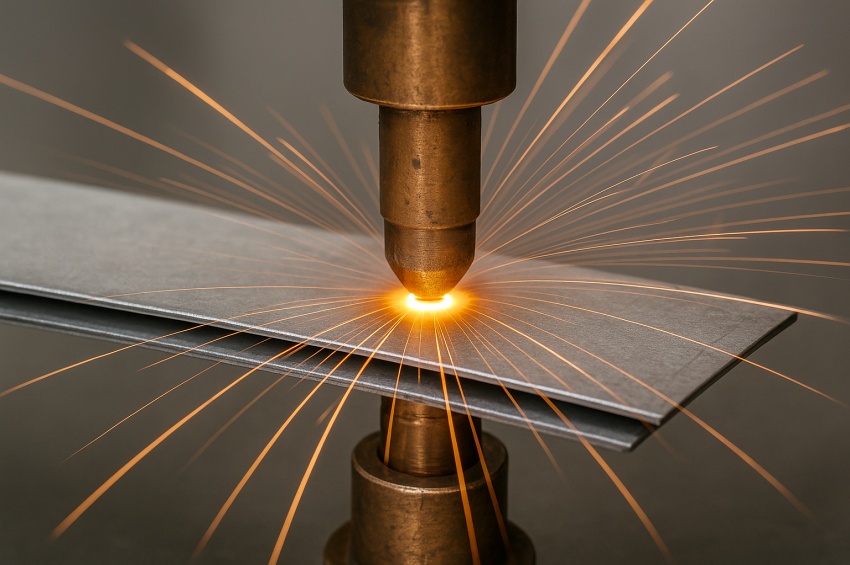
Le soudage par points par résistance, souvent désigné par l’abréviation anglaise RSW pour Resistance Spot Welding, permet d’assembler des tôles superposées sans réaliser de cordon continu. Les pièces sont serrées entre deux électrodes conductrices puis traversées localement par un courant électrique de forte intensité. La chaleur produite au niveau de l’assemblage provoque une fusion locale et la formation d’un noyau de soudure.
Le procédé est particulièrement adapté aux productions répétitives et automatisées. Il est largement utilisé en tôlerie, dans l’automobile, l’électroménager, les équipements métalliques et de nombreuses fabrications en série. Contrairement au TIG, au MIG/MAG ou au MMA, il ne nécessite normalement ni métal d’apport ni gaz de protection.
La qualité d’un point ne dépend toutefois pas uniquement de l’intensité du courant. Elle résulte d’un équilibre entre courant, durée de soudage, force appliquée par les électrodes, état des surfaces, géométrie des électrodes et refroidissement. Une dérive sur l’un de ces paramètres peut modifier la taille du noyau, provoquer des projections ou réduire la tenue mécanique de l’assemblage.
Sommaire
- 1. Principe du soudage par points par résistance
- 2. Cycle d’un point de soudure
- 3. Formation du noyau de soudure
- 4. Paramètres essentiels : courant, temps et force
- 5. Électrodes, pinces et refroidissement
- 6. Matériaux et épaisseurs
- 7. Défauts courants et causes possibles
- 8. Comment contrôler un point de soudure ?
- 9. Points, bossages et soudage à la molette
- 10. Applications industrielles
- 11. Sécurité et maintenance
- 12. Normes ISO utiles
- 13. Soudage par points ou soudage à l’arc ?
- À retenir
- FAQ
1. Principe du soudage par points par résistance
Le soudage par points transforme l’énergie électrique en chaleur directement dans l’assemblage. Lorsque le courant traverse les tôles serrées l’une contre l’autre, leur résistance électrique provoque un échauffement. Dans une représentation simplifiée, l’énergie thermique peut être reliée à la relation Q = I² × R × t, où I représente le courant, R la résistance électrique et t la durée de passage du courant.
Les électrodes, généralement constituées d’alliages à base de cuivre, conduisent le courant tout en appliquant une force mécanique sur les tôles. Leur bonne conductivité thermique et électrique permet de concentrer l’échauffement dans les pièces plutôt que dans les électrodes elles-mêmes.
Lorsque la température devient suffisante à l’interface entre les tôles, une petite zone de métal fond. Le courant est ensuite interrompu mais la pression reste appliquée pendant la solidification. Cette zone solidifiée constitue le noyau du point soudé.
Le processus se distingue donc du soudage à l’arc : aucun arc électrique ouvert ne relie une électrode à la pièce et aucun cordon n’est déposé le long d’un joint.
2. Cycle d’un point de soudure
Un point de soudure est réalisé au cours d’un cycle très court, mais chacune de ses phases joue un rôle précis dans la qualité finale de l’assemblage.
- Accostage et serrage : les électrodes viennent en contact avec les tôles et appliquent la force programmée.
- Temps de serrage : la pression est stabilisée avant l’établissement du courant.
- Temps de soudage : le courant traverse les pièces et provoque la formation progressive du noyau.
- Temps de maintien : le courant est coupé, mais les électrodes restent serrées pendant la solidification.
- Ouverture : les électrodes se séparent et le point soudé peut poursuivre son refroidissement.
Sur une installation automatisée, ces phases sont pilotées par le contrôleur de soudage. Certaines applications utilisent également plusieurs impulsions de courant ou des séquences adaptées aux matériaux revêtus.
3. Formation du noyau de soudure
Le noyau est la zone localement fondue puis solidifiée entre les tôles. Sa géométrie et ses dimensions constituent des indicateurs importants de la qualité du point, mais elles ne peuvent pas être déduites uniquement de l’empreinte laissée par les électrodes à la surface.
Si l’énergie apportée est insuffisante, le noyau peut rester trop petit ou ne pas se former correctement. À l’inverse, un apport excessif peut provoquer une expulsion de métal fondu entre les tôles, des projections, une indentation importante ou une détérioration accélérée des électrodes.
Le comportement du noyau dépend également de la composition du matériau, de son épaisseur, des revêtements éventuels et de la résistance électrique des différentes interfaces présentes dans l’empilage.
Un point visible n’est pas forcément un point conforme
L’empreinte circulaire laissée par une électrode indique que la pince a bien exercé une pression, mais elle ne démontre pas à elle seule que le noyau possède une taille ou une résistance suffisante. C’est pourquoi les productions exigeantes utilisent des essais, des contrôles et une surveillance des paramètres du procédé.
4. Paramètres essentiels : courant, temps et force
Le réglage du soudage par points repose principalement sur trois paramètres interdépendants : le courant de soudage, sa durée d’application et la force exercée par les électrodes. Ils doivent être adaptés au matériau, à l’épaisseur, au nombre de tôles, à leur revêtement et à la géométrie de l’assemblage.
| Paramètre | Influence principale | Dérive possible |
|---|---|---|
| Courant | Détermine fortement la quantité de chaleur générée. | Noyau insuffisant ou, à l’inverse, projections et expulsion. |
| Temps de soudage | Détermine la durée pendant laquelle l’énergie est apportée. | Fusion insuffisante ou échauffement excessif. |
| Force des électrodes | Assure le contact entre les tôles et influence la résistance des interfaces. | Contact instable, projections ou énergie insuffisante selon le réglage. |
| Diamètre de l’électrode | Influence la densité de courant et la zone comprimée. | Point instable ou modification progressive du réglage avec l’usure. |
| État de surface | Modifie les résistances de contact entre les pièces. | Variabilité du procédé, projections ou mauvaise répétabilité. |
Il n’existe donc pas de réglage universel valable pour toutes les tôles. En production, le domaine de soudage est généralement établi et validé pour un assemblage donné, puis surveillé afin de détecter les dérives.
5. Électrodes, pinces et refroidissement
Les électrodes remplissent plusieurs fonctions simultanément : conduire le courant, transmettre la force de serrage et évacuer une partie de la chaleur. Leur état influence directement la répétabilité du procédé.
Des alliages de cuivre sont couramment utilisés pour obtenir une bonne conductivité tout en conservant une résistance mécanique et thermique suffisante. Le choix précis dépend du matériau soudé, de la cadence, du revêtement des tôles et des conditions de production.
Avec l’usage, l’extrémité de l’électrode peut s’élargir, se déformer ou se contaminer. La surface de contact augmente alors et la densité de courant peut diminuer. Un réglage initialement correct peut progressivement produire des points plus faibles si l’état des électrodes n’est pas suivi.
Refroidissement par eau
Les pinces industrielles sont généralement refroidies par circulation d’eau. Un débit insuffisant favorise la surchauffe, accélère l’usure des électrodes et réduit la stabilité du procédé. Les circuits, raccords et débits doivent donc être surveillés dans le cadre de la maintenance.
6. Matériaux et épaisseurs
Le soudage par points est particulièrement répandu sur les tôles d’acier, y compris de nombreux aciers revêtus. Il peut également être appliqué à d’autres matériaux conducteurs, notamment certains aciers inoxydables et alliages d’aluminium, mais les équipements, les forces, les courants, les électrodes et les fenêtres de réglage peuvent alors être très différents.
Il faut éviter de considérer une valeur d’épaisseur comme une limite universelle du procédé. À titre de repère normatif, ISO 14373:2024 concerne le soudage par points d’assemblages constitués de deux ou trois tôles en acier bas carbone, revêtues ou non, pour des épaisseurs individuelles comprises entre 0,4 et 3,0 mm. Ce domaine correspond au champ d’application de cette norme et non à une limite générale de toutes les installations de soudage par résistance.
Lorsque les tôles sont galvanisées ou autrement revêtues, le revêtement modifie les conditions de contact et peut accélérer l’usure des électrodes. La procédure de soudage doit en tenir compte.
7. Défauts courants et causes possibles
Les défauts rencontrés en soudage par points résultent souvent d’une dérive du compromis entre courant, temps, force, état des surfaces et géométrie des électrodes. Plusieurs causes peuvent produire des symptômes similaires : le diagnostic doit donc prendre en compte l’ensemble du cycle.
| Défaut ou anomalie | Causes possibles |
|---|---|
| Noyau trop petit | Courant ou temps insuffisant, électrodes usées, mauvaise condition de contact. |
| Absence ou insuffisance de liaison | Énergie insuffisante, mauvais contact, contamination ou défaut de serrage. |
| Expulsion de métal | Courant ou durée excessifs, force insuffisante, mauvais ajustage des pièces. |
| Indentation excessive | Échauffement excessif, force ou géométrie d’électrode inadaptée. |
| Points irréguliers | Électrodes dégradées, variations d’épaisseur, revêtement, mauvais alignement ou dérive des paramètres. |
| Collage aux électrodes | Surchauffe, état de surface, électrodes contaminées ou refroidissement insuffisant. |
Une série de points présentant le même défaut doit conduire à rechercher la cause avant de simplement augmenter ou diminuer le courant. Une électrode usée, un circuit de refroidissement défaillant ou une variation de revêtement peut rendre inefficace une correction limitée aux paramètres électriques.
8. Comment contrôler un point de soudure ?
Le contrôle d’une soudure par points peut associer surveillance du procédé, examen de l’état extérieur, essais destructifs et, selon l’application, méthodes non destructives. Le niveau de contrôle dépend des exigences de fabrication et du référentiel appliqué.
Examen visuel et surveillance du procédé
La surface peut révéler une indentation excessive, des projections, une détérioration importante ou un mauvais positionnement. Ces observations sont utiles, mais elles ne donnent pas directement la taille interne du noyau.
Les installations industrielles peuvent également enregistrer le courant, le temps, la force ou différentes signatures électriques du cycle afin d’identifier une dérive de production. Cette surveillance complète les essais mais ne doit pas être assimilée automatiquement à une mesure directe de la résistance mécanique du point.
Essais de pelage et de déboutonnage
La séparation volontaire des tôles permet d’observer le mode de rupture et, selon la méthode appliquée, de mesurer le bouton ou le point obtenu. ISO 10447:2022 décrit notamment des méthodes d’essai par pelage et au burin pour les soudures par résistance par points et par bossages.
Essais mécaniques
Des éprouvettes peuvent également être soumises à des essais mécaniques normalisés. ISO 14273:2016 traite par exemple de l’essai de traction-cisaillement des soudures par points et par bossages, tandis qu’ISO 14272:2016 concerne l’essai de traction en croix.
Pour replacer ces méthodes dans l’ensemble des essais utilisés en soudage, consultez notre dossier Essais de soudage : essais destructifs et contrôle des joints soudés.
9. Points, bossages et soudage à la molette
Le soudage par points appartient à la famille plus large du soudage par résistance. Il ne faut pas confondre ses principales variantes, même si elles utilisent toutes la production de chaleur par passage du courant associée à une force mécanique.
- Soudage par points : deux électrodes concentrent le courant sur une zone localisée d’un assemblage de tôles en recouvrement.
- Soudage par bossages ou projections : la concentration du courant est obtenue grâce à un relief ou une géométrie préparée sur l’une des pièces. Il est notamment utilisé pour certaines fixations, écrous ou éléments rapportés.
- Soudage à la molette : des électrodes rotatives produisent une succession de points qui peuvent se chevaucher afin de réaliser une liaison continue ou quasi continue.
Le terme anglais projection welding correspond donc au soudage par bossages/projections : il ne s’agit pas de deux procédés indépendants à compter séparément.
10. Applications industrielles
Le soudage par points est particulièrement intéressant lorsque de nombreux assemblages identiques doivent être réalisés rapidement sur des tôles accessibles des deux côtés.
- Automobile : assemblage de nombreux éléments de caisse et de carrosserie.
- Tôlerie industrielle : caissons, enveloppes, coffrets et sous-ensembles métalliques.
- Électroménager : châssis, cuves, enveloppes et pièces en tôle.
- Mobilier métallique : armoires, casiers et structures légères.
- Fabrication automatisée : lignes robotisées nécessitant rapidité et répétabilité.
Dans l’industrie automobile, une caisse peut comporter plusieurs milliers de points de soudure. Le nombre exact dépend fortement de la conception du véhicule, des matériaux employés et des procédés d’assemblage complémentaires ; il est donc préférable de raisonner en ordre de grandeur plutôt qu’en valeur unique.
11. Sécurité et maintenance
L’absence d’arc ouvert et de gaz de protection ne signifie pas que le soudage par points est sans danger. Les équipements développent des courants importants et les pinces peuvent exercer des forces mécaniques élevées.
- Pincement et écrasement : les électrodes et pinces constituent un risque mécanique majeur.
- Projections : une expulsion de métal fondu peut se produire lorsque les conditions de soudage sont instables.
- Pièces chaudes : les tôles et les électrodes peuvent atteindre des températures élevées en production continue.
- Risque électrique : l’installation doit rester correctement entretenue, isolée et protégée.
- Fumées et revêtements : certains traitements de surface ou contaminants peuvent produire des émissions lors de l’échauffement.
- Refroidissement : les fuites et débits insuffisants du circuit d’eau doivent être détectés rapidement.
La maintenance porte notamment sur l’état et l’alignement des électrodes, leur dressage ou remplacement, les câbles secondaires, les connexions, la pince, le circuit de refroidissement et la stabilité des paramètres enregistrés.
Pour les protections individuelles et les risques généraux liés aux opérations de soudage, consultez également notre guide sur les équipements de protection du soudeur.
12. Normes ISO utiles pour le soudage par points
Plusieurs normes internationales permettent d’encadrer la terminologie, les procédures de soudage et les méthodes d’essai. Leur application exacte dépend du produit fabriqué, du matériau, du cahier des charges et du secteur industriel concerné.
- ISO 14373:2024 — Soudage par résistance : procédure de soudage par points des aciers bas carbone revêtus et non revêtus.
- ISO 17677-1:2021 — Vocabulaire du soudage par résistance par points, par bossages et à la molette.
- ISO 10447:2022 — Essais par pelage et au burin des soudures par points et par bossages.
- ISO 14273:2016 — Essai de traction-cisaillement des soudures par points et par bossages.
- ISO 14272:2016 — Essai de traction en croix des soudures par points et par bossages.
- ISO 18278-2:2016 — Méthodes d’évaluation de la soudabilité en soudage par points.
Les versions applicables doivent toujours être vérifiées au moment de la rédaction d’une procédure ou d’un cahier des charges. Les pages officielles permettent de contrôler leur statut :
- ISO 14373:2024 – page officielle ISO
- ISO 10447:2022 – page officielle ISO
- ISO 17677-1:2021 – page officielle ISO
- ISO 18278-2:2016 – page officielle ISO
13. Soudage par points ou soudage à l’arc ?
Le soudage par points ne remplace pas le TIG, le MIG/MAG ou le MMA. Il répond à une configuration d’assemblage différente : principalement des tôles en recouvrement, accessibles aux électrodes et produites de manière répétitive.
| Critère | Soudage par points | MIG/MAG ou TIG |
|---|---|---|
| Assemblage | Principalement tôles superposées. | Bout à bout, angle, recouvrement et nombreuses géométries. |
| Métal d’apport | Normalement absent. | Fil ou baguette selon le procédé et l’application. |
| Type de soudure | Points localisés. | Cordons continus ou intermittents. |
| Production en série | Très adapté et facilement robotisable. | Également automatisable, mais logique d’assemblage différente. |
| Accès | Accès des électrodes généralement nécessaire de part et d’autre. | Un seul côté peut suffire selon le joint. |
Pour comparer le soudage par points aux autres méthodes selon le métal, l’épaisseur et l’application, consultez aussi notre guide Quel procédé de soudage choisir ?.
À retenir
Le soudage par points est un procédé de soudage par résistance particulièrement performant pour l’assemblage répétitif de tôles. Sa simplicité apparente masque toutefois un procédé très dépendant de la maîtrise des paramètres et de l’état de l’installation.
- La chaleur est produite par le passage du courant dans l’assemblage selon le principe de l’effet Joule.
- Les électrodes conduisent le courant tout en appliquant une force mécanique.
- La zone fondue puis solidifiée entre les tôles constitue le noyau de soudure.
- Les paramètres majeurs sont le courant, le temps de soudage et la force des électrodes.
- L’usure des électrodes et la qualité du refroidissement influencent fortement la répétabilité.
- Un point visuellement correct n’est pas nécessairement conforme à l’intérieur.
- Les essais de pelage, déboutonnage et essais mécaniques permettent d’évaluer la qualité des points.
- ISO 14373:2024 constitue un repère important pour le soudage par points de certains aciers bas carbone revêtus ou non.
FAQ sur le soudage par points
Les questions suivantes reprennent les points pratiques qui reviennent le plus souvent lorsqu’on découvre ou règle un procédé de soudage par résistance.
Pourquoi faut-il maintenir la pression après avoir coupé le courant ?
Le noyau est encore chaud et partiellement fondu lorsque le courant s’arrête. Le maintien de la force pendant son refroidissement aide à conserver le contact entre les tôles et à permettre une solidification correcte avant l’ouverture des électrodes.
Pourquoi un courant plus élevé ne donne-t-il pas toujours un meilleur point ?
Parce qu’un courant excessif peut provoquer une expulsion de métal, une indentation importante, des projections et une usure accélérée des électrodes. Le point optimal se situe dans une plage de fonctionnement adaptée à l’assemblage.
Pourquoi les électrodes s’usent-elles ?
Elles subissent simultanément des cycles thermiques, des efforts mécaniques et des interactions avec les surfaces des tôles. Certains revêtements peuvent également contaminer progressivement leur surface. Leur géométrie évolue alors et modifie les conditions de soudage.
Peut-on souder des tôles galvanisées par points ?
Oui. Le soudage par points est largement utilisé sur les aciers revêtus, mais le zinc modifie les conditions électriques et thermiques du contact et peut réduire la durée de vie des électrodes. Les paramètres doivent être établis pour l’assemblage concerné.
Comment savoir si le noyau est suffisamment grand ?
La taille recherchée dépend du matériau, de l’épaisseur, de la spécification et des critères d’acceptation utilisés. Des essais destructifs comme le pelage ou le déboutonnage permettent notamment d’examiner le point et son mode de rupture.
Peut-on contrôler les points par ultrasons ?
Des techniques ultrasonores spécifiques peuvent être utilisées pour certaines applications industrielles de soudage par points. Leur interprétation nécessite toutefois un équipement, une procédure et des critères adaptés à la géométrie très particulière du point soudé.
Quelle différence entre soudage par points et soudage par bossages ?
Dans le soudage par points, la zone soudée est déterminée principalement par la géométrie des électrodes et leur position. Dans le soudage par bossages, un relief préparé sur la pièce concentre le courant et la pression dans une zone prédéterminée.
Le soudage par points produit-il des fumées ?
Le procédé ne nécessite pas de flux ou de gaz de protection comme certains procédés à l’arc, mais l’échauffement de revêtements, huiles, contaminants ou traitements de surface peut générer des fumées ou émissions. La ventilation et l’évaluation des risques restent donc nécessaires.
Le soudage par points peut-il remplacer le MIG/MAG ?
Pas de manière générale. Il est particulièrement adapté aux tôles superposées et aux assemblages répétitifs, tandis que le MIG/MAG permet de réaliser des cordons continus sur des géométries et des épaisseurs beaucoup plus variées.
Pourquoi les points deviennent-ils progressivement plus faibles en production ?
Une cause fréquente est l’évolution des électrodes : usure, augmentation du diamètre de contact ou contamination de leur surface. Une dérive du refroidissement, des surfaces ou des paramètres électriques peut également être responsable. C’est pourquoi l’entretien et la surveillance du procédé font partie intégrante de la qualité.
Pour aller plus loin
Le soudage par points s’intègre dans un ensemble plus large de procédés, d’essais et de méthodes de contrôle. Les pages suivantes permettent d’approfondir ces différents aspects.