

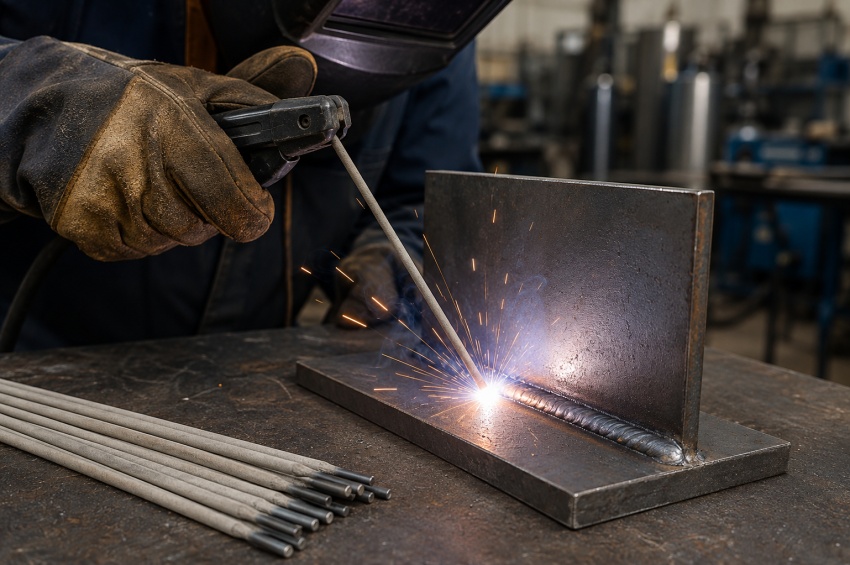
L'électrode E6013 est l'une des classifications les plus connues en soudage MMA des aciers carbone. Son enrobage de type rutile, son amorçage généralement facile et son comportement relativement souple en font une électrode très présente dans les ateliers, la serrurerie, la maintenance et les travaux de fabrication courante.
La désignation E6013 donne plusieurs informations utiles sur les propriétés minimales du métal déposé, les positions de soudage prévues et les caractéristiques de l'enrobage et du courant. Elle ne constitue toutefois pas un réglage universel : le diamètre, la marque, le poste à souder, la position et la configuration du joint influencent directement les paramètres à utiliser.
Cette fiche détaille la signification de la classification, les principaux usages de la E6013, les courants et polarités possibles, les diamètres courants, des plages d'intensité indicatives et les précautions à connaître avant de l'utiliser.
Sommaire
- 1. Qu'est-ce qu'une électrode E6013 ?
- 2. Que signifie la désignation E6013 ?
- 3. Quel est le type d'enrobage de la E6013 ?
- 4. Quelles sont les principales caractéristiques de la E6013 ?
- 5. À quels travaux la E6013 est-elle adaptée ?
- 6. Dans quelles positions peut-on souder avec une E6013 ?
- 7. Quel courant et quelle polarité utiliser avec une E6013 ?
- 8. Quel diamètre d'électrode E6013 choisir ?
- 9. Quel ampérage utiliser avec une E6013 ?
- 10. Comment régler et utiliser correctement une E6013 ?
- 11. La E6013 convient-elle aux tôles fines ?
- 12. Quels sont les avantages et les limites de la E6013 ?
- 13. Comment stocker les électrodes E6013 ?
- 14. Quelle différence entre E6013 et E7018 ?
- 15. Quelles erreurs éviter avec une E6013 ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'une électrode E6013 ?
La E6013 est une électrode enrobée pour soudage MMA classée selon AWS A5.1 pour le soudage des aciers carbone. Elle est constituée d'une âme métallique fusible entourée d'un enrobage qui participe à la stabilité de l'arc, à la protection du bain et à la formation du laitier.
Elle appartient à une famille d'électrodes couramment décrite comme rutile ou à forte teneur en titane. Son comportement opératoire est généralement apprécié pour les travaux courants : amorçage relativement facile, arc stable, cordon régulier et laitier souvent simple à détacher lorsque les paramètres et la préparation sont adaptés.
La E6013 est particulièrement répandue sur les aciers non alliés et les fabrications ne demandant pas les caractéristiques spécifiques d'une électrode bas hydrogène. Pour comprendre le procédé dans son ensemble, consultez notre guide du soudage MMA.
2. Que signifie la désignation E6013 ?
Dans la classification AWS, la lettre E indique qu'il s'agit d'une électrode. Les deux chiffres 60 correspondent à une classe de résistance minimale à la traction de 60 ksi dans le système américain, soit 60 000 psi. Le chiffre 1 indique une électrode prévue pour toutes les positions de soudage définies par la classification.
Le dernier chiffre, 3, est associé au type d'enrobage et aux caractéristiques électriques prévues. Pour la E6013, il correspond à une famille à forte teneur en titane avec potassium, couramment qualifiée de rutile, utilisable selon les produits avec courant alternatif et courant continu.
Cette lecture donne une orientation générale, mais la classification ne remplace pas la fiche technique du produit. Les plages d'intensité, diamètres disponibles, caractéristiques d'amorçage et recommandations de soudage peuvent varier d'un fabricant à l'autre.
3. Quel est le type d'enrobage de la E6013 ?
La E6013 appartient aux électrodes à enrobage riche en rutile, c'est-à-dire en dioxyde de titane. La formulation exacte reste propre au fabricant, mais cette famille est connue pour favoriser un arc stable, un aspect de cordon régulier et un laitier généralement facile à éliminer.
L'enrobage produit également les gaz et le laitier nécessaires à la protection du métal fondu contre l'atmosphère pendant le soudage et le refroidissement. Sa formulation influence directement la fluidité du bain, la pénétration, l'amorçage et la possibilité d'utiliser plusieurs types de courant.
La E6013 ne doit pas être confondue avec les électrodes bas hydrogène comme la E7018 ni avec les électrodes cellulosiques comme les E6010 et E6011. Ces familles utilisent des formulations et répondent à des usages différents.
4. Quelles sont les principales caractéristiques de la E6013 ?
La E6013 est principalement recherchée pour sa facilité d'utilisation. Sur une préparation correcte, elle permet généralement un amorçage confortable, un arc relativement doux, peu de projections et un cordon d'aspect régulier. Le laitier peut se détacher facilement lorsque le réglage et la technique sont adaptés.
Sa pénétration est habituellement moins agressive que celle d'une électrode cellulosique telle que la E6010. Cette caractéristique peut être intéressante sur des tôles de faible ou moyenne épaisseur, mais elle impose de veiller à la préparation et à l'énergie apportée lorsque la fusion complète du joint est déterminante.
Les propriétés mécaniques exactes du métal déposé doivent être prises dans la classification applicable et dans la fiche fabricant. Une classification E6013 fixe des exigences minimales, mais les valeurs typiques d'un produit particulier ne doivent pas être généralisées à toutes les E6013.
5. À quels travaux la E6013 est-elle adaptée ?
La E6013 convient à de nombreux travaux courants sur acier non allié : serrurerie, petits châssis, supports, assemblages d'atelier, réparation légère, maintenance et fabrication générale. Elle est également souvent choisie pour l'apprentissage du soudage MMA grâce à son comportement relativement tolérant.
Certains produits E6013 sont particulièrement adaptés aux tôles fines et aux joints présentant un léger jeu. Lincoln Electric indique par exemple pour sa Lincoln 6013 une aptitude aux tôles minces, des cordons lisses et une bonne capacité à franchir certains jeux.
Cette polyvalence ne signifie pas que la E6013 convient à toutes les fabrications. Pour une structure fortement sollicitée, une application réglementée ou un assemblage réalisé suivant un DMOS/WPS, la classification du consommable doit impérativement être conforme aux exigences du projet.
6. Dans quelles positions peut-on souder avec une E6013 ?
Le chiffre 1 de E6013 indique que cette classification est prévue pour toutes les positions. Elle peut donc être employée à plat, en angle, en verticale ou au plafond, sous réserve de respecter les recommandations du produit et d'adapter la technique à la position.
Le comportement du bain n'est évidemment pas identique dans toutes les configurations. En verticale ou au plafond, l'intensité, le diamètre de l'électrode, l'angle et la vitesse d'avance doivent être ajustés afin de conserver un bain suffisamment contrôlable.
Le fait qu'une électrode soit classée toutes positions ne dispense donc pas de vérifier la fiche fabricant. Certains diamètres ou certaines conditions de soudage peuvent être plus adaptés que d'autres selon la position réelle du joint.
7. Quel courant et quelle polarité utiliser avec une E6013 ?
La E6013 fait partie des classifications particulièrement souples concernant l'alimentation électrique. Selon le produit, elle peut fonctionner en courant alternatif (AC) et en courant continu, avec électrode positive ou négative. Une fiche Lincoln 6013 récente indique par exemple AC, DC- et DC+.
Cette compatibilité explique en partie sa popularité avec de nombreux postes MMA, y compris des équipements simples. Elle ne signifie toutefois pas que toutes les E6013 se comporteront de façon identique avec chaque polarité ou chaque source de courant.
La polarité et le courant doivent toujours être confirmés sur l'emballage et la fiche technique du fabricant. Une modification de polarité peut changer l'amorçage, la stabilité de l'arc, la pénétration et la façon dont le bain se comporte.
8. Quel diamètre d'électrode E6013 choisir ?
Le diamètre dépend de l'épaisseur des pièces, du type de joint, de la position et du taux de dépôt recherché. Les diamètres de 2,0 mm, 2,5 mm, 3,2 mm et 4,0 mm sont couramment rencontrés sur des produits E6013, mais la gamme réellement disponible dépend du fabricant.
Un petit diamètre facilite le contrôle de l'apport thermique sur les faibles épaisseurs et dans certaines positions. Un diamètre plus important permet de déposer davantage de métal, mais demande une intensité supérieure et devient moins pratique pour les petits assemblages ou les positions difficiles.
Il faut également tenir compte du poste à souder. Un équipement disposant d'une intensité limitée peut parfaitement convenir à une E6013 de faible diamètre mais ne pas fournir la plage nécessaire à une électrode de 4,0 mm.
9. Quel ampérage utiliser avec une E6013 ?
L'intensité d'une E6013 varie selon son diamètre, sa formulation et les recommandations du fabricant. Le tableau suivant reprend, à titre d'exemple constructeur, les plages publiées pour la Lincoln 6013. Elles ne doivent pas être appliquées automatiquement à une autre marque.
| Diamètre | Longueur | Plage indicative |
|---|---|---|
| 2,0 mm | 300 mm | 50 à 70 A |
| 2,5 mm | 350 mm | 60 à 85 A |
| 3,2 mm | 350 mm | 100 à 125 A |
| 4,0 mm | 350 mm | 130 à 170 A |
Ces valeurs montrent pourquoi il vaut mieux parler de plage que d'un ampérage unique. À diamètre identique, la position, le joint, l'épaisseur et le comportement recherché peuvent conduire à travailler dans une partie différente de la plage autorisée.
10. Comment régler et utiliser correctement une E6013 ?
Le premier réglage consiste à sélectionner une intensité située dans la plage recommandée pour le diamètre utilisé. Si l'électrode colle fréquemment, si l'arc est instable ou si le métal manque de fluidité, l'intensité peut être trop faible, mais d'autres causes comme la longueur d'arc ou l'état de la pièce doivent aussi être examinées.
Une intensité excessive peut rendre le bain trop fluide, augmenter les projections, favoriser les morsures et provoquer une fusion trop rapide de l'électrode. Le réglage doit donc être affiné sur une éprouvette ou une chute représentative avant de commencer la pièce lorsque la fabrication le permet.
La longueur d'arc doit rester maîtrisée. Un arc exagérément long dégrade la stabilité et la protection du bain, tandis qu'un arc trop court peut provoquer des collages. L'angle de l'électrode et la vitesse d'avance sont ensuite adaptés au type de joint et à la position.
11. La E6013 convient-elle aux tôles fines ?
La E6013 est souvent utilisée sur des tôles relativement fines, notamment avec des diamètres de 2,0 ou 2,5 mm lorsque le produit est disponible dans ces dimensions. Son arc souple et sa pénétration modérée peuvent faciliter le contrôle de l'apport thermique par rapport à des électrodes plus agressives.
Le risque de perçage reste néanmoins présent si l'intensité est trop élevée, si le jeu est important ou si le soudeur reste trop longtemps au même endroit. Sur les faibles épaisseurs, il peut être préférable d'utiliser des cordons courts, un pointage soigné et une préparation permettant de limiter les déformations.
Pour des tôles très fines, le MMA atteint rapidement ses limites pratiques et un procédé comme le MIG/MAG ou le TIG peut offrir un contrôle plus fin selon le travail à réaliser.
12. Quels sont les avantages et les limites de la E6013 ?
Parmi ses principaux avantages figurent la facilité d'amorçage, un arc généralement stable, un aspect de cordon propre, une bonne polyvalence de positions et une compatibilité fréquente avec AC et DC. Elle est également disponible chez de nombreux fabricants et dans plusieurs diamètres.
Ses limites apparaissent lorsque la fabrication demande une pénétration très forte, des propriétés mécaniques ou de ténacité particulières, une maîtrise renforcée de l'hydrogène diffusible ou une procédure imposant une autre classification. Dans ces cas, une autre famille d'électrodes peut être nécessaire.
Il faut également éviter de considérer la facilité d'emploi comme une garantie de conformité. Une E6013 correctement choisie peut produire un joint défectueux si la préparation, le réglage, le geste ou le nettoyage entre passes ne sont pas maîtrisés.
13. Comment stocker les électrodes E6013 ?
Les E6013 sont généralement moins sensibles à la gestion de l'humidité que les électrodes bas hydrogène comme la E7018, mais elles doivent malgré tout être conservées au sec, protégées des projections d'eau, des huiles, de la poussière et des détériorations de l'enrobage.
Un enrobage fissuré, écaillé ou fortement contaminé peut perturber l'arc et la protection du bain. Les paquets ouverts doivent donc être stockés dans des conditions propres et sèches, conformément aux instructions du fabricant.
Un éventuel resséchage ne doit pas être improvisé. Les températures et durées admissibles dépendent du produit : la fiche technique ou les recommandations du fabricant doivent être suivies plutôt qu'une règle générale appliquée à toutes les électrodes rutiles.
14. Quelle différence entre E6013 et E7018 ?
La E6013 est une électrode rutile orientée vers la facilité d'utilisation et les travaux courants. La E7018 appartient à une famille bas hydrogène et répond à des exigences mécaniques et de maîtrise de l'hydrogène différentes. Les deux classifications ne sont donc pas interchangeables par principe.
La E7018 demande notamment une gestion beaucoup plus rigoureuse de l'humidité et de l'exposition après ouverture. Elle est couramment choisie pour des fabrications structurelles ou exigeantes lorsqu'elle est prévue par la procédure, tandis que la E6013 reste très présente pour des assemblages courants sur aciers non alliés.
Le choix ne doit jamais se résumer à « laquelle soude le mieux ». Il faut rechercher la classification adaptée au matériau, aux propriétés du joint, à la position, au poste disponible et au DMOS/WPS lorsqu'une procédure s'applique.
15. Quelles erreurs éviter avec une E6013 ?
Une première erreur consiste à utiliser la même intensité pour toutes les E6013 simplement parce que le diamètre est identique. Les plages peuvent varier selon la formulation et le fabricant. Il faut donc commencer par les valeurs indiquées sur l'emballage ou la fiche technique.
Il faut également éviter de souder directement sur une surface couverte de peinture, d'huile, de rouille épaisse ou de contaminants en supposant que l'électrode compensera la préparation insuffisante. Une surface propre et un joint correctement préparé restent essentiels pour obtenir une fusion régulière.
Enfin, la E6013 ne doit pas être substituée à une autre classification sur une fabrication encadrée sans vérification. Lorsqu'un DMOS/WPS ou une spécification impose le consommable, la facilité d'utilisation ou la disponibilité en atelier ne justifie pas un remplacement.
À retenir
- La E6013 est une électrode enrobée rutile destinée au soudage MMA des aciers carbone.
- Le « 60 » correspond à la classe de résistance minimale à la traction, le « 1 » aux positions et le « 3 » à la famille d'enrobage et aux caractéristiques électriques.
- La classification est prévue pour toutes les positions de soudage.
- Selon le produit, la E6013 peut fonctionner en courant alternatif et en courant continu avec différentes polarités.
- Les diamètres courants comprennent notamment 2,0, 2,5, 3,2 et 4,0 mm selon les fabricants.
- Les plages d'intensité doivent toujours être prises dans la fiche technique du produit réellement utilisé.
- La E6013 est appréciée pour son amorçage, son arc souple, l'aspect du cordon et son utilisation sur de nombreux travaux courants.
- Elle convient bien aux petites et moyennes épaisseurs, mais ne remplace pas une électrode bas hydrogène lorsque celle-ci est exigée.
- Les électrodes doivent rester propres, sèches et protégées de toute détérioration de l'enrobage.
- Lorsqu'un DMOS/WPS s'applique, la classification et les paramètres de soudage doivent respecter la procédure.
À lire aussi
|
➤
Électrodes de soudage MMA : types, classifications et choix Comparer la E6013 aux principales classifications d'électrodes utilisées pour les aciers carbone et les inox. |
|
➤
Électrodes enrobées MMA : comment les choisir ? Revoir les critères généraux de choix : matériau, enrobage, positions, courant, polarité, diamètre et stockage. |
|
➤
Soudage MMA : principe, réglages et utilisation Comprendre le fonctionnement du procédé à l'électrode enrobée et les paramètres qui influencent l'arc et le bain. |
|
➤
Stockage et conservation des consommables de soudage Protéger les électrodes de l'humidité, de la contamination et de la détérioration de leur conditionnement. |
FAQ : électrode E6013
Voici les réponses aux questions les plus fréquentes concernant l'utilisation et le réglage d'une électrode E6013.
Quel ampérage utiliser avec une E6013 de 2,5 mm ?
La valeur dépend du fabricant. À titre d'exemple, Lincoln Electric indique une plage de 60 à 85 A pour sa E6013 de 2,5 mm. Il faut toujours vérifier la plage inscrite sur l'emballage ou la fiche technique du produit réellement utilisé.
Quel ampérage utiliser avec une E6013 de 3,2 mm ?
Pour la Lincoln 6013 de 3,2 mm, le fabricant indique 100 à 125 A. Une autre E6013 peut avoir une plage différente. La position, l'épaisseur et le type de joint influencent ensuite le réglage choisi à l'intérieur de cette plage.
Peut-on utiliser une E6013 en courant alternatif ?
Oui, les E6013 sont généralement compatibles avec le courant alternatif lorsque le produit le prévoit. De nombreuses références acceptent également le courant continu. Il faut vérifier les indications du fabricant pour connaître les polarités autorisées.
La E6013 peut-elle souder en verticale ?
Oui. Le chiffre 1 de la classification indique une électrode prévue pour toutes les positions. Le diamètre, l'intensité et la technique doivent toutefois être adaptés pour conserver un bain contrôlable en verticale.
La E6013 est-elle adaptée pour apprendre à souder ?
Elle est souvent choisie pour l'apprentissage grâce à son amorçage généralement facile, son arc souple et son laitier relativement simple à retirer. L'apprentissage doit malgré tout inclure la préparation du joint, le réglage de l'intensité et le contrôle de la longueur d'arc.
Peut-on souder de l'acier rouillé avec une E6013 ?
Une légère oxydation superficielle ne dispense jamais de préparation. La rouille épaisse, la peinture, les huiles et autres contaminants doivent être éliminés autant que nécessaire afin de retrouver un métal propre et d'obtenir une fusion régulière.
E6013 et E7018 sont-elles interchangeables ?
Non. La E6013 est une électrode rutile destinée à de nombreux travaux courants, tandis que la E7018 est une électrode bas hydrogène aux exigences et propriétés différentes. Une substitution doit être vérifiée, surtout lorsqu'un DMOS/WPS s'applique.
Faut-il étuver une E6013 ?
Il ne faut pas appliquer automatiquement les règles de réétuvage des électrodes bas hydrogène à une E6013. Si un resséchage est nécessaire, la température et la durée doivent provenir de la documentation du fabricant.
Ressources sur l'électrode E6013
La classification et les réglages d'une E6013 doivent être vérifiés dans la norme applicable et dans la fiche technique du produit réellement utilisé. Les plages d'intensité publiées par un fabricant constituent des données propres à son électrode et ne doivent pas être généralisées sans vérification.
- AWS A5.1/A5.1M:2025 : spécification AWS pour la classification des électrodes enrobées destinées au soudage MMA des aciers carbone.
- Lincoln Electric – Lincoln 6013 : classification E6013, courants AC/DC, positions de soudage et plages d'intensité par diamètre.
- Dossier Électrodes de soudage : comparaison des principales classifications MMA développées sur SteelSoudeur.
Pour une fabrication soumise à des exigences contractuelles, réglementaires ou à un DMOS/WPS, les documents du projet et la procédure qualifiée restent prioritaires sur les valeurs générales présentées dans cette fiche.
