Essais de soudage : méthodes et contrôle des assemblages soudés
Les essais de soudage permettent d'évaluer les propriétés mécaniques, la ductilité, la dureté, la ténacité ou encore la structure métallurgique d'un assemblage soudé. Contrairement aux contrôles non destructifs (CND), plusieurs de ces méthodes nécessitent de prélever, découper, usiner, déformer ou rompre une éprouvette issue d'un assemblage de qualification ou d'une pièce représentative.
Traction, pliage, résilience Charpy, dureté, macrographie, micrographie ou fatigue ne répondent pas tous à la même question. Certains essais mesurent directement une propriété mécanique, tandis que d'autres servent à révéler la géométrie du joint, la structure du métal fondu, la zone affectée thermiquement ou le comportement de l'assemblage sous sollicitations répétées. Ils occupent notamment une place importante dans la qualification d'un mode opératoire de soudage.
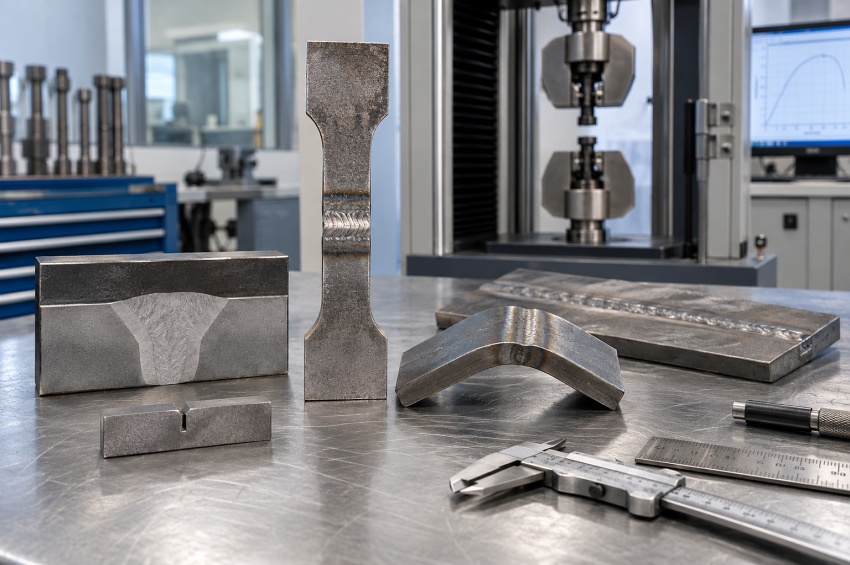
Les essais destructifs consistent à solliciter ou préparer une éprouvette de manière à mesurer les propriétés du joint ou à mettre en évidence son comportement. Ils regroupent notamment les essais de traction, de pliage, de résilience, de dureté et certains examens métallographiques. Ces essais complètent les contrôles non destructifs (CND).
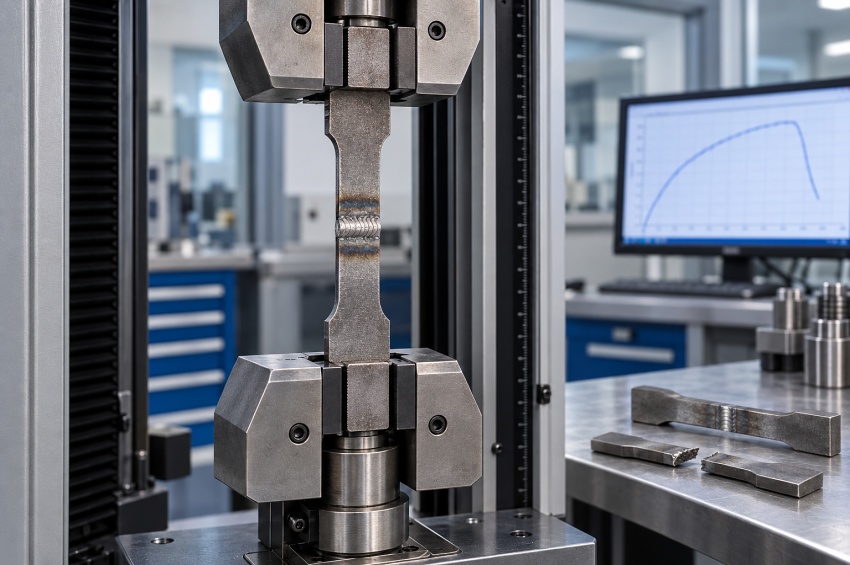
L'essai de traction permet notamment de déterminer la résistance à la traction d'un assemblage soudé et d'observer l'emplacement de la rupture. L'éprouvette est préparée selon une géométrie définie puis soumise à un effort croissant jusqu'à rupture, afin d'évaluer le comportement mécanique global du joint dans des conditions contrôlées.
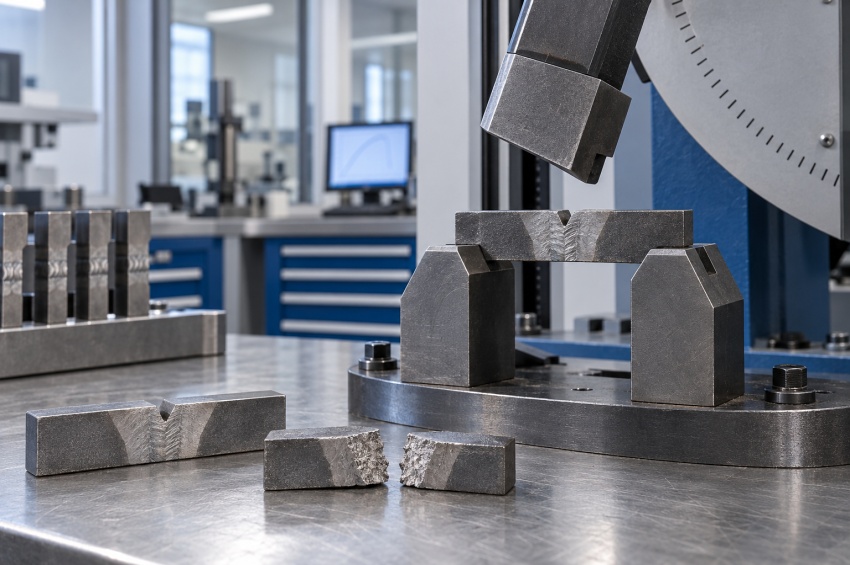
L'essai Charpy mesure l'énergie absorbée par une éprouvette entaillée lorsqu'elle est rompue sous l'effet d'un choc. Sur un assemblage soudé, l'entaille peut être positionnée dans le métal fondu ou dans une zone déterminée à proximité de la soudure afin d'évaluer localement son comportement au choc et à la rupture.
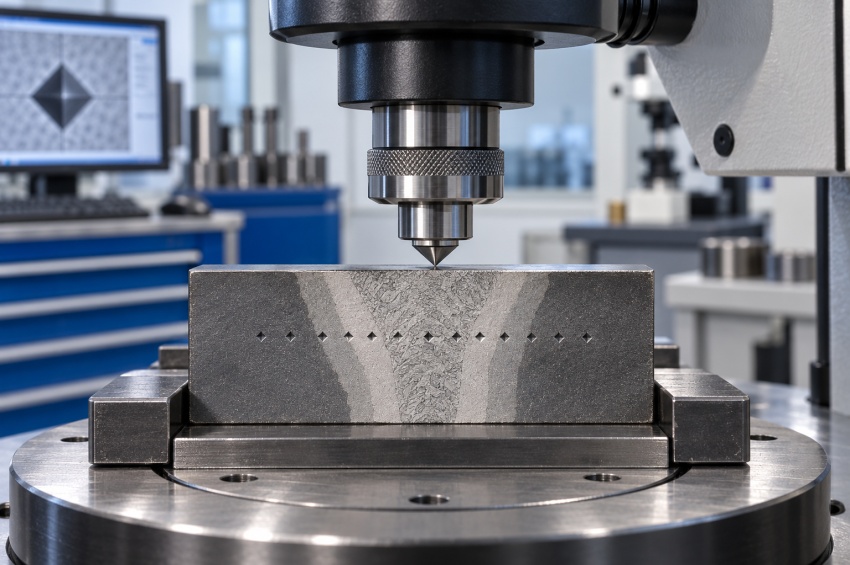
Les mesures de dureté servent à comparer localement le métal de base, la zone affectée thermiquement et le métal fondu. La méthode Vickers est particulièrement utilisée sur les assemblages soudés, avec des mesures disposées suivant des lignes ou des zones définies.
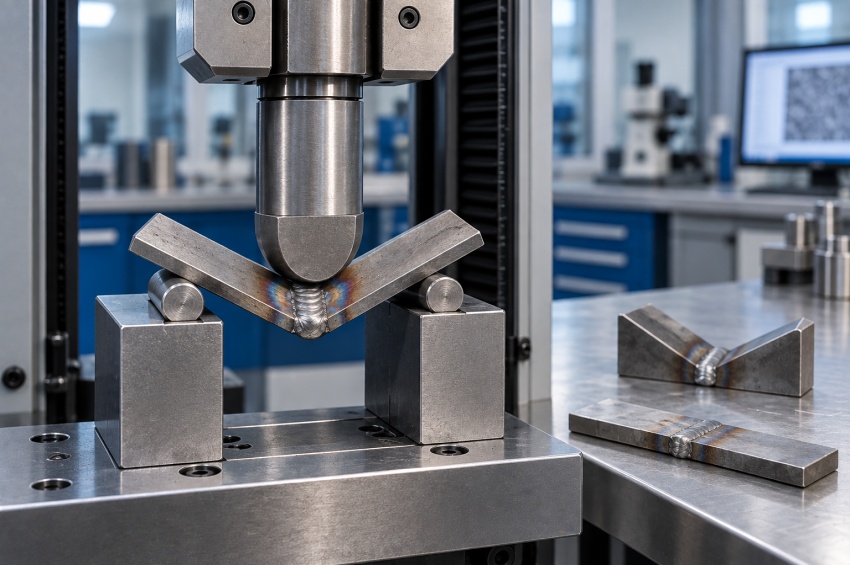
L'essai de pliage déforme fortement une éprouvette prélevée dans le joint afin d'évaluer sa ductilité et de révéler certaines imperfections susceptibles d'apparaître sur la surface mise en extension. Selon le cas, le pliage peut concerner l'endroit, l'envers ou le côté de l'éprouvette, selon la configuration et l'objectif du contrôle réalisé.
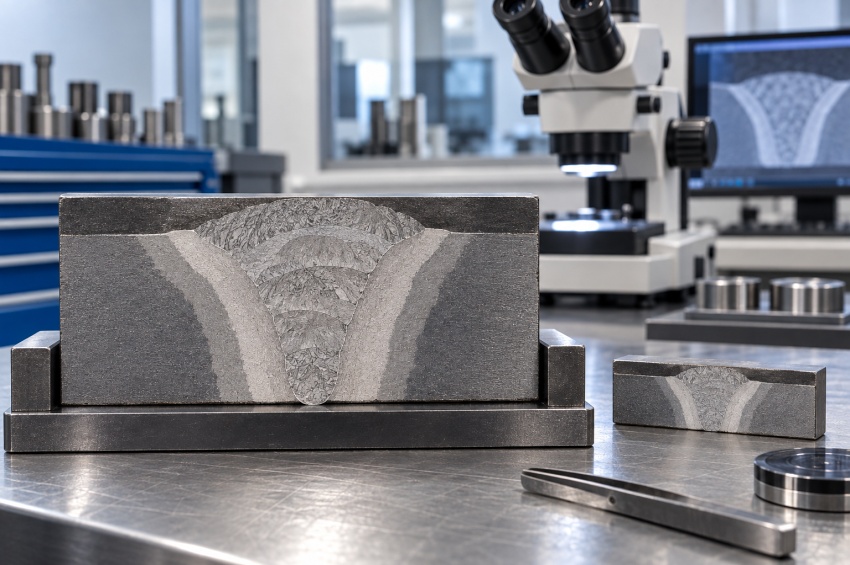
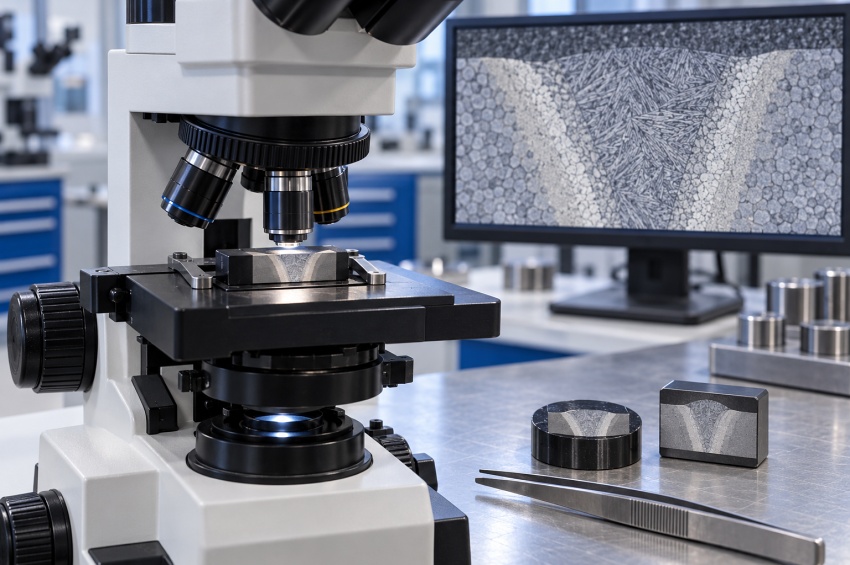
La macrographie consiste à préparer une coupe transversale du joint pour observer sa géométrie et ses principales zones. Après préparation et attaque adaptée, elle peut rendre visibles la pénétration, la fusion, les différentes passes, la zone affectée thermiquement et certaines imperfections internes présentes dans l'assemblage soudé.
L'examen micrographique utilise un grossissement plus important que la macrographie afin d'étudier la microstructure des différentes zones de l'assemblage. Il peut aider à caractériser des transformations métallurgiques, des phases ou des particularités liées au cycle thermique de soudage.
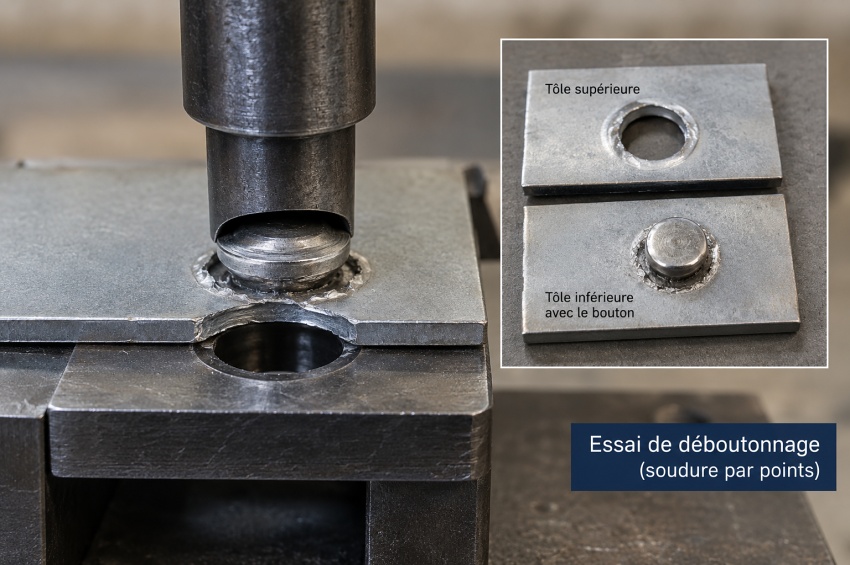
Les essais de pelage ou de déboutonnage permettent d'examiner des soudures réalisées par résistance par points ou bossages. Ils servent notamment à observer le mode de rupture et, selon les cas, à mesurer les dimensions du bouton soudé après séparation des tôles.
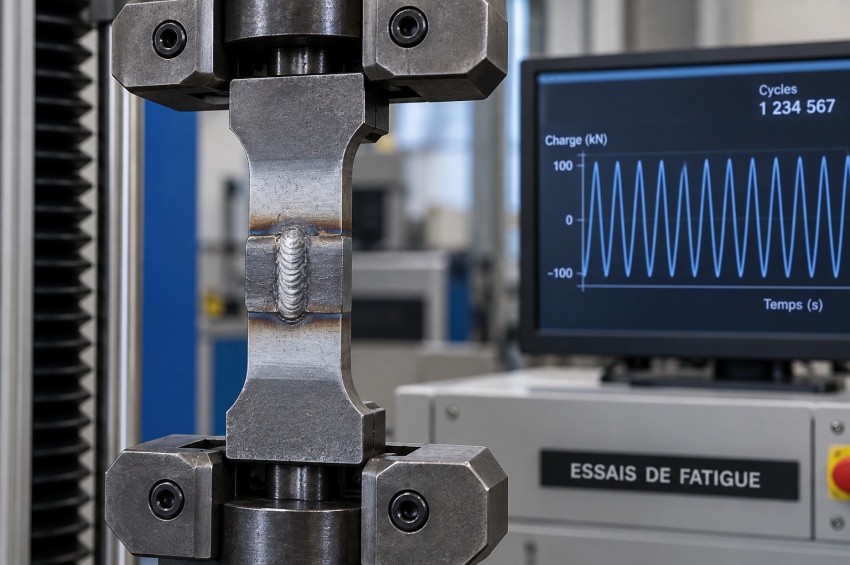
Un assemblage peut supporter une charge statique tout en restant sensible à des sollicitations répétées. Les essais de fatigue étudient le comportement d'éprouvettes ou de composants soudés soumis à des cycles de chargement afin d'évaluer l'influence de la géométrie, du détail soudé et des conditions de sollicitation.
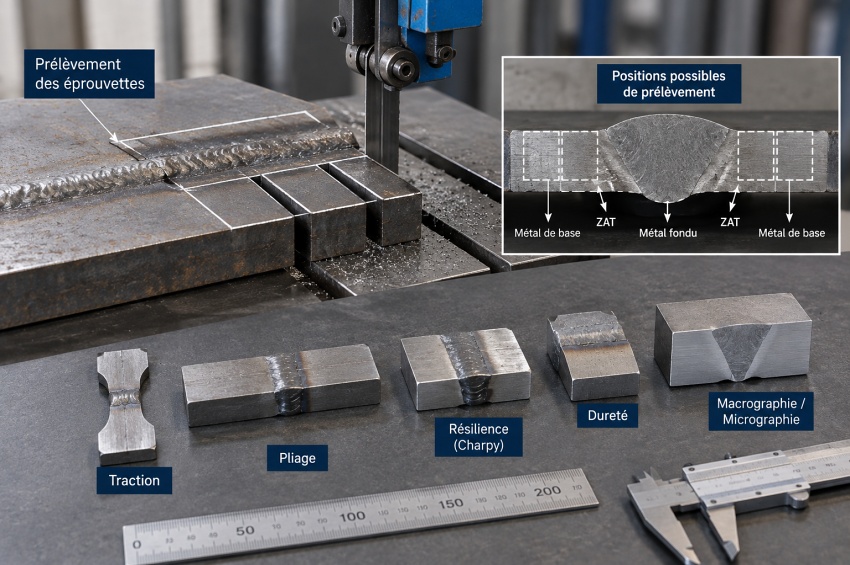
Avant de réaliser un essai, les éprouvettes doivent être repérées, prélevées et préparées en fonction de la méthode prévue. Leur orientation, leur position dans l'assemblage, leurs dimensions et leur état de surface peuvent influencer la validité et l'interprétation des résultats.
Qu'est-ce qu'un essai destructif en soudage ?
Un essai destructif est une méthode d'évaluation qui entraîne généralement la modification irréversible, la déformation, la découpe ou la rupture de l'éprouvette examinée. La pièce testée n'est donc normalement plus destinée à reprendre son rôle initial après l'essai. C'est ce qui distingue cette famille des contrôles non destructifs, conçus pour rechercher des indications ou caractériser un assemblage sans le rendre inutilisable.
Dans le domaine du soudage, le terme regroupe plusieurs approches. Un essai de traction sollicite une éprouvette jusqu'à rupture ; un essai de pliage impose une forte déformation ; un essai Charpy provoque une rupture sous choc. Les examens macrographiques et micrographiques nécessitent quant à eux le prélèvement et la préparation d'une coupe de l'assemblage.
Pourquoi réalise-t-on des essais sur un joint soudé ?
Un cordon visuellement correct ne renseigne pas à lui seul sur toutes les propriétés du joint. Les essais permettent d'obtenir des informations complémentaires sur la résistance mécanique, la ductilité, la ténacité, la dureté, la géométrie de la soudure ou encore les transformations métallurgiques provoquées par le cycle thermique.
Le choix des essais dépend du matériau, du procédé, du type d'assemblage, de l'épaisseur, des conditions de service et du référentiel applicable. Une fabrication sollicitée à basse température, soumise à des charges cycliques ou réalisée avec un acier sensible au durcissement ne sera pas évaluée de la même manière qu'un assemblage courant sans exigence particulière.
Quelle différence entre essais destructifs et contrôles non destructifs ?
Les contrôles non destructifs ont pour objectif d'examiner une soudure sans détruire la pièce. Le contrôle visuel, le ressuage, la magnétoscopie, les ultrasons ou la radiographie recherchent principalement des indications de surface ou internes selon les possibilités de chaque méthode. Ils sont donc adaptés au contrôle de pièces qui doivent rester en service ou poursuivre leur fabrication.
Les essais destructifs répondent à une logique différente : ils permettent de mesurer ou d'observer des caractéristiques qui nécessitent une éprouvette, une section préparée ou une sollicitation mécanique poussée. Les deux familles sont complémentaires. Une qualification ou un plan de contrôle peut ainsi associer des CND à des essais mécaniques et métallographiques selon les exigences applicables.
Quels essais sont utilisés lors d'une qualification de mode opératoire ?
Lors d'une qualification de mode opératoire de soudage, un assemblage d'essai est réalisé selon des conditions définies puis soumis aux examens et essais prévus par le référentiel applicable. Selon le cas, cela peut comprendre des contrôles non destructifs et différents essais destructifs tels que traction, pliage, résilience, dureté ou examen macrographique.
L'objectif n'est pas simplement de vérifier l'aspect du coupon. La qualification doit démontrer que le mode opératoire proposé est capable de produire un assemblage possédant les caractéristiques requises dans le domaine de validité défini. Pour les aciers et certains alliages de nickel soudés à l'arc ou aux gaz, la série de référence comprend notamment ISO 15614-1.
Que mesure un essai de traction sur une soudure ?
L'essai de traction applique un effort axial croissant à une éprouvette jusqu'à sa rupture. Dans le cas d'un joint soudé bout à bout soumis à une traction transversale, il permet notamment de déterminer la résistance à la traction de l'assemblage et de noter l'emplacement où la rupture se produit.
L'emplacement de la rupture constitue une information importante : elle peut se produire dans le métal de base, dans le métal fondu ou dans une zone voisine selon les propriétés respectives des différentes parties de l'assemblage. L'interprétation doit toutefois toujours suivre les critères du référentiel ou de la spécification applicable.
À quoi sert un essai de pliage ?
Le pliage soumet l'éprouvette à une déformation importante afin d'examiner son aptitude à se déformer et de révéler certaines imperfections situées sur ou près de la surface mise en extension. Selon l'orientation de l'éprouvette, on peut réaliser des pliages endroit, envers ou de côté.
Cet essai est particulièrement intéressant parce qu'un joint peut présenter une résistance suffisante en traction tout en révélant, lors d'un pliage sévère, un manque de ductilité ou des discontinuités qui s'ouvrent sous la déformation.
Pourquoi mesurer la dureté d'une soudure ?
Le soudage impose au matériau un cycle thermique rapide qui peut modifier localement sa microstructure. Des mesures de dureté réalisées dans le métal de base, la zone affectée thermiquement (ZAT) et le métal fondu permettent d'identifier des variations parfois importantes entre ces zones.
La méthode Vickers est largement utilisée sur les coupes d'assemblages soudés. Les empreintes peuvent être réparties suivant des lignes de mesure afin de suivre l'évolution de la dureté à travers le joint. Des valeurs trop élevées ou anormalement faibles peuvent devenir significatives selon le matériau, le traitement thermique et les exigences de fabrication.
Quelle différence entre macrographie et micrographie ?
La macrographie observe une coupe préparée avec un grossissement faible ou à l'œil nu après une préparation adaptée. Elle est particulièrement utile pour visualiser la forme générale du joint, les passes, la pénétration, la fusion et l'étendue approximative de certaines zones métallurgiques.
La micrographie pousse l'examen à une échelle beaucoup plus fine. Elle vise la microstructure du métal de base, de la ZAT et du métal fondu. Ces deux méthodes sont complémentaires : la première donne une vision d'ensemble de l'assemblage, tandis que la seconde permet d'étudier des phénomènes métallurgiques qui ne sont pas visibles à l'échelle macroscopique.
À quoi sert l'essai de résilience Charpy ?
L'essai de résilience Charpy évalue l'énergie absorbée par une éprouvette entaillée lorsqu'elle est rompue par choc. Pour les assemblages soudés, la position de l'éprouvette et de l'entaille est choisie de manière à examiner la zone recherchée, par exemple le métal fondu ou une zone située à une distance déterminée de la ligne de fusion.
Ce type d'essai prend une importance particulière lorsque la ténacité à une température donnée fait partie des exigences de service ou de qualification. La température d'essai, l'orientation de l'entaille et l'emplacement exact du prélèvement doivent donc être maîtrisés et documentés.
Comment sont prélevées et préparées les éprouvettes ?
La valeur d'un essai dépend aussi de la manière dont l'éprouvette a été prélevée. Sa position dans le coupon, son orientation par rapport à la soudure, ses dimensions, son usinage et son identification doivent respecter les exigences de la méthode appliquée. Une préparation incorrecte peut modifier le comportement de l'éprouvette ou rendre le résultat difficile à interpréter.
Dans le cas d'une qualification, le plan de prélèvement permet de répartir les différentes éprouvettes dans l'assemblage d'essai. Une même plaque ou un même tube peut ainsi fournir plusieurs éprouvettes destinées à la traction, au pliage, à la résilience, à la dureté ou à l'examen métallographique.
Les essais de fatigue sont-ils identiques aux essais de qualification classiques ?
Non. La fatigue constitue une problématique particulière liée aux chargements cycliques. Un assemblage peut supporter une charge statique importante tout en développant progressivement une fissure lorsqu'il subit un grand nombre de variations de contrainte. La géométrie du détail soudé, les concentrations de contraintes, l'état de surface et les imperfections peuvent alors jouer un rôle majeur.
Les essais de fatigue ne font donc pas partie systématiquement de toutes les qualifications de mode opératoire. Ils sont utilisés lorsque le comportement sous sollicitations répétées doit être caractérisé, comparé ou étudié pour une application donnée.
À retenir
- Les essais destructifs complètent les contrôles non destructifs en évaluant directement certaines propriétés du joint soudé.
- La traction renseigne notamment sur la résistance à la traction et l'emplacement de la rupture.
- Le pliage permet d'évaluer la ductilité et de révéler certaines imperfections sous forte déformation.
- L'essai Charpy mesure l'énergie absorbée lors de la rupture par choc d'une éprouvette entaillée.
- Les mesures de dureté permettent de comparer le métal de base, la ZAT et le métal fondu.
- La macrographie donne une vision générale de la géométrie et des zones du joint.
- La micrographie étudie la microstructure à une échelle plus fine.
- Le déboutonnage est particulièrement utilisé pour certaines soudures par résistance par points ou par bossages.
- Les essais de fatigue concernent le comportement d'assemblages soumis à des chargements répétés.
- Le prélèvement et la préparation des éprouvettes font partie intégrante de la fiabilité des résultats.
Pour aller plus loin
Pour replacer ces essais dans une démarche globale, consultez notre dossier sur la qualité en soudage, la page consacrée à la QMOS / WPQR, notre présentation de l'ISO 15614-1 ainsi que notre dossier sur les contrôles non destructifs.
Parmi les références internationales utilisées pour les essais sur assemblages soudés figurent notamment ISO 4136:2022 pour l'essai de traction transversale, ISO 5173:2023 pour les essais de pliage, ISO 9016:2022 pour les essais de flexion par choc sur assemblages soudés, ISO 9015-1:2001 pour les essais de dureté sur assemblages soudés à l'arc et ISO 17639:2022 pour les examens macroscopiques et microscopiques.
Pour les soudures par résistance, ISO 10447:2022 traite notamment des essais de pelage et de déboutonnage au burin appliqués aux soudures par points et par bossages. Pour la fatigue des composants soudés, le rapport technique ISO/TR 14345:2012 fournit des lignes directrices générales sur les essais de fatigue des composants soudés.