Préparation des joints de soudage : géométrie, méthodes et contrôle des bords
La préparation des joints de soudage regroupe les opérations réalisées sur les bords et les surfaces des pièces avant leur assemblage : découpe, chanfreinage, ébavurage, nettoyage et vérification de la géométrie. Elle est complétée par un ajustage permettant de respecter le jeu à la racine et l'alignement prévus. La qualité d'une soudure commence ainsi avant l'amorçage de l'arc.
Le type de chanfrein, son ouverture, le talon et l'écartement des pièces conditionnent l'accès à la racine et aux flancs du joint. L'état des surfaces intervient également dans la qualité du métal fondu. Ce dossier présente les principales préparations, leurs méthodes de réalisation et les points à contrôler avant soudage ou avant une reprise à l'envers.
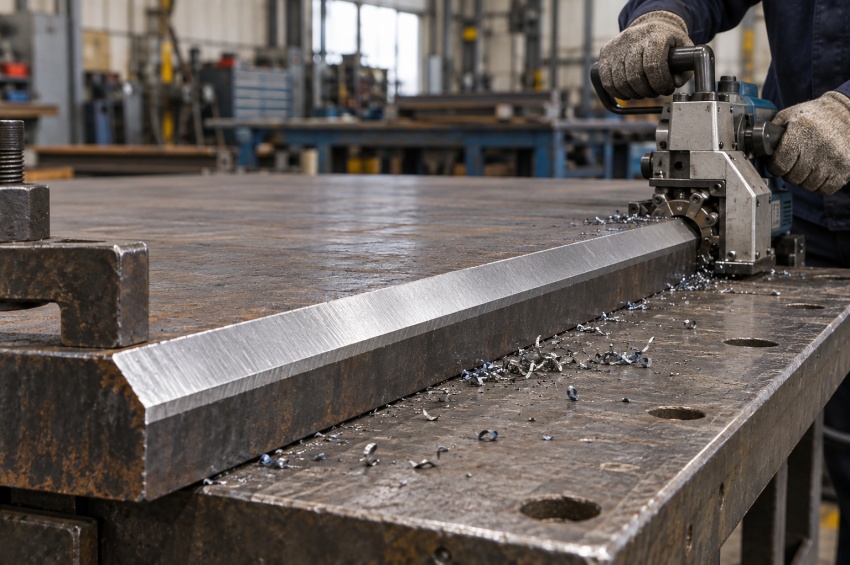
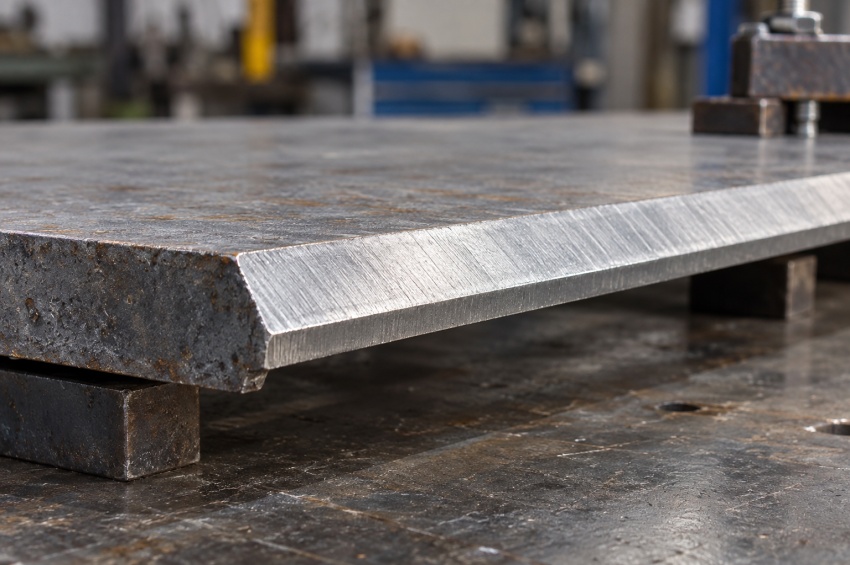
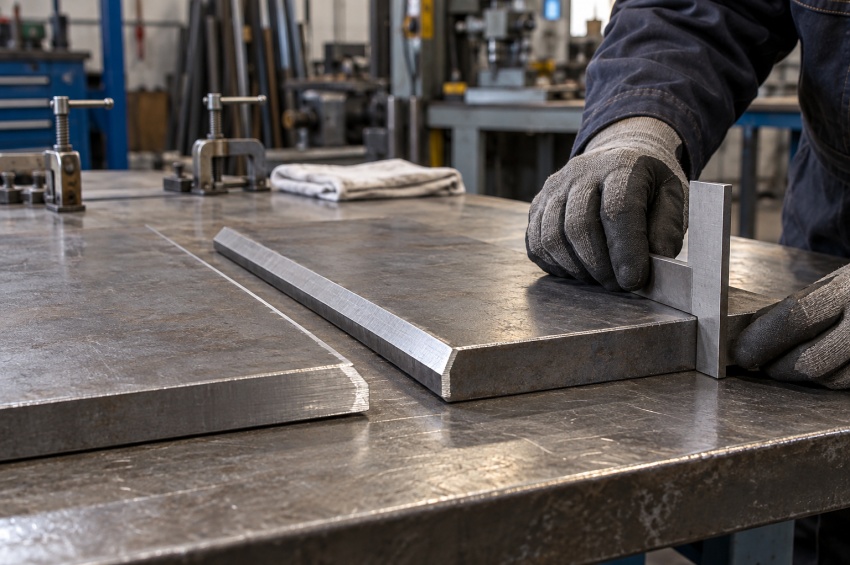
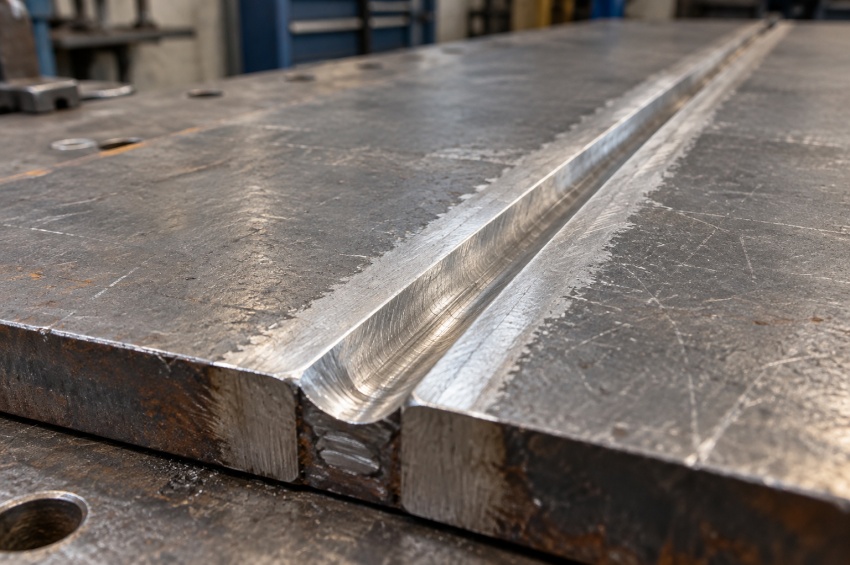
Le chanfreinage enlève une partie du bord d'une pièce pour créer une préparation adaptée au joint. Il facilite l'accès de l'arc aux zones à fusionner et permet de préparer des assemblages dont l'épaisseur ou les exigences de pénétration nécessitent une ouverture particulière, tout en conservant une géométrie régulière sur les bords préparés.
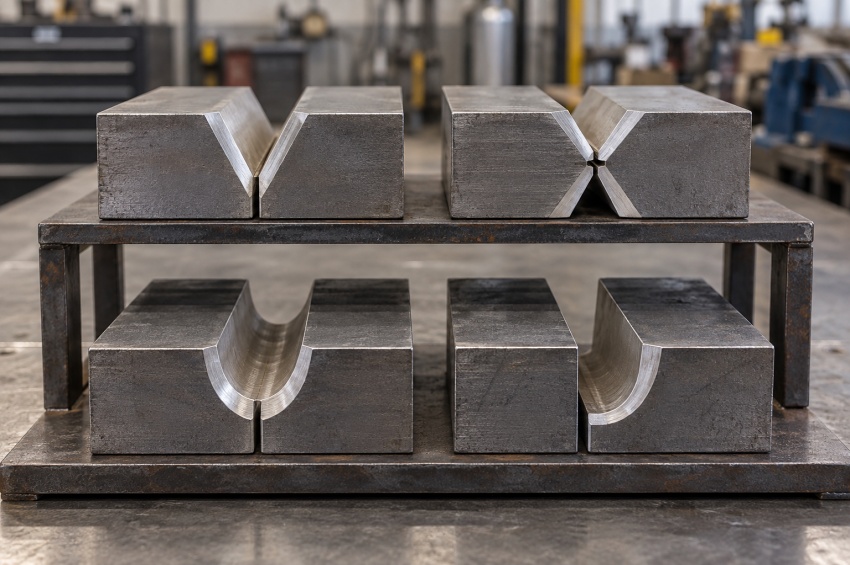
V, double V ou X, demi-V, U et J correspondent à des géométries de préparation différentes. Leur choix dépend de l'épaisseur, du procédé, de l'accès aux faces du joint et du compromis entre coût de préparation, accessibilité et volume de métal à déposer, afin d'obtenir une soudure conforme aux exigences de fabrication prévues.
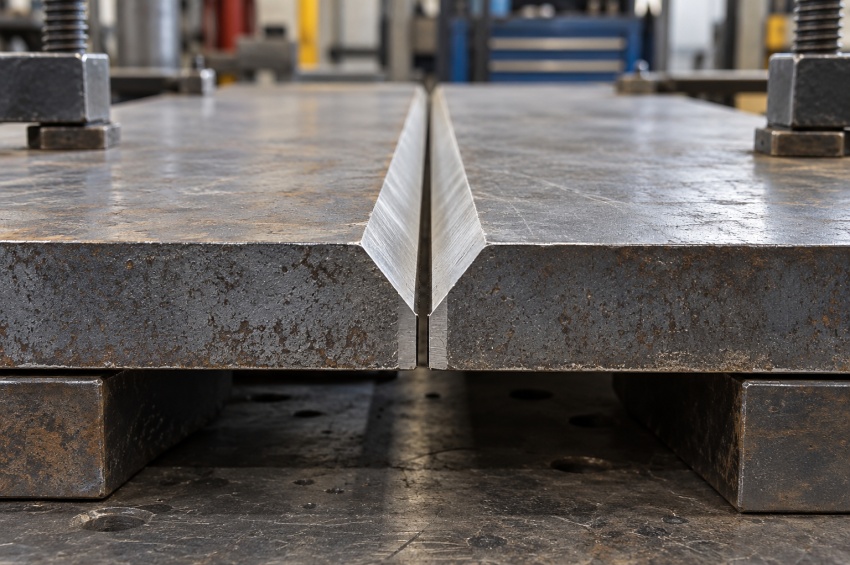
Le jeu à la racine est l'écartement entre les pièces au niveau de la racine du joint. Sa valeur et sa régularité influencent la première passe. Il doit être vérifié dans la configuration assemblée, notamment après pointage, conformément à la préparation prévue, pour assurer une géométrie conforme sur toute la longueur assemblée.
Le talon est la partie non chanfreinée du bord au niveau de la racine. Son épaisseur doit être adaptée au jeu, au procédé et aux conditions de la première passe. Un talon trop important peut rendre la fusion de la racine plus difficile. Sa régularité doit également être contrôlée sur toute la longueur du joint avant le soudage.
Préparer les bords consiste à obtenir la forme, les dimensions et l'état de surface attendus avant assemblage. Cette démarche associe le choix d'une méthode de préparation, la finition des faces et leur contrôle avant ajustage, pointage et soudage. Elle facilite ainsi la réalisation d'un assemblage conforme aux exigences.
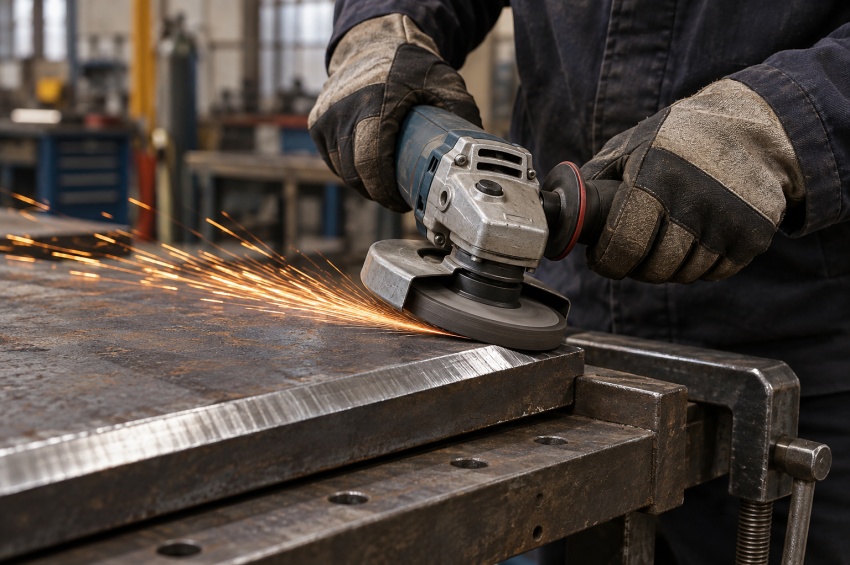
Le meulage sert à éliminer des bavures, retirer des couches superficielles ou corriger localement la géométrie du joint. Il peut compléter une découpe thermique ou un gougeage, à condition de préserver les dimensions et l'épaisseur de matière prévues. La préparation obtenue doit ensuite être contrôlée avant le soudage.
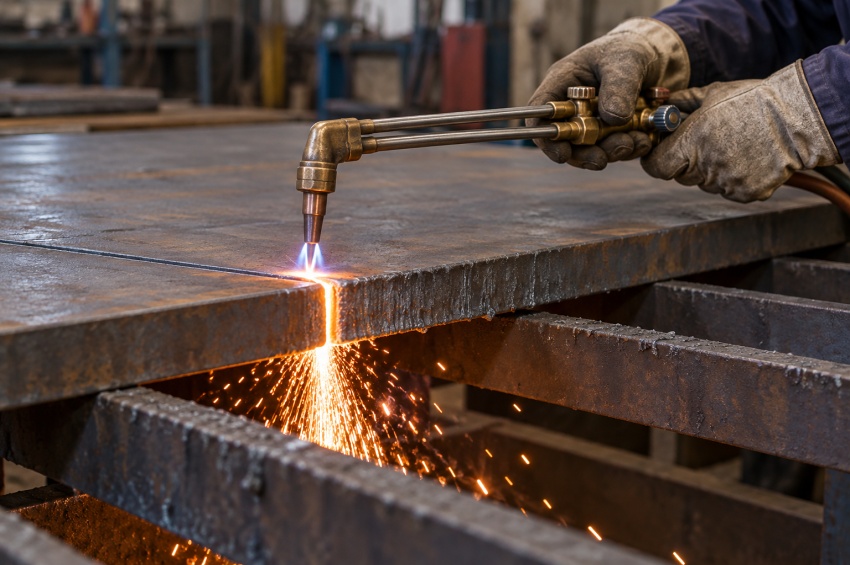
L'oxycoupage conventionnel est utilisé notamment sur les aciers au carbone et certains aciers faiblement alliés. Il permet de débiter des pièces ou de réaliser des chanfreins. Les scories, oxydes et irrégularités de coupe doivent être pris en compte avant soudage. Une finition adaptée permet de préparer correctement les faces coupées.
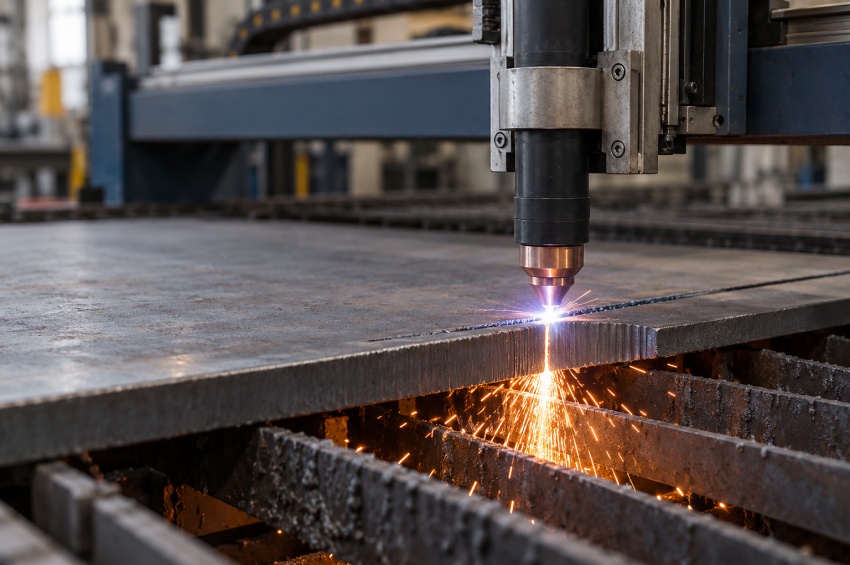
La découpe plasma s'applique aux métaux conducteurs, notamment à l'acier, à l'inox et à l'aluminium avec des équipements adaptés. La préparation avant soudage dépend de la qualité de coupe, du matériau, des gaz utilisés et de l'état de la face coupée.
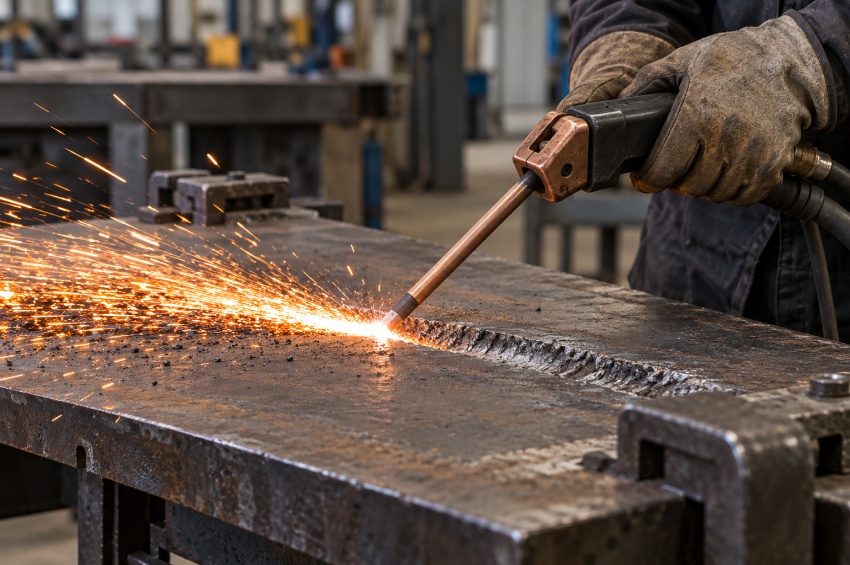
Un arc établi avec une électrode de carbone fait fondre localement le métal, ensuite chassé par un jet d'air comprimé. Le gougeage arc-air permet d'ouvrir une racine, d'enlever une zone défectueuse ou de préparer une gorge avant réparation. La gorge obtenue doit ensuite être nettoyée, contrôlée et, si nécessaire, meulée pour éliminer les résidus.
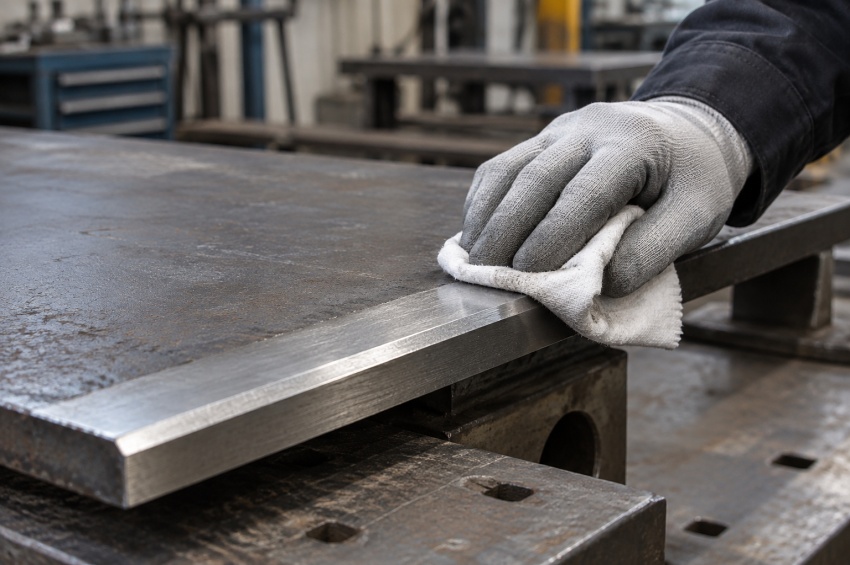
Huiles, graisses, humidité, peintures et oxydes peuvent compromettre la qualité de la soudure. Le nettoyage concerne les faces du joint et les surfaces voisines. Sa méthode doit être adaptée au matériau et éviter toute nouvelle contamination. Après nettoyage, les pièces doivent être manipulées avec des outils propres, puis protégées des salissures et de l’humidité.
Lorsqu'une reprise à l'envers est prévue, la racine est préparée depuis la face opposée jusqu'au métal sain avant nouveau soudage. Meulage, usinage ou gougeage permettent de réaliser cette opération, suivie du nettoyage et des contrôles prescrits. La gorge obtenue doit permettre un accès correct au soudage.
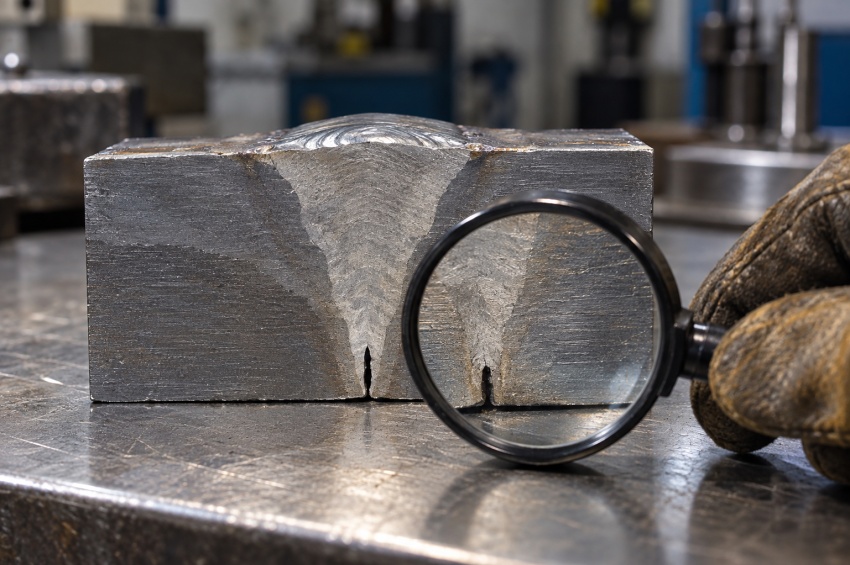
Une ouverture insuffisante, un talon excessif, un jeu irrégulier ou des contaminants peuvent contribuer à des imperfections de soudage. Cette fiche relie les écarts de préparation aux risques de manque de fusion, de pénétration incorrecte ou de porosité.
Pourquoi préparer un joint avant soudage ?
La préparation doit permettre de réaliser la soudure définie par le plan et le mode opératoire. Elle crée l'accès nécessaire aux zones à fusionner, facilite la réalisation de la racine et permet de déposer le métal d'apport dans de bonnes conditions. Un joint trop fermé ou irrégulier peut empêcher l'arc d'atteindre correctement certaines parties de l'assemblage.
La préparation agit aussi sur le volume de métal à déposer, le nombre de passes et le temps de fabrication. Une ouverture plus large peut faciliter l'accès, mais augmente généralement le remplissage nécessaire. Le choix doit donc associer qualité de la liaison, faisabilité en atelier et maîtrise du coût de fabrication.
Faut-il toujours réaliser un chanfrein ?
Non. Selon l'épaisseur, le procédé et la pénétration recherchée, un assemblage peut être soudé avec des bords droits. D'autres configurations nécessitent un chanfrein sur une pièce ou sur les deux. La préparation concerne aussi les assemblages en T et en angle : propreté, ajustage et accessibilité restent essentiels même en l'absence de chanfrein.
La pénétration complète n'est pas une exigence universelle. Certains joints sont conçus à pénétration partielle. La géométrie doit correspondre à la liaison demandée par la conception ; l'épaisseur seule ne suffit pas à décider de la préparation.
Quels paramètres définissent la géométrie du joint ?
Pour une préparation bout à bout, les principaux paramètres comprennent la forme du joint, l'angle d'ouverture, la profondeur préparée, le talon et le jeu à la racine. L'alignement des pièces, la présence éventuelle d'un support envers et l'accès à une ou deux faces complètent cette description.
Ces paramètres se choisissent ensemble. Un même jeu ne produit pas les mêmes conditions de soudage avec un talon mince ou épais, avec ou sans support envers, ni avec deux procédés différents. Un croquis coté permet de transmettre la préparation attendue et d'éviter les interprétations entre préparation, montage et soudage.
Comment choisir entre les préparations en V, X, U ou J ?
Le choix dépend notamment de l'épaisseur, du procédé, de la position et de l'accès au joint. Il faut également comparer le travail nécessaire pour préparer les bords avec le volume de métal d'apport économisé pendant le soudage.
Préparations en V et en demi-V
Une préparation en V associe deux bords chanfreinés. Dans une préparation en demi-V, un seul bord est chanfreiné, l'autre restant droit. Ces formes à flancs rectilignes sont relativement simples à réaliser, mais leur ouverture doit permettre d'atteindre correctement la racine et les deux faces à fusionner.
Préparation en double V ou en X
Lorsque les deux faces sont accessibles, une préparation en X répartit l'ouverture de part et d'autre de l'épaisseur. Elle peut réduire le volume à remplir par rapport à un V réalisé sur toute l'épaisseur. Associée à une séquence de soudage adaptée, elle peut aussi aider à limiter les déformations angulaires.
Préparations en U et en J
Les profils en U et en J comportent des parties courbes, généralement obtenues par usinage. Ils peuvent réduire le volume du joint sur de fortes épaisseurs ou répondre à des besoins de précision. Ce gain doit être comparé au coût de préparation et aux contraintes d'accès de la torche ou de l'électrode.
Quelle différence entre jeu à la racine et talon ?
Le jeu à la racine est l'espace entre les pièces au niveau de la racine. Le talon est la face non chanfreinée conservée à l'extrémité du bord préparé ; sa dimension décrit l'épaisseur de matière restante à cet endroit. Le jeu est donc un écartement, tandis que le talon appartient à la géométrie de chaque bord.
Un jeu trop faible ou un talon trop épais peut rendre la fusion de la racine difficile. À l'inverse, un jeu trop important associé à un talon trop mince peut favoriser une pénétration excessive ou un effondrement du bain, notamment sans support envers. Ces effets dépendent également de l'énergie de soudage et de la technique utilisée.
Comment interpréter l'angle du chanfrein ?
Il faut distinguer l'angle de préparation de chaque bord et l'angle total d'ouverture du joint. Dans un V symétrique, l'ouverture totale résulte de la somme des angles des deux bords. Le dessin doit préciser la grandeur cotée et sa référence pour éviter de préparer une ouverture incorrecte.
Une ouverture trop faible limite l'accès aux flancs ; une ouverture excessive augmente le métal à déposer. Il n'existe pas d'angle, de jeu ou de talon unique valable pour tous les matériaux, toutes les épaisseurs et tous les procédés. Les dimensions sont celles du plan, du DMOS ou des instructions de fabrication applicables.
Quelles méthodes utiliser pour préparer les bords ?
Les méthodes mécaniques comprennent notamment l'usinage, le fraisage, le chanfreinage à la machine et le meulage. Elles servent à réaliser la géométrie demandée ou à reprendre localement un bord. L'usinage est particulièrement utile lorsque la régularité du profil et les tolérances dimensionnelles sont importantes.
Les méthodes thermiques, comme l'oxycoupage et la découpe plasma, permettent de débiter les pièces et, avec un équipement adapté, de préparer des chanfreins. Le choix dépend du matériau, de l'épaisseur, de la précision recherchée et des opérations de finition nécessaires avant soudage.
Peut-on souder directement après oxycoupage ou découpe plasma ?
Cela dépend de l'état obtenu et des exigences de fabrication. Une face de coupe doit être contrôlée : géométrie, bavures, scories, oxydes et irrégularités peuvent nécessiter une finition. Une bonne apparence ne suffit pas toujours à établir que le bord est prêt à souder.
L'oxycoupage conventionnel convient principalement aux aciers au carbone et à certains aciers faiblement alliés ; il n'est pas la méthode habituelle pour l'inox ou l'aluminium. Le plasma peut couper ces métaux, mais les gaz et réglages influencent l'état du bord. Le plasma à air peut notamment produire des couches oxydées ou nitrurées susceptibles de perturber le soudage.
La finition est adaptée au matériau et au mode opératoire : élimination des dépôts, correction du profil et, lorsque cela est prescrit, enlèvement d'une couche superficielle. Un meulage systématique de tous les bords découpés n'est pas une règle universelle.
Quel est le rôle du meulage avant soudage ?
Le meulage peut retirer une bavure, une irrégularité de coupe, des oxydes ou une couche superficielle indésirable. Il peut également ajuster un chanfrein ou dresser une gorge après gougeage. L'objectif est une préparation conforme et suffisamment propre, plutôt qu'une surface simplement brillante.
L'enlèvement de matière doit rester maîtrisé : un meulage excessif peut réduire le talon, creuser un flanc ou modifier le jeu après assemblage. La géométrie est donc vérifiée après finition. Les abrasifs et outils doivent être adaptés au matériau et à l'opération.
À quoi sert le gougeage arc-air ?
Le gougeage consiste à enlever du métal pour former une gorge ou dégager une zone. Dans le procédé arc-air, un arc électrique établi entre une électrode de carbone et la pièce fait fondre le métal, tandis qu'un jet d'air comprimé l'évacue.
Cette méthode sert notamment à préparer l'envers d'une soudure ou à retirer du métal défectueux avant réparation. Une mauvaise technique ou une évacuation insuffisante peut entraîner une contamination par le carbone. La gorge est examinée puis dressée par meulage ou par une autre méthode approuvée lorsque le matériau, son état ou la procédure l'exige.
Comment préparer l'envers avant une reprise de soudure ?
Lorsqu'une reprise à l'envers est prévue, la racine du premier côté est dégagée depuis la face opposée jusqu'au métal sain. La préparation doit éliminer les zones non fusionnées ou défectueuses et créer une gorge accessible au soudage de reprise.
L'opération peut être réalisée par meulage, usinage ou gougeage. Le nettoyage et les contrôles prévus sont ensuite effectués avant soudage ; selon les exigences, ils peuvent comprendre un examen visuel et un contrôle de surface adapté. Une reprise à l'envers n'est pas systématiquement nécessaire pour tous les joints soudés des deux côtés.
Quels contaminants éliminer avant soudage ?
La préparation des surfaces vise notamment les huiles, graisses, humidité, peintures, résidus de produits et oxydes susceptibles de contaminer le bain. Selon le matériau et le procédé, ces éléments peuvent favoriser des porosités, des inclusions ou d'autres imperfections. Le nettoyage concerne les faces à fusionner et les zones voisines nécessaires à l'opération.
Dégraissage adapté, essuyage, brossage et enlèvement mécanique des oxydes peuvent être combinés. Les outils doivent éviter de transférer des contaminants ; pour l'inox, l'emploi d'outils dédiés aide notamment à limiter la contamination ferreuse. Les pièces sont ensuite conservées propres et sèches jusqu'au soudage, avec un nouveau nettoyage si nécessaire.
Quels défauts une mauvaise préparation peut-elle favoriser ?
Un talon trop important, un jeu insuffisant ou un accès trop limité peuvent contribuer à un manque de fusion ou de pénétration à la racine. À l'inverse, un écartement excessif peut rendre le bain difficile à soutenir. Des contaminants peuvent provoquer des porosités, tandis qu'une reprise insuffisamment dégagée peut laisser subsister une imperfection.
La préparation n'est toutefois pas la seule cause possible d'un défaut de soudure. Les réglages, la protection gazeuse, les consommables et le geste du soudeur interviennent également. L'analyse doit donc confronter l'état du joint aux conditions réelles de soudage.
Comment contrôler la préparation et l'ajustage du joint ?
Avant assemblage, le contrôle porte sur la forme des bords, les dimensions du chanfrein, le talon, les irrégularités et la propreté. Après ajustage et pointage, il porte également sur le jeu à la racine et le désalignement des pièces. Le contrôle doit couvrir les variations possibles sur la longueur du joint ou autour d'un tube.
Réglette, jeu de cales, jauge de soudage, gabarit ou instrument adapté permettent de vérifier les cotes demandées. Le pointage peut modifier le jeu : une valeur correcte avant montage doit donc être confirmée dans l'état prêt à souder. Les points incorporés à la soudure doivent eux aussi satisfaire aux exigences applicables.
Quel lien entre préparation du joint et DMOS / WPS ?
Le DMOS / WPS décrit les conditions prévues pour réaliser la soudure. Il peut préciser le type de joint, sa préparation, le jeu, le talon, le support envers et la méthode de reprise. Les instructions de préparation et de montage doivent être cohérentes avec ce document et avec le plan.
Une modification de géométrie doit être évaluée avant application. Elle peut changer l'accès à la racine, le volume à remplir et les conditions d'exécution. Lorsqu'une qualification est exigée, il faut également vérifier que la modification reste compatible avec le domaine couvert et le référentiel utilisé ; toute variation n'entraîne pas automatiquement une nouvelle qualification.
À retenir
Une préparation correcte associe géométrie adaptée, surfaces propres et ajustage conforme aux exigences de l'assemblage.
- Le chanfrein facilite l'accès aux zones à fusionner lorsqu'une préparation est nécessaire.
- Le type de joint dépend du procédé, de l'épaisseur, de l'accessibilité et de la pénétration demandée.
- Le jeu à la racine est l'écartement entre les pièces ; le talon est la partie non chanfreinée au niveau de la racine.
- L'angle de chaque bord doit être distingué de l'angle total d'ouverture du joint.
- Les dimensions de préparation sont définies par les documents de fabrication applicables.
- Après découpe thermique, l'état du bord détermine les opérations de finition nécessaires.
- Le meulage doit préserver la géométrie et l'épaisseur de matière prévues.
- Une reprise à l'envers prévue doit atteindre le métal sain avant nouveau soudage.
- La propreté et l'absence de nouvelle contamination font partie de la préparation.
- Le jeu et l'alignement doivent être vérifiés après ajustage et pointage.
Pour aller plus loin
Retrouvez nos définitions du chanfrein et du gougeage, ainsi que nos dossiers sur la qualité en soudage, les contrôles non destructifs et les essais de soudage. La page DMOS / WPS explique comment les conditions de préparation s'intègrent au mode opératoire.
Parmi les références techniques, ISO 9692-1:2013 traite des types de préparation des joints pour plusieurs procédés de soudage des aciers. Son domaine d'application doit être vérifié pour l'assemblage considéré ; elle ne constitue pas une prescription unique pour tous les matériaux et procédés.
Les ressources de TWI sur la conception des préparations de joints et le gougeage arc-air complètent ces repères. Le guide d'Hypertherm sur les gaz de découpe plasma précise notamment l'influence du procédé sur l'état et la soudabilité des bords.