Électrodes de soudage MMA : types, classifications et choix
Les électrodes de soudage MMA ne se résument pas à une simple différence de diamètre. Leur classification renseigne sur des caractéristiques essentielles comme les propriétés du métal déposé, les positions de soudage autorisées, le type d'enrobage et les courants compatibles. Des références très connues comme E6013, E7018, E6010 ou E6011 répondent ainsi à des besoins différents.
Ce dossier rassemble les principales classifications rencontrées en atelier et sur chantier, aussi bien pour les aciers carbone que pour plusieurs familles d'électrodes inoxydables. Chaque fiche détaille le sens de la désignation, les caractéristiques générales, les usages habituels, les précautions de stockage et les points à vérifier avant soudage. Le choix réel doit toujours rester cohérent avec le matériau, le poste disponible, la position, les exigences de fabrication et, lorsqu'il existe, le DMOS/WPS applicable.
Électrode rutile très répandue pour les travaux courants sur aciers non alliés. La E6013 est appréciée pour son amorçage facile, son arc souple et son aspect de cordon. Elle convient à de nombreux travaux d’atelier, de serrurerie, de maintenance et à l’apprentissage du soudage MMA.
Électrode bas hydrogène destinée aux assemblages exigeant de bonnes propriétés mécaniques. La E7018 est couramment utilisée en construction métallique, chaudronnerie et fabrication de structures. Son emploi demande une maîtrise du stockage et de l’humidité afin de préserver ses propriétés.
Électrode cellulosique connue pour son arc énergique et sa forte pénétration. La E6010 est notamment utilisée pour certaines passes de racine et applications de chantier. Son bain à solidification rapide et son comportement dynamique la rendent particulièrement adaptée à certaines procédures.
Électrode cellulosique proche de la E6010, avec une pénétration marquée et un bain à solidification rapide. La E6011 est utilisée pour certains travaux de chantier, réparations et passes de racine. Sa possibilité d’emploi en courant alternatif constitue une différence technique.
Électrode à forte teneur en poudre de fer conçue pour offrir un taux de dépôt élevé. La E7024 est surtout recherchée pour sa productivité lorsque l’assemblage permet de travailler dans les positions prévues. Son enrobage épais la distingue nettement des électrodes rutiles plus polyvalentes en atelier.
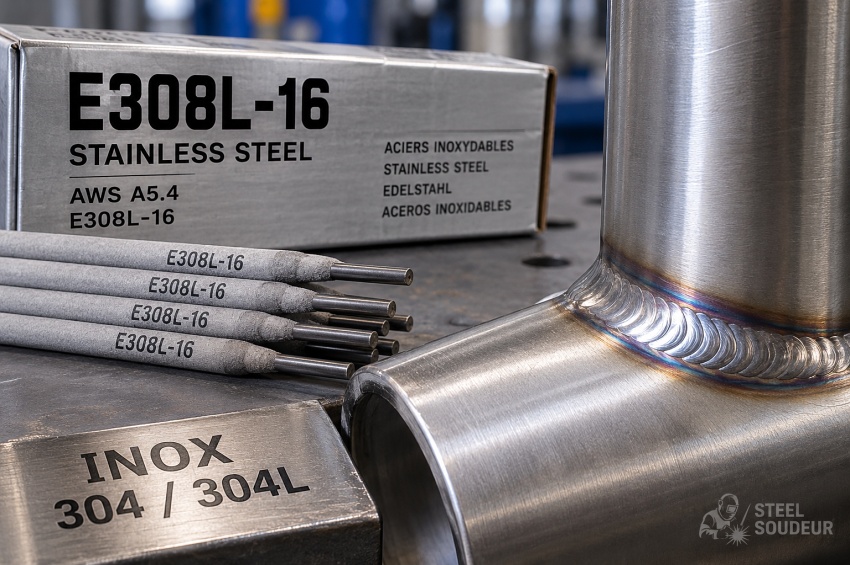
Électrode inoxydable couramment associée au soudage des aciers austénitiques de type 304 et 304L. La faible teneur en carbone indiquée par la lettre L contribue à limiter certains phénomènes métallurgiques. La E308L-16 est très utilisée pour des fabrications et réparations courantes sur ces inox.
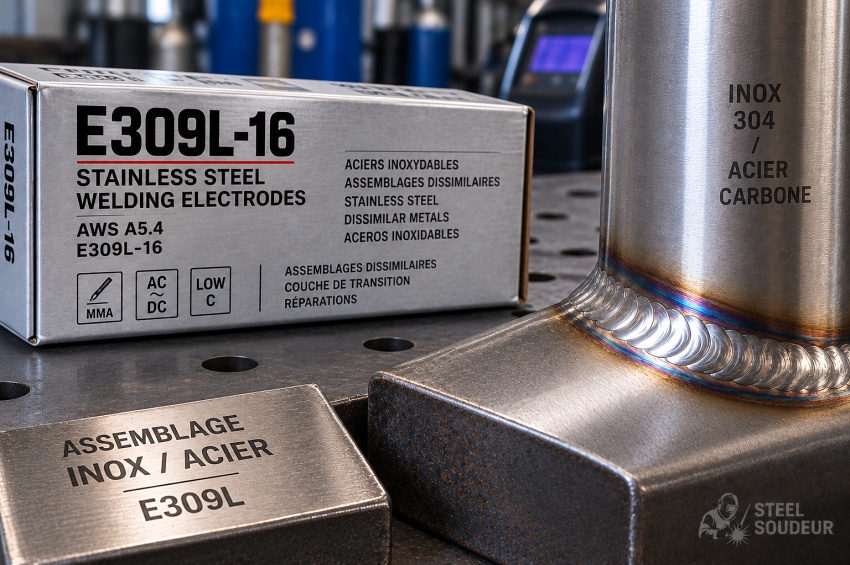
Électrode inoxydable riche en chrome et nickel, souvent retenue pour certains assemblages dissemblables. La E309L-16 peut notamment servir pour assembler un inox à certains aciers non alliés ou réaliser une couche de transition. Le choix doit rester cohérent avec les nuances et la dilution.
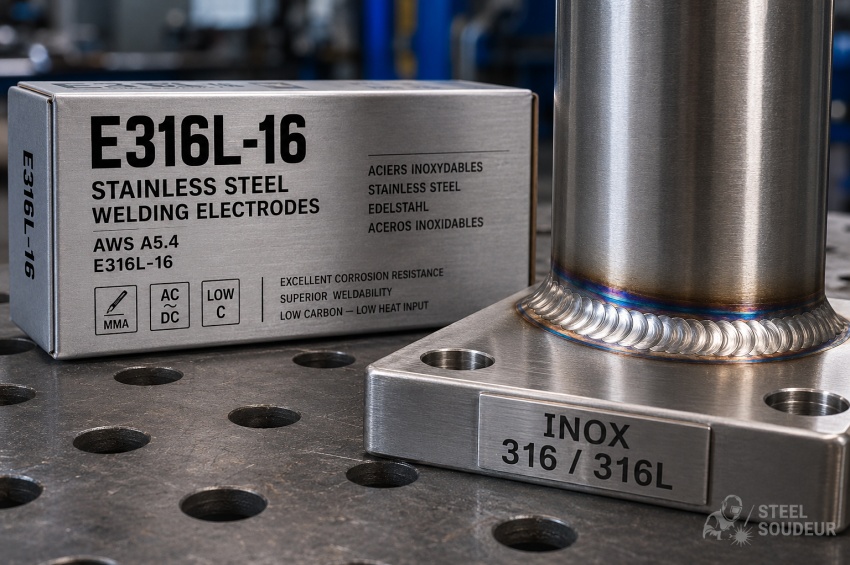
Électrode inoxydable contenant du molybdène, couramment utilisée avec des nuances de type 316 et 316L. Cette composition contribue à obtenir un métal déposé adapté à certains environnements corrosifs. La E316L-16 se rencontre notamment dans les fabrications chimiques et alimentaires.
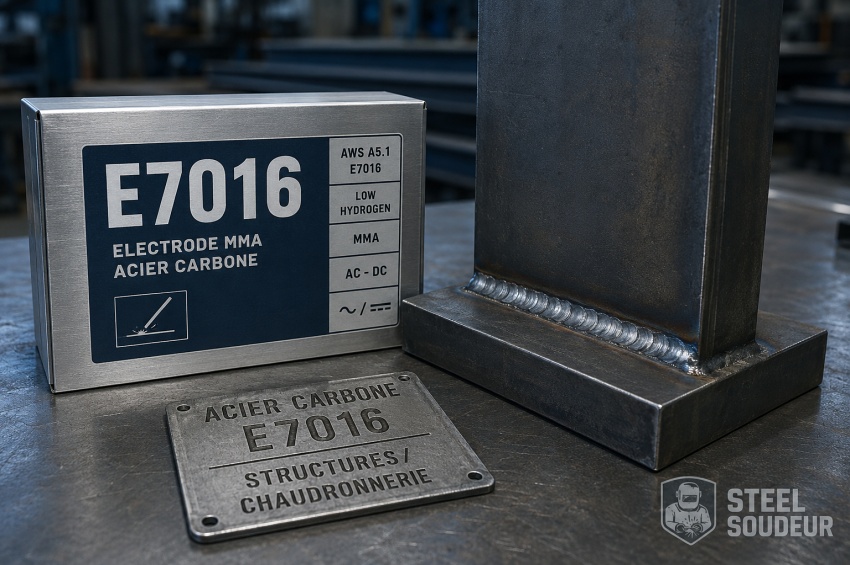
Électrode bas hydrogène dont la formulation et le comportement diffèrent de la E7018. La E7016 offre de bonnes caractéristiques mécaniques tout en demandant les précautions propres aux consommables bas hydrogène. Elle est utilisée en structures et chaudronnerie.
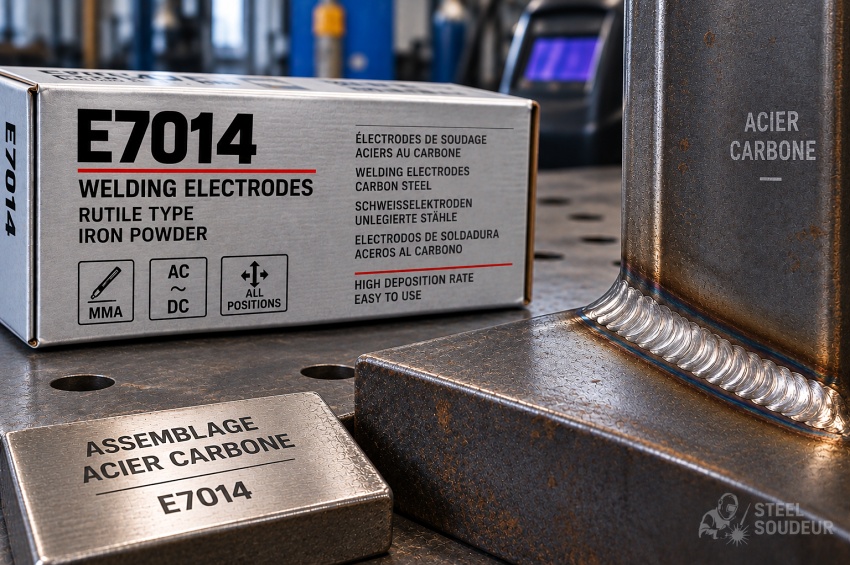
Électrode à enrobage rutile contenant de la poudre de fer, offrant un bon compromis entre facilité d’emploi et productivité. La E7014 permet un dépôt plus important qu’une rutile classique. Elle est utilisée sur des assemblages acier lorsque ses positions et propriétés correspondent aux besoins.
Qu'est-ce qu'une électrode enrobée de soudage ?
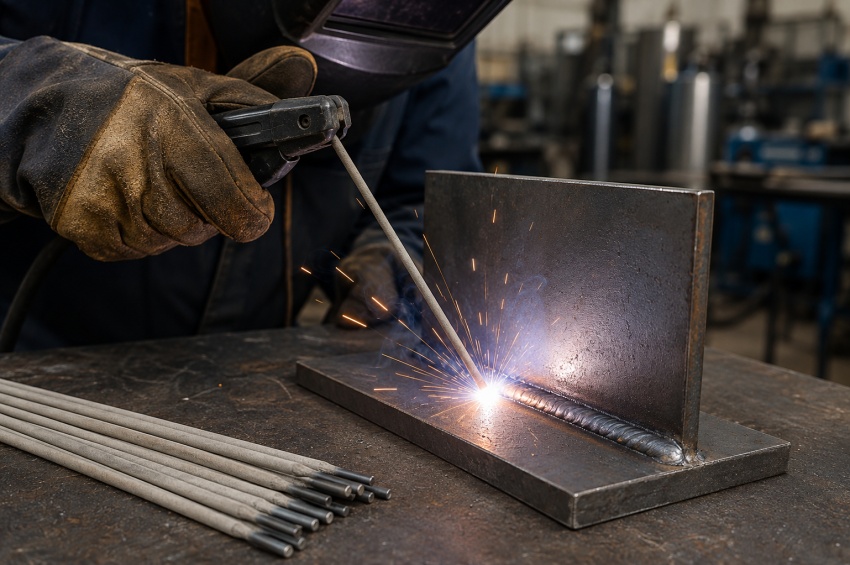
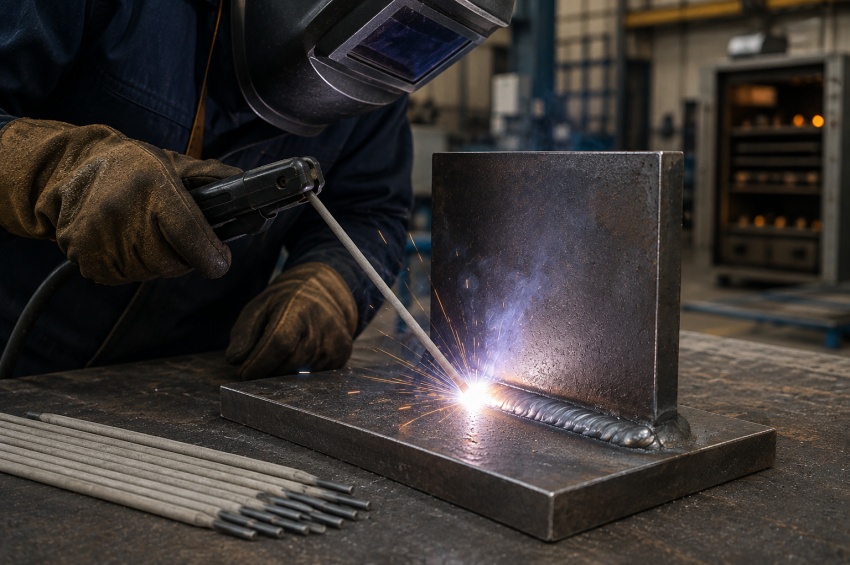
Une électrode enrobée est constituée d'une âme métallique entourée d'un enrobage formulé pour participer au fonctionnement de l'arc et à la protection du bain de fusion. En soudage MMA, également appelé SMAW dans la terminologie américaine, l'électrode est fusible : l'âme fond progressivement et fournit une partie essentielle du métal déposé.
L'enrobage influence notamment la stabilité de l'arc, la formation du laitier, la protection du métal liquide et le comportement de l'électrode dans les différentes positions. Il explique en grande partie pourquoi une E6013, une E6010 et une E7018 ne se soudent pas de la même façon même lorsqu'elles possèdent un diamètre identique.
Pour replacer ces électrodes dans le procédé, consultez également notre guide consacré au soudage MMA et notre dossier général sur les consommables de soudage.
À quoi correspond la classification AWS des électrodes ?
La classification AWS permet d'identifier des familles de consommables répondant à des exigences définies. Pour les électrodes enrobées destinées aux aciers carbone, la spécification AWS A5.1/A5.1M couvre notamment les exigences de classification, les propriétés mécaniques du métal fondu, sa composition, les essais d'utilisation ainsi que certaines exigences liées à l'humidité des enrobages bas hydrogène.
Les électrodes inoxydables comme E308L-16, E309L-16 ou E316L-16 relèvent d'une autre logique de classification, décrite par AWS A5.4/A5.4M. Il ne faut donc pas appliquer mécaniquement à une désignation inox la lecture simplifiée utilisée pour une E6013 ou une E7018.
Comment lire une électrode E6013 ou E7018 ?
Dans une classification classique à quatre chiffres comme E6013, la lettre E indique une électrode. Les deux chiffres suivants sont liés à la résistance minimale à la traction du métal déposé dans le système de classification AWS ; le chiffre suivant renseigne sur les positions de soudage prévues, tandis que le dernier chiffre est associé au type d'enrobage et aux caractéristiques électriques.
Ainsi, les familles E60xx et E70xx ne doivent pas être considérées comme interchangeables uniquement parce qu'elles ont le même diamètre. Une E7018 appartient notamment à une famille bas hydrogène, tandis qu'une E6013 est une électrode de type rutile dont le comportement à l'arc et les domaines d'emploi sont différents.
Cette désignation constitue un repère technique, mais elle ne remplace ni la fiche fabricant ni la procédure de soudage. Deux produits appartenant à la même classification peuvent présenter des plages de réglage, des caractéristiques d'amorçage ou des conditions de stockage précisées différemment par leurs fabricants.
Quelle différence entre électrode rutile, basique et cellulosique ?
Ces termes décrivent de grandes familles d'enrobages dont le comportement au soudage diffère nettement. Les électrodes rutiles, parmi lesquelles on rencontre notamment la E6013, sont appréciées pour leur facilité d'amorçage, la stabilité de l'arc et l'aspect du cordon. Elles sont très présentes dans les travaux courants de fabrication et de maintenance.
Les électrodes dites basiques ou bas hydrogène, comme certaines E7016 et E7018, sont recherchées lorsque la maîtrise de l'hydrogène diffusible et les propriétés mécaniques du joint prennent davantage d'importance. Elles demandent une gestion sérieuse du stockage et de l'exposition à l'humidité.
Les électrodes cellulosiques, telles que E6010 et E6011, produisent un arc très dynamique et une pénétration marquée. Elles sont utilisées dans certaines applications de chantier, de tuyauterie ou de soudage de racine, sous réserve des exigences de la procédure et du matériel disponible.
Quelle électrode choisir pour souder de l'acier ?
Il n'existe pas une électrode unique adaptée à tous les aciers et à tous les travaux. Pour une fabrication courante sur acier non allié, une E6013 peut être intéressante par sa facilité d'utilisation. Lorsque les exigences mécaniques, la ténacité ou la maîtrise de l'hydrogène deviennent prioritaires, une électrode bas hydrogène comme la E7018 peut être imposée ou préférée.
La position, l'épaisseur, la préparation du joint, le niveau de pénétration recherché, le type de courant disponible et les conditions de chantier interviennent également dans la décision. Sur une fabrication soumise à une procédure qualifiée, le soudeur doit respecter les prescriptions du DMOS/WPS plutôt que choisir l'électrode uniquement selon ses habitudes.
Quelle électrode choisir pour souder de l'inox ?
Le choix d'une électrode inox doit commencer par l'identification de la nuance du matériau de base et des conditions de service. Les classifications E308L-16, E309L-16 et E316L-16 correspondent à des compositions et des domaines d'emploi différents.
Une E308L-16 est couramment associée aux aciers inoxydables austénitiques de type 304/304L, tandis qu'une E316L-16 contient notamment du molybdène et est utilisée avec des familles de type 316/316L. La E309L-16 est fréquemment retenue pour certains assemblages dissemblables ou couches de transition. Ces correspondances restent des repères généraux : la nuance exacte, la dilution, la corrosion, la température et les prescriptions de fabrication doivent être examinées.
Quelle différence entre E6013 et E7018 ?
La E6013 et la E7018 appartiennent à deux familles très différentes. La E6013 est connue pour sa souplesse d'utilisation, son amorçage relativement facile et son laitier généralement simple à éliminer. Elle convient bien à de nombreux travaux courants lorsque ses propriétés sont adaptées à l'assemblage.
La E7018 est une électrode bas hydrogène dont l'intérêt se situe davantage dans les assemblages où les propriétés mécaniques et la maîtrise de l'hydrogène sont importantes. Elle impose en contrepartie davantage de discipline concernant le stockage, l'ouverture des emballages et, selon les produits et procédures, le maintien en température ou le reconditionnement.
Quelle différence entre E6010 et E6011 ?
E6010 et E6011 sont deux électrodes cellulosiques capables de produire une pénétration importante et un bain à solidification rapide. Leur différence essentielle concerne notamment la formulation de l'enrobage et les types de courant prévus par la classification.
La E6010 est classiquement associée au courant continu avec électrode positive, tandis que la E6011 peut également être utilisée en courant alternatif lorsqu'elle est conforme à cette classification. Cette différence peut être déterminante avec certains postes à souder ou sur des chantiers disposant d'un équipement limité.
Quelle différence entre E7016 et E7018 ?
E7016 et E7018 appartiennent toutes deux à des familles bas hydrogène, mais leur enrobage et leur comportement ne sont pas identiques. La E7018 contient notamment de la poudre de fer dans son enrobage, ce qui contribue à son rendement de dépôt et à son comportement caractéristique.
Le choix entre ces classifications ne doit pas se faire sur le seul critère de la facilité d'emploi. Position, courant, propriétés mécaniques, productivité, fiche fabricant et exigences du DMOS/WPS sont à prendre en compte.
À quoi sert une électrode E7024 ?
La E7024 appartient aux électrodes à forte teneur en poudre de fer conçues pour offrir un taux de dépôt élevé. Elle est particulièrement intéressante lorsque la productivité est recherchée dans des positions compatibles avec sa classification.
Elle n'est donc pas l'équivalent d'une électrode polyvalente toutes positions. Son intérêt apparaît surtout sur des assemblages et des configurations permettant de profiter de son rendement sans sortir du domaine d'utilisation prévu.
Comment choisir le diamètre d'une électrode ?
Le diamètre de l'électrode doit être cohérent avec l'épaisseur des pièces, le type de joint, la position, la taille du cordon et la plage d'intensité disponible. Une électrode de grand diamètre peut déposer davantage de métal, mais demande généralement plus de courant et devient moins pratique pour certaines passes de racine, tôles fines ou positions difficiles.
À l'inverse, une électrode plus fine facilite certains travaux précis mais réduit le taux de dépôt et peut multiplier le nombre de passes. Les plages proposées par le fabricant constituent le meilleur point de départ pour associer diamètre et intensité.
Quelle intensité utiliser avec une électrode MMA ?
L'intensité dépend principalement du type d'électrode, de son diamètre, de la position et du comportement recherché. Il n'existe donc pas une valeur universelle valable pour toutes les E6013 de 3,2 mm ou toutes les E7018 de même diamètre.
La fiche technique du fabricant doit rester la référence. Une intensité trop faible peut entraîner un arc instable, un mauvais mouillage ou des collages, tandis qu'une intensité trop élevée peut augmenter les projections, creuser excessivement le bain, détériorer l'enrobage ou rendre le contrôle du cordon difficile.
Quelle polarité utiliser avec une électrode MMA ?
La polarité n'est pas choisie au hasard. Certaines classifications sont prévues pour fonctionner en courant continu électrode positive, d'autres peuvent accepter le courant alternatif ou différentes polarités selon leur formulation. Le marquage de l'électrode et surtout la fiche fabricant doivent être vérifiés avant soudage.
Cette question est particulièrement importante pour distinguer certaines électrodes cellulosiques ou bas hydrogène. Un poste capable de fournir du courant continu n'offre pas automatiquement les mêmes possibilités qu'un poste alternatif, et certaines électrodes demandent également des caractéristiques d'amorçage ou de tension à vide adaptées.
Dans quelles positions peut-on utiliser une électrode ?
La classification renseigne sur les positions pour lesquelles l'électrode a été qualifiée dans le cadre de la norme applicable. Une électrode toutes positions n'a toutefois pas exactement le même comportement à plat, en verticale ou au plafond : le réglage, la longueur d'arc, l'angle et la manipulation doivent être adaptés.
Certaines électrodes à fort rendement, comme la E7024, sont au contraire conçues pour des positions plus limitées. Utiliser une électrode hors de son domaine prévu peut rendre le bain difficile à contrôler et compromettre la qualité du joint.
Pourquoi faut-il protéger certaines électrodes de l'humidité ?
L'humidité absorbée par l'enrobage peut modifier le comportement de certaines électrodes et augmenter la quantité d'hydrogène susceptible d'être introduite dans le métal fondu. Cet aspect est particulièrement critique pour les consommables bas hydrogène employés sur des assemblages sensibles à la fissuration.
Les règles de stockage, de maintien, de durée d'exposition après ouverture et de reconditionnement varient selon les produits. Il faut donc suivre les indications du fabricant ainsi que les exigences du système qualité ou du DMOS/WPS applicable.
Peut-on ressécher ou réétuver une électrode ?
Certaines électrodes peuvent faire l'objet d'un traitement de resséchage ou de réétuvage, mais cette opération ne doit jamais être improvisée. Température, durée, nombre de cycles admissibles et conditions de maintien dépendent du consommable et des recommandations du fabricant.
Une température excessive peut endommager l'enrobage, tandis qu'un traitement insuffisant peut ne pas restaurer les caractéristiques attendues. Pour une fabrication qualifiée, les procédures internes de gestion des consommables doivent être respectées.
Une électrode humide est-elle forcément inutilisable ?
La réponse dépend de la famille d'électrode, du niveau d'exposition, des exigences de fabrication et des instructions du fabricant. Une électrode présentant un enrobage détérioré, fissuré, souillé ou dont les conditions de conservation sont inconnues ne doit pas être engagée dans une fabrication exigeante sans décision conforme à la procédure qualité.
Pour les électrodes bas hydrogène, la maîtrise de l'humidité est particulièrement importante. Le simple fait qu'une électrode semble visuellement correcte ne garantit pas que son niveau d'humidité respecte encore les exigences prévues.
Le DMOS/WPS impose-t-il l'électrode à utiliser ?
Lorsqu'un assemblage est réalisé suivant un DMOS/WPS, le choix du consommable n'est plus laissé à la seule appréciation du soudeur. La classification, la marque lorsqu'elle est imposée, le diamètre, la polarité, les paramètres et les conditions de conservation peuvent faire partie des prescriptions à respecter.
La qualification de la procédure définit un domaine de validité qui doit être compris avant toute substitution. Remplacer une E7018 par une E6013 parce que les deux électrodes « soudent de l'acier » n'est donc pas une décision acceptable sur une fabrication encadrée sans vérification technique et documentaire.
Une classification identique garantit-elle des électrodes strictement identiques ?
Non. Une classification fixe des exigences communes, mais elle ne signifie pas que tous les produits du marché auront exactement le même comportement pratique. Les fabricants peuvent proposer des formulations, des diamètres, des conditions de stockage, des plages de courant ou des caractéristiques d'arc différentes tout en respectant la classification annoncée.
Pour cette raison, il est utile de consulter la fiche technique et, lorsque la fabrication l'exige, les certificats et documents de lot associés au consommable. La traçabilité des consommables permet alors de relier précisément le produit utilisé à l'opération de soudage.
À retenir
- Une électrode MMA est à la fois conductrice du courant et source de métal déposé.
- La classification renseigne sur des propriétés et conditions d'utilisation définies par la norme applicable.
- E6013, E7018, E6010, E6011 et E7024 relèvent de familles d'électrodes aux comportements très différents.
- E308L-16, E309L-16 et E316L-16 sont des classifications d'électrodes inoxydables et ne se lisent pas comme les désignations classiques E60xx/E70xx.
- Les électrodes rutiles, bas hydrogène et cellulosiques répondent à des usages distincts.
- Le diamètre doit être choisi selon le joint, l'épaisseur, la position et la plage de courant recommandée.
- La polarité et le type de courant doivent respecter la classification et la fiche fabricant.
- Les électrodes bas hydrogène demandent une gestion rigoureuse de l'humidité.
- Un resséchage ou réétuvage éventuel doit suivre les instructions du fabricant.
- Lorsqu'un DMOS/WPS s'applique, la classification et les conditions d'utilisation du consommable doivent respecter la procédure.
Pour aller plus loin
Pour comprendre le procédé associé à ces consommables, consultez notre guide sur le soudage MMA, notre dossier sur les consommables de soudage et la page consacrée aux électrodes enrobées MMA.
Pour les classifications normalisées, les références générales sont notamment AWS A5.1/A5.1M pour les électrodes enrobées destinées aux aciers carbone et AWS A5.4/A5.4M pour les électrodes inoxydables. Les fiches techniques des fabricants doivent toujours être consultées pour les plages de courant, les polarités et les conditions de stockage propres au produit.