

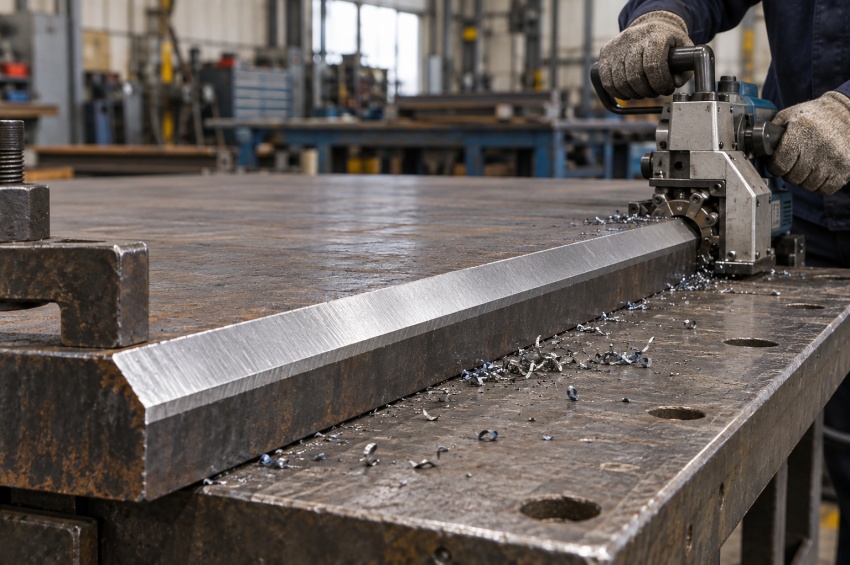
Le chanfreinage avant soudage consiste à enlever une partie du bord d'une pièce afin de former une préparation adaptée à l'assemblage. Il facilite l'accès à la racine et aux faces à fusionner lorsque des bords droits ne permettent pas de réaliser la soudure prévue.
Un chanfrein ne se définit pas seulement par son inclinaison. Sa profondeur, le talon conservé à la racine, le jeu entre les pièces et l'alignement après montage interviennent ensemble dans les conditions de soudage. Une préparation régulière facilite l'exécution, mais ne garantit pas à elle seule la qualité du joint.
Cette fiche du dossier préparation des joints de soudage explique comment choisir une méthode de chanfreinage, lire les dimensions demandées et contrôler les bords avant ajustage, pointage et soudage.
Sommaire
Accédez aux principaux repères sur la géométrie, les méthodes et le contrôle du chanfreinage.
- 1. Qu'est-ce que le chanfreinage avant soudage ?
- 2. Pourquoi chanfreiner les bords d'une pièce ?
- 3. Faut-il toujours réaliser un chanfrein ?
- 4. Quelles dimensions définissent un chanfrein ?
- 5. Comment interpréter l'angle du chanfrein ?
- 6. Quel lien avec le talon et le jeu à la racine ?
- 7. Quels profils peut-on préparer ?
- 8. Quelles méthodes utiliser pour chanfreiner ?
- 9. Comment choisir la méthode de préparation ?
- 10. Comment organiser le chanfreinage en atelier ?
- 11. Quel état de surface obtenir avant soudage ?
- 12. Comment contrôler un bord chanfreiné ?
- 13. Quels écarts peuvent favoriser des imperfections ?
- 14. Quel lien entre chanfreinage, plan et DMOS ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce que le chanfreinage avant soudage ?
Le chanfreinage est une opération de préparation qui modifie le bord de la pièce par enlèvement de matière. Dans sa forme la plus courante, il crée une face inclinée ; associé au bord de la pièce voisine, ce profil forme l'ouverture dans laquelle la soudure sera réalisée.
Le chanfrein désigne la géométrie obtenue, tandis que le chanfreinage désigne l'opération qui la produit. Une préparation de joint peut également comporter des profils courbes ou plusieurs faces préparées.
Il faut distinguer cette préparation d'un simple cassage d'arête destiné à supprimer un bord vif. Une petite face inclinée utilisée pour faciliter la manipulation ne constitue pas nécessairement le chanfrein de soudage demandé sur le plan.
2. Pourquoi chanfreiner les bords d'une pièce ?
Le chanfrein crée un accès aux zones que le procédé doit faire fondre. Sur un assemblage bout à bout nécessitant une préparation, il permet d'atteindre la racine, puis de remplir progressivement le joint en fusionnant les flancs.
L'ouverture doit laisser au soudeur ou à l'équipement suffisamment de place pour orienter l'électrode ou la torche. Une préparation accessible facilite le placement de l'arc et la réalisation des passes ; une gorge trop fermée peut compliquer ces opérations.
Le chanfreinage intervient aussi dans le coût de fabrication : enlever davantage de matière augmente généralement le volume à remplir. L'objectif est d'obtenir la géométrie nécessaire à la soudure prévue, avec une préparation compatible avec les moyens de l'atelier.
3. Faut-il toujours réaliser un chanfrein ?
Non. Des assemblages peuvent être soudés avec des bords droits lorsque leur géométrie, leur épaisseur et le procédé permettent d'obtenir la liaison demandée. Certaines soudures d'angle ne nécessitent pas non plus de chanfrein, tout en exigeant un ajustage et des surfaces correctement préparés.
Il n'existe pas de seuil d'épaisseur unique à partir duquel toutes les pièces doivent être chanfreinées. L'accès à une ou deux faces, le procédé et la pénétration demandée participent à la décision. Une soudure conçue à pénétration partielle ne se prépare pas automatiquement comme un joint à pénétration complète.
La question à poser est donc : « Quelle préparation est prévue pour cet assemblage ? » plutôt que « Quelle préparation utilise-t-on habituellement sur cette épaisseur ? ».
4. Quelles dimensions définissent un chanfrein ?
Un croquis de préparation doit permettre d'identifier les faces à réaliser et les dimensions à contrôler. Sur une préparation bout à bout, plusieurs grandeurs se complètent : angle du bord, profondeur préparée, talon et jeu après assemblage.
| Paramètre | Ce qu'il décrit | Moment du contrôle |
|---|---|---|
| Angle du bord | Inclinaison selon la référence du croquis | Après préparation du bord |
| Profondeur préparée | Partie de l'épaisseur concernée par la préparation | Après chanfreinage et finition |
| Talon | Méplat non chanfreiné à la racine | Avant montage |
| Jeu à la racine | Écartement entre les pièces | Après ajustage et pointage |
| Désalignement | Décalage relatif des pièces assemblées | Dans la configuration prête à souder |
Ces dimensions ne sont pas indépendantes. Deux bords présentant le même angle peuvent donner des joints différents si leur talon, leur profondeur ou leur position au montage ne sont pas les mêmes.
5. Comment interpréter l'angle du chanfrein ?
Il faut distinguer l'angle de préparation d'un bord et l'angle total d'ouverture du joint. Le premier décrit une pièce ; le second décrit l'ouverture formée par les deux pièces assemblées. La référence utilisée pour mesurer l'angle doit être lue sur le dessin.
Par exemple, dans un V symétrique dont les deux bords sont inclinés de 30° par rapport à la normale aux faces de la tôle, l'ouverture totale est de 60°. Cet exemple explique la lecture des angles ; il ne prescrit pas une préparation à utiliser pour tous les joints.
Une erreur entre angle individuel et angle total peut conduire à enlever trop ou trop peu de matière. Avant de régler une machine ou de tracer une pièce, il faut donc confirmer la cote demandée, sa référence et sa tolérance.
6. Quel lien avec le talon et le jeu à la racine ?
Le talon est la partie non chanfreinée du bord à la racine. Le jeu à la racine est l'écartement entre les pièces une fois assemblées. Le chanfreinage prépare le talon ; l'ajustage et le pointage déterminent le jeu présenté au soudage.
Un talon excessif ou un jeu trop faible peut rendre la fusion de la racine difficile. À l'inverse, certaines combinaisons de talon mince et de jeu important compliquent le soutien du bain. L'angle ne peut donc pas être évalué sans les autres dimensions de préparation.
Le talon doit rester régulier sur la longueur du bord. Un contrôle du jeu après pointage reste nécessaire, même si les deux pièces ont été correctement chanfreinées avant montage.
7. Quels profils peut-on préparer ?
La préparation peut porter sur un seul bord ou sur les deux, depuis une seule face ou depuis les deux faces. Le choix tient notamment compte de l'accès au joint et du volume de métal à déposer.
V, demi-V et double V
Le V associe deux bords inclinés ; le demi-V comporte un bord incliné et un bord droit. Le double V, aussi appelé X, répartit la préparation sur les deux faces de l'assemblage. Son utilisation suppose un accès compatible avec les opérations prévues sur chaque face.
U et J
Les préparations en U et en J comportent des profils courbes, généralement réalisés par usinage. Elles peuvent limiter le volume à remplir, notamment sur des assemblages épais, mais exigent des moyens de préparation adaptés. Le choix détaillé de ces géométries appartient à la définition du joint.
8. Quelles méthodes utiliser pour chanfreiner ?
Le bord peut être préparé mécaniquement ou par découpe thermique avec une géométrie adaptée. La méthode doit permettre d'obtenir le profil demandé sur le matériau concerné, avec les opérations de finition nécessaires.
| Méthode | Usage possible | Point à vérifier |
|---|---|---|
| Usinage ou fraisage | Profils réguliers et préparations cotées | Réglage, maintien et dimensions finales |
| Chanfreineuse dédiée | Préparation de tôles ou de tubes selon la machine | Capacité, matériau et profil réalisable |
| Meulage | Préparation ou correction locale d'un bord | Régularité et matière restante |
| Oxycoupage | Préparation thermique d'aciers compatibles | Profil, scories et état de la face coupée |
| Découpe plasma | Préparation de métaux conducteurs avec équipement adapté | Géométrie et finition selon le matériau et les gaz |
Le terme « chanfreineuse » désigne une fonction, pas un principe de coupe unique. Les équipements et leurs outils diffèrent : leurs capacités doivent être vérifiées dans la documentation du fabricant. Une préparation thermique doit, elle aussi, être contrôlée avant d'être considérée comme prête à souder.
9. Comment choisir la méthode de préparation ?
Le choix commence par la géométrie à obtenir et les moyens disponibles. Une pièce courte, une longue tôle et une extrémité de tube ne présentent pas les mêmes contraintes de maintien, d'accès et de guidage.
Il faut comparer la régularité attendue, la quantité de matière à enlever, le nombre de pièces et la finition nécessaire. Une opération rapide qui impose ensuite une reprise importante n'est pas toujours la solution la plus économique.
Le matériau intervient également : l'outil et la méthode doivent lui convenir. Le profil prévu sur le plan reste le critère de réception ; il ne doit pas être modifié simplement pour correspondre au réglage habituel d'une machine.
10. Comment organiser le chanfreinage en atelier ?
Une préparation organisée permet de contrôler le résultat avant que les pièces ne soient assemblées. Les opérations suivantes donnent un ordre de travail à adapter aux instructions de fabrication et à l'équipement utilisé.
- Identifier la pièce et la préparation : relever le matériau, l'épaisseur, la face à préparer et les dimensions du croquis.
- Préparer le maintien : disposer la pièce pour que la machine ou l'outil puisse travailler avec un appui et un guidage adaptés.
- Régler et vérifier : confirmer l'angle, la profondeur et le talon à conserver ; contrôler le premier bord réalisé avant de poursuivre une série.
- Chanfreiner : suivre la méthode prévue en surveillant le profil obtenu et les éventuelles variations sur la longueur.
- Finir et nettoyer : éliminer les bavures et dépôts sans modifier les cotes attendues.
- Contrôler puis assembler : vérifier les bords avant montage, puis le jeu et l'alignement après ajustage et pointage.
Sur une fabrication répétitive, un contrôle du premier résultat évite de reproduire une erreur de réglage sur toutes les pièces. Une identification claire des faces préparées aide également à prévenir une inversion au montage.
11. Quel état de surface obtenir avant soudage ?
La préparation doit présenter des faces suffisamment propres et régulières pour l'opération prévue. Les bavures, dépôts de coupe, huiles, graisses et autres contaminants sont éliminés par une méthode adaptée au matériau et aux exigences de fabrication.
Une surface brillante n'est pas, à elle seule, un critère de conformité. Le contrôle porte aussi sur les irrégularités, les creusements et la géométrie restante. Les résidus d'une opération d'usinage ou de nettoyage doivent être pris en compte avant soudage.
Les pièces préparées doivent éviter une nouvelle contamination pendant le stockage et la manipulation. Le choix des abrasifs et des outils participe à cette maîtrise ; sur l'inox, des outils dédiés aident à limiter la contamination ferreuse.
12. Comment contrôler un bord chanfreiné ?
Avant assemblage, le contrôle compare le bord préparé au dessin : forme, angle, profondeur, talon, régularité et état des surfaces. Un gabarit, un instrument de mesure d'angle ou une jauge appropriée peut être utilisé selon la cote et l'accessibilité.
Les mesures doivent couvrir les variations possibles du bord. Un contrôle à une seule extrémité ne suffit pas à décrire une longue pièce si le guidage ou l'enlèvement de matière a varié. Pour un tube, la préparation est examinée sur sa circonférence.
Après ajustage et pointage, il faut vérifier l'ouverture réellement présentée, le jeu à la racine et le désalignement. Un bord conforme avant montage peut participer à un assemblage incorrect si le positionnement des pièces a changé.
Les écarts sont évalués avant soudage. Une correction par meulage ou usinage doit rester compatible avec les dimensions finales : supprimer une irrégularité en réduisant excessivement le talon ne résout pas nécessairement le problème.
13. Quels écarts peuvent favoriser des imperfections ?
Une ouverture insuffisante peut limiter l'accès aux faces à fusionner. Un talon trop important ou un jeu trop faible peut contribuer à une fusion ou une pénétration insuffisante à la racine. Des variations du profil rendent aussi les conditions de réalisation moins régulières.
Une ouverture excessive augmente le volume à remplir. Un enlèvement de matière mal maîtrisé peut également modifier le talon ou créer des creusements qui compliquent l'ajustage. La correction doit viser une préparation conforme, pas seulement une apparence plus uniforme.
Ces écarts ne sont pas les seules causes possibles d'une imperfection. Les paramètres, les consommables et la technique de soudage interviennent également. L'analyse d'un problème doit donc rapprocher la préparation réelle des conditions d'exécution.
14. Quel lien entre chanfreinage, plan et DMOS ?
Le plan définit l'assemblage à obtenir ; le DMOS / WPS décrit les conditions de réalisation de la soudure. Le croquis de joint et les instructions de préparation doivent être cohérents avec ces documents.
Les angles, le talon, le jeu et leurs tolérances ne doivent pas être remplacés par des valeurs supposées universelles. Une difficulté d'accès ou un écart entre documents doit être clarifié avant de préparer ou de modifier les pièces.
Lorsqu'un mode opératoire est qualifié, une modification de la préparation doit être évaluée au regard du domaine couvert et du référentiel applicable. Toute variation ne nécessite pas automatiquement une nouvelle qualification, mais elle ne peut pas non plus être considérée comme sans effet par principe.
À retenir
Le chanfreinage doit fournir une géométrie régulière, propre et conforme à la préparation prévue pour le joint.
- Le chanfreinage enlève de la matière pour créer l'accès nécessaire au soudage.
- Tous les assemblages ne nécessitent pas de chanfrein.
- L'angle d'un bord et l'angle total d'ouverture sont deux grandeurs différentes.
- Le talon appartient au bord préparé ; le jeu se vérifie entre les pièces assemblées.
- La méthode dépend du matériau, du profil et des moyens de préparation.
- La finition doit préserver les dimensions et la matière restante.
- Les bords sont contrôlés avant montage, puis le jeu et l'alignement après pointage.
- Les cotes et tolérances proviennent des documents de fabrication applicables.
À lire aussi
Complétez ces repères avec les dossiers et définitions associés.
| ➤Préparation des joints de soudage Retrouver le dossier sur la géométrie, les méthodes et les contrôles avant assemblage. |
| ➤Chanfrein : définition Identifier le chanfrein et le distinguer de l'opération de chanfreinage. |
| ➤DMOS / WPS : conditions de réalisation Comprendre comment la préparation s'intègre dans les instructions de soudage. |
FAQ : chanfreinage avant soudage
Voici les réponses aux questions fréquentes sur la préparation des bords par chanfreinage.
Quel angle choisir pour un chanfrein de soudage ?
L'angle dépend de la préparation prévue, du procédé et de l'accès nécessaire au joint. Il faut lire le croquis et distinguer l'angle d'un bord de l'ouverture totale. Aucune valeur unique ne convient à tous les assemblages.
À partir de quelle épaisseur faut-il chanfreiner ?
Il n'existe pas de seuil universel. Le besoin dépend de l'épaisseur, du procédé, de l'accès aux faces et de la pénétration demandée. La préparation est celle définie pour l'assemblage par les documents de fabrication.
Peut-on réaliser un chanfrein avec une meuleuse ?
Oui, lorsque le meulage permet d'obtenir la géométrie et les tolérances attendues. Il faut contrôler l'angle, la profondeur et le talon sur la longueur du bord. Une préparation irrégulière doit être corrigée avant montage.
Faut-il chanfreiner les deux pièces ?
Pas nécessairement. Un demi-V comporte un seul bord chanfreiné, tandis qu'un V associe deux bords inclinés. Le nombre de faces préparées dépend de la géométrie définie pour le joint.
Le chanfreinage supprime-t-il toujours le talon ?
Non. La préparation peut conserver un méplat à la racine, appelé talon. Sa dimension doit correspondre à celle prévue sur le croquis. L'enlèvement de matière ne doit pas le supprimer lorsqu'il fait partie de la préparation demandée.
Un chanfrein correct garantit-il une bonne pénétration ?
Non. La géométrie facilite la réalisation du joint, mais la pénétration dépend aussi du jeu après montage, des paramètres et de la technique de soudage. Le contrôle du chanfrein complète les autres vérifications avant soudage.
Ressources sur le chanfreinage avant soudage
Les documents de fabrication définissent la préparation à appliquer. Les références suivantes permettent d'approfondir la géométrie des joints, l'accès au soudage et les méthodes de préparation.
- ISO 9692-1:2013 : types de préparation des joints pour plusieurs procédés de soudage des aciers. Son domaine doit être vérifié pour l'assemblage considéré.
- TWI — Design, Part 3 : principes de préparation des joints et compromis entre accessibilité et volume de soudure.
- TWI — Design, Part 4 : influence de l'ouverture et du jeu sur les conditions de réalisation du joint.
- TWI — Fusion et pénétration incomplètes à la racine : facteurs de préparation et d'exécution pouvant contribuer à ces imperfections.
- TRUMPF — Chanfreineuses : exemple de machines dédiées à la préparation mécanique des bords avant soudage.
- TWI — Préparation des surfaces avant assemblage : rôle du nettoyage et de l'état des surfaces dans les opérations de liaison.
Une référence de préparation ne fournit pas une solution unique pour tous les matériaux et tous les procédés. Les dimensions retenues doivent rester cohérentes avec la conception, le mode opératoire et les exigences applicables au projet.
