

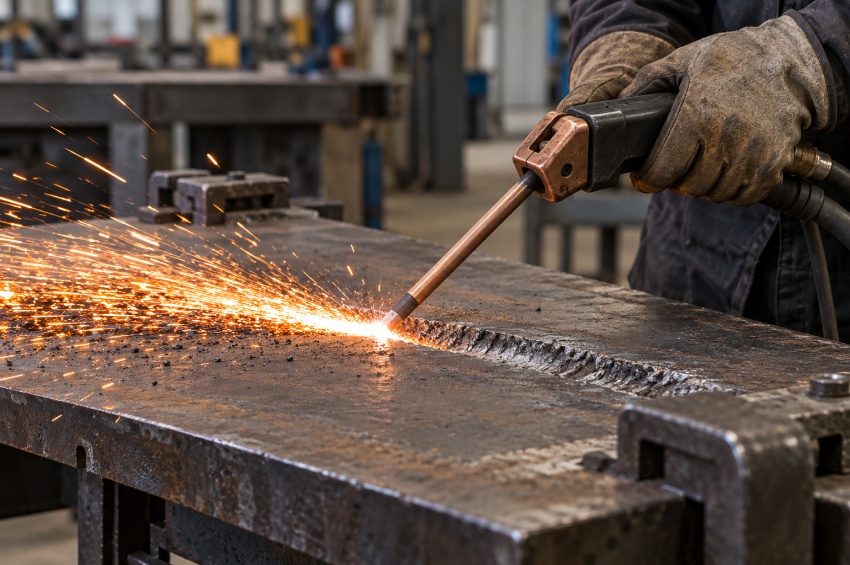
Un arc établi avec une électrode de carbone fait fondre localement le métal, ensuite chassé par un jet d'air comprimé.
Le gougeage arc-air permet d'ouvrir une racine, d'enlever une zone défectueuse ou de préparer une gorge avant réparation. La gorge obtenue doit ensuite être nettoyée, contrôlée et, si nécessaire, meulée pour éliminer les résidus.
Cette fiche explique les usages du procédé, les points à maîtriser pendant l'enlèvement de matière et les vérifications à organiser avant une reprise de soudage.
Sommaire
Retrouvez le principe du gougeage arc-air, les repères de préparation de la gorge et les contrôles avant ressoudage.
- 1. Comment fonctionne le gougeage arc-air ?
- 2. À quoi sert le gougeage dans une fabrication soudée ?
- 3. Comment intervient-il dans une reprise à l'envers ?
- 4. Que vérifier avant d'enlever une zone défectueuse ?
- 5. Quels matériaux et effets thermiques faut-il prendre en compte ?
- 6. Quel équipement faut-il vérifier ?
- 7. Comment choisir l'électrode de gougeage ?
- 8. Pourquoi l'évacuation par l'air comprimé est-elle essentielle ?
- 9. Comment maîtriser la profondeur et la forme de la gorge ?
- 10. Pourquoi nettoyer et parfois meuler après gougeage ?
- 11. Quels contrôles réaliser sur la gorge préparée ?
- 12. Comment vérifier que la zone à éliminer ne subsiste plus ?
- 13. Que faire si le gougeage a retiré trop de matière ?
- 14. Comment organiser le gougeage jusqu'à la reprise de soudage ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Comment fonctionne le gougeage arc-air ?
Le gougeage arc-air associe un arc électrique, une électrode de carbone ou de graphite et un jet d'air comprimé. L'arc fait fondre localement la pièce et l'air chasse le métal fondu.
L'opération crée une gorge ou une cavité en retirant progressivement de la matière. L'électrode sert à établir l'arc ; elle n'est pas un métal d'apport destiné à remplir le joint.
Le résultat dépend de l'enlèvement et de l'évacuation du métal. Une gorge obtenue rapidement n'est pas nécessairement prête pour le soudage sans finition ni contrôle.
2. À quoi sert le gougeage dans une fabrication soudée ?
Il peut ouvrir la racine d'un joint avant une reprise à l'envers, enlever une ancienne soudure ou retirer une zone défectueuse avant réparation.
Il peut également préparer une gorge lorsqu'un enlèvement important de matière est nécessaire. La forme finale doit permettre d'accéder aux faces à fusionner lors du nouveau soudage.
Le besoin se définit avant intervention : zone concernée, objectif, limites d'enlèvement et contrôles prévus. Le gougeage ne remplace pas l'analyse de la préparation ou de la réparation.
3. Comment intervient-il dans une reprise à l'envers ?
Lorsqu'une reprise à l'envers est prévue, la préparation depuis la face opposée peut être réalisée par gougeage. L'objectif est d'atteindre le métal sain dans la zone de racine à reprendre.
Le cheminement suit le joint et la préparation définie. Il faut conserver une gorge continue, dont le fond et les faces restent accessibles au nettoyage, au contrôle et au soudage.
La profondeur ne se choisit pas uniquement à partir de l'aspect extérieur du cordon. Les exigences du joint et les vérifications prescrites déterminent jusqu'où préparer la racine.
4. Que vérifier avant d'enlever une zone défectueuse ?
Localiser la zone, déterminer son étendue et identifier le matériau. Une indication visible peut se prolonger au-delà de ce que l'on distingue directement en surface.
La démarche pour réparer une pièce fissurée commence par l'examen du dommage. Déposer une nouvelle soudure après un enlèvement limité à la trace visible peut laisser subsister une partie de la discontinuité.
Définir la méthode de préparation et les contrôles avant de gouger. Sur une pièce sollicitée, la décision de réparer et les limites de l'intervention doivent être établies dans le cadre applicable.
5. Quels matériaux et effets thermiques faut-il prendre en compte ?
Le procédé est utilisé sur plusieurs familles de métaux. Il ne repose pas sur l'oxydation nécessaire à l'oxycoupage conventionnel, mais sa mise en œuvre doit rester adaptée au matériau.
Identifier la nuance et son état avant intervention. La chaleur du gougeage peut modifier une zone voisine de la gorge ; les précautions thermiques éventuelles dépendent du matériau et de la fabrication.
Un préchauffage, une condition de refroidissement ou une finition particulière ne se transpose pas automatiquement d'une pièce à l'autre. Appliquer les prescriptions prévues pour l'opération concernée.
6. Quel équipement faut-il vérifier ?
L'installation associe un générateur compatible, une torche de gougeage, une électrode adaptée, les câbles et le raccordement de retour du courant, ainsi qu'une alimentation en air comprimé.
Vérifier que les capacités du générateur, de la torche et des câbles correspondent à l'utilisation prévue. La plage de courant et le facteur de marche doivent être cohérents avec le travail réel.
Le type de courant, la polarité et les conditions d'alimentation en air se vérifient dans les instructions du matériel et du consommable. La présence d'un poste de soudage ne garantit pas, à elle seule, sa compatibilité avec le gougeage demandé.
7. Comment choisir l'électrode de gougeage ?
Les électrodes sont proposées sous différentes formes et dimensions. Les modèles en carbone ou graphite cuivrés sont courants ; d'autres types répondent à des applications particulières.
Choisir l'électrode selon la gorge attendue et les capacités de l'installation. Sa section participe à la largeur de travail, mais ne détermine pas seule la forme finale.
Le choix doit aussi respecter les exigences du matériau et du consommable. Une électrode de gougeage n'est pas interchangeable avec une électrode enrobée de soudage.
8. Pourquoi l'évacuation par l'air comprimé est-elle essentielle ?
Le jet doit dégager le métal fondu de la zone travaillée. Une évacuation insuffisante peut laisser des dépôts dans la gorge et dégrader la préparation.
Les conditions d'alimentation se vérifient au niveau de l'installation et de la torche. Une pression indiquée sur le compresseur ne décrit pas nécessairement le débit disponible pendant l'opération.
Une dégradation de l'évacuation demande de vérifier la configuration selon la notice. Augmenter arbitrairement la pression ne constitue pas une réponse universelle à un problème de gougeage.
9. Comment maîtriser la profondeur et la forme de la gorge ?
La forme obtenue dépend de l'électrode, de sa position, de la progression et des conditions d'arc. La vitesse de déplacement participe notamment à la profondeur d'enlèvement.
Lorsque plusieurs passages sont nécessaires, chacun doit rester compatible avec le profil visé et la matière à conserver. Une profondeur irrégulière ou un creux local peut compliquer la finition et le soudage.
La gorge doit donner accès au fond et aux faces sans retirer inutilement du métal sain. Prévoir les contrôles intermédiaires utiles lorsque l'on approche des limites d'enlèvement.
10. Pourquoi nettoyer et parfois meuler après gougeage ?
La gorge peut présenter des dépôts, des résidus de carbone ou des irrégularités. Ces éléments doivent être traités avant de déposer le nouveau métal, selon l'état obtenu et les exigences de préparation.
Le nettoyage et le meulage n'ont pas exactement le même objectif. Retirer un dépôt détachable, éliminer une couche adhérente et corriger une géométrie demandent une méthode adaptée.
Une contamination résiduelle ne doit pas être simplement recouverte au soudage. La finition nécessaire est réalisée avant le contrôle final de la gorge, en conservant les dimensions prévues.
11. Quels contrôles réaliser sur la gorge préparée ?
Examiner le fond, les faces et les raccordements après nettoyage et finition. Vérifier les résidus, les variations locales et les indications susceptibles de demander une évaluation complémentaire.
Contrôler les dimensions affectées : largeur, profondeur, continuité du profil et épaisseur restante. Une gorge d'aspect uniforme peut encore être trop profonde ou insuffisamment ouverte.
Le tableau distingue les points à vérifier avant la reprise. Les critères d'acceptation restent ceux de la préparation ou de la réparation concernée.
| Point à vérifier | Objectif | Suite en cas d'écart |
|---|---|---|
| Fond et faces | Absence de résidus incompatibles avec le soudage | Compléter la préparation, puis examiner la surface dégagée |
| Largeur et ouverture | Accès suffisant au fond et aux faces à fusionner | Comparer au profil prescrit avant toute retouche |
| Profondeur et épaisseur restante | Enlèvement conforme aux limites de la préparation | Évaluer l'écart avant de poursuivre le gougeage ou le soudage |
| Continuité et raccordements | Profil sans variation locale incompatible avec la reprise | Définir une finition qui conserve les dimensions utiles |
| Zone initialement défectueuse | Recherche d'une indication résiduelle selon les prescriptions | Appliquer la méthode de contrôle prévue et la décision de reprise |
| État avant ressoudage | Propreté et conditions thermiques conformes | Rétablir les conditions demandées avant le dépôt de métal |
12. Comment vérifier que la zone à éliminer ne subsiste plus ?
L'examen visuel ne suffit pas toujours à rechercher une indication résiduelle. Les contrôles complémentaires sont définis selon la nature du problème, le matériau et les prescriptions applicables.
La magnétoscopie peut être utilisée sur les matériaux ferromagnétiques lorsqu'elle est adaptée à la recherche. Elle ne convient pas à tous les métaux ; d'autres méthodes peuvent être nécessaires.
Préparer la surface dans l'état demandé par la méthode de contrôle. Le moment de l'examen et une éventuelle vérification après un délai se déterminent selon les exigences du matériau et de l'intervention.
13. Que faire si le gougeage a retiré trop de matière ?
Comparer l'état obtenu aux limites prévues avant de poursuivre. Un enlèvement excessif peut affecter l'épaisseur, la géométrie ou les dimensions utiles de la pièce.
Ajouter du métal au soudage ne constitue pas automatiquement une correction acceptable. L'écart doit être évalué et la suite du travail définie selon les exigences applicables.
Conserver une identification de la zone et les informations utiles lorsque le suivi de l'intervention est requis. Une reprise supplémentaire doit être contrôlée comme partie de la préparation.
14. Comment organiser le gougeage jusqu'à la reprise de soudage ?
Prévoir la préparation, la finition et le contrôle dans une même séquence. Le nouveau soudage intervient après vérification de la gorge et satisfaction des exigences prévues.
Le gougeage produit des fumées, un bruit important, des rayonnements et des projections de métal chaud. Organiser le captage, les protections et la zone d'éjection pour protéger l'opérateur et les personnes voisines.
Vérifier l'environnement et les risques électriques ou d'incendie avant l'intervention. Les travaux sur un contenant ou dans un espace confiné demandent les mesures spécifiques applicables à cette situation.
- Identifier le matériau, la zone à enlever et les limites de préparation.
- Définir la gorge attendue et les contrôles nécessaires avant ressoudage.
- Vérifier l'installation et organiser les protections et l'évacuation du métal.
- Réaliser l'enlèvement en maîtrisant la forme et la matière restante.
- Nettoyer et effectuer la finition mécanique nécessaire.
- Contrôler la gorge et appliquer les décisions prévues avant le nouveau soudage.
À retenir sur le gougeage arc-air
L'enlèvement de métal se termine par une préparation vérifiée avant la reprise de soudage.
- L'arc fait fondre le métal et le jet d'air comprimé l'évacue hors de la gorge.
- Le procédé peut préparer une racine, retirer une soudure ou éliminer une zone défectueuse.
- L'installation et l'électrode doivent être compatibles avec le matériau et le travail prévu.
- Les résidus et les irrégularités sont traités avant de déposer le nouveau métal.
- La géométrie, l'épaisseur restante et les contrôles prescrits déterminent la suite de l'intervention.
- Les fumées, le bruit, les rayonnements et les projections demandent une organisation adaptée du poste.
À lire aussi
Complétez la préparation de la gorge par les exigences des pièces massives et les méthodes de contrôle.
| ➤Réparation d'une pièce épaisse par soudage Relier la préparation à l'accès au joint, à la rigidité et à la maîtrise thermique. |
| ➤Ressuage des soudures Comprendre une méthode de recherche des discontinuités débouchant en surface. |
| ➤Contrôle après réparation par soudage Distinguer le contrôle de la gorge avant reprise de celui de la réparation terminée. |
FAQ — Gougeage arc-air avant reprise de soudage
Voici les réponses aux questions fréquentes sur l'électrode, l'installation et l'état de la gorge avant ressoudage.
Le gougeage arc-air est-il un procédé de soudage ?
Non. Il enlève du métal par fusion puis éjection avec un jet d'air comprimé. Une opération de soudage peut ensuite remplir la gorge préparée.
L'électrode de carbone sert-elle de métal d'apport ?
Non. Elle établit l'arc pour faire fondre la pièce. Les résidus susceptibles de contaminer la gorge doivent être éliminés avant le nouveau soudage.
Peut-on utiliser n'importe quel poste de soudage ?
Non. Le générateur, la torche et les câbles doivent être compatibles avec l'électrode et les conditions de gougeage. Vérifier les capacités et les instructions de l'installation.
Le gougeage remplace-t-il toujours le meulage ?
Non. Il peut réaliser l'enlèvement principal, tandis qu'une finition mécanique traite les résidus ou les irrégularités. Les opérations nécessaires dépendent de la gorge obtenue.
Une gorge propre à l'œil suffit-elle avant réparation ?
Pas nécessairement. La géométrie, l'épaisseur restante et les contrôles prescrits doivent aussi être vérifiés. Une indication résiduelle peut demander une méthode de recherche complémentaire.
Faut-il une profondeur identique sur toutes les reprises à l'envers ?
Non. La profondeur dépend du joint, de l'état de la racine et de la préparation définie. L'objectif est d'atteindre le métal sain sans dépasser inutilement les limites prévues.
Peut-on ressouder immédiatement après gougeage ?
Le nouveau soudage intervient après le nettoyage, la finition nécessaire et les vérifications prescrites. Les conditions thermiques éventuelles doivent également être respectées.
Ressources sur le gougeage arc-air
Ces ressources présentent le procédé, le choix des électrodes et les repères de mise en œuvre ou de prévention.
- ESAB — Principe du gougeage arc-air : rôle de l'arc, de l'électrode et du jet d'air, équipements et applications.
- ESAB — Repères pour l'enlèvement de métal : choix de l'électrode, positionnement et facteurs influençant la gorge.
- Lincoln Electric — Électrodes de gougeage CarbonElite : exemples de formes et de dimensions d'électrodes destinées à différentes applications.
- INRS — Prévention dans les activités de soudage et de travail des métaux : fumées, protections collectives, rayonnements, bruit et risques électriques.
Les valeurs et les exemples de mise en œuvre concernent les équipements indiqués. Pour une intervention réelle, suivre les instructions du matériel et du consommable ainsi que les exigences de préparation, de contrôle et de reprise.
