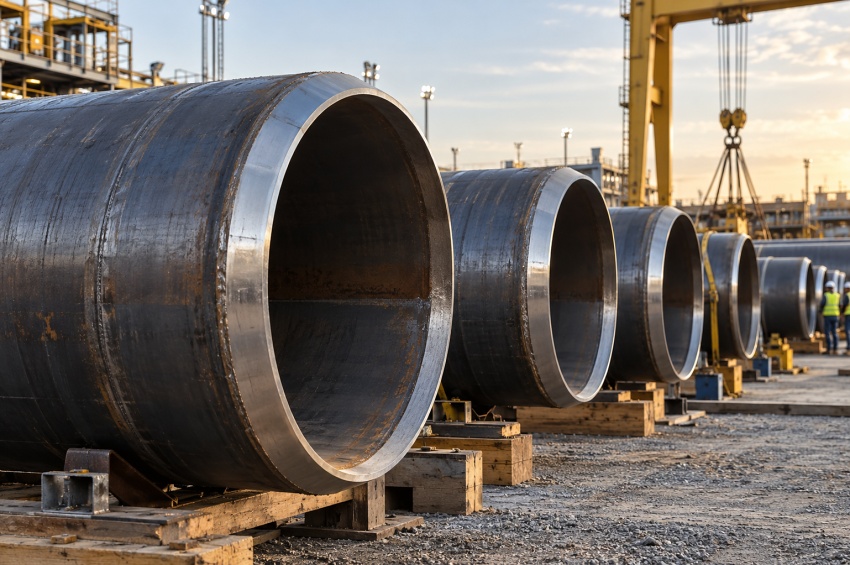
Sur un chantier de gazoduc ou d'oléoduc, les tubes d'acier peuvent parcourir des centaines de kilomètres et subir des pressions importantes. Parmi les nuances utilisées figurent les aciers X65 et X70, deux grades à haute limite d'élasticité relevant de la spécification API 5L pour les tubes de transport. Ils offrent un compromis recherché entre résistance mécanique, aptitude à la fabrication et soudabilité des pipelines.
Que signifient les chiffres « 65 » et « 70 » ? Quelles différences existe-t-il entre X65 / L450 et X70 / L485 ? Comment préparer un joint, choisir une procédure de soudage et contrôler les soudures ? Voici une synthèse technique des propriétés, des normes et des précautions à connaître, en distinguant les valeurs de référence des exigences propres à chaque projet.
Résumé rapide
- X65 correspond à L450 : limite d'élasticité minimale de référence de 450 MPa pour le corps du tube.
- X70 correspond à L485 : limite d'élasticité minimale de référence de 485 MPa.
- Les minima de résistance à la traction couramment publiés pour le PSL2 sont respectivement 535 MPa et 570 MPa.
- Les deux nuances appartiennent à la famille des aciers pour conduites de transport (line pipe), notamment pour pétrole et gaz.
- PSL1 et PSL2 désignent des niveaux d'exigences de produit ; il faut vérifier celui du contrat ainsi que l'état de livraison, les essais et les exigences particulières.
- Le soudage X65/X70 exige une procédure adaptée : composition réelle, carbone équivalent, hydrogène diffusible, apport thermique, températures et contrôles.
- En juin 2026, l'API a annoncé la 47e édition d'API 5L : l'édition contractuelle de la norme doit toujours être identifiée.
Sommaire
- 1. Que sont les aciers X65 et X70 ?
- 2. API 5L, ISO 3183, PSL1 et PSL2
- 3. Propriétés mécaniques comparées
- 4. Composition et métallurgie
- 5. Fabrication des tubes de pipeline
- 6. Applications industrielles
- 7. X65 ou X70 : comment choisir ?
- 8. Comment souder les aciers X65 et X70 ?
- 9. Contrôles, essais et traçabilité
- 10. Avantages et limites
- À retenir
- FAQ – Aciers X65 et X70
- À lire aussi
- Sources techniques
1. Que sont les aciers X65 et X70 ?
Les désignations X65 et X70 identifient des grades de tubes en acier relevant de la famille line pipe, destinés aux réseaux de transport par conduites. Ils sont généralement choisis pour des ouvrages où l'on cherche à conjuguer résistance à la pression interne, ténacité et assemblage fiable sur de grandes longueurs.
Dans la désignation API, la lettre « X » est suivie d'une valeur liée à la limite d'élasticité minimale spécifiée (SMYS), exprimée en milliers de psi. Ainsi, X65 renvoie à environ 65 000 psi, soit 450 MPa selon la correspondance normalisée ; X70 renvoie à environ 70 000 psi, soit 485 MPa. Ces chiffres ne représentent ni la teneur en carbone, ni la dureté, ni la pression admissible d'un pipeline.
Les désignations métriques associées sont L450 pour X65 et L485 pour X70. Une appellation complète peut également indiquer un état de livraison, par exemple X65M ou X70Q. La nuance ne suffit donc pas à définir seule l'ensemble des performances d'un tube.
2. Quelles normes encadrent les aciers X65 et X70 ?
La référence principale est API Specification 5L – Line Pipe, qui définit des exigences de fabrication, d'essais, de contrôle, de marquage et de traçabilité des tubes en acier, soudés ou sans soudure. Le 2 juin 2026, l'American Petroleum Institute a annoncé sa 47e édition, avec notamment des évolutions concernant les tubes soudés HFW, certains essais et le transport de CO2. En pratique, l'édition et les compléments contractuels du projet font foi.
La norme ISO 3183:2019 concerne également les tubes en acier pour systèmes de transport par conduites dans les industries pétrolière et gazière. Elle complète explicitement l'édition 46 (2018) d'API 5L ; il ne faut donc pas supposer que toutes les dispositions d'une nouvelle édition API ont été automatiquement reprises dans l'ISO.
Quelle différence entre PSL1 et PSL2 ?
PSL signifie Product Specification Level : c'est le niveau de spécification du produit. Le PSL2 comporte, dans le référentiel considéré, des exigences plus détaillées sur certains aspects des propriétés, de la chimie, des contrôles et des conditions de livraison. Cela ne veut pas dire qu'un simple marquage « X70 PSL2 » couvre automatiquement les conditions de service particulières du chantier.
Que signifient les suffixes M et Q ?
Dans les désignations courantes du PSL2, M renvoie à une livraison issue d'un traitement thermomécanique et Q à un état trempé et revenu. Ces voies de fabrication ne sont pas interchangeables sans vérification : elles influencent notamment la microstructure, les propriétés obtenues et les limites admissibles des opérations thermiques ultérieures. Les possibilités exactes dépendent de la nuance et de l'édition applicable.
3. Quelles sont les propriétés mécaniques du X65 et du X70 ?
La comparaison s'appuie sur les valeurs de référence couramment publiées pour les corps de tubes PSL2 dans les tableaux issus de l'édition antérieure d'API 5L, notamment repris dans le catalogue technique TMK. Pour un achat en 2026, ces valeurs doivent être confrontées à la 47e édition et à la spécification contractuelle ; elles ne remplacent pas le certificat matière du lot livré.
| Caractéristique | X65 / L450 | X70 / L485 |
|---|---|---|
| Limite d'élasticité minimale | 450 MPa | 485 MPa |
| Limite d'élasticité maximale PSL2 | 600 MPa | 635 MPa |
| Résistance à la traction minimale | 535 MPa | 570 MPa |
| Résistance à la traction maximale PSL2 | 760 MPa | 760 MPa |
| Désignation métrique | L450 | L485 |
| Usage type | Conduites de transport à forte exigence mécanique | Conduites nécessitant une classe de résistance supérieure |
Attention : la résistance mécanique ne permet pas, à elle seule, de calculer la pression de service d'une conduite. Le diamètre, l'épaisseur réelle, les défauts admissibles, les chargements, les coefficients de conception, la corrosion, la température et le code de construction doivent être pris en compte. La résilience Charpy et, le cas échéant, les essais de déchirure dynamique (DWTT) relèvent également des exigences spécifiques au produit et au projet.
4. Composition chimique et métallurgie des aciers X65 et X70
Les X65 et X70 sont des aciers faiblement alliés à haute résistance. Ils associent généralement une teneur en carbone maîtrisée à des éléments de microalliage et à des procédés de fabrication contrôlés. Il n'existe toutefois aucune composition chimique unique valable pour tous les tubes X65 ou X70 : les limites dépendent du PSL, du procédé, de l'état de livraison, de l'épaisseur et de l'édition du référentiel.
Rôle des principaux éléments
- Carbone : influence la résistance, les transformations métallurgiques et la sensibilité à la fissuration à froid.
- Manganèse : contribue à l'obtention de la résistance recherchée et agit sur la trempabilité.
- Niobium, vanadium et titane : peuvent participer à l'affinage du grain et au durcissement par précipitation.
- Phosphore et soufre : font l'objet de limitations pour préserver les propriétés demandées, notamment la ténacité.
Le rôle du laminage thermomécanique
Dans de nombreux produits de type X65M ou X70M, le laminage thermomécanique, parfois associé à un refroidissement accéléré, permet d'obtenir une microstructure fine et des propriétés mécaniques élevées sans devoir augmenter fortement le carbone. Cette approche favorise une bonne combinaison de résistance et de ténacité, mais la qualité finale dépend de la fabrication réelle et des spécifications de livraison.
Pourquoi le carbone équivalent est-il important ?
Les indicateurs tels que CEIIW ou Pcm aident à évaluer la sensibilité métallurgique pendant le soudage. Leur interprétation dépend de la composition et du domaine d'emploi de la formule. Aucun préchauffage universel ne peut être déduit de la seule appellation X65 ou X70 : il faut consulter l'analyse matière, l'épaisseur, le niveau de bridage et le DMOS applicable.
5. Comment fabrique-t-on les tubes X65 et X70 ?
Un pipeline est constitué de tubes fabriqués en usine avant d'être assemblés entre eux sur le chantier. En fonction des diamètres, des épaisseurs et des capacités du producteur, les grades X65 et X70 peuvent être proposés sous diverses formes sans soudure ou soudées, dans les limites admises par le référentiel et la commande.
Tubes sans soudure
Un tube SMLS (seamless) est fabriqué sans soudure longitudinale. Il ne faut toutefois pas en conclure qu'il ne comportera aucune soudure sur l'installation : les tronçons sont généralement assemblés par des soudures circulaires de chantier.
Tubes HFW et SAW
Les tubes HFW (high-frequency welding) comportent une soudure longitudinale réalisée par un procédé à haute fréquence. Les tubes SAW (submerged arc welding) emploient le soudage à l'arc sous flux en usine, notamment pour certains tubes de grand diamètre. Le procédé de fabrication et le traitement du joint longitudinal conditionnent des exigences de contrôle particulières.
Une distinction est essentielle : la soudure de fabrication du tube et la soudure de raccordement entre deux tubes sont deux opérations différentes, avec leurs propres paramètres, qualifications et contrôles. Avant le montage, la manutention, le chanfreinage, le nettoyage et l'alignement des extrémités sont déterminants.
6. Où utilise-t-on les aciers API 5L X65 et X70 ?
Les nuances X65 et X70 se rencontrent principalement dans les réseaux de transport de fluides par pipeline, lorsque le concepteur recherche une classe élevée de résistance mécanique. Elles peuvent être intégrées à des conduites terrestres ou à certains systèmes marins, sous réserve des exigences spécifiques à l'environnement.
Gazoducs et oléoducs
Le transport du gaz naturel et du pétrole brut constitue un usage emblématique de ces grades. Sur une longue distance, le choix de la nuance influe sur l'étude de l'épaisseur, les conditions d'assemblage, la pose, la maintenance et le coût global. Le X70 peut présenter un intérêt lorsque le dimensionnement justifie sa résistance supérieure, mais le choix n'est jamais automatique.
Conduites offshore et installations de transport
Dans les projets offshore, des exigences supplémentaires peuvent porter sur la déformation lors de la pose, la ténacité, la résistance à la rupture, la corrosion et les essais. Un simple marquage X65 ou X70 ne certifie pas une aptitude universelle au service marin ni au cintrage ou à la pose par enroulement (reeling).
CO2, hydrogène et environnements agressifs
Les projets de transport de CO2 et les réflexions autour de l'hydrogène demandent une analyse spécifique des matériaux et des mécanismes d'endommagement. L'édition 47 d'API 5L comporte des évolutions relatives au transport de CO2. Pour autant, un X65 ou un X70 standard n'est pas automatiquement qualifié pour un service hydrogène, ni pour un milieu contenant du H2S : compatibilité, essais, exigences de corrosion et documentation de projet restent indispensables.
7. X65 ou X70 : quelles différences dans la pratique ?
Le X70 possède une limite d'élasticité spécifiée plus élevée que le X65. Cela peut ouvrir des options de conception pour certaines canalisations, mais la masse d'acier économisée, les épaisseurs admissibles ou le coût final doivent faire l'objet d'un calcul conforme au code applicable. Une nuance mécaniquement supérieure n'est pas forcément la plus économique ni la mieux adaptée aux contraintes de soudage et de pose.
| Critère | X65 | X70 |
|---|---|---|
| Résistance minimale de référence | 450 MPa en limite d'élasticité | 485 MPa en limite d'élasticité |
| Intérêt en conception | Compromis selon dimensionnement et disponibilité | Résistance supérieure exploitable sous conditions |
| Soudabilité | À justifier sur la matière réelle et le DMOS | Même exigence ; plus forte résistance à prendre en compte pour le joint |
| Critères de sélection | Coût total, épaisseur, ténacité, chantier | Idem, avec attention à l'adéquation de la résistance du métal fondu |
Point important : il serait abusif d'affirmer que le X70 est systématiquement « plus difficile à souder » que le X65. Un X70 élaboré avec une métallurgie maîtrisée peut présenter une bonne soudabilité ; le comportement réel dépend de la chimie, de la microstructure, de l'épaisseur, du procédé, des consommables et de la qualification.
8. Comment souder les aciers X65 et X70 ?
Le soudage des aciers X65 et X70 exige une préparation rigoureuse. Dans un pipeline, chaque soudure circulaire doit assurer l'étanchéité et les performances mécaniques requises dans des conditions variables de chantier. Le référentiel de soudage peut notamment s'appuyer sur API 1104 lorsque ce standard est retenu par le projet, ou sur d'autres codes contractuels appropriés.
Préparation des joints et alignement
Avant soudage, vérifier l'identification des tubes, leur épaisseur, l'état des extrémités, le chanfrein, le talon, le jeu à la racine et le désalignement interne. Les contaminants, l'humidité et les résidus de revêtement doivent être éliminés dans les zones prévues par la procédure. Les variations d'épaisseur ou un mauvais alignement peuvent concentrer les contraintes, même lorsque le métal d'apport possède une résistance élevée. Notre dossier Préparation des joints de soudage détaille ces opérations.
Procédés de soudage employés
Selon les conditions du chantier, les assemblages peuvent être réalisés par MMA/SMAW (électrode enrobée), MAG/GMAW, FCAW ou par des systèmes mécanisés et automatiques. Le choix dépend notamment de la position de soudage, du vent, de la cadence, de l'accessibilité, de la qualification et des caractéristiques visées du joint.
Métal d'apport et résistance du joint
Il faut vérifier la résistance et la ténacité du métal fondu, ainsi que le niveau d'adéquation recherché par rapport au métal de base (matching, overmatching ou autre option acceptée). Une électrode ou un fil choisi uniquement d'après son appellation commerciale ne garantit pas la résistance finale du joint. Les différentes passes et les conditions réelles de soudage comptent également.
Préchauffage, hydrogène et apport thermique
La fissuration à froid assistée par l'hydrogène peut résulter de la combinaison d'une microstructure sensible, d'hydrogène diffusible et de contraintes. Selon le matériau et le montage, le DMOS peut prescrire un préchauffage, une température minimale ou maximale entre passes, des consommables à bas hydrogène ou un contrôle de l'énergie de soudage. Augmenter arbitrairement la température ou l'apport thermique n'est pas une solution universelle : cela peut aussi modifier la ténacité ou les propriétés locales de la ZAT.
DMOS/WPS, qualification et contrôle du chantier
Une procédure de soudage documentée et qualifiée, lorsque le code l'exige, couvre les variables essentielles : nuance et épaisseur, préparation, consommables, procédé, progression, paramètres, températures, énergie, séquence et positions. La qualification des soudeurs ou opérateurs et les contrôles de production doivent correspondre au standard retenu. Pour les principes généraux, consulter nos pages sur la soudabilité de l'acier, le préchauffage et la zone affectée thermiquement (ZAT).
9. Quels contrôles réaliser sur les tubes et les soudures ?
Le contrôle d'une conduite commence avant le premier arc de soudage. Il concerne le certificat matière, l'identification de chaque tube, ses dimensions, l'inspection des surfaces et la conformité des opérations de fabrication. Le plan qualité fixe ensuite les vérifications en atelier et sur site.
Essais sur le métal de base et les tubes
- Essais de traction : vérification des niveaux de limite d'élasticité et de résistance spécifiés.
- Essais de résilience : lorsque prescrits, essais Charpy pour apprécier le comportement à une température donnée.
- Essais complémentaires : DWTT, dureté ou essais spécifiques selon le diamètre, le service et le cahier des charges.
- Contrôles dimensionnels : diamètre, ovalisation, épaisseur, état des extrémités et géométrie du tube.
- Traçabilité : numéro de coulée, fabrication, marquage, documents de contrôle et correspondance avec les plans.
Contrôles des soudures et de l'étanchéité
Les assemblages peuvent faire l'objet d'un contrôle visuel, de contrôles ultrasonores (UT), radiographiques (RT) ou d'autres examens selon le code applicable. Le pourcentage contrôlé et les critères d'acceptation relèvent du dossier de construction, pas de la seule nuance X65 ou X70. Les épreuves de pression, les contrôles d'étanchéité et les vérifications du revêtement sont également définis par le projet.
Un point mérite une vigilance particulière : les désalignements, transitions d'épaisseur et reprises de soudage peuvent fragiliser les assemblages circulaires de conduites à haute résistance. L'inspection doit donc tenir compte des défauts géométriques autant que des défauts internes.
10. Quels sont les avantages et les limites de X65 et X70 ?
Ces nuances associent une résistance mécanique élevée à des possibilités de fabrication adaptées aux conduites de transport. Elles peuvent contribuer à optimiser certains projets, mais ne remplacent ni un calcul de tuyauterie ni l'analyse du service et du chantier.
| Atouts potentiels | Points de vigilance |
|---|---|
| Classe élevée de résistance à la traction et à l'écoulement | Dimensionnement dépendant du code et des autres charges |
| Fabrication industrielle de tubes soudés ou sans soudure | Exigences propres au procédé et au joint longitudinal |
| Possibilité de soudage sur chantier | DMOS, qualification et maîtrise du risque de fissuration |
| Optimisation possible de la masse de certaines conduites | Coût global, pose et ténacité à démontrer |
| Applications énergétiques variées | Corrosion, H2S, hydrogène et CO2 nécessitant des évaluations spécifiques |
Les X65 et X70 ne sont pas des aciers inoxydables. Selon le milieu, une protection anticorrosion, des contrôles de revêtement et un suivi d'intégrité peuvent être nécessaires. Le passage d'une nuance à l'autre est une modification technique à valider et non une simple substitution commerciale.
À retenir sur les aciers X65 et X70
Les aciers API 5L X65 et X70 sont des grades destinés aux tubes de transport, avec des limites d'élasticité minimales de référence de 450 et 485 MPa. Le X70 offre une classe de résistance supérieure, mais le bon choix dépend du dimensionnement, de la ténacité, de la composition réelle, du PSL, de la fabrication et du service. La réussite des assemblages repose sur la préparation des joints, le contrôle de l'hydrogène, les paramètres de soudage, la qualification du DMOS et les examens qualité. Avant toute fabrication, toujours identifier la norme et son édition contractuelle, puis vérifier le certificat matière et les exigences particulières du projet.
FAQ – Questions fréquentes sur les aciers X65 et X70
Voici les réponses aux questions les plus courantes sur les grades API 5L utilisés dans les pipelines.
Que signifie X65 dans l'acier API 5L ?
X65 désigne un grade de tube de transport ayant une limite d'élasticité minimale spécifiée voisine de 65 000 psi, soit 450 MPa dans la désignation métrique L450.
Quelle est la différence entre X65 et X70 ?
Le X70 (L485) possède une limite d'élasticité minimale de référence de 485 MPa, contre 450 MPa pour le X65 (L450). Les autres caractéristiques doivent être vérifiées sur les documents du produit.
Les aciers X65 et X70 sont-ils soudables ?
Oui, ils sont conçus pour des applications nécessitant des assemblages soudés, sous réserve du respect des paramètres, des consommables, des qualifications et des contrôles du projet. Le grade seul ne permet pas de choisir une température de préchauffage.
Quelle est la norme applicable aux tubes X65 et X70 ?
La référence principale est API Spec 5L. ISO 3183 couvre également les tubes de transport du pétrole et du gaz. L'édition applicable doit figurer dans la commande ou le cahier des charges.
Que signifient X65M et X70Q ?
Les suffixes décrivent l'état de livraison dans les désignations PSL2 courantes : M renvoie au traitement thermomécanique ; Q à un état trempé et revenu. Vérifier le certificat matière et les prescriptions de l'édition applicable.
Peut-on utiliser du X70 pour transporter de l'hydrogène ?
Pas sur la seule base de la désignation X70. Le service hydrogène exige une évaluation spécifique de compatibilité prenant en compte, entre autres, les caractéristiques de rupture, la fatigue, les soudures, la pression et le code de conception.
Le X70 peut-il remplacer directement le X65 ?
Non, pas automatiquement. Une substitution nécessite la validation du bureau d'études et des responsables qualité/soudage : résistance, soudabilité, résilience, épaisseur, contrôles et conditions de service doivent être examinés.
À lire aussi
- Tuyauterie industrielle – comprendre les ensembles, matériaux et opérations de fabrication.
- Préparation des joints – chanfreins, jeu à la racine, talon et nettoyage des bords.
- Soudabilité de l'acier – facteurs métallurgiques influençant les assemblages.
- Préchauffage avant soudage – objectifs et précautions de mise en œuvre.
- Zone affectée thermiquement – comprendre les transformations proches du cordon.
Sources techniques et références
Les propriétés chiffrées du tableau sont des valeurs de référence PSL2 publiées dans un catalogue industriel fondé sur une édition antérieure d'API 5L. L'API a publié une nouvelle édition en juin 2026. En fabrication ou à l'achat, consulter le texte de l'édition contractuelle, les fiches actualisées du producteur et les documents de réception des tubes.
- American Petroleum Institute – Annonce de la 47e édition d'API 5L (2 juin 2026)
- ISO – ISO 3183:2019, tubes en acier pour systèmes de transport par conduites
- TMK – Catalogue technique, tableau des caractéristiques API 5L PSL2 (p. 65)
- ArcelorMittal – Aciers pour conduites de transport d'énergie, grades API 5L
- American Petroleum Institute – API 1104, soudage des pipelines et installations associées
- TWI – Préchauffage, apport thermique et risque de fissuration par l'hydrogène
- PHMSA – Problèmes typiques de construction et de soudage des pipelines