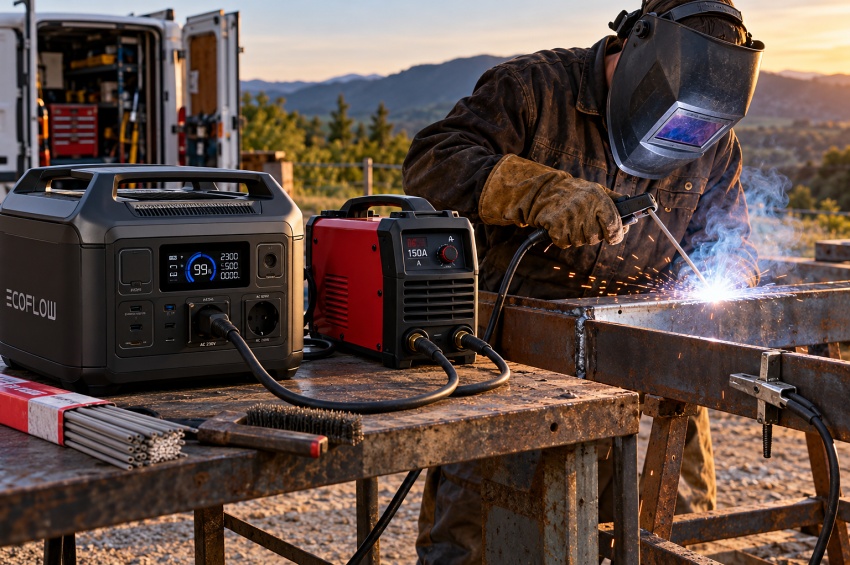
Oui, c’est techniquement possible, mais pas avec n’importe quelle combinaison de matériels. Une station électrique portable à batterie peut alimenter certains postes à souder MMA inverter, à condition de délivrer la tension, le courant, la puissance et les protections électriques appropriés. La capacité affichée en wattheures (Wh) ne suffit pas : une batterie très endurante peut être incapable de fournir l’appel de puissance nécessaire à l’arc.
Pour un serrurier mobile, un technicien de maintenance ou un soudeur intervenant loin du réseau, la solution est séduisante : pas de carburant ni de gaz d’échappement au point d’utilisation, moins de bruit qu’un groupe thermique et une mise en place souvent rapide. Cependant, une station portable ne remplace pas automatiquement un groupe électrogène. Nous examinons ici comment déterminer la compatibilité, calculer une autonomie crédible et préparer une intervention en sécurité.
Méthode de lecture : les valeurs attribuées à Fronius, Lincoln Electric et EcoFlow proviennent de documents fabricants identifiés en ressources. Tous les autres calculs chiffrés sont des simulations théoriques annoncées comme telles, et non des tests effectués par SteelSouder.
Sommaire
- 1. Qu’est-ce qu’une station électrique portable ?
- 2. Comment se branche un poste MMA inverter ?
- 3. Les caractéristiques à contrôler sur les deux équipements
- 4. U1, I1max, I1eff, S1max : déchiffrer la plaque du poste
- 5. W, VA, Wh, tension et courant : les différences
- 6. Calculer la consommation électrique pendant le soudage
- 7. Cas réel : le Fronius TransPocket 150
- 8. Influence du diamètre des électrodes MMA
- 9. Quelles tailles de stations envisager ?
- 10. Calculer le temps d’arc et le temps sur chantier
- 11. Trois simulations d’autonomie commentées
- 12. Facteur de marche : une limite différente de la batterie
- 13. Amorçage, Hot Start, Arc Force et modes boost
- 14. Terre, différentiel, prise et sécurité électrique
- 15. Pluie, poussières, fumées, incendie et conditions réelles
- 16. Station à batterie ou groupe électrogène ?
- 17. Méthode de sélection avant l’achat
- 18. Protocole d’essai avant intervention
- 19. Quand cette solution est-elle pertinente ?
- 20. Erreurs fréquentes et idées reçues
- À retenir
- À lire aussi
- FAQ
- Ressources techniques
1. Qu’est-ce qu’une station électrique portable ?
Une station électrique portable, parfois appelée « générateur électrique solaire » dans le commerce, regroupe une batterie rechargeable, un système électronique de gestion (BMS), un onduleur qui transforme l’énergie continue de la batterie en alimentation alternative et des prises de sortie. Certains modèles permettent aussi la recharge secteur, solaire ou automobile.
Pour un poste MMA monophasé européen, la caractéristique utile est principalement la sortie 230 V alternatif, 50 Hz — dans les limites exactes exigées par la notice du poste. Il faut privilégier une sortie à onde sinusoïdale pure, sans considérer cette propriété comme une garantie de compatibilité.
Attention à l’expression « générateur solaire » : la station fonctionne d’abord grâce à l’énergie stockée. Un panneau solaire éventuel recharge la batterie ; sa puissance annoncée ne s’ajoute pas automatiquement à la puissance admissible sur les prises CA.
2. Comment se branche un poste MMA inverter ?
La chaîne énergétique d’un montage courant est la suivante :
Batterie de la station (courant continu) → onduleur 230 V de la station → alimentation du poste MMA inverter → circuit de soudage et arc
L’onduleur de la station ne produit pas directement le courant de soudage : il alimente le poste, dont l’électronique fournit ensuite le courant régulé adapté à l’électrode. Une batterie 12 ou 24 V avec une simple prise continue ne permet donc pas, à elle seule, de brancher un poste MMA 230 V.
L’emploi d’un cordon, adaptateur ou convertisseur non prévu par les fabricants ne doit pas servir à contourner les limites électriques des appareils. La connexion doit respecter les prises, tensions, courants et dispositifs de protection autorisés.
3. Les caractéristiques à contrôler sur les deux équipements
| Sur le poste à souder | Sur la station portable |
|---|---|
| Tension et fréquence d’alimentation admises (U1) | Tension et fréquence CA nominales, stabilité sous charge |
| Courant d’entrée maximal I1max et puissance S1max | Puissance CA continue, courant max par prise et total |
| Consommation au réglage envisagé, si renseignée | Surcharge momentanée : valeur, durée et conditions |
| Facteur de puissance, rendement et mode d’alimentation | Capacité batterie en Wh et énergie réellement disponible |
| Comportement Hot Start, Arc Force, protections | Compatibilité des charges électroniques, protections et notices |
| Consignes fabricant en cas d’alimentation autonome | Régime de sortie, terre, différentiel et indice de protection |
À vérifier avant tout : la présence de deux prises de 2 000 W ne signifie pas que la station peut fournir 4 000 W simultanément ; inversement, une puissance totale de 4 000 W ne garantit pas que chaque prise peut délivrer cette puissance. La limite de la prise utilisée et celle de l’ensemble restent applicables.
4. U1, I1max, I1eff, S1max : déchiffrer la plaque du poste
| Marquage | Ce qu’il signifie | Comment l’interpréter |
|---|---|---|
| U1 | Tension nominale d’alimentation du poste | À comparer à la sortie CA de la station |
| I1max | Courant primaire maximal dans les conditions normalisées de référence | Repère de dimensionnement de la source ; ne pas confondre avec I1eff |
| I1eff | Courant primaire effectif, lié notamment au facteur de marche conventionnel | Utile notamment à l’évaluation de certains éléments d’alimentation ; pas le courant instantané d’une passe à pleine charge |
| S1max | Puissance apparente d’entrée maximale, si indiquée | À confronter aux capacités de sortie en VA et en courant |
| I2 / U2 | Courant et tension de sortie de soudage | Servent au calcul de la puissance électrique délivrée à l’arc |
| X % à Y A | Facteur de marche à une intensité donnée | N’indique pas le nombre de minutes d’autonomie de la batterie |
Certains petits postes sont prévus pour une protection de réseau de 16 A tout en indiquant un I1max supérieur à 16 A. Cela peut découler de leur fonctionnement intermittent et des conditions définies par le fabricant. Mais une batterie à onduleur doté d’une limite électronique stricte peut couper bien avant qu’un dispositif thermique de réseau ne le ferait. Il faut donc raisonner sur le comportement réel et non sur la seule mention « prise 16 A ».
5. W, VA, Wh, tension et courant : les différences
| Grandeur | Unité | Question pratique |
|---|---|---|
| Puissance active P | W ou kW | Quelle quantité d’énergie électrique est consommée par seconde ? |
| Puissance apparente S | VA ou kVA | Quel courant efficace la source doit-elle fournir ? |
| Énergie E | Wh ou kWh | Pendant combien de temps la batterie peut-elle alimenter la charge ? |
| Tension U | V | La sortie de la station respecte-t-elle la plage admise par le poste ? |
| Courant I | A | Le courant dépasse-t-il la limite de la prise ou de l’onduleur ? |
En monophasé, la puissance apparente S = U × I. La puissance active P = S × facteur de puissance réel (PF). Pour les alimentations électroniques, ce facteur ne se confond pas nécessairement avec le cosinus du déphasage : les harmoniques peuvent également influer sur le courant efficace.
Exemple purement électrique : à 230 V et 16 A, le produit vaut 3 680 VA, pas forcément 3 680 W. Le résultat en watts dépend du facteur de puissance et des limites imposées par le fabricant. Sur une sortie limitée à 16 A, ce courant reste une contrainte même si la station affiche une forte puissance totale.
Important : Les mentions marketing telles que « 6 000 W avec boost » et « 8 000 W en crête » ne doivent pas être assimilées à une puissance de soudage disponible en permanence.
6. Calculer la consommation électrique pendant le soudage
Pour faire une première estimation au réglage souhaité, on peut partir de la puissance électrique délivrée à l’arc : Parc = U2 × I2. Puis on estime la puissance active absorbée : Pentrée ≈ Parc / η, où η représente le rendement du poste à ce point de fonctionnement. Enfin, avec un facteur de puissance réel PF connu : Sentrée ≈ Pentrée / PF.
La caractéristique conventionnelle MMA est souvent exprimée par U2 = 20 + 0,04 × I2 (U2 en volts et I2 en ampères). Elle permet d’illustrer un point de fonctionnement de référence, mais ce n’est pas la mesure garantie de la tension d’arc pendant chaque cordon.
Exemple calculé à 100 A : U2 conventionnelle = 24 V ; Parc = 24 × 100 = 2 400 W. Avec un rendement supposé de 85 %, Pentrée ≈ 2 824 W. Avec un facteur de puissance réel supposé de 0,95, Sentrée ≈ 2 972 VA, soit environ 12,9 A efficaces à 230 V.
Ce résultat est un exemple pédagogique, pas une fiche technique. En réalité, rendement, facteur de puissance, tension d’arc et courants transitoires dépendent du poste et des conditions. Si le constructeur ne fournit pas la consommation au réglage choisi, demander sa confirmation ou faire établir une mesure dans des conditions sûres avec un instrument adapté aux charges non sinusoïdales.
7. Cas réel : le Fronius TransPocket 150
La documentation officielle du Fronius TransPocket 150 fournit un excellent cas d’école : alimentation 230 V monophasée, I1max = 24 A, I1eff = 15 A, S1max = 5,52 kVA, plage MMA de 10 à 150 A et protection réseau indiquée à 16 A temporisée. Le fabricant donne un rendement de 87 % à 150 A / 26 V. Source : notice Fronius TransPocket 150/180.
Calcul de cohérence : 230 V × 24 A = 5 520 VA. Le point 150 A / 26 V représente 3 900 W à la sortie ; divisé par 0,87, cela donne environ 4 483 W absorbés à ce point, selon les conditions d’essai du constructeur. La puissance apparente maximale annoncée reste 5,52 kVA. Il ne faut pas extrapoler ces valeurs à 70, 100 ou 120 A sans autres données.
Pour le fonctionnement sur groupe électrogène, Fronius propose une règle de dimensionnement SGEN = S1max × 1,35 et évoque une puissance réduite possible lorsqu’on ne soude pas à pleine puissance. Pour ce modèle, 5,52 × 1,35 ≈ 7,45 kVA. Cette règle concerne les générateurs dans la notice Fronius : ce n’est ni une exigence universelle applicable à toutes les stations lithium, ni une certification d’un couple station/poste.
La leçon pratique : un poste annoncé compatible avec une alimentation 230 V protégée à 16 A peut demander un courant instantané maximal supérieur à cette valeur. Une station portable dont la sortie est limitée électroniquement à 16 A peut donc ne pas accepter la pleine puissance du poste.
8. Influence du diamètre des électrodes MMA
L’électrode détermine en partie l’intensité de soudage, mais pas la consommation d’entrée exacte : celle-ci dépend aussi de la tension à l’arc, de la construction du poste et du rendement. Pour disposer de données vérifiables, voici les plages publiées pour la Lincoln 6013 (AWS A5.1 E6013) ; ce ne sont pas des valeurs universelles pour toutes les E6013.
| Diamètre Lincoln 6013 | Plage fabricant | Conséquence pour l’alimentation |
|---|---|---|
| 2,0 mm | 50 à 70 A | Intensités modérées, mais alimentation à vérifier |
| 2,5 mm | 60 à 85 A | Bon exemple d’intervention courte à étudier |
| 3,2 mm | 100 à 125 A | Demande électrique plus élevée |
| 4,0 mm | 130 à 170 A | Exige un système nettement plus dimensionné |
Source : Lincoln Electric, fiche technique Lincoln 6013, 26 novembre 2025. Pour les caractéristiques détaillées, voir aussi notre fiche SteelSouder sur l’électrode E6013.
Le simple affichage d’une intensité de 80 A sur le poste ne garantit ni une consommation fixe ni une compatibilité avec une station de 2 000 W. L’ampérage de soudage et l’ampérage prélevé sur la sortie 230 V sont deux grandeurs différentes.
9. Quelles tailles de stations envisager ?
Il n’existe pas de seuil universel du type « 2 000 W = électrode de 2,5 mm ». La table suivante indique seulement ce que la puissance continue nominale de la station permet d’envisager avant étude de compatibilité.
| Puissance CA continue de la station | Lecture prudente pour un MMA |
|---|---|
| 1 000 à 1 500 W | Souvent limitant pour le soudage MMA courant ; ne pas présumer la faisabilité |
| Environ 2 000 W | Éventuellement un petit poste à faible intensité, sous réserve de mesures et d’accord des fabricants |
| Environ 3 000 W | Plage plus intéressante pour certaines interventions ponctuelles, avec vérification de la prise et des transitoires |
| 4 000 W et plus | Davantage de marge potentielle, mais aucun diamètre n’est garanti sans validation du montage |
Exemple de caractéristiques commerciales vérifiables, sans recommandation de compatibilité au soudage : EcoFlow annonce pour la DELTA Pro 3 une capacité de 4 096 Wh, une sortie CA totale de 4 000 W et un poids d’environ 51,5 kg. Sa documentation commerciale n’établit pas à elle seule qu’un poste MMA déterminé fonctionnera sur cette station. Source : fiche officielle EcoFlow DELTA Pro 3.
La prise utilisée peut imposer une limite plus basse que la puissance globale de l’appareil ; on vérifie donc la limite exacte par sortie, et pas uniquement le total publicitaire. Il faut également tenir compte du poids : une station de plusieurs kilowattheures peut être transportable sur roues sans être réellement légère.
10. Calculer le temps d’arc et le temps sur chantier
La bonne unité pour l’autonomie est le wattheure. Une batterie de 2 000 Wh dispose nominalement d’une énergie de 2 kWh, mais la quantité délivrée aux prises CA est inférieure ou variable en pratique : électronique de conversion, réserves de gestion, température, vieillissement et puissance appelée jouent un rôle.
Formule simple pour le temps d’arc cumulé : tarc (h) ≈ Enominale (Wh) × coefficient global de disponibilité / Pentrée en soudage (W). Le coefficient global regroupe ici les pertes et l’énergie qui ne pourra pas être effectivement utilisée à la prise ; il n’est pas une garantie fabricant.
Pour raisonner en temps écoulé sur chantier, il faut ajouter les pauses : Pmoyenne ≈ f × Psoudage + (1 − f) × Prepos, où f est la proportion du temps pendant laquelle l’arc est établi. Ensuite : tchantier ≈ Eutilisable CA / Pmoyenne. Cette approximation suppose des cycles reproductibles et ignore d’éventuelles autres charges.
Attention aux temps de pause : on peut passer trois heures sur un chantier et ne totaliser que 35 minutes d’arc. À l’inverse, 35 minutes d’arc cumulé ne signifie pas que le poste est autorisé à souder 35 minutes sans interruption. Le facteur de marche et les limites thermiques s’appliquent toujours.
11. Trois simulations d’autonomie commentées
Voici trois scénarios fictifs, sans correspondance avec un couple de matériels validé. Dans chaque cas, nous supposons que 85 % de l’énergie nominale de la batterie est utilisable à la prise CA ; les puissances absorbées sont des hypothèses de calcul, pas des consommations constructeur.
| Scénario hypothétique | Énergie CA estimée | Puissance pendant l’arc | Temps d’arc cumulé théorique |
|---|---|---|---|
| A : station 2 048 Wh | 2 048 × 0,85 = 1 741 Wh | 2 000 W | 52 min |
| B : station 3 600 Wh | 3 600 × 0,85 = 3 060 Wh | 2 800 W | 66 min |
| C : station 4 096 Wh | 4 096 × 0,85 = 3 482 Wh | 3 200 W | 65 min |
Pour le scénario B : 3 060 Wh / 2 800 W = 1,09 h, soit environ 65,6 minutes d’arc cumulé, avant les consommations hors soudage. Ce résultat n’autorise pas à conclure qu’une quelconque station de 3 600 Wh peut délivrer 2 800 W à un MMA : la puissance de sortie et les protections doivent être compatibles séparément.
Deuxième lecture avec les pauses : imaginons, toujours pour le scénario B, 30 % du temps avec un arc à 2 800 W et 70 % au repos avec 25 W consommés par l’ensemble. La puissance moyenne serait 0,30 × 2 800 + 0,70 × 25 = 857,5 W. Les 3 060 Wh représenteraient alors environ 3 h 34 de temps écoulé, dont environ 64 minutes d’arc. Cette simulation ne remplace ni le calcul de facteur de marche ni un essai d’autonomie.
Dans la vraie vie, les déplacements, le changement des électrodes, le meulage, la préparation du joint, la ventilation et les accessoires peuvent modifier fortement le bilan énergétique. Une meuleuse branchée sur la même station doit être comptabilisée, ainsi que son éventuel appel de puissance.
12. Facteur de marche : une limite différente de la batterie
Le facteur de marche (ou duty cycle) exprime la durée de soudage admissible dans un cycle de référence de 10 minutes, à un courant donné et sous des conditions de température normalisées. À titre d’exemple, une indication de 60 % à 110 A signifie 6 minutes de fonctionnement et 4 minutes de refroidissement dans ce cycle, selon les prescriptions applicables au poste.
La notice Fronius TransPocket 150 indique notamment 35 % à 150 A, 60 % à 110 A et 100 % à 90 A, pour les conditions spécifiées à 40 °C. Ces valeurs sont propres à cet appareil.
Le facteur de marche d’un poste et la durée d’arc rendue possible par la batterie sont deux limites différentes. Si le poste doit refroidir, on respecte la pause même si la station est encore chargée. Et si la station coupe par manque d’énergie ou surchauffe, on s’arrête même si le poste serait capable de continuer.
13. Amorçage, Hot Start, Arc Force et modes boost
Un poste MMA régule fortement le courant d’arc. Pendant l’amorçage (Hot Start) ou face à un arc court (Arc Force), il peut adapter momentanément sa sortie. Sa demande sur le 230 V dépend de son architecture et n’est pas forcément constante. Certaines stations coupent en cas de surcharge, même brève.
Les fabricants de stations annoncent parfois une puissance crête ou un mode permettant de faire fonctionner certains appareils au-delà de la puissance nominale. Mais la durée des surcharges admissibles, le courant maximum et les effets sur la tension sont essentiels. Un dispositif de « boost » peut être inadapté à une alimentation électronique exigeant une tension stable.
EcoFlow indique par exemple que son mode X-Boost est particulièrement adapté à des appareils de chauffage et ne convient pas à certains équipements dotés d’une protection de tension. Voir le manuel EcoFlow DELTA Pro 3. Ce mode ne doit donc pas être considéré comme un moyen validé d’augmenter la puissance disponible pour un poste MMA.
La seule présence d’une onde sinusoïdale pure n’efface pas les limites du convertisseur : tension à charge élevée, régulation, protection contre les courts-circuits, courant de crête et compatibilité électromagnétique doivent aussi être examinés.
14. Terre, différentiel, prise et sécurité électrique
C’est un point de sécurité majeur : une station électrique autonome n’est pas toujours électriquement équivalente à une prise secteur de bâtiment. Selon la conception, la sortie peut présenter un neutre flottant, une liaison interne conditionnelle ou un autre mode de protection. La façon dont un dispositif différentiel détecte les défauts dépend de cette architecture.
La documentation technique Victron sur les onduleurs explique précisément pourquoi les liaisons neutre-terre et les relais de terre influent sur le fonctionnement d’une protection différentielle : Victron, Ground, earth and electrical safety. Cette documentation illustre le problème ; elle ne constitue pas une instruction de câblage pour toutes les marques de stations.
- Ne pas improviser de pont neutre-terre, d’adaptateur de terre, de piquet de terre ou de modification interne de la station.
- Vérifier dans les notices le mode de protection contre les chocs électriques et la compatibilité avec le poste, puis faire valider le montage par une personne compétente lorsque les informations ne sont pas explicites.
- Le type de dispositif différentiel à utiliser dépend des équipements et de leur installation : une protection différentielle générique ajoutée sans étude n’est pas une garantie universelle.
- Utiliser une prise, des connecteurs et des câbles adaptés au courant autorisé, en bon état, sans branchements bricolés ni multiprises sous-dimensionnées.
- Veiller aux sections, longueurs et chutes de tension des prolongateurs selon les prescriptions applicables. Un câble sur enrouleur doit être utilisé conformément à ses limites, notamment en charge.
- Installer le câble de retour de soudage sur la pièce selon les consignes du poste. La pince de retour n’est pas une liaison de protection (PE) et ne la remplace jamais.
Le circuit secondaire MMA conserve ses propres risques électriques, y compris quand le primaire est alimenté par une batterie. Les vêtements humides, l’exposition à la pluie, le contact prolongé avec des masses métalliques et les espaces confinés aggravent les risques. INRS : prévention du risque électrique.
15. Pluie, poussières, fumées, incendie et conditions réelles
La disparition des gaz d’échappement d’un moteur ne supprime pas les risques du soudage. L’arc émet des rayonnements UV, de la chaleur, des projections et des fumées dangereuses. Même en plein air, l’exposition aux fumées doit être évaluée ; la ventilation ou le captage doivent être adaptés à la situation et aux métaux soudés. INRS : soudage de métaux.
- Installer la station sur un support stable et sec, hors des projections d’étincelles, de laitier et de métal en fusion ; laisser dégagées ses grilles de ventilation.
- Respecter l’indice de protection (IP) et les plages de température de chaque appareil ; ne jamais supposer qu’une station grand public résiste à la pluie parce que le poste est annoncé pour l’extérieur.
- Éloigner les emballages, solvants, poussières combustibles et autres matières inflammables. Vérifier la nécessité d’un permis de feu et les règles du site.
- Porter les protections adaptées : cagoule filtrante, gants, vêtements de soudage, chaussures et protections contre les projections ; protéger également les personnes à proximité.
- Évaluer les fumées, revêtements, peintures et contaminations présents sur la pièce avant intervention. Ne pas souder sur un récipient ou une installation présentant un risque particulier sans procédure dédiée.
- Prévoir le transport et la protection de la batterie selon les instructions du fabricant ; ne pas utiliser une station endommagée, gonflée, surchauffée ou ayant subi une immersion.
Ressources de prévention : INRS ED 6484, fumées de soudage et INRS ED 6030, permis de feu.
16. Station à batterie ou groupe électrogène ?
| Critère | Station électrique sur batterie | Groupe électrogène thermique |
|---|---|---|
| Bruit au point d’utilisation | Généralement faible, ventilateurs possibles | Bruit de moteur variable selon groupe |
| Échappement local | Aucun pendant la décharge | Gaz d’échappement, risque majeur en espace mal ventilé |
| Autonomie | Limitée par les Wh réellement disponibles | Prolongeable avec du carburant et ravitaillement sûr |
| Puissance disponible | Limitée par l’onduleur, la prise, la batterie et la température | Limitée par la puissance, la régulation, les phases et la qualité électrique du groupe |
| Mise en œuvre | Recharge préalable et surveillance du niveau de batterie | Carburant, entretien, implantation et ventilation |
| Encombrement | Variable : plusieurs kWh peuvent peser des dizaines de kilos | Variable selon puissance, réservoir et châssis |
| Coût d’exploitation | Coût de recharge et vieillissement de batterie | Carburant et entretien moteur |
| Chantier de longue durée | Dépend fortement de la recharge disponible | Souvent plus souple pour une utilisation prolongée |
Un groupe électrogène n’est pas compatible avec un poste MMA par le seul fait de posséder une prise 230 V : il faut aussi examiner la puissance apparente disponible, la stabilité de tension, la fréquence et la qualité de régulation. Sur un groupe triphasé, la puissance totale ne correspond pas nécessairement à ce qui est disponible sur une seule phase.
Dans certains cas, une source de soudage autonome conçue pour le MMA est plus appropriée qu’une station grand public : son électronique, sa batterie et ses protections sont dimensionnées pour l’application. Ce n’est pas la même catégorie de matériel qu’une simple batterie de secours domestique.
17. Méthode de sélection avant l’achat
Avant un achat destiné au soudage, il est préférable de procéder dans cet ordre :
- Définir le besoin réel : diamètres d’électrodes, courant utilisé, durées de passes, nombre de soudures, conditions météo et autres outils électriques.
- Relever les données exactes du poste : U1, I1max, I1eff, S1max, facteur de marche, éventuelles consignes pour générateur et tension admissible.
- Examiner les sorties de la station : puissance nominale continue, limite par prise, courant efficace, conditions des surcharges et architecture de sécurité.
- Demander une confirmation écrite de compatibilité au fabricant ou au distributeur technique lorsque la documentation ne traite pas les postes à souder.
- Estimer l’énergie en Wh requise en comptant les pauses, la consommation au repos et les autres appareils.
- Prévoir les contraintes de transport, de température, de recharge et le coût global ; ne pas décider sur le seul nombre de Wh.
- Effectuer un essai sécurisé avec l’équipement réellement prévu, sous réserve des préconisations des fabricants.
On évitera de déduire la compatibilité de témoignages non reproductibles du type « j’ai soudé trois baguettes avec une petite station » : sans référence du poste, intensité, tension, modèle de station et durée des cordons, cette information n’est pas transposable.
18. Protocole d’essai avant intervention
La vérification doit commencer sur les notices et, si nécessaire, avec un professionnel compétent pour les questions électriques. Un essai ne doit jamais servir à passer outre une incompatibilité annoncée par un fabricant. Lorsque le montage est autorisé et correctement protégé, voici les observations utiles :
- Vérifier à l’arrêt les câbles, connecteurs, limites de sortie, emplacement et ventilation ; préparer une chute représentative du travail prévu.
- S’assurer que l’environnement, les protections collectives et les EPI sont conformes aux exigences de l’intervention.
- Effectuer un essai bref au réglage effectivement envisagé, puis des passes représentatives sans neutraliser les protections.
- Observer la stabilité de l’arc, la tension et la puissance si les mesures sont disponibles, ainsi que les alarmes, coupures et échauffements.
- Noter l’énergie consommée pendant une durée connue, les périodes d’arc et les phases de repos ; extrapoler avec prudence.
- Arrêter immédiatement si la station déclenche, si un connecteur chauffe anormalement, si la tension sort des limites prescrites ou si un comportement inhabituel apparaît.
Un wattmètre domestique non conçu pour les charges impulsionnelles et les forts courants ne convient pas forcément à cette vérification. La mesure des courants et formes d’onde doit relever d’un matériel adapté et d’un opérateur compétent.
19. Quand cette solution est-elle pertinente ?
La solution peut être intéressante pour la pose ponctuelle d’une patte de fixation, de petites réparations de serrurerie, certains dépannages agricoles ou des opérations de maintenance brèves lorsque l’alimentation secteur est absente. Elle présente surtout un intérêt lorsque les cordons sont courts, les électrodes de diamètre modéré et les périodes de travail bien identifiées.
Elle peut au contraire être peu pertinente pour des assemblages longs, une production continue, des électrodes de fort diamètre, des conditions humides, des interventions en espaces confinés ou des chantiers où plusieurs outils énergivores fonctionnent simultanément. Les ouvrages structurels ou réglementés demandent en plus le respect des procédures et qualifications de soudage applicables.
Exemple concret : une réparation de portail à quelques points de soudure ne présente pas les mêmes contraintes qu’une reprise de fissure importante sur engin de chantier. Pour la seconde, le choix du procédé, la préparation métallurgique, la sécurité de la machine et la qualification de l’intervention peuvent être plus déterminants que le seul mode d’alimentation.
20. Erreurs fréquentes et idées reçues
- Confondre 2 000 Wh (quantité d’énergie) et 2 000 W (puissance disponible).
- Assimiler les W à des VA et ignorer le facteur de puissance ou le courant admissible de la prise.
- Prendre I1eff pour le courant maximal que le poste peut demander pendant une passe.
- Considérer la valeur « crête » ou un mode « boost » comme une puissance continue autorisée au MMA.
- Interpréter une prise 230 V / 16 A comme une garantie de fonctionnement pour tout poste vendu comme « monophasé 16 A ».
- Oublier le courant demandé à l’amorçage, les protections électroniques de la station et la température.
- Déduire le nombre de baguettes possible d’un calcul en Wh sans connaître le temps d’arc réel.
- Brancher un poste en extérieur sur une station sans évaluer le régime de sortie, les protections et la météo.
- Confondre la pince de retour de soudage avec une mise à la terre de protection.
À retenir
- Oui, un MMA inverter peut être alimenté par une station électrique portable, à condition de démontrer la compatibilité du couple d’appareils.
- Comparer la puissance continue en W, le courant et les VA, les transitoires et les limites par prise ; ne pas se fier aux seuls Wh.
- La plaque signalétique du poste est essentielle : I1max n’est pas I1eff.
- Les calculs de puissance et d’autonomie sont des estimations utiles, pas des garanties de soudage.
- Le facteur de marche du poste et la décharge de la batterie sont deux limites indépendantes.
- Ne jamais bricoler la liaison neutre-terre ni les protections électriques d’une source autonome.
- La station peut se montrer pertinente pour des réparations courtes ; pour des travaux longs ou intensifs, un groupe approprié ou une source autonome dédiée reste souvent plus efficace.
À lire aussi
➤
Le soudage MMA : principe, réglages et utilisations
Comprendre le procédé à l’électrode enrobée.
➤
Électrode E6013 : diamètres et ampérages
Retrouver les plages constructeur et le choix des polarités.
➤
Baguette de soudure : définition et utilisation
Comprendre le rôle des baguettes et des électrodes en soudage.
➤
Comment choisir ses électrodes enrobées ?
Comparer les familles d’électrodes et leurs utilisations.
➤
Toutes les techniques de soudage
Accéder aux guides et procédés du hub.
FAQ : poste MMA sur batterie portable
Peut-on souder au MMA avec une station électrique de 2 000 W ?
C’est possible avec certains ensembles à faible puissance, mais ce n’est pas garanti. Il faut confirmer la puissance réellement absorbée au réglage souhaité, les courants d’entrée, les surcharges admises et les prescriptions électriques des deux fabricants.
Une station de 2 000 Wh est-elle une station de 2 000 W ?
Non. Les Wh quantifient l’énergie stockée ; les W expriment une puissance. Une batterie de 2 000 Wh peut être associée à un onduleur d’une puissance de sortie très différente.
Une électrode de 2,5 mm fonctionne-t-elle forcément avec 3 000 W ?
Non. Le réglage, la tension d’arc, le rendement, le facteur de puissance, le courant admissible et les transitoires changent la donne. On ne peut pas valider un couple station/poste à partir du seul diamètre de baguette.
Combien de baguettes peut-on souder avec une batterie de 4 kWh ?
Il faut connaître le temps d’arc par baguette, la puissance réellement consommée pendant l’arc et les dépenses au repos. Une capacité de 4 kWh n’autorise pas un nombre de baguettes universel.
Un poste MMA annoncé « 16 A » est-il compatible avec toute sortie 230 V / 16 A ?
Non. La documentation Fronius du TransPocket 150 illustre qu’un appareil prévu pour une protection réseau 16 A peut présenter I1max = 24 A et S1max = 5,52 kVA. Les comportements de surcharge d’une station ne sont pas ceux d’un réseau électrique.
Le mode « boost » permet-il de souder avec une station trop petite ?
Il ne faut pas le supposer. Certains modes de surpuissance modifient le comportement de la sortie et peuvent ne pas convenir à l’électronique d’un poste à souder. Seules les caractéristiques et la confirmation constructeur font foi.
Faut-il planter un piquet de terre pour utiliser la station ?
Il n’y a pas de réponse universelle. La protection dépend du schéma électrique de sortie et des prescriptions des matériels. Ne pas improviser de liaison neutre-terre ou de mise à la terre ; faire vérifier le montage si nécessaire.
Peut-on souder sous la pluie avec une station portable ?
Ne jamais présumer de cette aptitude. Vérifier les indices IP et les notices, protéger équipements et opérateur contre l’humidité et réévaluer le risque d’électrisation. Si les conditions ne sont pas sûres, reporter l’intervention.
Peut-on recharger la station et souder en même temps ?
Uniquement si le fabricant l’autorise et dans les limites des fonctions prévues. Le mode de passage secteur ou de recharge simultanée peut modifier l’alimentation et les protections. Il ne garantit pas l’absence de coupure.
Pourquoi la station coupe-t-elle au démarrage de l’arc ?
Une cause possible est le dépassement de la puissance ou du courant transitoire admissible. D’autres possibilités concernent la chute de tension, les protections électroniques, la température ou une incompatibilité. Ne pas neutraliser la sécurité ; consulter les notices et le fabricant.
Une station remplace-t-elle totalement un groupe électrogène ?
Pour des travaux courts et un ensemble validé, elle peut éviter le groupe thermique. Pour des soudures prolongées et des intensités élevées, l’énergie stockée et le temps de recharge restent souvent limitants.
Ressources techniques et sources
Les données fabricants ci-dessous servent à illustrer des caractéristiques précises, pas à certifier la compatibilité des équipements entre eux. Les spécifications peuvent évoluer : toujours privilégier la notice correspondant à la référence, à la version et au marché de l’appareil réellement utilisé.
- Fronius – TransPocket 150/180, instructions de service : U1, I1max, I1eff, S1max, rendement, facteur de marche et consignes de fonctionnement sur groupe.
- Lincoln Electric – Lincoln 6013, fiche produit (2025) : Plages de courant et diamètres d’électrodes E6013 de cette référence.
- EcoFlow – DELTA Pro 3, caractéristiques officielles : Capacité de batterie, puissance de sortie CA, poids et configuration générale.
- EcoFlow – Manuel utilisateur DELTA Pro 3 : Limites du mode X-Boost et avertissements sur les appareils sensibles à la tension.
- Victron Energy – Ground, earth and electrical safety : Explications techniques sur les dispositifs différentiels et les liaisons neutre-terre des systèmes à onduleur.
- INRS – Soudage de métaux : Principaux risques et mesures de prévention en soudage.
- INRS – Prévention du risque électrique : Méthode d’analyse des risques électriques et prévention.
- INRS – ED 6484 : prévenir les risques liés aux fumées de soudage : Recommandations pratiques pour les fumées de soudage.
- INRS – ED 6030 : le permis de feu : Démarche de prévention des incendies liés aux travaux par points chauds.
Information générale à vocation pédagogique. Cet article ne dispense pas des notices, des prescriptions du chantier, des exigences d’un DMOS/WPS, des qualifications applicables ni de l’évaluation des risques par des personnes compétentes. Aucun essai comparatif de compatibilité station/poste n’a été réalisé pour cet article.