

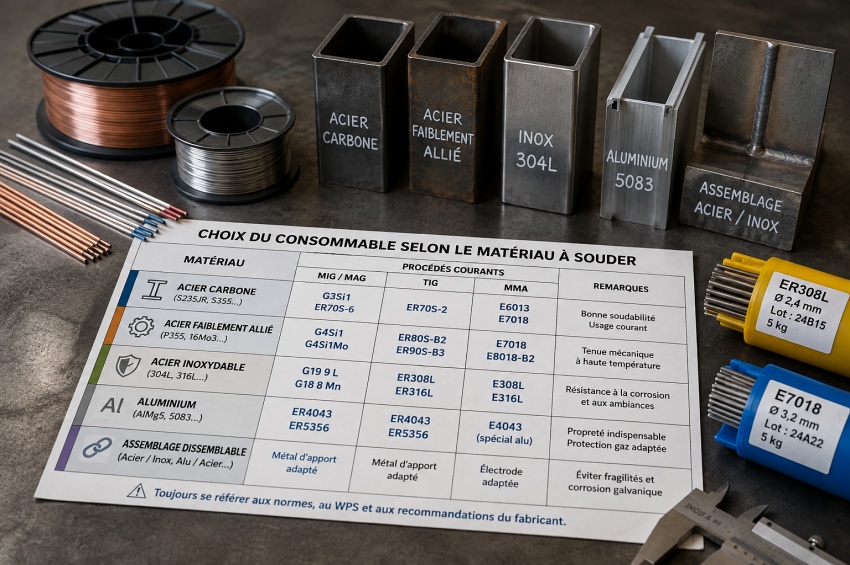
Choisir un consommable de soudage selon le matériau ne consiste pas simplement à faire correspondre deux désignations. Acier non allié, acier faiblement allié, inox, aluminium, alliage de nickel ou assemblage dissemblable imposent des logiques de sélection différentes.
Le métal d'apport doit permettre d'obtenir un métal fondu compatible avec la nuance soudée et avec les propriétés attendues du joint. Résistance mécanique, résilience, corrosion, température de service, dilution et traitement thermique éventuel peuvent tous intervenir dans la décision.
Les exemples de classifications cités dans cette page servent uniquement de repères. Le choix définitif doit rester conforme au matériau réel, au procédé utilisé, aux données du fabricant et au DMOS/WPS lorsqu'une procédure s'applique.
Sommaire
- 1. Pourquoi identifier précisément le matériau avant de choisir ?
- 2. Quel consommable pour un acier carbone ou non allié ?
- 3. Quel consommable pour un acier faiblement allié ?
- 4. Comment choisir pour un acier à haute résistance ?
- 5. Quel consommable pour un acier inoxydable ?
- 6. Quels repères pour les inox de la famille 304 ?
- 7. Quels repères pour les inox de la famille 316 ?
- 8. Quel consommable pour l'aluminium ?
- 9. Quel consommable pour les alliages de nickel ?
- 10. Quel consommable pour un assemblage dissemblable ?
- 11. Pourquoi la dilution influence-t-elle le choix ?
- 12. Comment les conditions de service modifient-elles la sélection ?
- 13. Le procédé peut-il changer le consommable retenu ?
- 14. Quel rôle joue le DMOS/WPS ?
- 15. Quelles erreurs éviter lors du choix selon le matériau ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Pourquoi identifier précisément le matériau avant de choisir ?
Le matériau de base constitue le premier point de départ. Deux aciers qui se ressemblent visuellement peuvent présenter des compositions, des résistances mécaniques ou des comportements au soudage très différents.
L'identification peut provenir du plan, du certificat matière, du marquage, de la spécification d'achat ou du dossier de fabrication. Lorsque la nuance n'est pas connue, choisir le consommable uniquement à partir de l'aspect de la pièce devient risqué.
Une fois la nuance établie, il faut encore déterminer les propriétés que le joint doit conserver : résistance, ductilité, résilience, corrosion, tenue à chaud ou autres exigences propres au service.
2. Quel consommable pour un acier carbone ou non allié ?
Les aciers non alliés, souvent appelés couramment aciers carbone, représentent une grande partie des fabrications soudées. Les consommables utilisés doivent offrir des propriétés mécaniques compatibles avec la nuance de base et avec les exigences du joint.
Selon le procédé, on rencontre par exemple des électrodes de familles E60xx ou E70xx en MMA et des fils ou baguettes de familles ER70S en MIG/MAG ou TIG. Ces désignations ne doivent toutefois pas être considérées comme interchangeables.
Le choix réel dépend de la résistance demandée, de la position, de l'épaisseur, du risque de fissuration, du niveau d'hydrogène recherché et des prescriptions du mode opératoire.
3. Quel consommable pour un acier faiblement allié ?
Les aciers faiblement alliés contiennent des éléments destinés à modifier leurs propriétés mécaniques, leur trempabilité ou leur tenue en température. Le métal d'apport doit être choisi de manière à conserver les performances attendues du joint après soudage.
Pour certains aciers au chrome-molybdène, par exemple, on utilise des familles de consommables contenant elles aussi des éléments d'alliage adaptés au service prévu. Un consommable destiné à l'acier courant ne doit donc pas être retenu par défaut.
Le choix peut également être lié au préchauffage, à la température entre passes et à un éventuel traitement thermique après soudage.
4. Comment choisir pour un acier à haute résistance ?
Avec les aciers à haute limite d'élasticité, rechercher simplement le consommable affichant la résistance la plus élevée n'est pas une bonne méthode. Il faut préserver un équilibre entre résistance, ductilité et ténacité.
Une sur-résistance excessive du métal fondu peut augmenter les contraintes locales et n'apporte pas nécessairement d'avantage à l'assemblage. Le niveau d'hydrogène diffusible et la maîtrise thermique prennent également une importance particulière sur certaines nuances sensibles à la fissuration à froid.
La sélection doit donc être réalisée à partir des exigences de la nuance, du projet et de la procédure qualifiée.
5. Quel consommable pour un acier inoxydable ?
Le choix d'un métal d'apport pour l'inox doit tenir compte de la composition de la nuance, de la résistance à la corrosion recherchée et de la structure métallurgique du métal fondu.
Les références de type 308L, 316L ou 309L sont fréquemment rencontrées sous différentes formes selon le procédé : baguette TIG, fil MIG/MAG ou électrode enrobée correspondante. Elles répondent cependant à des usages différents.
Il faut notamment vérifier le chrome, le nickel, le molybdène, la dilution et l'environnement de service. Une simple règle « inox = baguette inox » est beaucoup trop imprécise.
6. Quels repères pour les inox de la famille 304 ?
Pour des assemblages homogènes de certaines nuances austénitiques de la famille 304, des consommables de type 308L sont couramment utilisés. Ils sont conçus pour produire un dépôt compatible avec cette famille d'inox dans de nombreuses applications.
Cette correspondance reste toutefois un repère général. La nuance exacte, le procédé, les conditions de corrosion, la température de service et les exigences du projet peuvent conduire à un autre choix.
La lettre « L » indique une faible teneur en carbone dans ces classifications, caractéristique recherchée dans de nombreuses applications inox soudées.
7. Quels repères pour les inox de la famille 316 ?
Les inox de la famille 316 contiennent du molybdène, qui améliore notamment leur comportement dans certains environnements corrosifs. Des métaux d'apport de type 316L sont donc fréquemment utilisés pour conserver une composition adaptée au joint.
Là encore, la correspondance n'est pas automatique : certains assemblages, services particuliers ou procédures peuvent demander une autre classification.
Il faut surtout éviter d'utiliser par habitude un consommable de type 308L sur une fabrication exigeant réellement les propriétés associées à un dépôt de type 316L.
8. Quel consommable pour l'aluminium ?
L'aluminium ne se choisit pas comme une famille unique. Les alliages des séries 1xxx, 3xxx, 5xxx, 6xxx ou autres présentent des compositions et des comportements différents pendant le soudage.
Les familles ER4043 et ER5356 font partie des métaux d'apport les plus couramment rencontrés, notamment en TIG et MIG. Leur choix dépend de l'alliage de base, de la résistance recherchée, du risque de fissuration, du service à température et parfois de l'aspect après anodisation.
Les tableaux de compatibilité des fabricants constituent une aide précieuse pour vérifier les combinaisons autorisées entre alliages de base et métaux d'apport.
9. Quel consommable pour les alliages de nickel ?
Les alliages de nickel sont utilisés notamment lorsque la tenue à la corrosion ou à température élevée constitue une exigence importante. Les consommables doivent être sélectionnés en fonction de la nuance exacte et du service.
Ils peuvent également être utilisés dans certains assemblages dissemblables où leur composition offre une bonne compatibilité avec plusieurs matériaux de base.
La diversité des alliages de nickel interdit toutefois toute généralisation simple. La classification précise du consommable, la procédure et les recommandations du fabricant doivent être vérifiées au cas par cas.
10. Quel consommable pour un assemblage dissemblable ?
Un assemblage dissemblable relie deux matériaux différents et ne permet donc pas d'appliquer une règle de correspondance directe. Le métal d'apport doit rester compatible avec les deux côtés du joint et avec la composition obtenue après dilution.
Dans certains assemblages entre acier non allié et inox austénitique, des métaux d'apport de type 309L sont couramment utilisés comme solution de transition. Cette pratique constitue un exemple, pas une règle universelle.
Les différences de dilatation, de structure métallurgique, de résistance et de corrosion peuvent rendre certains couples de matériaux beaucoup plus complexes à assembler.
11. Pourquoi la dilution influence-t-elle le choix ?
La dilution correspond à la proportion de métal de base fondue qui se mélange au métal d'apport dans le bain. Elle modifie donc la composition finale du métal soudé.
Cette notion devient particulièrement importante avec les inox, les alliages fortement chargés et les assemblages dissemblables. Un métal d'apport peut être volontairement plus allié afin qu'après dilution le dépôt conserve la composition recherchée.
Le procédé, la pénétration, la géométrie du joint et les paramètres influencent tous la dilution réelle.
12. Comment les conditions de service modifient-elles la sélection ?
Un consommable adapté au matériau à température ambiante peut ne pas convenir à une application soumise à basse température, à forte chaleur, à corrosion ou à sollicitations répétées.
La résilience peut devenir prioritaire pour certains équipements travaillant au froid, tandis que la résistance au fluage ou à l'oxydation peut être déterminante sur des installations à température élevée.
Pour les inox et alliages de nickel, la nature du milieu corrosif peut également orienter le choix vers une composition plus adaptée que celle suggérée par une simple correspondance de nuance.
13. Le procédé peut-il changer le consommable retenu ?
Oui. Une même logique métallurgique peut être déclinée sous différentes formes de consommables selon le procédé : électrode enrobée en MMA, baguette en TIG, fil plein ou fourré en soudage semi-automatique, fil associé à un flux en SAW.
Les classifications ne se transposent donc pas directement d'un procédé à l'autre. Le comportement opératoire, le gaz de protection, la polarité, les positions et la dilution peuvent également modifier la sélection.
Notre page sur le choix des consommables selon le procédé complète cette approche par matériau.
14. Quel rôle joue le DMOS/WPS ?
Lorsqu'un DMOS/WPS s'applique, il constitue la référence pratique pour savoir quel consommable peut être utilisé dans le cadre de la fabrication. La classification, le diamètre, le gaz, le flux et d'autres variables peuvent y être spécifiés.
Une correspondance métallurgique plausible ne suffit donc pas à autoriser une substitution. Le changement peut modifier le domaine qualifié ou les propriétés obtenues.
Le choix doit rester cohérent avec la procédure, les documents du projet et la documentation technique du consommable.
15. Quelles erreurs éviter lors du choix selon le matériau ?
La première erreur consiste à choisir à partir d'une désignation trop générale : « acier », « inox » ou « aluminium » ne définissent pas une nuance précise.
Il faut également éviter de rechercher automatiquement un métal d'apport de composition strictement identique, d'ignorer la dilution ou de sélectionner le consommable le plus résistant en pensant qu'il sera forcément meilleur.
Enfin, les correspondances trouvées dans un tableau ou sur un emballage doivent toujours être replacées dans le contexte du procédé, du service et du DMOS/WPS applicable.
À retenir
- Le choix d'un consommable commence par l'identification précise de la nuance du matériau de base.
- Les aciers non alliés utilisent des familles de consommables différentes des aciers faiblement alliés ou à haute résistance.
- Pour l'inox, la composition du dépôt doit préserver les propriétés métallurgiques et la résistance à la corrosion recherchées.
- Les familles 308L, 316L et 309L répondent à des situations différentes et ne sont pas interchangeables automatiquement.
- Pour l'aluminium, ER4043 et ER5356 sont des familles courantes mais leur choix dépend de l'alliage réellement soudé.
- Les alliages de nickel demandent une sélection spécifique selon la nuance et le service.
- Les assemblages dissemblables nécessitent de tenir compte des deux matériaux et de la dilution.
- La résistance mécanique la plus élevée n'est pas systématiquement le meilleur choix.
- Le procédé influence la forme du consommable et les conditions dans lesquelles il est utilisé.
- Lorsqu'un DMOS/WPS s'applique, le consommable retenu doit rester conforme à la procédure.
À lire aussi
|
➤
Électrodes enrobées MMA : comment les choisir ? Voir comment matériau, enrobage, propriétés mécaniques, positions et courant déterminent le choix d'une électrode. |
|
➤
Baguettes TIG : quel métal d'apport utiliser ? Approfondir le choix des baguettes pour acier, inox, aluminium et assemblages dissemblables. |
|
➤
Fils MIG/MAG : diamètre, matériau et choix du fil Comprendre comment la nuance du fil doit être associée au matériau, au gaz et aux paramètres de soudage. |
FAQ : choisir un consommable selon le matériau
Voici les réponses aux questions les plus fréquentes concernant la correspondance entre matériaux de base et métaux d'apport.
Quel consommable utiliser pour de l'acier carbone ?
Le choix dépend de la nuance, de la résistance demandée, du procédé et des conditions de fabrication. Des familles E60xx/E70xx ou ER70S sont courantes selon le procédé, mais la classification précise doit être vérifiée.
Peut-on utiliser le même consommable pour tous les aciers ?
Non. Les aciers faiblement alliés, à haute résistance ou destinés à la haute température peuvent demander des compositions et propriétés très différentes de celles d'un acier non allié courant.
Quelle baguette TIG pour de l'inox 304 ?
Une baguette de type ER308L est couramment utilisée pour certaines nuances de la famille 304. Le choix doit néanmoins être confirmé par la nuance exacte, le service et la procédure.
Quelle baguette TIG pour de l'inox 316 ?
Une baguette ER316L est fréquemment utilisée avec des inox de la famille 316 afin de conserver une composition adaptée, notamment en présence de molybdène.
Pourquoi utiliser parfois du 309L entre acier et inox ?
Le 309L possède une teneur en éléments d'alliage adaptée à certains assemblages dissemblables et peut compenser une partie de la dilution provenant de l'acier non allié. Il ne constitue toutefois pas une solution universelle.
ER4043 ou ER5356 pour l'aluminium ?
Le choix dépend des alliages de base et des propriétés recherchées : résistance, fissuration, température de service et aspect après anodisation peuvent notamment intervenir.
Faut-il toujours choisir un métal d'apport identique au matériau ?
Non. Le métal d'apport doit surtout produire un métal fondu compatible avec le joint et les conditions de service. Les assemblages dissemblables montrent clairement que l'identité de composition n'est pas toujours possible ni souhaitable.
Peut-on choisir uniquement à partir d'un tableau de correspondance ?
Un tableau constitue un bon point de départ, mais il ne remplace pas la vérification de la nuance exacte, du procédé, de la dilution, du service et du DMOS/WPS lorsqu'une procédure s'applique.
Ressources sur le choix selon les matériaux
Les tableaux de compatibilité et classifications permettent d'orienter le choix, mais ils doivent toujours être interprétés avec la documentation technique du consommable et les exigences réelles de la fabrication.
- Consommables de soudage : dossier général consacré aux métaux d'apport, électrodes, fils, baguettes, flux, stockage et traçabilité.
- DMOS/WPS : comprendre comment la procédure encadre le choix du métal d'apport et les conditions de soudage.
Pour un matériau inhabituel, un assemblage dissemblable complexe ou un service sévère, la sélection doit être vérifiée à partir des recommandations du fabricant, de la spécification du projet et des résultats de qualification applicables.
