

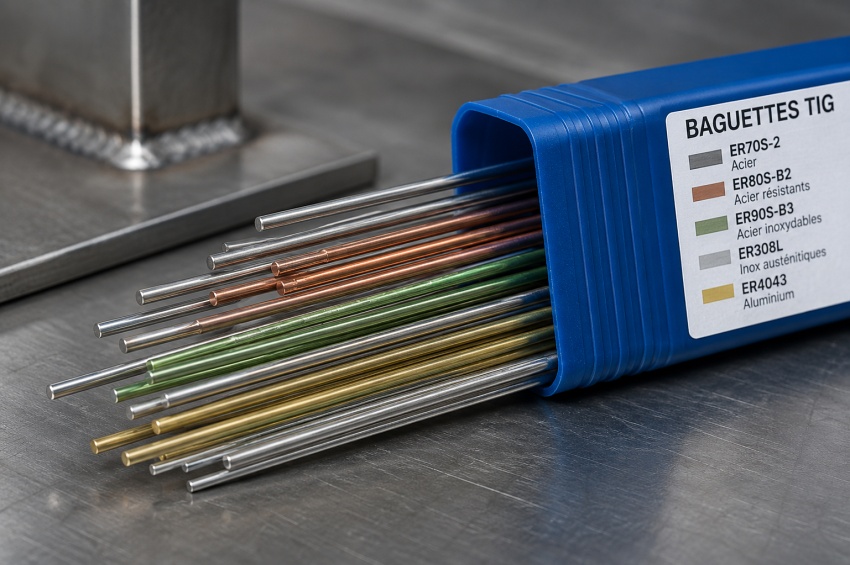
En soudage TIG, le métal d'apport est généralement introduit séparément dans le bain de fusion sous forme de baguette ou de fil. Cette indépendance par rapport à l'électrode en tungstène permet au soudeur de doser précisément la quantité de matière ajoutée et d'adapter son geste à la géométrie du joint.
Le choix de la baguette ne se limite cependant pas à son diamètre. La nuance du matériau de base, la compatibilité métallurgique, les propriétés mécaniques recherchées, la résistance à la corrosion, les conditions de service et le type d'assemblage doivent être considérés ensemble.
Des désignations comme ER70S-2, ER308L, ER316L, ER309L, ER4043 ou ER5356 correspondent à des familles et applications différentes. Elles peuvent servir de repères, mais la sélection finale doit rester cohérente avec les documents du projet et le DMOS/WPS lorsqu'une procédure s'applique.
Sommaire
- 1. Qu'est-ce qu'une baguette TIG ?
- 2. Quelle différence entre baguette TIG et électrode de tungstène ?
- 3. Le TIG nécessite-t-il toujours un métal d'apport ?
- 4. Comment choisir selon le matériau de base ?
- 5. Quelle baguette TIG pour l'acier ?
- 6. Quelle baguette TIG pour l'inox ?
- 7. Quelle baguette TIG pour l'aluminium ?
- 8. Quel métal d'apport pour des matériaux dissemblables ?
- 9. Quel diamètre de baguette TIG choisir ?
- 10. Comment le joint et la position influencent-ils le choix ?
- 11. Pourquoi la propreté des baguettes est-elle essentielle ?
- 12. Quel lien entre métal d'apport et protection gazeuse ?
- 13. Comment stocker les baguettes TIG ?
- 14. Quel rôle joue le DMOS/WPS ?
- 15. Quelles erreurs éviter lors du choix d'une baguette TIG ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'une baguette TIG ?
Une baguette TIG est un métal d'apport fourni sous forme de tige droite, généralement utilisé manuellement pour alimenter le bain de fusion. Contrairement au MIG/MAG, où le fil est entraîné mécaniquement par la torche, le soudeur TIG introduit lui-même la baguette dans le bain au rythme nécessaire.
La baguette fond sous l'effet de la chaleur de l'arc et se mélange au métal de base fondu. Après solidification, elle participe directement à la composition et aux propriétés du joint.
Pour comprendre le fonctionnement du procédé dans son ensemble, consultez notre guide consacré au soudage TIG.
2. Quelle différence entre baguette TIG et électrode de tungstène ?
Les deux éléments ont des fonctions différentes. L'électrode de tungstène conduit le courant et produit l'arc, mais elle est normalement non fusible pendant le soudage. La baguette, au contraire, est destinée à fondre et à devenir une partie du joint.
Cette séparation constitue l'une des particularités du TIG : le soudeur peut maintenir l'arc sans déposer de métal ou ajouter exactement la quantité d'apport nécessaire selon la forme du bain et la progression du cordon.
Il ne faut donc pas confondre le diamètre ou la composition de la baguette d'apport avec le choix de l'électrode de tungstène, qui répond à d'autres critères liés au courant et au procédé.
3. Le TIG nécessite-t-il toujours un métal d'apport ?
Non. Certains assemblages peuvent être réalisés en fusion directe des bords, sans ajout de métal extérieur. On parle alors couramment de soudage autogène.
Cette possibilité dépend de la géométrie, de l'épaisseur, du matériau et des propriétés demandées au joint. Pour de nombreuses fabrications, l'apport reste nécessaire afin de remplir le joint, contrôler le profil du cordon ou obtenir une composition de métal fondu adaptée.
Lorsqu'une procédure de soudage est imposée, l'utilisation ou l'absence de métal d'apport doit rester conforme aux conditions prévues par cette procédure.
4. Comment choisir selon le matériau de base ?
Le choix commence par l'identification précise du matériau à souder. Un acier non allié, un inox, un aluminium ou un alliage de nickel ne demandent pas les mêmes familles de consommables.
La baguette doit produire un métal fondu dont la composition et les propriétés restent compatibles avec le matériau de base après dilution. L'objectif n'est pas nécessairement d'obtenir une composition strictement identique, mais de respecter les performances attendues du joint.
Cette logique générale est développée dans notre page Quel consommable choisir selon le matériau à souder ?.
5. Quelle baguette TIG pour l'acier ?
Pour les aciers non alliés et certains aciers faiblement alliés, des métaux d'apport de la famille ER70S sont couramment rencontrés. Des références comme ER70S-2 ou ER70S-6 existent notamment pour différentes applications de soudage.
Leur choix dépend de la nuance du matériau, du niveau de résistance demandé, de la propreté des pièces, du procédé réel et des exigences du mode opératoire. Deux fils ou baguettes appartenant à une même grande famille ne doivent pas être considérés comme automatiquement interchangeables.
Pour des aciers alliés ou destinés au service à température particulière, il faut sélectionner une composition correspondant aux propriétés réellement recherchées plutôt que reprendre une baguette destinée à l'acier courant.
6. Quelle baguette TIG pour l'inox ?
Le soudage TIG des inox utilise des métaux d'apport adaptés aux nuances assemblées et à la résistance à la corrosion demandée. Des classifications comme ER308L, ER316L ou ER309L sont fréquemment rencontrées, mais elles répondent à des situations différentes.
ER308L est couramment associé à certaines nuances inox austénitiques de la famille 304, tandis qu'ER316L est utilisé dans des applications liées aux inox contenant du molybdène de la famille 316. ER309L est notamment rencontré dans certains assemblages dissemblables entre acier carbone et inox.
Ces correspondances restent des repères généraux. La nuance exacte des matériaux, la dilution, le milieu de service et les exigences du projet doivent être vérifiés avant de retenir une classification.
7. Quelle baguette TIG pour l'aluminium ?
Les alliages d'aluminium demandent une sélection attentive du métal d'apport. Des familles comme ER4043 et ER5356 sont très courantes, mais elles ne répondent pas aux mêmes objectifs et ne sont pas interchangeables dans toutes les situations.
Le choix peut dépendre de l'alliage de base, de la résistance mécanique, du risque de fissuration, de l'aspect après anodisation, du service en température et du comportement recherché pendant le soudage.
La désignation générique « aluminium » ne suffit donc pas. Il faut identifier la série et la nuance du matériau, puis utiliser les tableaux de compatibilité et recommandations correspondant aux alliages concernés.
8. Quel métal d'apport pour des matériaux dissemblables ?
Lorsque deux matériaux différents sont assemblés, la baguette doit être choisie en tenant compte des deux compositions et de leur contribution au bain de fusion. Le métal déposé doit conserver des propriétés satisfaisantes malgré la dilution provenant de chaque côté du joint.
L'assemblage d'un acier non allié avec un acier inoxydable constitue un exemple classique où une composition de métal d'apport différente de celle des deux matériaux peut être retenue pour obtenir une zone fondue adaptée.
Les assemblages dissemblables doivent toutefois être évalués au cas par cas : nature des matériaux, épaisseur, taux de dilution, service et procédure peuvent modifier le choix final.
9. Quel diamètre de baguette TIG choisir ?
Le diamètre de la baguette doit rester cohérent avec l'épaisseur des pièces, la taille du bain, l'intensité, le type de joint et la quantité de métal à déposer. Un diamètre trop important peut refroidir brutalement un petit bain et rendre le dosage difficile.
À l'inverse, une baguette très fine peut obliger le soudeur à alimenter continuellement le bain sur une préparation nécessitant beaucoup de métal. Elle peut alors devenir moins productive ou difficile à manipuler.
Le bon diamètre permet d'ajouter une quantité de métal régulière sans perturber inutilement le bain ni compliquer le geste du soudeur.
10. Comment le joint et la position influencent-ils le choix ?
Une soudure bout à bout sur tôle fine, un angle intérieur, une passe de racine sur tube ou un remplissage de chanfrein ne demandent pas la même quantité de métal. La géométrie influence donc directement le diamètre et le rythme d'apport.
La position intervient également. À plat, le bain peut accepter plus facilement une quantité importante de métal. En verticale ou au plafond, le contrôle devient plus délicat et une baguette adaptée au volume du bain facilite la progression.
Le choix de la baguette reste cependant subordonné à la compatibilité métallurgique : on adapte ensuite le diamètre et la technique à la configuration réelle du joint.
11. Pourquoi la propreté des baguettes est-elle essentielle ?
Le TIG est particulièrement sensible à la propreté de la zone soudée. Une baguette couverte de graisse, d'oxyde, de poussière ou touchée par des contaminants peut introduire ces éléments directement dans le bain de fusion.
Les baguettes doivent être manipulées avec des mains ou des gants propres et conservées à l'abri des projections et des produits présents dans l'atelier. Les consommables destinés aux inox ou aux alliages sensibles doivent notamment être protégés des contaminations croisées.
Nettoyer parfaitement la pièce tout en utilisant une baguette contaminée reviendrait à réintroduire dans le bain ce que la préparation cherchait précisément à éliminer.
12. Quel lien entre métal d'apport et protection gazeuse ?
Le gaz de protection protège l'électrode de tungstène, le bain et le métal chaud contre l'atmosphère. Même si la baguette n'est pas choisie uniquement en fonction du gaz, la qualité de la protection influence directement le comportement du métal déposé.
Une protection insuffisante peut provoquer oxydation, porosités ou dégradation des propriétés sur certains matériaux. Les inox, le titane et d'autres alliages sensibles demandent parfois également une protection envers ou une protection prolongée pendant le refroidissement.
Le choix du métal d'apport et les conditions de protection doivent donc rester cohérents dans le mode opératoire global.
13. Comment stocker les baguettes TIG ?
Les baguettes TIG doivent être stockées dans un environnement propre et sec, de préférence dans leur conditionnement d'origine ou dans des contenants identifiés empêchant leur mélange et leur contamination.
La séparation par nuance est importante : deux baguettes visuellement semblables peuvent avoir des compositions très différentes. Une perte d'étiquette ou un mélange de références peut rendre la traçabilité impossible et conduire à utiliser le mauvais métal d'apport.
Les précautions générales sont regroupées dans notre guide Stockage et conservation des consommables de soudage.
14. Quel rôle joue le DMOS/WPS ?
Lorsqu'un DMOS/WPS est applicable, le métal d'apport utilisé doit respecter les conditions prévues par la procédure. Sa classification, son diamètre ou d'autres caractéristiques peuvent être encadrés selon la fabrication et le domaine qualifié.
Le soudeur ne doit donc pas remplacer une baguette par une autre simplement parce que les deux références semblent proches. Une modification de composition peut changer les propriétés du métal fondu ou sortir des conditions autorisées.
Les documents du projet et les données du fabricant doivent rester la référence avant toute substitution.
15. Quelles erreurs éviter lors du choix d'une baguette TIG ?
La première erreur consiste à sélectionner une baguette uniquement par habitude sans identifier précisément le matériau de base. Une seconde consiste à croire qu'une référence « inox », « acier » ou « aluminium » convient à toutes les nuances de sa famille.
Il faut également éviter d'utiliser une baguette dont l'identification est perdue, de mélanger plusieurs nuances dans le même tube de stockage, de négliger les contaminations ou de choisir un diamètre disproportionné par rapport au bain.
Enfin, les tableaux de correspondance restent des aides de sélection : dès qu'une procédure qualifiée, une exigence contractuelle ou une condition de service particulière s'applique, le choix final doit être validé dans ce contexte.
À retenir
- La baguette TIG est un métal d'apport distinct de l'électrode de tungstène.
- Le TIG peut parfois être réalisé sans apport, selon le joint et la procédure.
- La nuance de la baguette doit être compatible avec le matériau de base et les propriétés recherchées.
- ER70S-2, ER308L, ER316L, ER309L, ER4043 ou ER5356 correspondent à des familles d'applications différentes.
- Les assemblages dissemblables nécessitent de tenir compte de la dilution des deux matériaux de base.
- Le diamètre doit être adapté à l'épaisseur, au volume du bain et à la quantité de métal à déposer.
- Une baguette propre est indispensable pour éviter d'introduire des contaminants directement dans le bain.
- Les baguettes doivent être séparées et identifiées par nuance pendant leur stockage.
- La protection gazeuse doit rester adaptée au matériau et aux conditions de soudage.
- Lorsqu'un DMOS/WPS s'applique, la classification et les conditions d'utilisation doivent respecter la procédure.
À lire aussi
|
➤
Métaux d'apport : principes et critères de choix Comprendre la compatibilité métallurgique, les propriétés mécaniques, la dilution et les conditions de service. |
|
➤
Quel consommable choisir selon le procédé de soudage ? Comparer le rôle des consommables utilisés en MMA, TIG, MIG/MAG, fil fourré et SAW. |
|
➤
DMOS/WPS : rôle et contenu du mode opératoire de soudage Voir comment le métal d'apport et les paramètres sont encadrés dans une procédure de soudage. |
FAQ : baguettes TIG et métaux d'apport
Voici les réponses aux questions les plus fréquentes concernant le choix et l'utilisation des baguettes de métal d'apport en TIG.
Quelle baguette TIG choisir pour l'acier ?
Le choix dépend de la nuance d'acier et des propriétés demandées au joint. Des classifications de la famille ER70S sont courantes pour certains aciers non alliés, mais la procédure et la fiche technique doivent confirmer le choix réel.
Quelle baguette TIG utiliser pour de l'inox 304 ?
ER308L est couramment rencontrée pour certaines nuances de la famille 304. Cette correspondance reste toutefois générale : la nuance exacte, le service et les exigences du projet doivent être vérifiés.
Quelle baguette TIG utiliser pour de l'inox 316 ?
ER316L est fréquemment utilisée avec des inox de la famille 316 lorsque les conditions de service correspondent. Le molybdène présent dans cette famille contribue notamment au comportement en corrosion.
À quoi sert une baguette ER309L ?
ER309L est notamment utilisée dans certains assemblages dissemblables entre acier non allié et acier inoxydable. Sa sélection doit cependant tenir compte des matériaux exacts et de la dilution prévue.
ER4043 ou ER5356 pour l'aluminium ?
Le choix dépend des alliages assemblés et des propriétés recherchées. Résistance, fissuration, service en température, aspect après anodisation et compatibilité avec le métal de base peuvent conduire à retenir l'une ou l'autre famille.
Quel diamètre de baguette TIG utiliser ?
Il dépend de l'épaisseur, de la taille du bain, du joint, de la position et de la quantité de métal à déposer. Le diamètre doit permettre une alimentation régulière sans refroidir excessivement le bain.
Peut-on souder au TIG sans baguette ?
Oui dans certaines configurations, lorsque les bords peuvent être fusionnés directement et que la procédure le permet. De nombreux assemblages nécessitent toutefois un apport pour remplir le joint ou atteindre les propriétés recherchées.
Pourquoi ne faut-il pas mélanger les baguettes TIG ?
Plusieurs nuances peuvent avoir un aspect pratiquement identique. Une baguette mal identifiée peut donc introduire une composition incorrecte dans le joint et rendre la traçabilité du consommable impossible.
Ressources sur les baguettes TIG
Les classifications citées dans cette page donnent des repères généraux. La sélection définitive doit toujours être vérifiée à partir de la nuance des matériaux, des documents du projet et des données techniques correspondant au consommable utilisé.
- Consommables de soudage : dossier général sur les électrodes, fils, baguettes, flux, stockage et traçabilité.
- Traçabilité en soudage : identification des consommables, lots et documents associés à la fabrication.
Les futures fiches consacrées aux classifications de métaux d'apport permettront d'examiner séparément leurs compositions, domaines d'emploi et précautions spécifiques.
