

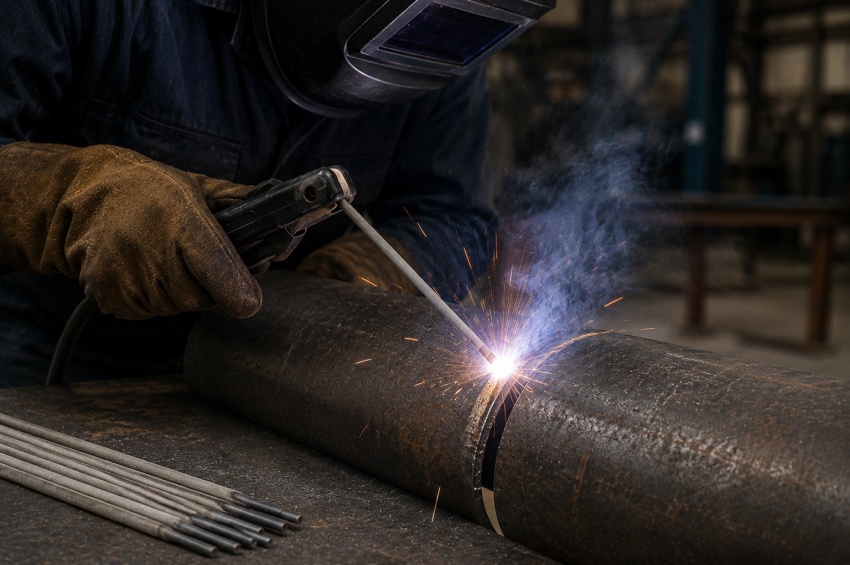
L'électrode E6010 est une électrode enrobée cellulosique destinée au soudage MMA des aciers carbone. Elle se distingue par un arc très dynamique, une pénétration importante et un bain à solidification rapide, trois caractéristiques particulièrement utiles dans certaines passes de racine et applications de chantier.
Cette classification est historiquement très présente dans le soudage de tuyauteries et de pipelines, où le contrôle du bain, la capacité à travailler dans plusieurs positions et la pénétration sont essentiels. Son comportement est nettement différent de celui d'une électrode rutile comme la E6013 ou d'une électrode bas hydrogène comme la E7018.
Cette fiche détaille la signification de E6010, son enrobage cellulosique, ses domaines d'emploi, les positions de soudage, la polarité, les diamètres, des plages d'ampérage constructeur, les techniques opératoires et les précautions de stockage propres à cette famille.
Sommaire
- 1. Qu'est-ce qu'une électrode E6010 ?
- 2. Que signifie la désignation E6010 ?
- 3. Quel est le type d'enrobage de la E6010 ?
- 4. Pourquoi la E6010 offre-t-elle une forte pénétration ?
- 5. À quels travaux la E6010 est-elle adaptée ?
- 6. Pourquoi utilise-t-on la E6010 en passe de racine ?
- 7. Dans quelles positions peut-on souder avec une E6010 ?
- 8. Quelle polarité utiliser avec une E6010 ?
- 9. Quel diamètre d'électrode E6010 choisir ?
- 10. Quel ampérage utiliser avec une E6010 ?
- 11. Comment utiliser correctement une E6010 ?
- 12. La E6010 tolère-t-elle la rouille et les contaminants ?
- 13. Comment stocker les électrodes E6010 ?
- 14. Quelle différence entre E6010 et E6011 ?
- 15. Quelles erreurs éviter avec une E6010 ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'une électrode E6010 ?
La E6010 est une électrode enrobée cellulosique classée selon AWS A5.1 pour le soudage MMA des aciers carbone. Son âme métallique fond pour alimenter le bain tandis que l'enrobage génère les gaz de protection et les composés nécessaires au fonctionnement caractéristique de l'arc.
Elle appartient à la famille dite « fast freeze », c'est-à-dire à bain à solidification rapide. Cette caractéristique permet de contrôler le métal fondu dans des positions difficiles et sur des joints où l'on recherche une pénétration marquée avec un bain relativement peu volumineux.
La E6010 est particulièrement connue dans les travaux de tuyauterie et de chantier. Pour replacer son utilisation dans le contexte général du procédé, consultez notre guide consacré au soudage MMA.
2. Que signifie la désignation E6010 ?
Dans la classification AWS, la lettre E indique une électrode. Les chiffres 60 correspondent à une classe de résistance minimale à la traction de 60 ksi, soit 60 000 psi et environ 430 MPa. Le chiffre 1 indique une électrode prévue pour toutes les positions définies par la classification.
Le dernier chiffre, 0, correspond à une famille d'enrobage à forte teneur en cellulose avec sodium et à des caractéristiques électriques spécifiques. La E6010 est traditionnellement associée au courant continu avec électrode positive, qui constitue la configuration de référence pour cette classification.
Comme pour toutes les électrodes normalisées, cette désignation fixe des exigences de classification mais ne remplace pas la fiche du produit réellement utilisé. Les plages d'intensité, diamètres, comportements d'arc et recommandations opératoires peuvent varier selon le fabricant.
3. Quel est le type d'enrobage de la E6010 ?
L'enrobage de la E6010 est dit cellulosique sodium. Sa forte proportion de composants cellulosiques produit, sous l'effet de l'arc, une quantité importante de gaz qui participe à la protection du bain et au comportement très énergique de l'électrode.
Cette formulation génère peu de laitier par rapport à certaines électrodes rutiles ou basiques et favorise une solidification rapide du bain. Elle permet également d'obtenir une force d'arc importante et une pénétration profonde, particulièrement recherchées dans certaines applications de tuyauterie.
La E6010 ne doit pas être traitée comme une électrode bas hydrogène. La présence contrôlée d'humidité dans l'enrobage cellulosique participe à son fonctionnement, ce qui explique pourquoi les règles d'étuvage des E7018 ne doivent pas lui être appliquées.
4. Pourquoi la E6010 offre-t-elle une forte pénétration ?
La combinaison de l'enrobage cellulosique, de la force d'arc et du courant utilisé produit un arc très concentré et « creusant ». L'énergie est dirigée profondément dans le joint, ce qui explique la forte pénétration associée à la E6010.
Cette caractéristique est particulièrement utile lorsque la passe de racine doit assurer une fusion correcte des lèvres et former un cordon pénétré de l'autre côté du joint. Elle demande toutefois une préparation et un geste maîtrisés : un arc trop agressif ou un jeu excessif peut provoquer un perçage.
La pénétration ne dépend pas uniquement de la classification. L'intensité, la polarité, la longueur d'arc, le diamètre, l'angle de l'électrode, le jeu à la racine et la géométrie du chanfrein influencent fortement le résultat réel.
5. À quels travaux la E6010 est-elle adaptée ?
La E6010 est couramment utilisée pour certaines tuyauteries, pipelines, réparations et travaux de chantier. Lincoln Electric cite notamment le soudage de conduites en ligne et en usine ainsi que les réparations parmi les applications typiques de son Fleetweld 5P+ E6010.
Son arc énergique et son bain à solidification rapide la rendent intéressante lorsque la pièce ne peut pas être facilement retournée et que le soudeur doit travailler dans plusieurs positions. Elle est également appréciée lorsque l'on recherche une électrode capable de maintenir une pénétration importante sur un joint correctement préparé.
Pour replacer ces applications dans le contexte des assemblages tubulaires, consultez également notre dossier consacré à la tuyauterie et au soudage des tubes.
6. Pourquoi utilise-t-on la E6010 en passe de racine ?
La E6010 est particulièrement connue pour les passes de racine ouvertes. Sa forte pénétration permet d'assurer la fusion des lèvres tandis que son bain à solidification rapide facilite le contrôle du métal lorsque celui-ci traverse le joint.
Sur tuyauterie, certaines procédures utilisent une technique de manipulation permettant d'alterner rapidement l'action de l'arc entre la racine et la zone située légèrement en arrière du bain. Cette méthode demande de l'expérience car un mouvement trop lent ou une intensité excessive peut provoquer un effondrement de la racine.
Le choix du jeu, du méplat, du diamètre d'électrode et de l'intensité doit toujours correspondre au mode opératoire utilisé. Une E6010 n'autorise pas à improviser la préparation du joint lorsque la qualité de la racine est déterminante.
7. Dans quelles positions peut-on souder avec une E6010 ?
Le chiffre 1 indique une électrode conçue pour toutes les positions de soudage prévues par la classification. La E6010 peut donc être utilisée à plat, en angle, en verticale et au plafond lorsque le produit et la procédure le permettent.
Son bain à solidification rapide est particulièrement intéressant en position verticale. Dans certaines procédures de pipeline, la E6010 est également utilisée en progression descendante afin d'obtenir une vitesse d'avance élevée et un contrôle spécifique du bain.
Le choix de la progression et de la technique ne doit pas être généralisé. Pour mieux comprendre les différentes configurations, consultez notre guide sur les positions de soudage.
8. Quelle polarité utiliser avec une E6010 ?
La E6010 est historiquement et techniquement associée au courant continu électrode positive (DC+ ou DCEP). Cette polarité favorise le comportement pénétrant et la stabilité d'arc recherchés avec cette classification.
Il faut cependant distinguer la logique générale de la classification et les données propres à un produit. La fiche Fleetweld 5P+ de Lincoln Electric indique DC+ comme polarité préférentielle, tout en publiant également des plages de fonctionnement en DC- pour plusieurs diamètres.
En revanche, la E6010 n'est pas la classification choisie pour le courant alternatif. Lorsqu'une application nécessite l'AC, la E6011 est généralement la famille cellulosique correspondante à examiner. Le choix final doit toujours suivre la fiche fabricant et le DMOS/WPS applicable.
9. Quel diamètre d'électrode E6010 choisir ?
Le diamètre dépend du joint, de l'épaisseur, de la position, du type de passe et de l'intensité disponible. Les diamètres de 2,4 mm, 3,2 mm et 4,0 mm sont courants sur des produits E6010 nord-américains, tandis que certains fabricants proposent également d'autres dimensions.
Pour une passe de racine, le diamètre doit rester cohérent avec le jeu et la préparation. Un diamètre trop important peut rendre le bain difficile à contrôler, tandis qu'un diamètre trop faible réduit le taux de dépôt et peut imposer davantage de manipulation.
Les passes de remplissage et de finition peuvent utiliser un diamètre supérieur lorsque la position et le joint le permettent. Le choix doit néanmoins rester dans les limites prévues par la procédure et la capacité du poste à souder.
10. Quel ampérage utiliser avec une E6010 ?
L'intensité varie selon le diamètre, le joint et la marque. Le tableau suivant reprend les plages publiées par Lincoln Electric pour son Fleetweld 5P+ E6010. Ces valeurs constituent un exemple constructeur et ne doivent pas être appliquées automatiquement à toutes les E6010.
| Diamètre | DC+ | DC- |
|---|---|---|
| 2,4 mm | 50 à 85 A | 50 à 85 A |
| 3,2 mm | 75 à 135 A | 75 à 135 A |
| 4,0 mm | 100 à 175 A | 100 à 175 A |
| 4,8 mm | 140 à 225 A | Non indiqué |
Le réglage réel dépend ensuite de la passe et de la position. Une racine ouverte en tuyauterie peut demander un réglage différent d'un remplissage ou d'une soudure d'angle. Il faut donc raisonner en plage et ajuster le courant en fonction de la procédure et du comportement du bain.
11. Comment utiliser correctement une E6010 ?
La E6010 demande une longueur d'arc et une manipulation maîtrisées. Son arc très énergique peut devenir agressif si le soudeur travaille trop loin de la pièce. Sur certaines passes de racine, une technique de déplacement rapide de type « fouetté-retour » peut être utilisée pour contrôler la pénétration et la solidification.
Cette technique ne doit pas devenir un mouvement automatique appliqué à tous les joints. Sur certaines soudures d'angle ou passes de remplissage, un déplacement plus régulier peut être préférable. Le geste dépend du diamètre, de l'intensité, du chanfrein et du mode opératoire.
Le bruit de l'arc, la forme du bain et la pénétration constituent des indications utiles, mais ils doivent être interprétés avec l'expérience. Un réglage trop élevé peut provoquer un bain difficile à retenir et des morsures, tandis qu'un courant trop faible peut dégrader la fusion et la stabilité de l'arc.
12. La E6010 tolère-t-elle la rouille et les contaminants ?
Les électrodes cellulosiques comme la E6010 sont souvent réputées capables de travailler sur des surfaces moins parfaitement préparées que certaines autres familles. Lincoln Electric cite par exemple l'utilisation sur acier présentant une contamination de surface modérée pour son Fleetweld 5P+.
Cette capacité ne signifie pas qu'il soit recommandé de souder sur une pièce couverte d'huile, de peinture, de calamine épaisse ou de rouille importante. Une préparation correcte améliore la stabilité de l'arc, réduit les risques de défauts et rend la pénétration plus prévisible.
Sur une fabrication exigeante, la propreté du joint doit respecter la procédure et les critères applicables. La « tolérance » d'une électrode ne doit jamais servir à contourner les exigences de préparation prévues.
13. Comment stocker les électrodes E6010 ?
La E6010 demande une gestion très différente des électrodes bas hydrogène. Les électrodes cellulosiques possèdent volontairement une certaine teneur en humidité dans leur enrobage, nécessaire au comportement de l'arc. Elles ne doivent donc pas être placées automatiquement dans les mêmes étuves chaudes que les E7018.
ESAB indique que les électrodes cellulosiques E6010 et E6011 ne doivent pas être resséchées selon les procédures classiques, tandis que Lincoln Electric précise que le rebaking de ses E6010 de type Fleetweld n'est pas recommandé.
Les électrodes doivent malgré tout être protégées des conditions excessives, de l'eau directe, des emballages endommagés et des contaminations. Si leur état ou leur historique de stockage devient douteux, il faut suivre les instructions du fabricant plutôt que tenter de les « sauver » avec un cycle d'étuvage improvisé.
14. Quelle différence entre E6010 et E6011 ?
La E6010 et la E6011 sont deux électrodes cellulosiques à forte pénétration et bain à solidification rapide. Leur différence majeure concerne la formulation de l'enrobage et les caractéristiques électriques associées à leur classification.
La E6010 est traditionnellement associée au courant continu électrode positive, tandis que la E6011 est conçue pour pouvoir fonctionner également en courant alternatif. Cette différence est importante lorsque le poste disponible ne fournit pas un courant continu adapté.
Les deux familles ne doivent toutefois pas être considérées comme strictement interchangeables. Pour une comparaison complète, consultez notre fiche consacrée à l'électrode E6011.
15. Quelles erreurs éviter avec une E6010 ?
Une erreur fréquente consiste à utiliser la E6010 comme une électrode rutile classique. Son arc, sa pénétration et la vitesse de solidification du bain demandent une technique différente, particulièrement en passe de racine ou en verticale.
Il faut également éviter d'appliquer les règles d'étuvage des électrodes bas hydrogène. Une chauffe excessive peut dégrader le comportement d'une électrode cellulosique en éliminant une partie de l'humidité nécessaire à son fonctionnement.
Enfin, le caractère très pénétrant de la E6010 ne compense pas un joint mal préparé ou un réglage inadapté. Sur une fabrication encadrée, le diamètre, la polarité, le sens de progression et les paramètres doivent correspondre au DMOS/WPS et aux exigences du projet.
À retenir
- La E6010 est une électrode enrobée cellulosique destinée au soudage MMA des aciers carbone.
- Le « 60 » correspond à la classe de résistance minimale à la traction, le « 1 » aux positions et le « 0 » à la famille cellulosique sodium et aux caractéristiques électriques.
- Elle produit un arc énergique, une forte pénétration et un bain à solidification rapide.
- La E6010 est particulièrement connue pour certaines passes de racine, tuyauteries et applications de pipeline.
- Le courant continu électrode positive constitue la polarité de référence de cette classification.
- Certains produits peuvent publier des conditions supplémentaires en DC-, mais il faut suivre la fiche du fabricant.
- Les diamètres courants incluent notamment 2,4, 3,2, 4,0 et 4,8 mm selon les gammes.
- Les plages d'ampérage doivent être vérifiées sur la documentation du produit réellement utilisé.
- Les E6010 ne doivent pas être réétuvées comme des électrodes bas hydrogène.
- Le sens de progression, la polarité et la préparation du joint doivent rester conformes au mode opératoire applicable.
À lire aussi
|
➤
Électrode E6011 : caractéristiques et différence avec la E6010 Comparer les deux principales électrodes cellulosiques et comprendre la différence de courant et de polarité. |
|
➤
Positions de soudage : à plat, verticale, plafond et tube Revoir les positions qui influencent directement la manipulation d'une électrode cellulosique et le contrôle du bain. |
|
➤
Dossier tuyauterie et soudage des tubes Approfondir les préparations, assemblages et problématiques propres au soudage de tuyauteries. |
|
➤
Quel consommable choisir selon le procédé de soudage ? Comparer le rôle des électrodes, fils et baguettes selon les procédés MMA, MIG/MAG, TIG et SAW. |
FAQ : électrode E6010
Voici les réponses aux questions les plus fréquentes concernant la pénétration, la polarité, les passes de racine et l'utilisation d'une électrode E6010.
Quel ampérage utiliser avec une E6010 de 3,2 mm ?
À titre d'exemple, Lincoln Electric indique pour son Fleetweld 5P+ de 3,2 mm une plage de 75 à 135 A. Le réglage réel dépend du joint et de la position, et la fiche du produit utilisé reste prioritaire.
Quelle polarité utiliser avec une E6010 ?
Le courant continu électrode positive, ou DC+, constitue la polarité de référence de la E6010. Certains produits publient également des plages en DC-, mais il faut suivre la documentation du fabricant et la procédure de soudage.
Peut-on souder une E6010 en courant alternatif ?
La E6010 n'est généralement pas choisie pour l'AC. Lorsque l'on souhaite une électrode cellulosique fonctionnant en courant alternatif, la E6011 est habituellement la classification à examiner.
Pourquoi la E6010 pénètre-t-elle autant ?
Son enrobage cellulosique produit un arc très énergique et concentré. Associé au courant et à une technique adaptée, ce comportement favorise une pénétration profonde dans le joint.
La E6010 est-elle adaptée aux passes de racine ?
Oui, elle est très connue pour certaines passes de racine ouvertes, notamment sur tuyauterie. Le jeu, le méplat, le diamètre, l'intensité et la technique doivent toutefois être cohérents avec le mode opératoire.
Peut-on utiliser une E6010 sur de l'acier rouillé ?
Certains produits E6010 tolèrent une contamination de surface modérée, mais cela ne remplace pas une bonne préparation. La rouille importante, l'huile, la peinture et les contaminants doivent être éliminés autant que nécessaire.
Faut-il étuver une E6010 ?
Non, pas comme une électrode bas hydrogène. Les fabricants indiquent généralement que les électrodes cellulosiques ne doivent pas être resséchées ou réétuvées selon les cycles utilisés pour les E7018.
Quelle différence entre E6010 et E6011 ?
Les deux sont cellulosiques et pénétrantes, mais la E6011 est conçue pour pouvoir fonctionner en courant alternatif, alors que la E6010 est principalement associée au courant continu électrode positive.
Ressources sur l'électrode E6010
Les caractéristiques d'une E6010 doivent être vérifiées dans la norme applicable et dans la fiche du produit utilisé. Les plages d'intensité et les polarités publiées par un fabricant ne doivent pas être généralisées automatiquement à toutes les électrodes de la même classification.
- AWS A5.1/A5.1M:2025 : spécification de classification des électrodes enrobées destinées au soudage MMA des aciers carbone.
- Lincoln Electric – Fleetweld 5P+ : exemple E6010 avec applications, propriétés mécaniques, diamètres, polarités et plages d'intensité.
- ESAB – Storage & Handling : recommandations de stockage des électrodes enrobées, avec distinction entre électrodes cellulosiques et bas hydrogène.
Pour une fabrication soumise à un DMOS/WPS, à une norme de construction ou à une exigence contractuelle, les documents applicables au projet restent prioritaires sur les indications générales présentées dans cette fiche.
