

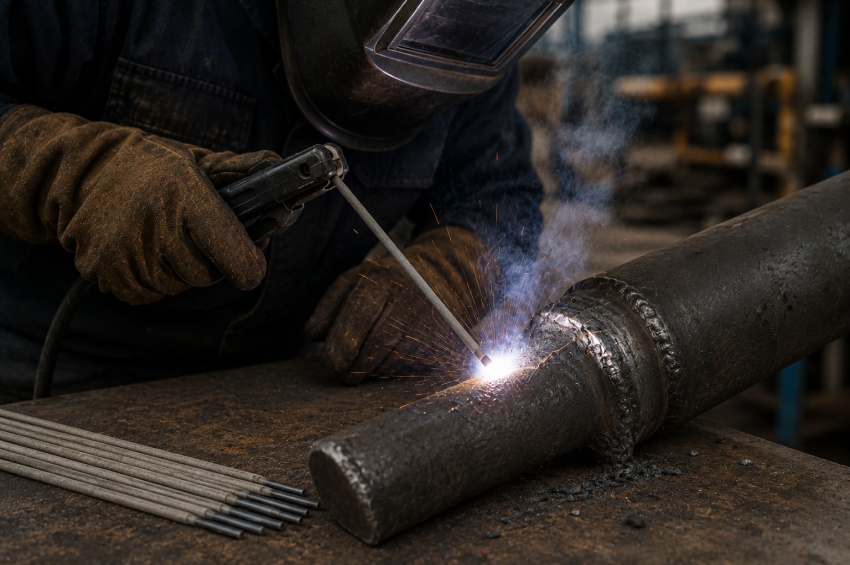
L'électrode E6011 est une électrode enrobée cellulosique utilisée en soudage MMA des aciers carbone. Proche de la E6010 par son arc énergique, sa pénétration marquée et son bain à solidification rapide, elle s'en distingue surtout par une formulation permettant notamment son emploi en courant alternatif.
Cette caractéristique rend la E6011 intéressante avec certains postes MMA à courant alternatif, mais aussi pour des travaux de chantier, réparations, assemblages en position et certaines passes de racine. Son comportement reste très différent de celui d'une électrode rutile : l'arc est plus agressif et le contrôle du bain demande une technique adaptée.
Cette fiche détaille la signification de E6011, son enrobage cellulosique potassium, ses applications, les positions de soudage, le courant et la polarité, les diamètres, des plages d'ampérage constructeur, les précautions d'utilisation et les différences essentielles avec la E6010.
Sommaire
- 1. Qu'est-ce qu'une électrode E6011 ?
- 2. Que signifie la désignation E6011 ?
- 3. Quel est le type d'enrobage de la E6011 ?
- 4. Pourquoi la E6011 offre-t-elle une forte pénétration ?
- 5. À quels travaux la E6011 est-elle adaptée ?
- 6. La E6011 convient-elle aux passes de racine ?
- 7. Dans quelles positions peut-on souder avec une E6011 ?
- 8. Quel courant et quelle polarité utiliser avec une E6011 ?
- 9. Quel diamètre d'électrode E6011 choisir ?
- 10. Quel ampérage utiliser avec une E6011 ?
- 11. Comment utiliser correctement une E6011 ?
- 12. La E6011 peut-elle souder sur un acier oxydé ou revêtu ?
- 13. Comment stocker les électrodes E6011 ?
- 14. Quelle différence entre E6011 et E6010 ?
- 15. Quelles erreurs éviter avec une E6011 ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'une électrode E6011 ?
La E6011 est une électrode enrobée cellulosique classée selon AWS A5.1 pour le soudage MMA des aciers carbone. Son enrobage produit un arc énergique et un bain à solidification rapide, deux caractéristiques utiles pour le soudage dans différentes positions et certaines applications de chantier.
Elle appartient à la même grande famille opératoire que la E6010, mais sa formulation est différente. La E6011 est notamment conçue pour pouvoir fonctionner en courant alternatif, ce qui lui permet d'être utilisée avec des sources de courant sur lesquelles une E6010 classique n'est pas adaptée.
Cette électrode reste destinée à des usages précis. Une forte pénétration et un arc dynamique peuvent être très utiles sur certains joints, mais ne constituent pas automatiquement le meilleur choix pour toutes les fabrications.
2. Que signifie la désignation E6011 ?
Dans la classification AWS, la lettre E signifie électrode. Les chiffres 60 correspondent à une classe de résistance minimale à la traction de 60 ksi, soit 60 000 psi et environ 430 MPa. Le chiffre 1 indique que l'électrode est prévue pour toutes les positions définies par la classification.
Le dernier chiffre, également 1, correspond à une famille d'enrobage à forte teneur en cellulose avec potassium ainsi qu'à des caractéristiques électriques déterminées. C'est notamment cette formulation qui permet l'utilisation en courant alternatif et en courant continu électrode positive.
La désignation donne donc des repères techniques précis, mais elle ne fournit pas à elle seule l'ampérage ou la technique à utiliser. Ces paramètres doivent être vérifiés sur la fiche du produit et adaptés au diamètre, au joint et à la position.
3. Quel est le type d'enrobage de la E6011 ?
La E6011 utilise un enrobage de type cellulosique potassium. La cellulose contenue dans l'enrobage se décompose sous l'effet de l'arc et génère une importante quantité de gaz protecteurs, tandis que le potassium contribue notamment aux caractéristiques électriques permettant un fonctionnement en courant alternatif.
Le volume de laitier est relativement limité et le bain se solidifie rapidement. Cette combinaison permet au soudeur de travailler dans des positions où un bain très fluide serait difficile à retenir.
Comme pour la E6010, l'humidité présente dans l'enrobage cellulosique participe à son fonctionnement. Il serait donc incorrect d'appliquer automatiquement à une E6011 les mêmes règles de resséchage qu'à une électrode bas hydrogène.
4. Pourquoi la E6011 offre-t-elle une forte pénétration ?
La E6011 produit un arc puissant et concentré qui exerce une action creusante sur le joint. Associée à une intensité et une longueur d'arc adaptées, cette caractéristique donne une pénétration nettement plus marquée que celle de nombreuses électrodes rutiles utilisées pour les travaux courants.
Cette pénétration est utile sur certaines racines, réparations ou pièces présentant une géométrie où l'on recherche une fusion importante. Elle peut en revanche devenir difficile à maîtriser sur une tôle très fine ou un joint dont le jeu est excessif.
Le résultat réel dépend toujours de plusieurs paramètres : diamètre de l'électrode, intensité, polarité, préparation, vitesse d'avance, angle et longueur d'arc. La classification seule ne permet pas de prédire la profondeur exacte de pénétration.
5. À quels travaux la E6011 est-elle adaptée ?
La E6011 est utilisée pour certains travaux de chantier, réparations, assemblages en position et fabrications courantes. Lincoln Electric cite notamment pour sa Fleetweld 180 les petits postes AC, la tôle, les joints de bord, d'angle et bout à bout ainsi que certains aciers galvanisés ou revêtus.
Son intérêt est particulièrement marqué lorsque l'on dispose d'un poste alternatif et que l'on recherche le comportement d'une électrode cellulosique. Sa capacité d'amorçage à relativement faible intensité sur certains produits peut également être utile avec des sources modestes.
Le choix de la E6011 doit toutefois rester cohérent avec le matériau et les propriétés demandées. Pour une approche plus générale de la compatibilité entre métal de base et consommable, consultez notre page sur le choix des métaux d'apport.
6. La E6011 convient-elle aux passes de racine ?
Oui, la E6011 peut être utilisée dans certaines passes de racine, notamment lorsque l'on recherche une pénétration marquée et un bain à solidification rapide. Son comportement est proche de la E6010 sur ce point, même si les habitudes et les procédures peuvent privilégier l'une ou l'autre classification.
La qualité d'une racine dépend fortement de la préparation : jeu, méplat, angle du chanfrein, diamètre de l'électrode et intensité doivent être cohérents. Une pénétration importante ne compense pas une préparation mal maîtrisée.
Sur une fabrication qualifiée, l'utilisation d'une E6011 en racine doit être prévue par le mode opératoire. La classification du consommable, le sens de progression et les paramètres ne doivent pas être improvisés.
7. Dans quelles positions peut-on souder avec une E6011 ?
Le premier chiffre 1 situé après la classe de résistance indique une électrode destinée à toutes les positions prévues par la classification. La E6011 peut ainsi être utilisée à plat, en angle, en verticale et au plafond lorsque le produit et la procédure le permettent.
Son bain à solidification rapide facilite le contrôle du métal en position. La technique doit néanmoins être adaptée : une verticale, un plafond ou une passe de racine ne se soudent pas avec la même intensité ni la même manipulation qu'un cordon à plat.
Pour revoir la logique des différentes positions et leurs désignations, consultez notre guide sur les positions de soudage.
8. Quel courant et quelle polarité utiliser avec une E6011 ?
L'un des principaux intérêts de la E6011 est sa compatibilité avec le courant alternatif (AC). La classification est également utilisée en courant continu avec électrode positive (DC+ ou DCEP), ce qui la distingue de la E6010 essentiellement associée au courant continu.
Certains produits offrent davantage de souplesse. Lincoln Electric indique par exemple AC et DC± pour sa Fleetweld 180 E6011. Cette possibilité propre au produit ne doit toutefois pas être automatiquement étendue à toutes les E6011 du marché.
La polarité doit donc être vérifiée sur l'emballage ou la fiche technique. Si un DMOS/WPS s'applique, le branchement et le type de courant doivent également respecter la procédure qualifiée.
9. Quel diamètre d'électrode E6011 choisir ?
Le diamètre doit être choisi selon l'épaisseur, le joint, la position et l'intensité disponible. Les diamètres de 2,4 mm, 3,2 mm et 4,0 mm sont notamment proposés sur la Fleetweld 180 de Lincoln Electric.
Un petit diamètre facilite le contrôle du bain sur les faibles épaisseurs, les racines et certaines positions difficiles. Un diamètre supérieur augmente le dépôt mais exige davantage de courant et produit un bain plus volumineux.
Il ne faut donc pas sélectionner le diamètre uniquement en fonction de la puissance maximale du poste. La géométrie du joint et la position réelle de soudage sont tout aussi importantes.
10. Quel ampérage utiliser avec une E6011 ?
L'intensité varie selon le diamètre, la polarité et le produit. Le tableau suivant reprend les plages publiées par Lincoln Electric pour sa Fleetweld 180 E6011. Il s'agit d'un exemple constructeur et non de valeurs universelles applicables à toutes les E6011.
| Diamètre | AC | DC± |
|---|---|---|
| 2,4 mm | 40 à 90 A | 40 à 80 A |
| 3,2 mm | 60 à 120 A | 55 à 110 A |
| 4,0 mm | 115 à 150 A | 105 à 135 A |
Ces plages montrent que le courant peut varier sensiblement selon l'alimentation choisie. En pratique, le réglage est ensuite ajusté en fonction du joint, de la position, de la vitesse d'avance et du comportement du bain, toujours dans le domaine prévu par le fabricant.
11. Comment utiliser correctement une E6011 ?
La E6011 demande une technique adaptée à son arc dynamique. Sur certaines racines ou en verticale montante, un mouvement de type fouetté-retour peut aider à contrôler la pénétration et laisser au bain le temps de se solidifier avant le retour de l'électrode.
Ce mouvement n'est pas obligatoire sur tous les joints. Un cordon à plat, une soudure d'angle ou une réparation peuvent demander une progression plus régulière. Le geste doit toujours correspondre à la configuration réelle plutôt qu'à une technique appliquée systématiquement.
Un arc trop long augmente les projections et peut rendre le bain instable. Une intensité excessive accentue encore la pénétration et peut provoquer des morsures ou un perçage, tandis qu'un courant insuffisant risque de dégrader l'amorçage et la fusion.
12. La E6011 peut-elle souder sur un acier oxydé ou revêtu ?
Les électrodes cellulosiques sont réputées relativement tolérantes à certaines contaminations de surface. Des fabricants proposent notamment la E6011 pour des travaux de réparation ou certains aciers galvanisés et revêtus.
Cette tolérance ne dispense pas d'une préparation correcte. La rouille épaisse, les huiles, les peintures et les revêtements doivent être éliminés lorsque cela est nécessaire pour obtenir une fusion fiable. Sur acier galvanisé, le revêtement de zinc demande en outre des précautions particulières concernant la préparation et les fumées de soudage.
Une fabrication encadrée doit toujours respecter les exigences de nettoyage et de préparation prévues par ses documents qualité. Le comportement « chantier » d'une E6011 n'autorise pas à négliger ces prescriptions.
13. Comment stocker les électrodes E6011 ?
La E6011 doit être stockée différemment d'une électrode bas hydrogène. Son enrobage cellulosique possède une teneur en humidité utile à son comportement, et un resséchage à haute température peut modifier ses caractéristiques.
Les électrodes doivent être conservées dans leur emballage, à l'abri de l'eau directe, des températures extrêmes et des contaminations. Elles ne doivent pas être placées automatiquement dans une étuve réglée pour des E7018.
En cas d'exposition importante à l'humidité, d'enrobage détérioré ou d'historique de stockage inconnu, il faut se référer aux recommandations du fabricant plutôt que tenter un réétuvage improvisé.
14. Quelle différence entre E6011 et E6010 ?
La E6011 et la E6010 sont toutes deux des électrodes cellulosiques à forte pénétration et bain à solidification rapide. Elles partagent donc de nombreuses applications et demandent toutes deux une technique différente de celle des électrodes rutiles.
La différence essentielle se situe dans l'enrobage et les caractéristiques électriques. La E6010 utilise une formulation cellulosique sodium et est principalement associée au courant continu électrode positive. La E6011 utilise une formulation cellulosique potassium qui permet notamment son emploi en courant alternatif.
Si le poste disponible ne fournit que de l'AC, la E6011 constitue donc généralement l'option cellulosique à examiner. Pour approfondir l'autre classification, consultez notre fiche sur l'électrode E6010.
15. Quelles erreurs éviter avec une E6011 ?
La première erreur consiste à considérer la E6011 comme une simple E6010 « compatible AC ». Les deux classifications sont proches, mais leurs enrobages et leurs comportements électriques ne sont pas identiques. Une procédure peut imposer explicitement l'une des deux.
Il faut également éviter de souder une tôle fine avec une intensité trop élevée sous prétexte de rechercher une bonne pénétration. L'arc creusant de la E6011 peut rapidement provoquer un perçage lorsque l'épaisseur, le jeu et le réglage ne sont pas adaptés.
Enfin, la E6011 ne doit pas être réétuvée comme une E7018 et ne doit pas être substituée librement sur une fabrication qualifiée. Lorsqu'un DMOS/WPS s'applique, le consommable, le courant, la polarité et la progression doivent respecter la procédure.
À retenir
- La E6011 est une électrode enrobée cellulosique destinée au soudage MMA des aciers carbone.
- Le « 60 » correspond à la classe de résistance minimale à la traction, le premier « 1 » aux positions et le dernier « 1 » à la famille cellulosique potassium et aux caractéristiques électriques.
- Elle offre une pénétration marquée et un bain à solidification rapide.
- La E6011 peut être utilisée en courant alternatif et en courant continu électrode positive selon sa classification et son produit.
- Certains produits acceptent également DC-, mais cette possibilité doit être vérifiée dans leur documentation.
- Elle est utilisée dans certains travaux de chantier, réparations, soudures en position et passes de racine.
- Les diamètres de 2,4, 3,2 et 4,0 mm sont courants sur certaines gammes.
- Les plages d'intensité dépendent du diamètre, du courant et du fabricant.
- Les E6011 ne doivent pas être réétuvées selon les règles appliquées aux électrodes bas hydrogène.
- La différence majeure avec la E6010 est la possibilité d'utiliser le courant alternatif.
À lire aussi
|
➤
Électrode E6010 : pénétration, polarité et applications Comparer les deux électrodes cellulosiques et comprendre pourquoi la E6010 reste principalement associée au courant continu. |
|
➤
Positions de soudage : à plat, verticale, plafond et tube Comprendre l'influence de la position sur le contrôle d'un bain à solidification rapide. |
|
➤
Métaux d'apport : principes et critères de choix Replacer la classification de l'électrode dans la compatibilité métallurgique et les propriétés demandées au joint. |
|
➤
DMOS / WPS : rôle et paramètres du mode opératoire Voir comment la classification, le courant, la polarité et le sens de progression peuvent être encadrés par une procédure. |
FAQ : électrode E6011
Voici les réponses aux questions les plus fréquentes concernant le courant, la pénétration, les réglages et les différences entre E6011 et E6010.
Quel ampérage utiliser avec une E6011 de 2,4 mm ?
À titre d'exemple, Lincoln Electric indique pour sa Fleetweld 180 une plage de 40 à 90 A en AC et de 40 à 80 A en courant continu. Une autre E6011 peut avoir des valeurs différentes.
Quel ampérage utiliser avec une E6011 de 3,2 mm ?
Pour la Fleetweld 180 de 3,2 mm, Lincoln Electric indique 60 à 120 A en AC et 55 à 110 A en courant continu. Le réglage doit ensuite être adapté au joint et à la position.
Peut-on utiliser une E6011 en courant alternatif ?
Oui. C'est l'une des principales caractéristiques qui distinguent la E6011 de la E6010. La formulation cellulosique potassium permet son utilisation en AC lorsque le produit et le poste sont compatibles.
Quelle polarité utiliser en courant continu avec une E6011 ?
Le courant continu électrode positive est une configuration courante pour la E6011. Certains produits acceptent également DC-. La fiche technique du fabricant doit donc être vérifiée avant soudage.
La E6011 peut-elle être utilisée en passe de racine ?
Oui, dans certaines procédures. Sa pénétration et son bain à solidification rapide peuvent convenir aux racines ouvertes, sous réserve d'une préparation et de paramètres adaptés.
La E6011 convient-elle aux tôles fines ?
Certains produits sont proposés pour la tôle, mais la forte pénétration demande de rester prudent. Un petit diamètre et une intensité adaptée sont nécessaires pour limiter le risque de perçage.
Faut-il étuver une E6011 ?
Elle ne doit pas être réétuvée selon les cycles utilisés pour les électrodes bas hydrogène. L'enrobage cellulosique a besoin d'une teneur en humidité contrôlée et les recommandations du fabricant doivent être suivies.
Quelle est la principale différence entre E6011 et E6010 ?
La E6011 est conçue pour pouvoir fonctionner en courant alternatif grâce à son enrobage cellulosique potassium, tandis que la E6010 est une cellulosique sodium principalement associée au courant continu électrode positive.
Ressources sur l'électrode E6011
Les caractéristiques d'une E6011 doivent être vérifiées dans la norme applicable et dans la fiche du produit réellement utilisé. Les plages de courant et les polarités peuvent varier selon la formulation du fabricant.
- AWS A5.1/A5.1M:2025 : spécification de classification des électrodes enrobées destinées au soudage MMA des aciers carbone.
- Lincoln Electric – données Fleetweld 180 E6011 : exemples de courants AC/DC et plages d'intensité selon le diamètre.
- Dossier Électrodes de soudage : retrouver les autres classifications MMA du cluster SteelSoudeur.
Pour une fabrication encadrée par un DMOS/WPS, une norme de construction ou des exigences client, les documents applicables au projet restent prioritaires sur les indications générales présentées dans cette fiche.
