

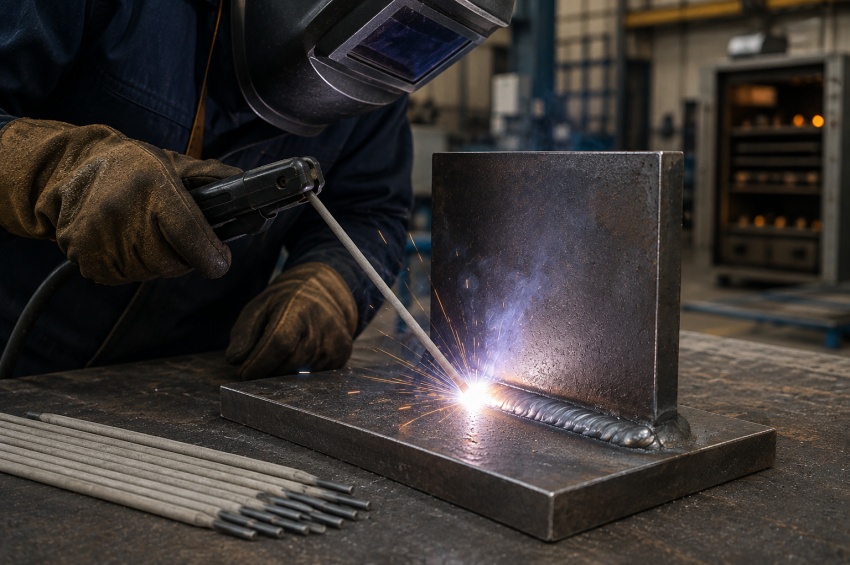
L'électrode E7018 est une électrode enrobée bas hydrogène largement utilisée en soudage MMA des aciers carbone. Elle est courante en construction métallique, chaudronnerie, tuyauterie, fabrication de structures et dans de nombreuses applications où les propriétés mécaniques du métal déposé doivent être maîtrisées.
Sa classification ne renseigne pas uniquement sur une résistance mécanique. Elle donne également des indications sur les positions de soudage prévues ainsi que sur la famille d'enrobage et les caractéristiques électriques. La E7018 se distingue surtout des électrodes rutiles courantes par son enrobage bas hydrogène et par les précautions de conservation qui en découlent.
Cette fiche explique la signification de E7018, ses principales propriétés, ses usages, les positions de soudage, les courants et polarités possibles, les diamètres, des plages d'intensité constructeur et les règles essentielles de stockage avant utilisation.
Sommaire
- 1. Qu'est-ce qu'une électrode E7018 ?
- 2. Que signifie la désignation E7018 ?
- 3. Pourquoi la E7018 est-elle dite bas hydrogène ?
- 4. Quelles sont les propriétés mécaniques d'une E7018 ?
- 5. À quels travaux la E7018 est-elle adaptée ?
- 6. Dans quelles positions peut-on souder avec une E7018 ?
- 7. Quel courant et quelle polarité utiliser avec une E7018 ?
- 8. Quel diamètre d'électrode E7018 choisir ?
- 9. Quel ampérage utiliser avec une E7018 ?
- 10. Comment régler et utiliser correctement une E7018 ?
- 11. Comment stocker les électrodes E7018 ?
- 12. Faut-il étuver ou ressécher une E7018 ?
- 13. Quels sont les avantages et les limites de la E7018 ?
- 14. Quelle différence entre E7018 et E6013 ?
- 15. Quelles erreurs éviter avec une E7018 ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'une électrode E7018 ?
La E7018 est une électrode enrobée bas hydrogène destinée au soudage MMA des aciers carbone. Son âme métallique fond pendant le soudage et constitue une part importante du métal déposé, tandis que l'enrobage participe à la stabilité de l'arc, à la protection du bain et à la formation du laitier.
Cette famille d'électrodes est utilisée lorsque l'on recherche de bonnes propriétés mécaniques et une maîtrise plus rigoureuse de l'hydrogène diffusible. Elle est très présente dans les travaux de structure, les appareils sous pression, la tuyauterie, la construction industrielle et les assemblages soumis à des exigences de qualité élevées.
La E7018 ne doit pas être considérée comme une simple version « plus résistante » de la E6013. Son enrobage, son comportement opératoire, ses exigences de stockage et ses domaines d'emploi sont différents. Pour replacer cette électrode dans son procédé, consultez notre guide du soudage MMA.
2. Que signifie la désignation E7018 ?
Dans la classification AWS, la lettre E désigne une électrode. Les deux chiffres 70 correspondent à une classe de résistance minimale à la traction de 70 ksi, soit 70 000 psi, ce qui représente environ 490 MPa. Le chiffre 1 indique une électrode destinée au soudage dans toutes les positions prévues par la classification.
Le dernier chiffre, 8, est associé à un enrobage bas hydrogène contenant de la poudre de fer et aux caractéristiques électriques définies pour cette famille. Les E7018 sont classiquement utilisées en courant continu électrode positive et, pour de nombreux produits, en courant alternatif.
Des suffixes supplémentaires peuvent compléter la classification. Par exemple, H4 indique une classe très basse d'hydrogène diffusible, tandis que R signale une résistance à la reprise d'humidité vérifiée selon les exigences applicables. Tous les produits E7018 ne portent pas nécessairement ces suffixes.
3. Pourquoi la E7018 est-elle dite bas hydrogène ?
L'hydrogène diffusible présent dans le métal soudé peut contribuer au risque de fissuration à froid dans certains aciers et certaines configurations. L'enrobage bas hydrogène de la E7018 est formulé et conditionné afin de limiter cet apport lorsque l'électrode est correctement stockée, manipulée et utilisée.
Cette caractéristique explique l'importance accordée à l'humidité. Un enrobage qui absorbe de l'eau peut introduire davantage d'hydrogène dans le bain et dégrader l'intérêt recherché en choisissant une électrode bas hydrogène.
Les classifications complémentaires comme H4 ou H8 donnent des informations plus précises sur le niveau maximal d'hydrogène diffusible prévu par la classification. Il faut toutefois vérifier le marquage exact du produit utilisé plutôt que supposer que toute E7018 possède automatiquement le même suffixe.
4. Quelles sont les propriétés mécaniques d'une E7018 ?
La désignation E7018 appartient à une classe dont la résistance minimale à la traction est de 70 ksi, soit environ 490 MPa. Cette valeur constitue un repère de classification et non la résistance garantie de chaque cordon réalisé sur n'importe quel assemblage.
Selon le produit, les fiches techniques indiquent également une limite d'élasticité, un allongement et des valeurs de résilience. Ces caractéristiques peuvent varier avec la formulation, les suffixes de classification, les conditions d'essai et les exigences propres à la fabrication.
Une E7018 ne doit donc pas être choisie uniquement parce que le nombre « 70 » est supérieur au « 60 » d'une E6013. Les propriétés du métal de base, la ténacité demandée, la température de service, la procédure de soudage et les exigences du projet doivent être examinées ensemble.
5. À quels travaux la E7018 est-elle adaptée ?
La E7018 est très courante pour les structures soudées, la construction métallique, la chaudronnerie, les appareils sous pression, certaines tuyauteries et les travaux industriels exigeant de bonnes propriétés mécaniques. Des produits E7018 sont également proposés pour les secteurs de l'énergie, de la pétrochimie et de la fabrication lourde.
Son faible niveau d'hydrogène diffusible est particulièrement intéressant avec les aciers ou assemblages sensibles à la fissuration à froid, à condition que les règles de préparation, préchauffage éventuel, température entre passes et stockage du consommable soient correctement appliquées.
Sur une fabrication réalisée suivant un DMOS/WPS, la E7018 ne doit être utilisée que si sa classification et ses conditions d'emploi correspondent au domaine prévu par la procédure.
6. Dans quelles positions peut-on souder avec une E7018 ?
Le chiffre 1 de E7018 correspond à une électrode destinée aux différentes positions de soudage prévues par la classification. En pratique, de nombreux produits E7018 sont annoncés pour toutes positions sauf verticale descendante, la verticale étant généralement réalisée en progression montante.
Le soudage en verticale ou au plafond demande davantage de contrôle qu'à plat. Le diamètre, l'intensité, la longueur d'arc, l'angle de l'électrode et la vitesse d'avance doivent être adaptés afin d'éviter un bain trop volumineux et de conserver une bonne fusion.
La fiche technique du produit reste la référence pour les positions autorisées. Une classification générale ne dispense pas de vérifier les limitations particulières d'une électrode, notamment selon son diamètre et son domaine d'emploi.
7. Quel courant et quelle polarité utiliser avec une E7018 ?
La E7018 est classiquement soudée en courant continu électrode positive (DC+). De nombreuses références E7018 sont également prévues pour fonctionner en courant alternatif (AC). La compatibilité exacte doit être confirmée sur la fiche technique du fabricant.
À titre d'exemple, l'Excalibur 7018 MR de Lincoln Electric est donnée pour DC+ et AC, avec DC+ indiqué comme polarité préférentielle. D'autres produits de la famille peuvent afficher des possibilités différentes : il ne faut donc pas généraliser les indications d'une seule marque à toutes les E7018.
En courant alternatif, la qualité de la source peut également influencer la stabilité de l'arc. Un poste dont la tension à vide ou les caractéristiques dynamiques sont insuffisantes peut rendre l'amorçage et le maintien de l'arc plus difficiles avec certaines électrodes bas hydrogène.
8. Quel diamètre d'électrode E7018 choisir ?
Le diamètre dépend de l'épaisseur, du type de joint, de la position, du nombre de passes et de l'intensité disponible. Les diamètres proches de 2,5 mm, 3,2 mm et 4,0 mm sont très courants en atelier, tandis que des diamètres plus importants existent pour les travaux à fort taux de dépôt.
Un diamètre relativement faible facilite le contrôle du bain en position et pour certaines passes de racine ou de remplissage. Un diamètre plus important augmente la quantité de métal déposée mais demande davantage d'intensité et devient moins pratique dans les positions difficiles.
Les dimensions réellement disponibles varient selon les gammes. Un produit américain peut par exemple proposer 2,4 mm là où une gamme européenne utilisera plus couramment 2,5 mm. Il faut donc travailler avec le diamètre réellement indiqué sur l'emballage.
9. Quel ampérage utiliser avec une E7018 ?
L'intensité dépend du diamètre, du courant utilisé, de la position et de la formulation du produit. Le tableau suivant reprend les plages publiées par Lincoln Electric pour son Excalibur 7018 MR E7018 H4R. Il s'agit d'un exemple constructeur et non d'un réglage universel pour toutes les E7018.
| Diamètre | DC+ | AC |
|---|---|---|
| 2,4 mm | 70 à 110 A | 80 à 120 A |
| 3,2 mm | 90 à 160 A | 100 à 160 A |
| 4,0 mm | 130 à 210 A | 140 à 210 A |
| 4,8 mm | 180 à 300 A | 200 à 300 A |
Le choix à l'intérieur de la plage dépend ensuite du joint et de la position. En verticale ou au plafond, on travaille fréquemment avec un réglage et un diamètre permettant de conserver un bain maîtrisable, tandis qu'à plat une intensité plus élevée peut être utilisée pour augmenter le taux de dépôt lorsque le produit et la procédure l'autorisent.
10. Comment régler et utiliser correctement une E7018 ?
Une E7018 se soude généralement avec un arc court. Une longueur d'arc excessive peut dégrader la protection du bain, augmenter les projections et favoriser des défauts. L'électrode doit être maintenue assez près du bain tout en évitant les collages.
Le réglage d'intensité doit rester dans la plage du fabricant. Une intensité trop faible peut provoquer un arc instable, un mauvais mouillage ou des inclusions de laitier, tandis qu'une intensité trop élevée peut rendre le bain difficile à contrôler, augmenter les morsures et accélérer excessivement la fusion de l'électrode.
Entre les passes, le laitier doit être complètement éliminé et le joint nettoyé. Sur les fabrications exigeantes, la séquence de soudage, le préchauffage éventuel et la température entre passes doivent suivre les prescriptions du DMOS/WPS.
11. Comment stocker les électrodes E7018 ?
Le stockage constitue un point essentiel avec la E7018. Les électrodes bas hydrogène doivent être protégées de l'humidité afin de conserver le faible niveau d'hydrogène recherché. Les emballages hermétiques doivent rester fermés jusqu'au moment où les électrodes sont nécessaires.
Après ouverture, les conditions de maintien et la durée d'exposition admissible dépendent du produit, de son conditionnement, des suffixes éventuels comme R et des exigences de la fabrication. Les électrodes ne doivent pas être laissées durablement dans un environnement humide ou exposées aux intempéries.
Dans les ateliers soumis à des exigences qualité, la gestion peut inclure l'identification des lots, l'heure d'ouverture, le passage en étuve de maintien et la traçabilité de la délivrance au soudeur. Notre guide sur le stockage des consommables de soudage détaille cette organisation.
12. Faut-il étuver ou ressécher une E7018 ?
Une E7018 ne doit pas être resséchée selon une température choisie au hasard. Les conditions de réétuvage, resséchage et maintien sont propres au produit et doivent être prises dans la documentation du fabricant ainsi que dans les procédures internes applicables.
Une température trop basse peut ne pas permettre de retrouver les caractéristiques attendues, tandis qu'une température excessive peut détériorer l'enrobage. Le nombre de cycles de resséchage peut lui aussi être limité selon les recommandations du fabricant.
Lorsque l'historique d'une électrode est inconnu ou que son enrobage présente des fissures, des éclats ou une contamination importante, il ne faut pas supposer qu'un simple passage en étuve suffit à la rendre conforme pour une fabrication exigeante.
13. Quels sont les avantages et les limites de la E7018 ?
La E7018 offre de bonnes propriétés mécaniques, une faible teneur en hydrogène diffusible lorsqu'elle est correctement gérée et une utilisation possible dans de nombreuses positions. Elle est devenue une référence pour un grand nombre de fabrications structurelles et industrielles.
Son principal inconvénient pratique est l'exigence de conservation. Une E7018 mal stockée peut perdre une partie de l'intérêt recherché avec un consommable bas hydrogène. Elle demande également un geste et un réglage généralement plus rigoureux qu'une électrode rutile très tolérante comme la E6013.
Enfin, une E7018 n'est pas automatiquement adaptée à tous les aciers simplement parce qu'elle possède une résistance élevée. Les propriétés de service, la nuance du métal de base, la ténacité recherchée et la procédure de soudage restent déterminantes.
14. Quelle différence entre E7018 et E6013 ?
La E7018 est une électrode bas hydrogène contenant de la poudre de fer, destinée à des fabrications où les propriétés mécaniques et la maîtrise de l'hydrogène peuvent être importantes. La E6013 appartient à une famille rutile orientée davantage vers la facilité d'utilisation et les travaux courants.
La E6013 est généralement plus simple à amorcer et moins contraignante en matière de stockage. La E7018 demande en revanche davantage de discipline concernant l'humidité, mais elle répond à des exigences mécaniques différentes et se retrouve fréquemment dans les structures soudées et fabrications encadrées.
Les deux classifications ne sont donc pas interchangeables sans vérification. Pour aller plus loin, consultez notre fiche sur l'électrode E6013.
15. Quelles erreurs éviter avec une E7018 ?
La première erreur consiste à négliger l'humidité. Une boîte ouverte depuis longtemps, des électrodes laissées sur un établi humide ou un stockage dont l'historique est inconnu peuvent rendre le consommable inadapté à une fabrication exigeante.
Il faut également éviter d'appliquer un ampérage trouvé sur une autre marque sans vérifier la fiche du produit utilisé. Deux E7018 de même diamètre peuvent présenter des plages d'intensité, des caractéristiques d'arc et des recommandations de stockage différentes.
Enfin, la E7018 ne doit pas être choisie uniquement parce qu'elle est considérée comme « plus solide ». Sur une fabrication soumise à une procédure qualifiée, la classification, le diamètre, la polarité et les paramètres doivent respecter les documents applicables.
À retenir
- La E7018 est une électrode enrobée bas hydrogène destinée au soudage MMA des aciers carbone.
- Le « 70 » correspond à la classe de résistance minimale à la traction, le « 1 » aux positions et le « 8 » à la famille bas hydrogène à poudre de fer et aux caractéristiques électriques.
- Les produits E7018 sont généralement utilisés dans toutes les positions sauf verticale descendante lorsque le fabricant l'indique.
- Le courant continu électrode positive est courant et de nombreuses E7018 sont également compatibles avec le courant alternatif.
- Les diamètres proches de 2,5, 3,2 et 4,0 mm sont très répandus, mais les gammes varient selon les fabricants.
- Les plages d'intensité doivent toujours être vérifiées sur la fiche technique du produit réellement utilisé.
- La maîtrise de l'humidité est essentielle pour conserver le faible niveau d'hydrogène diffusible recherché.
- Les suffixes H4, H8 ou R apportent des informations supplémentaires et ne sont pas automatiquement présents sur toutes les E7018.
- Le resséchage et le maintien en étuve doivent suivre les recommandations du fabricant.
- Lorsqu'un DMOS/WPS s'applique, la classification et les conditions d'utilisation doivent respecter la procédure.
À lire aussi
|
➤
Électrode E6013 : caractéristiques, usages et réglages Comparer la E7018 bas hydrogène à une électrode rutile très courante pour les travaux d'atelier et de maintenance. |
|
➤
Électrodes de soudage MMA : types, classifications et choix Replacer la E7018 parmi les principales classifications d'électrodes pour aciers carbone et inoxydables. |
|
➤
Électrodes enrobées MMA : comment les choisir ? Comprendre les familles d'enrobages, le choix du diamètre, les positions, le courant et la polarité. |
|
➤
Stockage et conservation des consommables de soudage Approfondir la gestion de l'humidité, des emballages, des étuves et de la traçabilité des consommables. |
FAQ : électrode E7018
Voici les réponses aux questions les plus fréquentes concernant l'utilisation, le réglage et le stockage d'une électrode E7018.
Quel ampérage utiliser avec une E7018 de 3,2 mm ?
La valeur dépend du produit. À titre d'exemple, Lincoln Electric indique pour son Excalibur 7018 MR de 3,2 mm une plage de 90 à 160 A en DC+ et de 100 à 160 A en AC. Il faut vérifier la fiche de l'électrode réellement utilisée.
Quel ampérage utiliser avec une E7018 de 4,0 mm ?
Pour l'Excalibur 7018 MR de 4,0 mm, Lincoln Electric indique 130 à 210 A en DC+ et 140 à 210 A en AC. Ces valeurs sont un exemple constructeur et ne doivent pas être généralisées sans vérification.
Peut-on souder une E7018 en courant alternatif ?
Oui, de nombreux produits E7018 sont prévus pour le courant alternatif. D'autres indications peuvent varier selon le fabricant. La fiche technique doit confirmer le courant et la polarité autorisés avant utilisation.
Pourquoi faut-il garder les E7018 au sec ?
Parce que leur enrobage bas hydrogène doit conserver un faible niveau d'humidité. Une reprise d'humidité peut augmenter l'hydrogène diffusible introduit dans le métal soudé et réduire l'intérêt recherché avec cette famille d'électrodes.
Que signifie H4R après E7018 ?
H4 indique une classe d'hydrogène diffusible limitée à 4 ml pour 100 g de métal déposé dans les conditions de classification. Le suffixe R indique une résistance à la reprise d'humidité vérifiée selon les exigences applicables.
Peut-on utiliser une E7018 en verticale descendante ?
De nombreux produits E7018 sont annoncés pour toutes positions sauf verticale descendante. La progression verticale montante est courante. Il faut néanmoins vérifier les positions explicitement autorisées par la fiche du fabricant et par le DMOS/WPS.
Une E7018 est-elle plus solide qu'une E6013 ?
Sa classe de résistance minimale à la traction est plus élevée, mais cela ne signifie pas qu'elle est automatiquement meilleure pour tous les travaux. Les deux électrodes ont des enrobages, des propriétés et des domaines d'emploi différents.
Faut-il toujours réétuver une E7018 avant de souder ?
Non, pas automatiquement. Le conditionnement d'origine, l'exposition après ouverture et les exigences de fabrication déterminent la conduite à tenir. Les températures et durées éventuelles de resséchage doivent provenir de la documentation du fabricant.
Ressources sur l'électrode E7018
Les propriétés et conditions d'utilisation d'une E7018 doivent être vérifiées dans la norme applicable et dans la fiche technique du produit réellement utilisé. Les réglages et caractéristiques publiés par un fabricant restent propres à sa formulation et à son conditionnement.
- AWS A5.1/A5.1M:2025 : spécification de classification des électrodes enrobées destinées au soudage MMA des aciers carbone.
- Lincoln Electric – Excalibur 7018 MR : exemple E7018 H4R avec positions, propriétés mécaniques et plages de courant DC+/AC.
- Dossier Électrodes de soudage : comparaison des classifications MMA développées sur SteelSoudeur.
Lorsqu'une fabrication est soumise à un DMOS/WPS, à une norme de construction ou à une exigence client, les documents du projet restent prioritaires sur les valeurs générales présentées dans cette fiche.
