

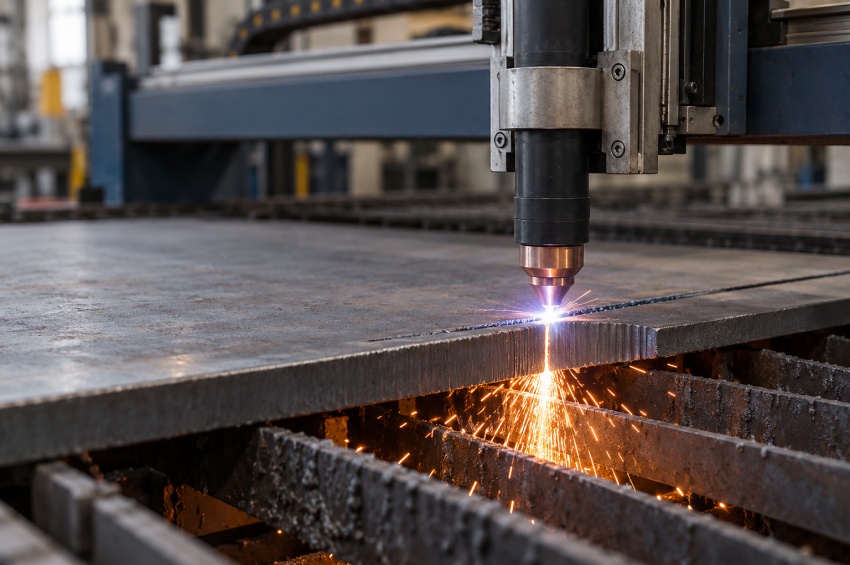
La découpe plasma s'applique aux métaux conducteurs, notamment à l'acier, à l'inox et à l'aluminium avec des équipements adaptés.
La préparation avant soudage dépend de la qualité de coupe, du matériau, des gaz utilisés et de l'état de la face coupée.
Cette fiche explique les points à examiner après découpe, les particularités des faces préparées et les contrôles à réaliser avant leur assemblage.
Sommaire
Retrouvez les conditions de coupe, les précautions selon le matériau et les critères de préparation des bords avant soudage.
- 1. Comment la découpe plasma enlève-t-elle le métal ?
- 2. Quels matériaux peut-on préparer par plasma ?
- 3. Quel est le rôle des gaz dans la découpe ?
- 4. Pourquoi une coupe à l'air demande-t-elle une attention particulière ?
- 5. Que distinguer entre coupe manuelle et coupe mécanisée ?
- 6. Quelles informations préparer avant de découper ?
- 7. Quels paramètres influencent la qualité de coupe ?
- 8. Comment distinguer un chanfrein prévu d'une inclinaison de coupe ?
- 9. Quels points examiner sur une face coupée au plasma ?
- 10. Quelles précautions prendre pour l'inox ?
- 11. Que vérifier sur un bord en aluminium ?
- 12. La découpe plasma laisse-t-elle des effets thermiques ?
- 13. Comment finir et contrôler la préparation avant soudage ?
- 14. Comment organiser la préparation depuis la coupe jusqu'au montage ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Comment la découpe plasma enlève-t-elle le métal ?
La découpe plasma utilise un arc électrique et un gaz porté à l'état de plasma pour concentrer l'énergie sur la pièce. Le métal fond localement et le jet chasse la matière fondue hors de la saignée.
Le déplacement de la torche sépare la pièce suivant le contour prévu. La face obtenue dépend de la forme du jet, de sa position et des conditions de déplacement.
Il s'agit d'une opération de coupe, à distinguer du soudage plasma. Pour préparer un assemblage, le résultat recherché est un bord dont la géométrie et l'état permettent ensuite le soudage.
2. Quels matériaux peut-on préparer par plasma ?
Le procédé s'applique aux métaux conducteurs, notamment aux aciers au carbone, aux aciers inoxydables et à l'aluminium. Le générateur, la torche, les consommables et les gaz doivent être adaptés au travail.
Cette compatibilité de principe ne signifie pas qu'une seule configuration donne le même résultat sur tous les alliages. La nuance, l'épaisseur et la qualité attendue interviennent dans le choix du procédé de coupe.
Vérifier les capacités annoncées pour la machine : séparation d'une pièce, perçage et coupe de qualité ne désignent pas nécessairement la même limite d'utilisation. La préparation d'un joint demande le niveau de coupe compatible avec ses exigences.
3. Quel est le rôle des gaz dans la découpe ?
Le gaz plasma participe à la formation du jet de coupe. Selon le système, un gaz ou un fluide secondaire peut également assurer une fonction de protection et contribuer au comportement du jet.
Les équipements peuvent utiliser de l'air, de l'oxygène, de l'azote ou des mélanges spécifiques. Les combinaisons disponibles dépendent de la machine, du matériau et de l'épaisseur ; elles ne sont pas interchangeables.
Le choix influence la qualité du bord et la préparation nécessaire avant soudage. Les tableaux de coupe du fabricant restent la référence pour les configurations autorisées.
4. Pourquoi une coupe à l'air demande-t-elle une attention particulière ?
Les systèmes à air permettent de couper plusieurs familles de métaux. Leur alimentation doit satisfaire aux exigences du fabricant concernant le débit, la pression et la qualité de l'air, notamment l'humidité, les particules et l'huile.
Sur certaines faces coupées à l'air, des phénomènes d'oxydation ou de nitruration peuvent influencer le soudage ultérieur et contribuer à des porosités. Ce risque n'implique pas que toute coupe à l'air produise systématiquement une soudure défectueuse.
La préparation et les conditions de soudage doivent donc être cohérentes avec l'état du bord. Une surface d'aspect régulier ne suffit pas à démontrer sa compatibilité avec l'opération suivante.
5. Que distinguer entre coupe manuelle et coupe mécanisée ?
En coupe manuelle, le guidage, la stabilité de la torche et la régularité du déplacement influencent le profil obtenu. Une aide au guidage adaptée peut faciliter le suivi d'un bord.
En coupe mécanisée, la programmation organise le contour, les amorçages et les sorties. Le mouvement de la machine et la gestion de la hauteur participent à la régularité de la coupe.
La mécanisation ne dispense pas de vérifier les pièces. Une erreur de programmation, un consommable usé ou un problème d'alimentation peut se retrouver sur plusieurs bords avant d'être repéré.
6. Quelles informations préparer avant de découper ?
Identifier la nuance, l'épaisseur, le contour, les références de cotation et les dimensions finales. Déterminer si le bord demandé est droit ou chanfreiné, et si une finition mécanique est prévue.
La largeur de la saignée doit être prise en compte dans le tracé ou la programmation pour conserver les bonnes dimensions. Son effet sur la pièce ne se confond pas avec une surépaisseur volontaire destinée à la finition.
Placer les amorçages et les sorties de manière compatible avec la zone utile. Une marque locale sur une face destinée au joint peut nécessiter une reprise que le plan de débit doit permettre.
7. Quels paramètres influencent la qualité de coupe ?
L'intensité, la vitesse, la hauteur de coupe, les gaz et les consommables forment un ensemble. Les valeurs se choisissent pour la machine, le matériau et l'épaisseur réellement employés.
Une hauteur ou une vitesse inadaptée peut affecter l'orientation de la face, les dépôts et les dimensions. L'état de la buse et de l'électrode doit aussi être vérifié lorsqu'un résultat se dégrade.
Rechercher la cause d'un écart en comparant la configuration aux instructions du fabricant. Modifier plusieurs paramètres au hasard rend plus difficile l'identification du problème et la maîtrise de la coupe.
8. Comment distinguer un chanfrein prévu d'une inclinaison de coupe ?
Une coupe annoncée droite peut présenter une légère inclinaison des faces. Cette angularité est un résultat à mesurer par rapport aux tolérances, et non un chanfrein automatiquement utilisable pour souder.
Le plasma permet également de réaliser des chanfreins avec un équipement prévu pour cette opération. L'angle obtenu, le talon éventuel et la continuité du profil doivent alors correspondre à la préparation demandée.
Sur certaines torches, le sens de déplacement influence la qualité respective des deux côtés de la saignée. La programmation doit tenir compte du côté utile selon les indications propres au système.
9. Quels points examiner sur une face coupée au plasma ?
Examiner les dépôts solidifiés, les projections, les stries et les variations du bord. Les zones d'amorçage et de reprise sont à considérer séparément lorsqu'elles présentent un aspect différent.
Le contrôle dimensionnel complète cet examen : orientation de la face, profil, contour et dimensions finales. Retirer les dépôts ne corrige pas une pièce devenue trop petite ou une face hors tolérance.
Le tableau distingue les principaux points à examiner. Il aide à organiser la vérification, sans attribuer une cause unique à chaque aspect ni fixer de seuil d'acceptation valable pour tous les joints.
| Point à examiner | Question à poser | Suite à donner |
|---|---|---|
| Dépôts et projections | Restent-ils sur la face ou près du joint ? | Les traiter selon la préparation prévue, puis examiner la surface dégagée |
| Orientation des faces | La coupe droite ou le chanfrein respecte-t-il le profil demandé ? | Mesurer l'angle et les dimensions concernées |
| Stries et variations locales | L'état obtenu répond-il aux exigences de la face à souder ? | Évaluer les zones irrégulières et déterminer une finition si nécessaire |
| Amorçages et reprises | Ont-ils affecté une partie utile du bord ? | Contrôler localement le profil et la matière restante |
| Contour et dimensions | La pièce conserve-t-elle ses cotes après coupe et finition ? | Vérifier les références du dessin avant assemblage |
| État avant soudage | La face et les surfaces voisines sont-elles compatibles avec l'opération ? | Prendre en compte le matériau, les gaz de coupe et les prescriptions de préparation |
10. Quelles précautions prendre pour l'inox ?
L'acier inoxydable regroupe plusieurs familles et nuances. Le choix des gaz et de la préparation doit tenir compte du matériau réel, des conditions de soudage et des exigences de service.
L'état de la face coupée peut varier selon le système et les gaz. Les oxydes et les couches superficielles incompatibles avec la préparation doivent être traités selon les prescriptions applicables.
Lors de la finition, éviter les contaminations par des particules d'acier carbone. Utiliser les outils et les abrasifs adaptés, puis conserver les surfaces préparées dans des conditions qui préservent leur propreté.
11. Que vérifier sur un bord en aluminium ?
Le plasma peut découper l'aluminium avec une configuration adaptée. L'alliage, l'épaisseur et la machine interviennent dans le choix des conditions de coupe et dans le résultat attendu.
Contrôler les dépôts au bord inférieur, les irrégularités et les déformations éventuelles de la pièce. Une retouche doit conserver les dimensions et l'épaisseur demandées pour le joint.
La préparation avant soudage doit aussi traiter les contaminations et les oxydes selon la méthode prévue pour l'alliage. Une bonne qualité de coupe ne remplace pas le nettoyage final des faces et des surfaces voisines.
12. La découpe plasma laisse-t-elle des effets thermiques ?
Oui. Le plasma est un procédé thermique : une zone voisine du bord subit l'effet de la chaleur. Son étendue et les modifications possibles dépendent du matériau et des conditions de coupe.
Il faut distinguer ces effets des dépôts visibles sur la face. Le nettoyage de la surface ne permet pas, à lui seul, d'évaluer les propriétés du matériau sous-jacent.
Les prescriptions de la nuance et de la fabrication déterminent les précautions ou les reprises nécessaires. Il n'existe pas de profondeur de meulage universelle à appliquer après toute découpe plasma.
13. Comment finir et contrôler la préparation avant soudage ?
La finition répond aux écarts identifiés : retrait des dépôts, nettoyage ou correction du profil. Le meulage ou l'usinage peuvent être employés lorsque la reprise est compatible avec la matière disponible.
Après intervention, contrôler les cotes affectées et l'état des faces. Vérifier notamment les angles, le talon éventuel, la continuité et les dimensions finales de la pièce.
Le montage apporte une vérification supplémentaire : les bords conformes individuellement doivent encore former un assemblage dont le jeu et l'alignement conviennent. Le pointage peut modifier ce positionnement et demande un contrôle dans la configuration prévue pour souder.
14. Comment organiser la préparation depuis la coupe jusqu'au montage ?
Prévoir la coupe, les reprises et les contrôles dans une même séquence. Une finition tardive peut devenir difficile si la zone n'est plus accessible ou si les surépaisseurs nécessaires ont disparu.
Lorsque le suivi matière est requis, conserver l'identification après débit. La traçabilité en soudage permet de relier les pièces préparées à leur nuance et aux documents associés.
Organiser aussi le captage des fumées, la protection contre les rayonnements et les projections, ainsi que la maîtrise du bruit et des risques électriques. Les conditions d'utilisation du matériel et les mesures de prévention font partie de l'organisation de la coupe.
- Identifier le matériau, l'épaisseur, les cotes et le profil attendu.
- Choisir une configuration de coupe autorisée pour le système employé.
- Préparer le contour en tenant compte de la saignée et des surépaisseurs définies.
- Découper, puis examiner les faces et les zones d'amorçage.
- Réaliser les finitions nécessaires et contrôler les dimensions et la propreté.
- Conserver l'identification requise et vérifier le jeu et l'alignement après montage et pointage.
À retenir sur la découpe plasma avant soudage
La préparation se juge sur le bord obtenu et sur sa compatibilité avec le joint à réaliser.
- Le plasma découpe les métaux conducteurs avec une configuration adaptée au matériau et à l'épaisseur.
- Les gaz de coupe influencent l'état des faces et les conditions de préparation avant soudage.
- Une inclinaison de coupe ne remplace pas automatiquement un chanfrein prévu au dessin.
- Les dépôts, la géométrie et les effets thermiques sont des points distincts à évaluer.
- La finition conserve les dimensions demandées et évite les contaminations.
- Le contrôle des faces est complété par celui du jeu et de l'alignement après montage.
À lire aussi
Complétez les repères de découpe par le comportement des matériaux et les choix propres à l'étape de soudage.
| ➤Soudabilité des métaux Comprendre pourquoi la nuance et l'état du matériau comptent dans la préparation. |
| ➤Choisir un gaz de soudage Choisir la protection du bain selon le procédé, en la distinguant des gaz utilisés pour couper. |
| ➤Procédés de soudage en chaudronnerie Relier la préparation des pièces au procédé retenu pour leur assemblage. |
FAQ — Découpe plasma pour la préparation des joints
Voici les réponses aux questions fréquentes sur les matériaux, les gaz et la finition des bords coupés au plasma.
Peut-on découper l'acier, l'inox et l'aluminium au plasma ?
Oui, avec un équipement, des consommables et des gaz adaptés. La compatibilité avec ces métaux ne signifie pas qu'une seule configuration convient à toutes les nuances et à toutes les épaisseurs.
Le plasma est-il un procédé de soudage ?
Il existe un procédé de soudage plasma, mais la découpe plasma a une autre fonction : faire fondre localement le métal et l'évacuer pour séparer la pièce ou préparer un bord.
L'air comprimé convient-il à tous les travaux ?
Certains systèmes utilisent l'air pour plusieurs matériaux. La qualité recherchée et l'état du bord avant soudage peuvent toutefois justifier une autre configuration compatible avec la machine.
Faut-il toujours meuler après une découpe plasma ?
Non. La reprise dépend de l'état obtenu et des exigences de préparation. Les dépôts, les couches superficielles et les écarts de géométrie doivent être évalués avant de décider de la finition.
Une inclinaison de coupe peut-elle servir de chanfrein ?
Seulement si le profil obtenu satisfait réellement à la préparation demandée. Une inclinaison involontaire sur une coupe droite ne constitue pas, à elle seule, un chanfrein conforme.
Une coupe sans dépôts est-elle prête à souder ?
Pas nécessairement. La propreté, les cotes, l'état de la face et les exigences du matériau doivent aussi être vérifiés. L'ajustage se contrôle ensuite sur les pièces assemblées.
Faut-il retirer toute la zone affectée thermiquement ?
Il n'existe pas de règle unique pour tous les matériaux. Une reprise éventuelle se définit d'après les prescriptions de la nuance et de la fabrication, en la distinguant du retrait des dépôts visibles.
Ressources sur la découpe plasma et la qualité des bords
Ces ressources présentent le choix des gaz, les points de diagnostic de la coupe et les possibilités de préparation des faces.
- Hypertherm — Guide de sélection des gaz plasma : rôle des gaz et particularités des faces coupées selon le matériau, notamment avec l'air.
- Hypertherm — Améliorer la qualité de coupe plasma mécanisée : vérification des paramètres, des consommables, de la hauteur et des conditions de déplacement.
- Messer Cutting Systems — Coupe en chanfrein au plasma : exemples de profils réalisables avec des équipements de chanfreinage dédiés.
- INRS — Opérations de soudage à l'arc et de coupage : guide de ventilation et de captage des fumées pour organiser les opérations en atelier.
Les capacités et les réglages présentés par un fabricant concernent les systèmes indiqués. Pour préparer une pièce, se référer à la notice du matériel, aux tableaux de coupe et aux exigences du matériau et du joint.
