

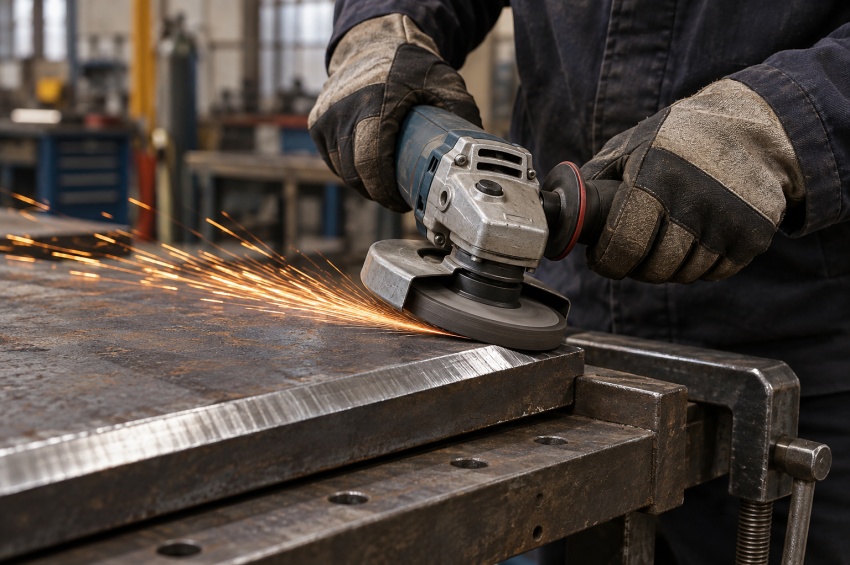
Le meulage avant soudage sert à éliminer des bavures, retirer des couches superficielles ou corriger localement la géométrie du joint.
Il peut compléter une découpe thermique ou un gougeage, à condition de préserver les dimensions et l'épaisseur de matière prévues. La préparation obtenue doit ensuite être contrôlée avant le soudage.
Cette fiche explique comment choisir l'outil, maîtriser les reprises et vérifier les faces préparées, sans confondre nettoyage, modification du profil et finition d'une soudure déjà réalisée.
Sommaire
Retrouvez les usages du meulage, les critères de choix des abrasifs et les contrôles à organiser avant soudage.
- 1. À quoi sert le meulage avant soudage ?
- 2. Comment décider si une zone doit être meulée ?
- 3. Quelles dimensions faut-il préserver ?
- 4. Comment choisir le disque ou l'outil abrasif ?
- 5. Comment choisir la granulométrie et l'agressivité ?
- 6. Comment maîtriser l'enlèvement de matière ?
- 7. Comment corriger un bord sans déformer le profil du joint ?
- 8. Que reprendre après une découpe thermique ?
- 9. Pourquoi prévoir une finition après gougeage ?
- 10. Que distinguer pour l'acier, l'inox et l'aluminium ?
- 11. Quel état de surface rechercher après meulage ?
- 12. Quels points vérifier sur la machine et l'accessoire ?
- 13. Comment contrôler la préparation après meulage ?
- 14. Que faire si le meulage a retiré trop de matière ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. À quoi sert le meulage avant soudage ?
Le meulage enlève de la matière par l'action d'un abrasif. Avant soudage, il peut servir à éliminer une bavure, retirer une couche superficielle ou reprendre localement un bord préparé.
L'opération a un objectif défini : obtenir la géométrie et l'état de surface attendus, en conservant les dimensions de la pièce. Le meulage n'est pas une étape obligatoire lorsque le bord satisfait déjà aux exigences.
Il faut aussi distinguer cette préparation de l'arasage d'un cordon après soudage. Le moment de l'intervention et le résultat demandé ne sont pas les mêmes.
2. Comment décider si une zone doit être meulée ?
Examiner le bord et identifier ce qui doit être traité : bavure de coupe, dépôt adhérent, irrégularité, couche superficielle ou défaut de profil. Une apparence rugueuse ne suffit pas, à elle seule, à définir une reprise.
Comparer l'état observé aux exigences du joint et du matériau. Une opération destinée à nettoyer une face peut demander un outil différent de celui employé pour modifier sa géométrie.
Définir la zone et le résultat attendu avant de commencer. Cette préparation évite de poursuivre l'enlèvement de matière simplement parce que la surface n'a pas encore un aspect uniforme.
3. Quelles dimensions faut-il préserver ?
Lire les cotes du profil, leurs références et leurs tolérances : angle, profondeur de préparation, talon éventuel, épaisseur restante et dimensions finales de la pièce.
Le meulage retire aussi du métal de base lorsqu'il atteint la pièce sous les dépôts. Une reprise excessive peut donc transformer une opération de finition en modification du joint.
Les limites d'enlèvement doivent être identifiées avant intervention. Si elles ne sont pas définies ou si la matière restante devient incertaine, le problème doit être évalué avant de poursuivre.
4. Comment choisir le disque ou l'outil abrasif ?
Le choix dépend du matériau, de l'accès, de la quantité de matière à retirer et de l'état final recherché. Il doit également être compatible avec la machine et avec l'opération autorisée par le fabricant.
Un disque à tronçonner, une meule à ébarber et un disque à lamelles ne sont pas interchangeables. Un disque réservé au tronçonnage ne s'utilise pas en appui latéral pour meuler une face.
Le tableau distingue les fonctions courantes. Les conditions d'utilisation précises restent celles du produit choisi, de son marquage et de la notice de l'équipement.
| Accessoire | Fonction courante | Point de vigilance |
|---|---|---|
| Disque à tronçonner | Séparation de la matière par coupe | Ne pas meuler latéralement avec un produit réservé au tronçonnage |
| Meule à ébarber | Enlèvement de matière et reprise d'un profil | Maîtriser les creux et l'épaisseur restante |
| Disque à lamelles | Enlèvement de matière ou finition selon le produit | Il peut aussi modifier les dimensions du bord |
| Disque de conditionnement de surface | Traitement superficiel selon le produit | Ne pas l'assimiler à un outil de correction géométrique |
| Brosse métallique | Nettoyage mécanique de certains dépôts | Son action diffère du meulage abrasif ; matériau et contamination à vérifier |
5. Comment choisir la granulométrie et l'agressivité ?
La granulométrie participe au comportement de l'abrasif, avec la nature du grain, le liant ou le support et les conditions d'utilisation. Un seul numéro de grain ne décrit donc pas toute la capacité d'enlèvement.
Un produit très agressif peut convenir à une reprise importante, mais rendre plus difficile la maîtrise d'une finition proche de la cote finale. À l'inverse, un produit de finition n'est pas nécessairement adapté à un enlèvement important.
Le choix se fait à partir du travail réel. Il n'existe pas de grain unique recommandé pour tous les bords, et les valeurs données dans un exemple de fabricant ne sont pas une prescription générale.
6. Comment maîtriser l'enlèvement de matière ?
Maintenir la pièce de manière stable et conserver une vue suffisante sur la zone travaillée. L'accès doit permettre d'utiliser l'outil dans les conditions prévues, sans improviser un appui ou un montage.
Adapter la pression, l'orientation et le déplacement aux indications du fabricant. Une pression excessive ou une insistance locale peut dégrader la maîtrise de l'opération et produire un creux.
Procéder par reprises contrôlées lorsque la cote finale est proche. Arrêter l'outil et attendre son immobilisation avant de mesurer ou d'examiner la zone au contact ; les vérifications intermédiaires permettent d'ajuster la suite du travail.
7. Comment corriger un bord sans déformer le profil du joint ?
La reprise suit les références du dessin. Elle doit conserver la continuité des faces et éviter une transition brutale entre la zone retouchée et le reste du bord.
Un passage local peut modifier le talon, arrondir une arête ou élargir la préparation. Contrôler ces dimensions après intervention, même si la correction visait seulement une petite irrégularité.
Sur un tube, une retouche doit être évaluée dans le profil de la paroi et sur la circonférence concernée. L'aspect régulier d'une face ne prouve pas que son épaisseur ou son orientation sont correctes.
8. Que reprendre après une découpe thermique ?
Après oxycoupage ou plasma, le meulage peut traiter les scories adhérentes, certaines couches superficielles et les irrégularités de coupe. Les opérations nécessaires dépendent de l'état obtenu et des prescriptions du matériau.
Il ne faut pas appliquer une profondeur fixe d'enlèvement à toutes les coupes. Les dépôts présents, la géométrie et les exigences de fabrication déterminent la reprise à effectuer.
Une irrégularité importante ne se corrige pas toujours par une finition légère. Vérifier que la reprise envisagée permet de retrouver le bord demandé sans compromettre les dimensions finales.
9. Pourquoi prévoir une finition après gougeage ?
Une gorge obtenue par gougeage peut demander une finition pour traiter son état de surface, ses irrégularités ou les résidus à éliminer avant reprise. L'opération doit conserver la forme et la profondeur attendues.
Après un gougeage arc-air, les conditions de finition et de nettoyage sont définies avec la méthode de réparation ou de préparation retenue.
Dans une réparation, une gorge lisse ne démontre pas à elle seule que toute la zone défectueuse a été enlevée. Les examens prescrits sont réalisés à l'étape prévue, avant le nouveau soudage.
10. Que distinguer pour l'acier, l'inox et l'aluminium ?
Un abrasif doit être adapté au matériau traité. Le produit utilisé sur un acier au carbone ne convient pas automatiquement à l'inox ou à l'aluminium, même si son diamètre permet de le monter sur la machine.
Sur l'inox, séparer les abrasifs et les zones de travail susceptibles d'apporter une contamination ferreuse. Des particules provenant d'autres pièces peuvent aussi contaminer la surface pendant la manutention ou le meulage voisin.
Pour l'aluminium, employer des produits prévus pour ce matériau et surveiller leur état pendant le travail. Le choix de l'outil et le nettoyage final doivent permettre d'obtenir une surface compatible avec le soudage demandé.
11. Quel état de surface rechercher après meulage ?
La surface doit satisfaire aux exigences applicables sans bavure, dépôt gênant ou irrégularité nécessitant encore une reprise. Des stries d'abrasif ne constituent pas automatiquement une non-conformité ; leur importance se juge selon le besoin du joint.
Rechercher les creux, les entailles et les transitions qui pourraient affecter la géométrie. Une coloration ou un aspect brillant ne permet pas, à lui seul, de conclure à la conformité du matériau.
Retirer les résidus de meulage avec une méthode adaptée et vérifier la propreté des faces et des surfaces voisines. Le meulage ne remplace pas nécessairement le dégraissage demandé avant soudage.
12. Quels points vérifier sur la machine et l'accessoire ?
Avant utilisation, vérifier la compatibilité du type d'accessoire, de ses dimensions et de sa vitesse maximale avec la machine. Contrôler son état et respecter les instructions de montage, les protecteurs et les équipements de protection prévus.
La pièce doit rester maintenue et l'outil maîtrisable dans la position de travail. Le blocage du disque peut provoquer un rebond ; les poignées, les appuis et la limitation des efforts excessifs font partie de la bonne utilisation.
L'organisation du poste prend également en compte les projections, les poussières, le bruit et les matériaux proches. Ces dispositions accompagnent une opération de préparation maîtrisée, avec une machine adaptée et un opérateur formé.
13. Comment contrôler la préparation après meulage ?
Le contrôle associe l'examen visuel et la mesure des dimensions affectées. Vérifier le profil, l'épaisseur restante lorsque nécessaire, la régularité des faces et les zones retouchées.
Une indication suspecte doit être évaluée plutôt que rendue moins visible par une nouvelle finition. Des contrôles complémentaires peuvent être prescrits selon le matériau et l'objectif de l'intervention.
Dans une réparation, ces vérifications s'inscrivent dans la séquence définie : contrôle de la zone préparée avant reprise, puis contrôle après réparation par soudage. Les deux étapes ne répondent pas au même besoin.
14. Que faire si le meulage a retiré trop de matière ?
Une zone trop amincie ou un profil hors tolérance demande une évaluation avant assemblage ou soudage. Il faut déterminer l'étendue de l'écart et son effet sur les dimensions exigées.
Continuer à meuler les surfaces voisines ne rétablit pas la matière manquante. Une nouvelle préparation, un remplacement ou une réparation éventuelle dépend de la faisabilité et des dispositions applicables à la fabrication.
Après toute correction retenue, contrôler de nouveau la géométrie et l'état de surface. La séquence suivante aide à organiser une intervention sans perdre de vue le résultat attendu.
- Identifier l'objectif de la reprise et les dimensions à conserver.
- Choisir un accessoire compatible avec le matériau, la machine et l'opération.
- Préparer le maintien de la pièce et les conditions de travail.
- Enlever la matière progressivement, avec des vérifications intermédiaires.
- Nettoyer la zone et contrôler le profil, les cotes et l'état de surface.
- Traiter les écarts et réaliser les examens complémentaires prescrits avant soudage.
À retenir sur le meulage avant soudage
Le meulage doit traiter un besoin précis tout en conservant la géométrie et la matière exigées pour le joint.
- L'opération n'est pas systématique sur un bord déjà conforme.
- L'accessoire est choisi pour le matériau, la machine et l'usage autorisé.
- Le nettoyage superficiel et la correction d'un profil sont deux objectifs différents.
- Le talon, l'épaisseur restante et les dimensions finales doivent être préservés.
- Une face brillante ne prouve pas la conformité de la préparation.
- Après une reprise, les zones concernées sont nettoyées et contrôlées.
- Un enlèvement excessif demande une évaluation avant de souder.
À lire aussi
Complétez les repères de préparation par les méthodes de contrôle et les critères applicables aux soudures.
| ➤Ressuage des soudures Comprendre la recherche des discontinuités débouchant en surface. |
| ➤Magnétoscopie des soudures Identifier les possibilités de contrôle sur les matériaux ferromagnétiques. |
| ➤Niveaux de qualité des soudures selon ISO 5817 Distinguer les critères de la soudure réalisée des cotes de préparation. |
FAQ — Meulage et préparation avant soudage
Voici les réponses aux questions fréquentes sur les abrasifs, les reprises et le contrôle des zones meulées.
Faut-il toujours meuler avant de souder ?
Non. Le meulage répond à un besoin de finition, de nettoyage ou de correction. Un bord déjà conforme à la préparation et à l'état de surface demandés ne nécessite pas automatiquement cette opération.
Peut-on meuler avec un disque à tronçonner ?
Un disque prévu uniquement pour tronçonner ne doit pas servir au meulage latéral. Utiliser un accessoire dont les usages autorisés correspondent à l'opération, au matériau et à la machine.
Un disque à lamelles peut-il retirer trop de matière ?
Oui. Il peut modifier le profil ou l'épaisseur de la pièce. La maîtrise de l'enlèvement et le contrôle des cotes restent nécessaires, même avec un produit souvent utilisé pour la finition.
Quel grain choisir pour préparer un joint ?
Le choix dépend du matériau, de la reprise et du résultat demandé. La granulométrie se considère avec le type d'abrasif et les conditions d'utilisation ; il n'existe pas de numéro universel pour toutes les préparations.
Une surface brillante est-elle suffisante avant soudage ?
Non. La géométrie et les dimensions doivent être conformes, et les surfaces ne doivent pas porter de contamination incompatible avec le soudage. Un film gras peut subsister sur une face brillante.
Faut-il contrôler une gorge après gougeage et meulage ?
Oui, selon les exigences de la préparation ou de la réparation. Le contrôle de la forme et de l'état de surface peut être complété par les examens prescrits pour confirmer l'élimination de la zone à traiter.
Peut-on remplir au soudage une zone trop meulée ?
Un ajout de métal ne constitue pas automatiquement une correction acceptable. L'écart doit être évalué et une éventuelle réparation définie dans le cadre applicable, puis contrôlée.
Ressources sur les abrasifs et le meulage
Ces ressources présentent des critères de choix, des exemples de finition et des repères d'utilisation des équipements. Les conditions détaillées restent celles du produit et de l'application concernés.
- Norton Abrasives — Choisir un abrasif pour le soudage et la fabrication métallique : distinction des produits selon l'enlèvement de matière, la préparation et la finition.
- Weiler Abrasives — Découpe, meulage et préparation en construction navale : exemples de choix d'accessoires selon la tâche et les conditions de travail.
- Norton Abrasives — Meulage et finition sur acier et inox : repères sur les reprises et la prévention des contaminations croisées. Le guide concerne aussi la finition après soudage, à distinguer de la préparation des bords.
- INRS — Prévenir l'effet rebond des meuleuses et disqueuses : choix de la machine, état de l'accessoire et conditions d'utilisation.
Une indication de grain, d'angle ou de vitesse dans un exemple ne s'applique pas à tous les outils. Se référer au marquage de l'accessoire, à la notice de la machine et aux exigences de préparation du joint.
