

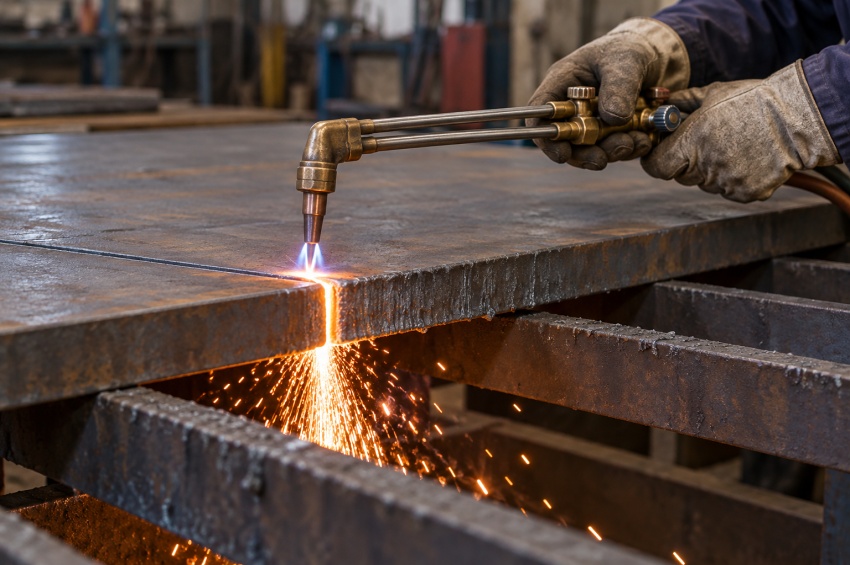
L'oxycoupage conventionnel est utilisé notamment sur les aciers au carbone et certains aciers faiblement alliés. Il permet de débiter des pièces ou de réaliser des chanfreins.
Les scories, oxydes et irrégularités de coupe doivent être pris en compte avant soudage. Une finition adaptée permet de préparer correctement les faces coupées.
Cette fiche présente le principe du procédé, les conditions qui influencent la coupe et les vérifications nécessaires pour obtenir des bords conformes avant assemblage.
Sommaire
Retrouvez les matériaux concernés, les points de contrôle des faces oxycoupées et les étapes de finition avant soudage.
- 1. Comment fonctionne l'oxycoupage ?
- 2. Quels matériaux peut-on préparer par oxycoupage ?
- 3. Quel est le rôle de l'oxygène et du gaz combustible ?
- 4. Quelles informations vérifier avant de couper ?
- 5. Quels facteurs influencent la qualité de coupe ?
- 6. Peut-on réaliser des chanfreins par oxycoupage ?
- 7. Quels écarts rechercher sur une face oxycoupée ?
- 8. Comment traiter les scories et les oxydes avant soudage ?
- 9. Que faut-il savoir sur les effets thermiques de la coupe ?
- 10. Le préchauffage de la pièce est-il toujours nécessaire ?
- 11. Comment finir une face oxycoupée sans modifier le joint ?
- 12. Quels contrôles réaliser avant assemblage ?
- 13. Une coupe conforme garantit-elle un bon ajustage ?
- 14. Comment organiser la préparation jusqu'au soudage ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Comment fonctionne l'oxycoupage ?
L'oxycoupage conventionnel repose sur l'oxydation du métal par un jet d'oxygène. La flamme de chauffe porte d'abord la zone à une température permettant d'amorcer la réaction.
Le jet d'oxygène de coupe entretient cette réaction et chasse les produits formés. Le déplacement du chalumeau crée une saignée qui sépare la matière.
Il faut donc distinguer la chauffe et l'action du jet de coupe. Le procédé ne consiste pas simplement à faire fondre une ligne dans la pièce avec la flamme.
2. Quels matériaux peut-on préparer par oxycoupage ?
Le procédé conventionnel est utilisé notamment sur les aciers au carbone et certains aciers faiblement alliés. La compatibilité et les conditions de coupe se vérifient pour la nuance réellement employée.
L'inox et l'aluminium ne se découpent pas par oxycoupage conventionnel comme un acier au carbone. Les procédés spéciaux éventuels ne doivent pas être confondus avec l'équipement et la méthode courants.
La famille de matériau ne suffit pas à définir toutes les précautions. La fiche sur les différents types d'aciers rappelle l'importance de la composition et de l'état métallurgique pour les opérations de fabrication.
3. Quel est le rôle de l'oxygène et du gaz combustible ?
Le gaz combustible, associé à l'oxygène de chauffe, produit la flamme. L'acétylène ou le propane peuvent notamment être employés avec un matériel conçu pour le gaz retenu.
L'oxygène de coupe intervient ensuite dans la réaction avec le métal et l'évacuation des produits de coupe. La qualité de son alimentation et du jet fait partie des conditions nécessaires à une coupe régulière.
Les buses, le chalumeau et les réglages doivent être compatibles avec le gaz, l'épaisseur et l'opération. Les valeurs applicables proviennent des tableaux et des instructions du fabricant, plutôt que d'un réglage unique repris pour toutes les pièces.
4. Quelles informations vérifier avant de couper ?
Identifier la nuance, l'épaisseur, le contour et les faces à préparer. Le dessin indique le profil, les références de cotation et les dimensions finales à conserver.
La lecture du plan en chaudronnerie permet de situer la coupe dans la fabrication : une ligne de débit, une face de référence et une limite de chanfrein ne désignent pas nécessairement le même repère.
Prévoir les éventuelles surépaisseurs de finition et les zones d'amorçage. Une reprise après coupe ne doit pas faire disparaître une cote nécessaire à l'ajustage ou réduire la pièce au-delà de ses tolérances.
5. Quels facteurs influencent la qualité de coupe ?
La qualité dépend notamment de la buse, de son état, des conditions d'alimentation en gaz, de la position du chalumeau et de la vitesse de déplacement. Ces facteurs se considèrent avec le matériau et l'épaisseur.
Un défaut de coupe ne se corrige pas toujours en changeant un seul réglage. Vérifier l'état du matériel et la cohérence de la configuration avant d'attribuer le problème à la vitesse ou à la pression.
Sur une coupe manuelle, le guidage et la stabilité du déplacement influencent aussi la régularité. Sur une machine, les trajectoires et les phases d'entrée, de changement de direction et de sortie doivent être adaptées au travail demandé.
6. Peut-on réaliser des chanfreins par oxycoupage ?
Oui. Un équipement adapté permet de préparer des faces inclinées, avec un profil compatible avec le joint à réaliser. Une coupe de débit et une coupe de chanfrein ne demandent toutefois pas exactement la même organisation.
L'inclinaison et la trajectoire du chalumeau doivent produire la géométrie finale attendue. Le contrôle porte sur le bord obtenu, pas seulement sur la position annoncée de la torche.
Les angles, les talons éventuels et les transitions sont vérifiés après coupe et après finition. Les zones d'entrée, de sortie et les changements de direction méritent une attention particulière lors du contrôle.
7. Quels écarts rechercher sur une face oxycoupée ?
Observer la continuité de la face, son orientation, les stries de coupe et les dépôts adhérents. Les dimensions de la pièce et du profil sont vérifiées séparément de l'aspect de surface.
Une face présentant des stries n'est pas automatiquement à rejeter. L'évaluation dépend de leur importance et des exigences applicables à la pièce et à son soudage.
Le tableau suivant distingue les principaux points de contrôle. Il ne fournit pas de seuil d'acceptation universel ni de diagnostic automatique de la cause d'un écart.
| Point observé | Ce qu'il faut distinguer | Action à prévoir |
|---|---|---|
| Scories et dépôts | Produits adhérents à la face ou au bord inférieur | Les retirer selon la préparation prévue, puis examiner la surface dégagée |
| Stries et irrégularités | État de surface, distinct des dimensions du profil | Comparer aux exigences applicables et finir la face si nécessaire |
| Orientation et angle | Géométrie réelle de la face préparée | Mesurer par rapport aux références du dessin |
| Amorçages et reprises | Variations locales possibles du profil | Examiner ces zones et contrôler les cotes concernées |
| Dimensions et déformations | Contour final, rectitude et position des faces | Vérifier les tolérances de la pièce et les possibilités d'ajustage |
| Effets thermiques | Modifications possibles près du bord, distinctes des dépôts | Appliquer les prescriptions de la nuance ; l'aspect seul ne suffit pas à les évaluer |
8. Comment traiter les scories et les oxydes avant soudage ?
L'oxycoupage forme des produits d'oxydation qui sont en grande partie évacués pendant la coupe. Certains dépôts peuvent rester attachés au bord ou à sa partie inférieure.
Les scories adhérentes et les couches superficielles incompatibles avec le soudage doivent être traitées selon la préparation prévue. La méthode retenue doit permettre d'obtenir l'état demandé sans abîmer le profil.
Un simple essuyage ne retire pas nécessairement un dépôt dur ou une couche adhérente. Après leur enlèvement, examiner la face et vérifier que la finition n'a pas créé un nouvel écart de géométrie.
9. Que faut-il savoir sur les effets thermiques de la coupe ?
La chaleur de coupe affecte une zone voisine du bord. Selon la nuance et les conditions, elle peut modifier localement la microstructure et les propriétés du matériau.
Il faut distinguer cette zone affectée thermiquement des oxydes et des scories visibles. Le retrait d'un dépôt superficiel ne démontre pas que l'ensemble des effets thermiques a été supprimé.
Les prescriptions du matériau et de la fabrication déterminent les précautions ou les reprises éventuelles. Il n'est pas justifié d'imposer la même profondeur d'enlèvement à tous les bords oxycoupés.
10. Le préchauffage de la pièce est-il toujours nécessaire ?
La chauffe localisée qui amorce la coupe fait partie du procédé. Elle est à distinguer d'un préchauffage prescrit de la pièce ou de la zone de travail pour maîtriser son comportement métallurgique.
Pour certains aciers, notamment des nuances à haute résistance ou de forte dureté, les recommandations du producteur peuvent prévoir des conditions de préchauffage, de refroidissement ou d'autres mesures.
Ces conditions dépendent de la nuance, de l'épaisseur et de l'application. Une température employée sur un autre acier ne constitue pas une règle générale pour la pièce à préparer.
11. Comment finir une face oxycoupée sans modifier le joint ?
La finition répond à un besoin identifié : enlever des dépôts, traiter des irrégularités ou obtenir les cotes finales. Elle peut faire appel à une opération mécanique adaptée à la zone et au résultat attendu.
Le meulage avant soudage peut compléter la coupe, à condition de préserver le talon, l'épaisseur restante et les dimensions finales.
Un bord très irrégulier ne se corrige pas forcément par une retouche légère. Avant une reprise importante, vérifier que la matière disponible permet encore d'obtenir le profil demandé.
12. Quels contrôles réaliser avant assemblage ?
Contrôler les faces après les opérations de finition : propreté, état de surface, continuité du profil et dimensions affectées par la coupe. Utiliser des instruments compatibles avec les références et les tolérances du dessin.
Répartir les vérifications selon les exigences de contrôle, en prenant en compte les zones d'amorçage, les reprises et les changements visibles de géométrie. Une mesure correcte à une extrémité ne décrit pas nécessairement tout le bord.
Une indication suspecte demande une évaluation adaptée. Selon le matériau et les prescriptions, des contrôles complémentaires peuvent être nécessaires avant de poursuivre la fabrication.
13. Une coupe conforme garantit-elle un bon ajustage ?
Non. Les bords peuvent être conformes individuellement alors que le montage présente un jeu incorrect ou un désalignement. Les dimensions d'assemblage se vérifient dans la configuration réellement prévue pour souder.
Le pointage et les moyens de maintien peuvent modifier le positionnement des pièces. Le contrôle après montage complète donc celui des faces isolées.
Si l'ajustage ne convient pas, rechercher son origine avant de retoucher un bord. Toute correction affectant le profil ou les dimensions est suivie d'un nouveau contrôle.
14. Comment organiser la préparation jusqu'au soudage ?
La séquence associe l'identification des exigences, la coupe, la finition et les contrôles. Les pièces préparées doivent ensuite être conservées de manière à éviter les chocs et une nouvelle contamination.
L'utilisation du chalumeau demande un matériel adapté et en bon état, des circuits de gaz étanches et les dispositifs de sécurité prévus. La ventilation, les protections et l'environnement de travail doivent être organisés pour l'opération.
La préparation du joint ne justifie pas de couper un contenant ou une pièce dont le contenu, les résidus ou les risques ne sont pas maîtrisés. Les procédures particulières applicables aux travaux à chaud restent nécessaires.
- Identifier la nuance, le profil demandé et les dimensions finales.
- Vérifier l'équipement, les gaz et les conditions de coupe selon les instructions du fabricant.
- Réaliser la coupe suivant la trajectoire prévue, en conservant les surépaisseurs de finition définies.
- Examiner la face obtenue et déterminer les reprises nécessaires.
- Finir, nettoyer et contrôler les cotes et l'état des faces préparées.
- Vérifier le jeu et l'alignement après assemblage et pointage, avant soudage.
À retenir sur l'oxycoupage avant soudage
Une face coupée doit être évaluée pour son matériau, son profil et son état avant d'être intégrée au joint.
- L'oxycoupage conventionnel concerne notamment les aciers au carbone et certains aciers faiblement alliés.
- La flamme chauffe la zone ; le jet d'oxygène participe à l'oxydation et à l'évacuation des produits de coupe.
- Les conditions de coupe dépendent du matériel, du gaz, de la nuance et de l'épaisseur.
- Les dépôts, les écarts de géométrie et les effets thermiques sont des points distincts.
- La finition conserve les dimensions prévues et se termine par un contrôle.
- Le contrôle des bords est complété par celui du jeu et de l'alignement dans l'assemblage.
À lire aussi
Complétez les repères de coupe par la distinction des procédés, l'ajustage et l'examen des assemblages.
| ➤Soudage oxyacétylénique Distinguer l'utilisation d'une flamme pour souder de son rôle dans l'oxycoupage. |
| ➤Ajustage et qualité de soudure Contrôler le jeu, le positionnement et l'alignement après préparation des pièces. |
| ➤Contrôle visuel des soudures Situer l'examen de la préparation dans les contrôles avant, pendant et après soudage. |
FAQ — Oxycoupage pour la préparation des joints
Voici les réponses aux questions fréquentes sur les matériaux, les gaz et la finition des faces oxycoupées.
L'oxycoupage coupe-t-il tous les métaux ?
Non. Le procédé conventionnel est utilisé notamment sur les aciers au carbone et certains aciers faiblement alliés. L'inox et l'aluminium demandent une méthode de découpe adaptée ; un procédé spécial ne se confond pas avec l'oxycoupage courant.
La flamme assure-t-elle seule la découpe ?
Non. Elle chauffe la zone pour amorcer et entretenir les conditions de coupe. Le jet d'oxygène provoque l'oxydation du métal et chasse les produits formés.
Faut-il obligatoirement utiliser de l'acétylène ?
Non. D'autres gaz combustibles, notamment le propane, peuvent être employés avec un équipement conçu pour eux. Le choix et les réglages se font selon le matériel et l'opération.
Peut-on souder directement une face oxycoupée ?
Cela dépend de l'état obtenu et des exigences applicables. Le profil, les dimensions, les dépôts et les couches superficielles doivent être vérifiés, puis traités si la préparation le demande.
Faut-il enlever toute la zone affectée thermiquement ?
Il n'existe pas de règle unique pour tous les aciers et tous les assemblages. Une reprise éventuelle est définie à partir des prescriptions du matériau et de la fabrication, sans la confondre avec le simple retrait des oxydes.
Le préchauffage de coupe est-il identique au préchauffage avant soudage ?
La chauffe d'amorçage, un préchauffage prescrit avant coupe et un préchauffage avant soudage répondent à des étapes différentes. Leurs conditions doivent être vérifiées pour la nuance et l'opération concernées.
Une face régulière suffit-elle pour valider la préparation ?
Non. Les cotes du profil, les dimensions finales et la propreté se contrôlent aussi. Après assemblage, le jeu et l'alignement sont vérifiés dans la configuration prévue pour souder.
Ressources sur l'oxycoupage et la préparation des faces
Ces ressources décrivent le procédé, les possibilités de chanfreinage et les précautions liées au matériau ou à l'utilisation du chalumeau.
- Air Liquide — Qu'est-ce que l'oxycoupage ? : principe de coupe, rôle des gaz et applications du procédé.
- Messer Cutting Systems — Chanfreinage par oxycoupage : exemples de préparation de faces inclinées et de gestion des trajectoires de coupe.
- SSAB — Questions sur la découpe thermique : effets thermiques et précautions de coupe pour les aciers concernés par les recommandations du producteur.
- INRS — Soudage et coupage au chalumeau : équipements, circuits de gaz et prévention des risques lors des travaux au chalumeau.
Les températures, les réglages et les reprises éventuelles se déterminent pour le matériel et la nuance employés. Une recommandation liée à un acier particulier ne doit pas être appliquée automatiquement à tous les bords oxycoupés.
