

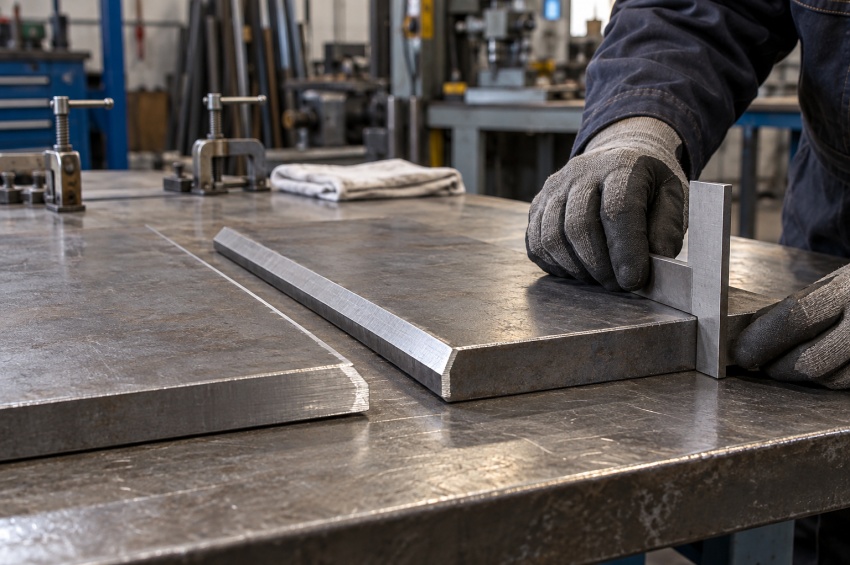
Préparer les bords avant soudage consiste à obtenir la forme, les dimensions et l'état de surface attendus avant assemblage.
Cette démarche associe le choix d'une méthode de préparation, la finition des faces et leur contrôle avant ajustage, pointage et soudage. Elle facilite ainsi la réalisation d'un assemblage conforme aux exigences.
Cette fiche présente les critères de choix, les opérations à organiser et les vérifications à effectuer pour conserver des bords conformes jusqu'à la première passe.
Sommaire
Suivez les étapes de préparation, depuis la lecture des exigences jusqu'au contrôle des pièces prêtes à assembler.
- 1. Que comprend la préparation des bords avant soudage ?
- 2. Quelles informations lire avant de préparer les pièces ?
- 3. Pourquoi identifier le matériau et son état initial ?
- 4. Comment choisir une méthode de préparation ?
- 5. Que permettent le sciage, l'usinage et le chanfreinage mécanique ?
- 6. Quels points vérifier après une découpe thermique ?
- 7. Comment obtenir la géométrie prévue pour le joint ?
- 8. Quel est le rôle de la finition des faces ?
- 9. Quelles surfaces nettoyer avant assemblage ?
- 10. Quelles précautions distinguer pour l'inox et l'aluminium ?
- 11. Que rechercher lors de l'examen visuel des bords ?
- 12. Comment contrôler les dimensions après préparation ?
- 13. Comment conserver les bords préparés jusqu'au soudage ?
- 14. Quelle séquence suivre avant ajustage, pointage et soudage ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Que comprend la préparation des bords avant soudage ?
Préparer les bords consiste à obtenir la forme, les dimensions et l'état de surface attendus avant assemblage. L'opération peut concerner une coupe droite, un chanfrein, une gorge ou une finition locale, selon le joint à réaliser.
Elle ne se résume pas à rendre le métal brillant. Un bord propre peut présenter une géométrie incorrecte ; un profil bien usiné peut encore porter des résidus incompatibles avec le soudage.
Le résultat recherché est un ensemble de bords prêts à être ajustés et contrôlés dans la configuration prévue pour la fabrication.
2. Quelles informations lire avant de préparer les pièces ?
Le plan, le dessin de détail et les instructions de fabrication précisent le profil à obtenir. Le mode opératoire de soudage complète ces informations lorsqu'il définit les conditions de préparation et d'exécution du joint.
Avant de retirer de la matière, identifier l'épaisseur des pièces, les faces à préparer, les cotes du profil et leurs tolérances. Vérifier aussi les dimensions finales de la pièce et les éventuelles surlongueurs destinées à une reprise.
Une indication ambiguë sur l'angle, la racine ou la face de référence doit être clarifiée. Une préparation réalisée par habitude peut être régulière tout en ne correspondant pas au joint demandé.
3. Pourquoi identifier le matériau et son état initial ?
La nuance, l'épaisseur et l'état de livraison font partie des données nécessaires au choix de la préparation. La présence d'un revêtement, d'une couche d'oxyde ou de traces d'huile doit être repérée avant de définir la finition.
Examiner également l'état du bord : déformation, choc, irrégularité de coupe ou indication suspecte. Une anomalie ne doit pas être masquée par un simple polissage si son étendue reste inconnue.
L'identification de la pièce doit rester lisible pendant les opérations. Si un marquage doit être déplacé ou disparaître, son maintien est organisé selon les règles de la fabrication.
4. Comment choisir une méthode de préparation ?
Le choix dépend du matériau, de l'épaisseur, de la géométrie à obtenir et de la précision attendue. L'accessibilité, les équipements disponibles et le nombre de pièces influencent également l'organisation du travail.
Il faut considérer la préparation jusqu'à son état final : une découpe rapide peut demander une finition importante, tandis qu'une opération plus précise peut réduire les reprises nécessaires.
Le tableau suivant donne des repères de choix. Il ne définit ni une plage d'épaisseur universelle ni la conformité automatique d'une méthode pour un assemblage particulier.
| Méthode | Utilisation possible | Points à vérifier |
|---|---|---|
| Sciage | Débit et coupe droite | Dimensions, équerrage, bavures et traces de lubrifiant |
| Usinage ou chanfreinage mécanique | Production d'un profil défini | Cotes du profil, régularité et état des faces |
| Oxycoupage | Débit ou chanfrein sur les aciers compatibles | Scories, oxydes, irrégularités et finition requise |
| Découpe plasma | Coupe de métaux conducteurs avec un équipement adapté | Profil de coupe, dépôts et état de la face selon le matériau et les gaz |
| Découpe laser | Débit ou profil avec un système compatible | Cotes, état du bord et éventuelles couches à éliminer |
| Meulage | Finition ou correction locale | Enlèvement de matière maîtrisé et respect des dimensions |
5. Que permettent le sciage, l'usinage et le chanfreinage mécanique ?
Les méthodes mécaniques enlèvent ou séparent la matière avec un outil adapté. Le sciage peut produire le débit initial ; l'usinage ou une machine à chanfreiner peut ensuite donner le profil et les dimensions demandés.
La précision dépend notamment du maintien de la pièce, du réglage et de l'état de l'outil. Une opération automatisée ne dispense pas de contrôler le bord réellement obtenu.
Après préparation, retirer les copeaux et les bavures. Les résidus de lubrifiant éventuels doivent également être traités avant assemblage, selon une méthode compatible avec le matériau.
6. Quels points vérifier après une découpe thermique ?
L'oxycoupage, le plasma et le laser peuvent servir au débit ou à la préparation d'un bord avec des équipements adaptés. Ils n'ont pas les mêmes possibilités selon le matériau et les conditions de coupe.
Le contrôle porte sur le profil obtenu, les irrégularités, les scories adhérentes et les couches superficielles susceptibles d'exiger une finition. L'effet thermique de la coupe est aussi à considérer lorsque les exigences du matériau ou de la fabrication le demandent.
Une face issue d'une découpe thermique n'est donc ni systématiquement prête à souder ni systématiquement à reprendre sur une profondeur fixe. L'état de la coupe et les prescriptions applicables déterminent les opérations nécessaires.
7. Comment obtenir la géométrie prévue pour le joint ?
La préparation doit respecter le profil demandé : inclinaison des faces, profondeur, talon éventuel et transitions entre les zones préparées. Ces dimensions se lisent avec leurs références sur le dessin.
Pour un assemblage bout à bout, contrôler chaque bord avant montage. L'angle total d'ouverture, le jeu à la racine et le désalignement se vérifient ensuite selon la configuration assemblée.
Une modification locale destinée à faciliter l'ajustage ne doit pas supprimer une dimension prescrite. Si le montage ne convient pas malgré des bords conformes, l'origine du problème doit être recherchée avant de modifier le profil.
8. Quel est le rôle de la finition des faces ?
La finition retire les bavures, les dépôts adhérents et les irrégularités à traiter, ou corrige le profil dans les limites prévues. Elle doit conserver la matière nécessaire et les dimensions finales du bord.
Le choix de l'outil et de l'abrasif dépend du travail demandé. Une action trop agressive peut creuser la surface, amincir une zone ou rendre la cote difficile à tenir.
Une surface polie n'est pas exigée pour tous les joints. L'objectif est l'état de surface prescrit et compatible avec le soudage, plutôt qu'un aspect brillant obtenu au prix d'un enlèvement excessif de matière.
9. Quelles surfaces nettoyer avant assemblage ?
Le nettoyage concerne les faces à fusionner et les zones voisines susceptibles de contaminer le joint. Il est adapté aux huiles, graisses, humidité, revêtements ou oxydes effectivement présents.
Le dégraissage et l'enlèvement des couches adhérentes répondent à des besoins différents. Un essuyage ne remplace pas nécessairement une finition mécanique ; un brossage ne garantit pas l'élimination d'un film gras.
La largeur à traiter et la méthode proviennent des instructions applicables. Après nettoyage, les surfaces doivent rester dans l'état attendu pour le montage et le soudage.
10. Quelles précautions distinguer pour l'inox et l'aluminium ?
Les pratiques employées sur l'acier au carbone ne se transposent pas automatiquement aux autres métaux. Les outils, les produits de nettoyage et les conditions de stockage doivent convenir à l'alliage concerné.
Pour l'acier inoxydable, éviter d'apporter une contamination ferreuse pendant la préparation. L'organisation des outils et de la manutention doit préserver la propreté des surfaces.
Sur l'aluminium, le traitement des résidus gras et celui de la couche d'oxyde demandent une méthode adaptée. Les abrasifs utilisés doivent convenir à ce matériau ; l'état du bord est vérifié de nouveau si les conditions de conservation l'ont altéré.
11. Que rechercher lors de l'examen visuel des bords ?
Examiner les faces préparées dans des conditions permettant de voir les détails utiles. Rechercher les bavures, les scories, les zones restées sales, les arrachements et les indications qui demandent une évaluation complémentaire.
La régularité du profil compte aussi : une variation brusque ou une retouche profonde peut gêner l'ajustage. Le contrôle est effectué sur les zones pertinentes de la longueur du joint, pas seulement sur une extrémité facilement accessible.
La fiche consacrée au contrôle visuel des soudures replace cet examen avant soudage dans la suite des vérifications de fabrication.
12. Comment contrôler les dimensions après préparation ?
Utiliser des instruments adaptés à la cote, à sa tolérance et à l'accès disponible : pied à coulisse, règle, jauge de profil ou instrument de mesure d'angle, selon le besoin.
Les appuis doivent correspondre aux références du dessin. Une bavure ou une face inclinée prise comme mauvais appui peut fausser la mesure ; une impression visuelle de symétrie ne suffit pas à valider une cote.
Contrôler également les dimensions de la pièce affectées par l'enlèvement de matière. Les relevés sont répartis selon les exigences de contrôle et complétés dans les zones qui présentent une variation ou une reprise visible.
13. Comment conserver les bords préparés jusqu'au soudage ?
Les pièces préparées sont stockées et manutentionnées de manière à limiter les chocs, l'humidité et les nouvelles salissures. Les faces utiles au joint doivent rester accessibles pour les derniers contrôles.
Une protection temporaire ne doit pas laisser un résidu incompatible avec le soudage. Après un délai, un transport ou une modification des conditions de stockage, vérifier de nouveau l'état des zones préparées.
Lorsque des relevés sont requis, les rattacher à la pièce ou au joint et à l'étape de contrôle. La traçabilité du soudage permet de conserver ce lien entre identification, opérations et documents.
14. Quelle séquence suivre avant ajustage, pointage et soudage ?
La préparation suit une suite d'opérations contrôlables : identifier les exigences, produire les bords, finir et nettoyer les surfaces, puis confirmer leur conformité avant montage.
Après ajustage et pointage, vérifier les dimensions qui dépendent de l'assemblage. Une préparation correcte sur les pièces isolées ne suffit pas à confirmer le jeu ou l'alignement dans l'état prêt à souder.
En cas d'écart, rechercher sa cause et définir la reprise adaptée avant de commencer la soudure. Toute correction affectant le profil, les dimensions ou la propreté est suivie d'un nouveau contrôle.
- Identifier la pièce, le matériau, le profil et les tolérances à respecter.
- Choisir une méthode compatible avec le bord à obtenir et les moyens disponibles.
- Réaliser la coupe ou le profil, puis effectuer les reprises de finition nécessaires.
- Nettoyer les faces et les zones voisines selon les instructions applicables.
- Contrôler l'aspect, les cotes et les dimensions finales avant assemblage.
- Préserver les surfaces et l'identification jusqu'au montage.
- Après ajustage et pointage, confirmer le jeu, l'alignement et l'état des zones du joint.
À retenir sur la préparation des bords
Un bord prêt à assembler associe un profil conforme, des dimensions vérifiées et des surfaces dans l'état attendu.
- La préparation se définit à partir des exigences du joint et du matériau.
- Le choix d'une méthode comprend les opérations de finition nécessaires.
- Le nettoyage ne remplace pas le contrôle de la géométrie.
- La finition doit préserver les cotes et la matière prévues.
- Les bords sont contrôlés avant montage, tant qu'ils restent accessibles.
- Après pointage, les dimensions d'assemblage sont vérifiées séparément.
- Une retouche ou une nouvelle contamination appelle un contrôle adapté.
À lire aussi
Reliez la préparation aux conditions d'exécution et aux imperfections de soudage.
| ➤Soudage MIG/MAG Comprendre le procédé et ses conditions de mise en œuvre. |
| ➤Soudage TIG Relier l'accès au joint et la propreté des surfaces aux conditions de soudage. |
| ➤Porosité en soudage Distinguer cette imperfection et les facteurs pouvant contribuer à sa formation. |
FAQ — Préparation des bords avant soudage
Voici les réponses aux questions fréquentes sur les méthodes, la finition et le contrôle avant assemblage.
Faut-il toujours chanfreiner les bords avant soudage ?
Non. La préparation dépend du joint à réaliser. Une coupe droite peut être prévue pour certains assemblages ; un chanfrein ou une gorge peut être nécessaire pour d'autres. Le profil applicable est celui des documents de fabrication.
Une découpe plasma propre peut-elle être soudée directement ?
Cela peut être possible si le bord satisfait aux exigences de géométrie et d'état de surface. L'aspect seul ne suffit pas : les dépôts, les couches superficielles et les prescriptions du matériau doivent être pris en compte.
Faut-il meuler tous les bords avant soudage ?
Non. Le meulage répond à un besoin de finition, de nettoyage ou de correction identifié. Il ne doit pas être appliqué systématiquement si le bord est déjà conforme, au risque de modifier inutilement les dimensions.
Une surface brillante est-elle forcément prête à souder ?
Non. Elle peut encore présenter un film gras, une contamination ou un profil incorrect. La préparation associe la propreté, la géométrie et les dimensions attendues.
Peut-on choisir la préparation uniquement d'après l'épaisseur ?
L'épaisseur est un critère parmi d'autres. Le matériau, le procédé, l'accès aux faces, la pénétration attendue et les exigences de fabrication interviennent aussi.
Quand faut-il contrôler les bords ?
Après les opérations de préparation et de finition, tant que les surfaces et les cotes restent accessibles. Les vérifications d'ajustage sont ensuite réalisées dans la configuration assemblée, notamment après pointage.
Que faire si une cote n'est plus conforme après finition ?
L'écart doit être évalué avant montage ou soudage. Une reprise n'est retenue que si elle permet de retrouver les exigences sans compromettre les autres dimensions ; les zones corrigées sont contrôlées de nouveau.
Ressources sur la préparation et la qualité des bords
Ces documents de fabricants apportent des repères complémentaires sur le choix des méthodes, la finition et les particularités des matériaux. Leurs recommandations se lisent dans le contexte des produits et des applications présentés.
- SSAB — Méthodes de préparation des joints : méthodes courantes et traitement des couches superficielles issues d'une coupe thermique sur les aciers concernés.
- Hypertherm — Choisir un procédé de découpe : critères de matériau, de précision et de qualité du bord, avec prise en compte des opérations suivantes.
- Weiler Abrasives — Organiser la préparation avant soudage : choix des outils de finition et maîtrise de l'enlèvement de matière.
- Lincoln Electric — Guide du soudage de l'aluminium (PDF) : chapitre 4 consacré au stockage, à la préparation et au nettoyage avant soudage.
La présence d'une méthode dans un guide ne vaut pas validation pour tous les assemblages. Les cotes, les tolérances et les conditions de préparation restent celles de la fabrication concernée.
