

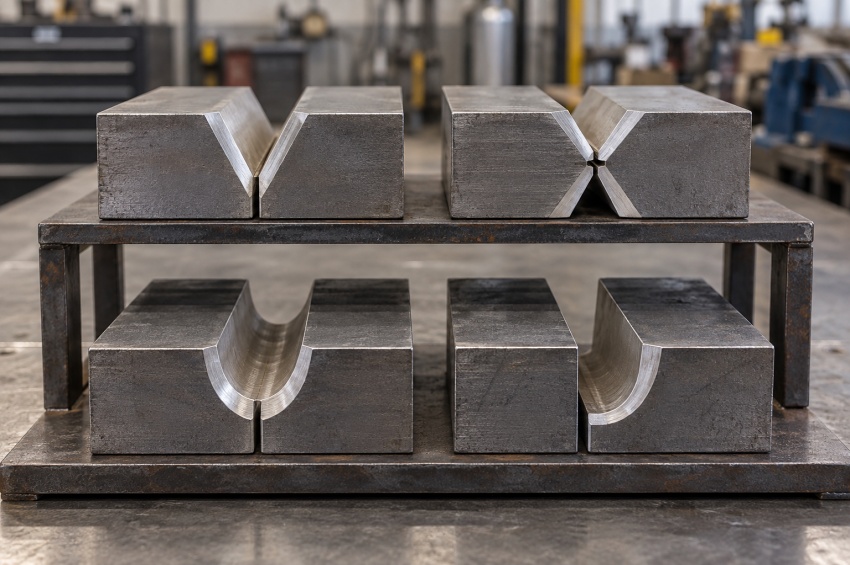
Les types de chanfreins en soudage correspondent à différentes géométries de préparation : V, double V ou X, demi-V, U et J. Leur forme organise l'accès à la racine et aux flancs, ainsi que le volume de métal à déposer pour réaliser le joint.
Le choix dépend de l'épaisseur, du procédé, des possibilités d'accès et des moyens de préparation. Un profil facile à usiner n'est pas forcément le plus économique à remplir ; une gorge réduite doit conserver l'accessibilité nécessaire au soudage.
Cette fiche du dossier préparation des joints de soudage présente les cinq profils, leurs différences et les paramètres à lire sur le croquis. Pour les méthodes de réalisation des bords, consultez aussi la page chanfreinage avant soudage.
Sommaire
Comparez les préparations et retrouvez les critères de choix, de lecture et de contrôle du joint.
- 1. Que désignent les types de chanfreins en soudage ?
- 2. Comment reconnaître V, X, demi-V, U et J ?
- 3. Qu'est-ce qu'une préparation en V ?
- 4. Quelle différence entre double V et préparation en X ?
- 5. Qu'est-ce qu'une préparation en demi-V ?
- 6. Qu'est-ce qu'une préparation en U ?
- 7. Qu'est-ce qu'une préparation en J ?
- 8. Comment l'épaisseur et l'accès aux faces orientent-ils le choix ?
- 9. Pourquoi l'angle, le talon et le jeu restent-ils essentiels ?
- 10. Quel effet sur le volume de métal à déposer ?
- 11. Une préparation en X réduit-elle les déformations ?
- 12. Comment préparer et contrôler les différents profils ?
- 13. Quelles erreurs de choix ou de lecture éviter ?
- 14. Quel rôle jouent le plan, le DMOS et les normes ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Que désignent les types de chanfreins en soudage ?
Les lettres V, X, U et J décrivent l'aspect de la préparation du joint lorsqu'il est observé en coupe. Elles permettent de reconnaître la disposition des faces préparées, mais ne suffisent pas à définir toutes les dimensions nécessaires à la fabrication.
Il faut distinguer le bord d'une pièce et le joint formé par les deux pièces assemblées. Un V résulte de deux bords inclinés ; un demi-V associe un bord incliné et un bord droit. Le chanfrein appartient donc à la pièce, tandis que la forme complète de la préparation se lit sur l'assemblage.
Le type de préparation ne détermine pas, à lui seul, la pénétration obtenue ni le nombre de passes. Ces résultats dépendent de la définition du joint et des conditions réelles de soudage.
2. Comment reconnaître V, X, demi-V, U et J ?
Les profils se différencient principalement par le nombre de bords préparés, la forme des flancs et la répartition de l'ouverture dans l'épaisseur. Le tableau suivant donne des repères de lecture ; il ne remplace pas un croquis coté.
| Préparation | Bords concernés | Forme générale | Point de vigilance |
|---|---|---|---|
| V | Deux bords inclinés, sur une face | Flancs rectilignes | Ouverture et volume à remplir |
| Double V / X | Deux bords préparés sur les deux faces | Deux ouvertures opposées | Accès aux deux faces et séquence |
| Demi-V | Un bord incliné, un bord droit | Profil dissymétrique | Accès et fusion du flanc droit |
| U | Deux bords à profil courbe | Gorge à parties arrondies | Rayons, usinage et accessibilité |
| J | Un bord à profil courbe, un bord droit | Profil courbe dissymétrique | Profil à la racine et accès au bord droit |
Ces lettres ne désignent pas des classes de résistance. Une préparation est adaptée lorsqu'elle permet de réaliser le joint demandé dans les conditions prévues, avec des dimensions et des tolérances maîtrisées.
3. Qu'est-ce qu'une préparation en V ?
Une préparation en V comporte deux bords inclinés du même côté de l'assemblage. Leurs faces forment une ouverture qui se rétrécit vers la racine. Un talon et un jeu peuvent être prévus selon le joint à réaliser.
Les flancs rectilignes rendent ce profil relativement simple à préparer. Il peut être obtenu par une méthode mécanique ou par découpe thermique avec les moyens et la finition adaptés. Le choix de l'angle doit conserver l'accès nécessaire aux deux flancs.
Le V est une préparation courante pour les assemblages bout à bout de tôles ou de tubes. Son intérêt dépend toutefois de la géométrie demandée : sur une forte épaisseur, une ouverture importante peut conduire à un volume élevé de métal à déposer.
4. Quelle différence entre double V et préparation en X ?
Le double V, généralement appelé X, comporte une ouverture sur chacune des deux faces de l'assemblage. Les deux pièces sont préparées des deux côtés, avec une zone de racine définie entre les ouvertures.
Cette disposition permet de répartir le remplissage dans l'épaisseur. Une préparation en X peut être symétrique ou présenter des profondeurs différentes sur les deux faces : il ne faut pas supposer que chaque côté représente systématiquement la moitié de l'épaisseur.
Son utilisation demande de prévoir l'accès aux deux faces, les éventuelles manutentions et la séquence de soudage. Une reprise à l'envers peut être prescrite. La forme en X ne dispense pas de vérifier la fusion de la racine ni de suivre la méthode prévue.
5. Qu'est-ce qu'une préparation en demi-V ?
Dans un demi-V, un seul bord est incliné ; l'autre reste droit. L'ouverture est donc dissymétrique. On rencontre également les appellations préparation à chanfrein simple ou préparation à un seul bord chanfreiné, selon le contexte.
Ce profil peut être retenu lorsque la conception ou les moyens de préparation conduisent à ne préparer qu'une pièce. Le bord droit doit cependant pouvoir être correctement atteint et fusionné pendant le soudage.
L'angle du demi-V ne se déduit pas automatiquement de l'angle individuel utilisé pour un V symétrique. La disposition de la torche ou de l'électrode et l'accès au flanc droit doivent être évalués pour cette géométrie particulière.
6. Qu'est-ce qu'une préparation en U ?
Une préparation en U associe deux bords comportant une partie courbe. La gorge est définie par son profil, notamment les rayons et les éventuelles portions rectilignes, ainsi que par la géométrie de la racine.
Le U peut limiter l'élargissement de la gorge sur des assemblages épais. Il vise alors à réduire le volume à remplir tout en laissant un accès compatible avec le procédé. Son profil est généralement obtenu par usinage.
Une ouverture arrondie dessinée sans cotes ne suffit pas à préparer les pièces. Le rayon, la profondeur, le talon et le jeu éventuel doivent être identifiés sur le croquis. Les moyens d'usinage et de contrôle participent au choix de cette préparation.
7. Qu'est-ce qu'une préparation en J ?
Le J comporte un bord préparé avec une partie courbe, face à un bord droit. Il constitue une préparation dissymétrique, comme le demi-V, mais avec un profil courbe au lieu d'un simple flanc incliné.
Cette géométrie peut réduire le volume de soudure par rapport à une préparation plus ouverte, à dimensions et exigences comparables. Elle demande généralement un usinage adapté et une bonne maîtrise du profil près de la racine.
Le J peut notamment être utilisé pour certaines préparations de tubes. Il ne constitue pas une solution universelle pour la tuyauterie : son intérêt dépend du procédé, de l'accès, des tolérances et de la définition de l'assemblage.
8. Comment l'épaisseur et l'accès aux faces orientent-ils le choix ?
L'épaisseur donne une indication sur le volume à préparer et à remplir, mais elle ne suffit pas à choisir une lettre. Il faut également déterminer de quel côté le soudeur ou l'équipement pourra intervenir et si la pièce peut être retournée.
Un joint accessible par une seule face impose de résoudre les conditions de la première passe depuis ce côté. Un joint accessible par les deux faces offre d'autres possibilités de préparation et de séquence, au prix d'opérations supplémentaires éventuelles.
Sur une pièce longue, lourde ou déjà intégrée dans un ensemble, l'accès réel peut être plus contraignant que celui imaginé sur une coupe de principe. Le choix doit tenir compte du montage complet, y compris des obstacles autour de la torche.
9. Pourquoi l'angle, le talon et le jeu restent-ils essentiels ?
Deux préparations portant le même nom peuvent présenter des conditions de soudage très différentes. L'ouverture, la profondeur préparée, le talon, le jeu à la racine et l'alignement complètent la forme générale du joint.
Dans un V, il faut distinguer l'angle de chaque bord de l'angle total d'ouverture. Dans un U ou un J, les rayons et les portions du profil doivent aussi être précisés. La cote se lit avec sa référence, pas seulement avec sa valeur numérique.
Le jeu se contrôle dans la configuration assemblée, notamment après pointage. Une gorge correctement usinée peut devenir difficile à souder si le jeu se ferme ou si les pièces se désalignent pendant le montage.
10. Quel effet sur le volume de métal à déposer ?
Le volume à remplir dépend de l'aire de la gorge en coupe et de la longueur du joint. Une comparaison doit prendre en compte la préparation complète : angles, profondeurs, jeu, talon et surépaisseurs prévues.
Un X peut réduire le volume par rapport à un V ouvert sur toute l'épaisseur. Les profils en U ou en J peuvent également apporter une économie de métal déposé. Cette économie doit être comparée au travail de préparation, à la manutention et aux opérations de reprise.
Pour illustrer le principe, deux gorges triangulaires de demi-profondeur ont, ensemble, une aire plus faible qu'une seule gorge de pleine profondeur à ouverture angulaire identique. Ce raisonnement simplifié exclut le jeu, le talon et les surépaisseurs : il ne permet pas de chiffrer directement une soudure réelle.
11. Une préparation en X réduit-elle les déformations ?
Une préparation répartie sur les deux faces peut aider à équilibrer les effets du soudage, lorsque la séquence et les volumes déposés de chaque côté sont adaptés. Le X peut ainsi contribuer à limiter certaines déformations angulaires.
La forme du joint ne suffit toutefois pas à garantir cet équilibre. L'ordre des passes, le bridage, les paramètres, la géométrie globale et les possibilités de retournement interviennent également.
Le choix d'une préparation doit donc être associé à l'organisation du soudage. Un joint en X rempli entièrement d'un côté avant toute intervention sur l'autre ne se comporte pas nécessairement comme un joint soudé selon une séquence alternée prévue à cet effet.
12. Comment préparer et contrôler les différents profils ?
Les faces rectilignes peuvent être réalisées par différentes méthodes de préparation. Les profils courbes exigent des moyens capables de reproduire les rayons et les transitions demandés. La méthode retenue doit convenir au matériau et à la précision attendue.
Le contrôle porte sur le profil complet : forme, angle ou rayon, profondeur, talon, régularité et propreté. Une vérification à une seule extrémité ne décrit pas toutes les variations possibles sur une longue tôle ou autour d'un tube.
Après ajustage et pointage, le contrôle s'étend au jeu, au désalignement et à l'ouverture réellement accessible. Un gabarit de profil ou un instrument adapté peut compléter les mesures des dimensions individuelles.
13. Quelles erreurs de choix ou de lecture éviter ?
Une confusion entre V et demi-V peut conduire à préparer le mauvais nombre de bords. Une confusion entre angle individuel et ouverture totale modifie le volume de la gorge. Sur un X dissymétrique, inverser les profondeurs peut également compromettre le montage prévu.
Pour les profils en U et en J, la courbure ne doit pas être remplacée par une forme approximative sans vérifier les tolérances. Il faut aussi éviter de considérer un U comme un V simplement meulé jusqu'à obtenir un fond arrondi.
Avant fabrication, le dessin doit préciser les pièces concernées, les faces à préparer et les dimensions. Si une représentation ou une cote reste ambiguë, elle doit être clarifiée avant l'enlèvement de matière.
14. Quel rôle jouent le plan, le DMOS et les normes ?
Le type de préparation fait partie de la définition de l'assemblage. Le plan, le croquis de joint et le DMOS / WPS doivent donner des instructions cohérentes sur la géométrie et les conditions d'exécution.
ISO 9692-1:2013 décrit des types de préparation pour plusieurs procédés de soudage des aciers, dans son domaine d'application. Cette référence ne fournit pas une préparation unique pour tous les matériaux, tous les procédés et toutes les exigences de pénétration.
Passer d'un V à un U, d'un demi-V à un J ou modifier les profondeurs d'un X doit être évalué avant fabrication. Lorsqu'une qualification est requise, la compatibilité avec le domaine couvert et le référentiel applicable fait partie de cette évaluation.
À retenir
La forme de préparation doit être choisie et cotée pour l'assemblage réel, avec les contraintes de fabrication et d'accès.
- Le V associe deux bords inclinés depuis une face.
- Le X est une préparation en double V, répartie sur les deux faces.
- Le demi-V associe un bord incliné et un bord droit.
- Le U comporte deux profils courbes ; le J n'en comporte qu'un.
- L'angle, les profondeurs, les rayons, le talon et le jeu complètent la forme générale.
- Un X n'est pas obligatoirement symétrique.
- L'économie de métal déposé doit être comparée au coût global de fabrication.
- Le profil et les dimensions sont contrôlés avant montage, puis le jeu et l'alignement après pointage.
À lire aussi
Poursuivez avec les méthodes de préparation et les documents qui encadrent le soudage.
| ➤Préparation des joints de soudage Retrouver les repères sur la géométrie, les surfaces et les contrôles avant assemblage. |
| ➤Chanfreinage avant soudage Comprendre les méthodes de réalisation et de contrôle des bords. |
| ➤DMOS / WPS : définir les conditions de soudage Relier le croquis de préparation aux instructions d'exécution. |
FAQ : types de chanfreins en soudage
Voici les réponses aux questions fréquentes sur les préparations en V, X, demi-V, U et J.
Quelle différence entre un chanfrein en V et en X ?
Le V ouvre le joint depuis une face. Le X, ou double V, comporte une préparation sur les deux faces. Il demande un accès adapté des deux côtés et une séquence de soudage prévue pour cette configuration.
Le demi-V est-il un V avec un angle divisé par deux ?
Non. Le demi-V comporte un seul bord incliné, face à un bord droit. Son angle est défini pour assurer l'accès à cette géométrie dissymétrique ; il ne se déduit pas automatiquement de celui d'un V.
Quelle différence entre une préparation en U et en J ?
Le U associe deux bords à profil courbe. Le J comporte un seul bord à profil courbe, face à un bord droit. Dans les deux cas, les rayons et les dimensions de la racine doivent être précisés.
Le U est-il toujours plus économique que le V ?
Non. Une réduction du métal à déposer peut être compensée par le coût d'usinage et de contrôle. La comparaison doit porter sur la fabrication complète, avec les dimensions et les exigences du joint.
Peut-on choisir le type de chanfrein uniquement selon l'épaisseur ?
Non. Le procédé, la pénétration demandée, l'accès aux faces, la position, le montage et les moyens de préparation interviennent aussi. L'épaisseur est un critère parmi plusieurs.
Un joint en X impose-t-il deux profondeurs identiques ?
Non. Les deux préparations peuvent être symétriques ou avoir des profondeurs différentes. Le croquis doit préciser leur répartition dans l'épaisseur ; elle ne doit pas être supposée à partir de la lettre X.
Peut-on remplacer un V par un J sans modifier les instructions ?
Le changement doit être évalué avant fabrication et les documents doivent rester cohérents. Si une qualification est exigée, il faut également vérifier que la nouvelle préparation reste compatible avec le domaine couvert.
Ressources sur les types de chanfreins
Les références suivantes complètent les repères de lecture des profils, de volume et d'accessibilité. Les dimensions à appliquer restent celles des documents de fabrication du joint.
- ISO 9692-1:2013 : types de préparation pour plusieurs procédés de soudage des aciers, dans le domaine couvert par cette partie de la norme.
- TWI — Design, Part 3 : préparations de joints bout à bout et compromis entre ouverture, accessibilité et quantité de métal déposé.
- TWI — Design, Part 4 : conditions d'accès à la racine et influence de la géométrie sur la réalisation du joint.
- TWI — Calcul du volume et de la masse de soudure : décomposition des sections préparées pour comparer les volumes à déposer.
- TWI — Prévention des déformations par la conception : influence de la préparation et de la répartition des soudures sur les déformations.
- Miller — Guide des types de joints soudés : présentation des joints et des préparations à bords droits, inclinés ou courbes.
Les désignations de profils ne doivent pas être confondues avec les critères d'acceptation de la soudure. La conception, le mode opératoire et le référentiel applicable déterminent la préparation et les exigences à respecter.
