Le choix d'un équipement de soudage orbital est souvent abordé à travers deux caractéristiques principales : le diamètre des tuyauteries et l'intensité maximale disponible. Ces informations sont importantes, mais elles ne suffisent pas à déterminer si une installation répond réellement aux besoins d'un atelier ou d'un chantier.
Plusieurs questions doivent être examinées : la tête de soudage peut-elle être installée sur l'assemblage réel ? La torche dispose-t-elle de suffisamment d'espace pour effectuer sa rotation ? Le procédé permet-il l'utilisation du métal d'apport nécessaire ? Les conditions de soudage peuvent-elles être définies, qualifiées et reproduites en production ?
Une réponse favorable à l'une de ces questions ne garantit pas nécessairement les autres.
Cet article présente une méthode de sélection et de validation des équipements de soudage TIG orbital à tête ouverte, particulièrement utilisés pour les assemblages circulaires sur tuyauteries industrielles.
Il s'appuie sur les principes du soudage mécanisé et sur des exemples de configurations communiquées par le fabricant FYID-Feiyide pour ses équipements FXT40 Pro et ses têtes de la série K.
L'objectif n'est pas de fournir des réglages universels ni de garantir la conformité d'une installation sous pression, mais d'aider les professionnels à définir les caractéristiques et les vérifications nécessaires avant d'investir dans un système de soudage orbital.
Pour découvrir le principe général et les différentes architectures, consulter notre guide du soudage orbital automatisé.
Sommaire
- 1. Définir précisément le joint à souder
- 2. Distinguer le procédé de soudage du système de déplacement
- 3. Considérer la préparation du joint comme un paramètre essentiel
- 4. Vérifier l’encombrement et l’accessibilité de l’installation
- 5. Vérifier les capacités de chaque tête de soudage
- 6. Ne pas confondre régulation de longueur d’arc et suivi du joint
- 7. Vérifier les alimentations et les équipements auxiliaires
- 8. Organiser une démonstration représentative des conditions réelles
- 9. Distinguer réception de l’équipement et qualification du mode opératoire
- 10. Traiter les écarts avant d’autoriser la production
- 11. Assurer la transmission des informations à la production
- Conclusion
- À retenir
- À lire aussi
- FAQ
- À propos de cette contribution
- Ressources techniques
1. Définir précisément le joint à souder
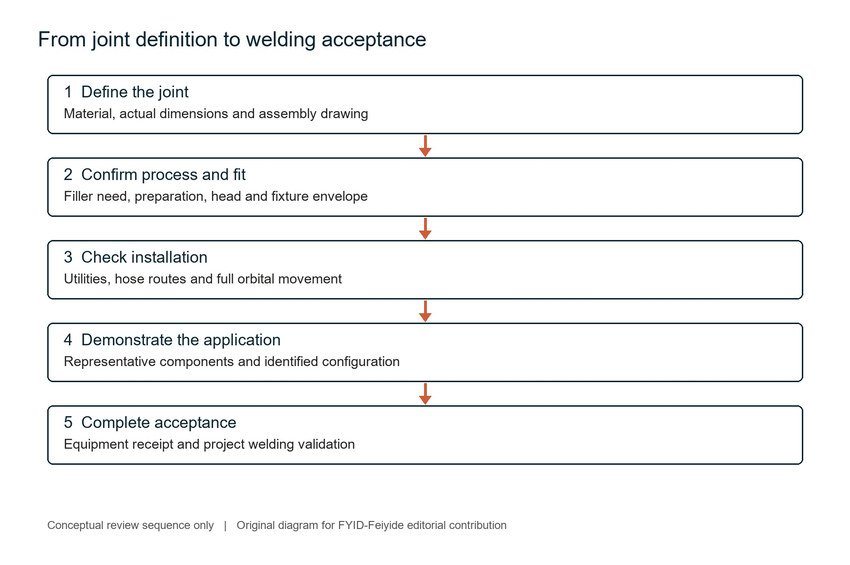
La première étape consiste à analyser le joint et son environnement réel.
À partir des plans de fabrication, il faut identifier la nuance du matériau, le diamètre extérieur réel, l'épaisseur de paroi, le type d'assemblage et sa position de soudage.
Il convient notamment de distinguer un assemblage bout à bout réalisé sur deux tubes droits d'un joint situé près d'une bride, d'un coude, d'un piquage ou d'un support.
Il est également nécessaire de déterminer quels composants seront déjà installés au moment du soudage.
Un tube isolé placé sur un banc de démonstration peut offrir une excellente accessibilité, alors que le même assemblage, intégré à une installation industrielle, peut être difficile à atteindre.
Il faut également préciser si la pièce reste fixe pendant l'opération.
Le soudage orbital d'un tube immobile, dans lequel la tête de soudage se déplace autour du joint, ne doit pas être confondu avec une installation où le tube tourne devant une torche fixe.
Ces deux configurations nécessitent des moyens de maintien, des équipements et des conditions de manutention différents.
Une photographie montrant une soudure circulaire ne permet pas, à elle seule, de déterminer le dispositif employé.
Enfin, l'entreprise doit examiner la diversité des pièces qu'elle prévoit de produire.
Un atelier travaillant avec plusieurs diamètres doit anticiper les changements de têtes et d'outillages, les configurations nécessaires et les modalités de réglage.
Le diamètre le plus important n'est pas obligatoirement le cas le plus contraignant. Un tube de plus petit diamètre, installé dans un espace restreint, peut présenter davantage de difficultés.
2. Distinguer le procédé de soudage du système de déplacement
Le soudage TIG, également appelé GTAW ou procédé 141, utilise une électrode en tungstène non fusible et une protection gazeuse.
Le soudage orbital mécanise le déplacement de la torche autour de l'assemblage. Il ne dispense toutefois pas de définir précisément les conditions métallurgiques et opératoires du soudage.
Pour choisir un équipement, il faut notamment déterminer si un métal d'apport est nécessaire et comment seront réalisées les différentes passes :
- Passe de racine ou de pénétration.
- Passes de remplissage.
- Passe de finition.
Une simple désignation commerciale comme « machine automatique de soudage de tubes » ne fournit pas ces informations.
Les têtes orbitales fermées, souvent employées sur des tubes de faible épaisseur avec un soudage sans apport, ne sont pas nécessairement interchangeables avec les têtes ouvertes équipées d'un dévidoir de fil.
Le choix dépend du matériau, de l'épaisseur, de la préparation du joint, de l'accessibilité et des exigences de fabrication.
Le fabricant peut confirmer les fonctions disponibles et les compatibilités mécaniques. En revanche, la définition et la validation du mode opératoire restent de la responsabilité des intervenants désignés pour la fabrication.
Chaque offre commerciale doit donc identifier clairement le procédé proposé, la tête de soudage, la source de courant et les accessoires associés.
Si une configuration est remplacée par une autre au cours du projet, son adéquation doit être réexaminée. Une tête de plus grande capacité ne constitue pas automatiquement une solution équivalente.
Pour approfondir le procédé lui-même, consulter notre guide complet du soudage TIG.
3. Considérer la préparation du joint comme un paramètre essentiel
Avant même de définir un programme de soudage orbital, la préparation du joint doit être maîtrisée.
Selon les applications, elle comprend notamment la forme du chanfrein, le talon, le jeu à la racine, l'alignement et les tolérances de préparation.
Ces caractéristiques doivent correspondre aux plans et au mode opératoire applicable.
Une indication commerciale précisant qu'une tête peut souder une épaisseur donnée ne permet pas de déterminer automatiquement la préparation appropriée pour tous les matériaux et toutes les conditions de service.
La transition entre la préparation mécanique des tubes et le soudage doit intégrer un contrôle.
Il convient notamment de vérifier :
- La conformité du chanfrein au dessin prévu.
- L'absence de bavures gênantes.
- La propreté des surfaces à assembler.
- Le maintien du jeu et de l'alignement.
- La compatibilité des moyens de bridage avec la préparation.
- Les conditions de manutention et de stockage des extrémités préparées.
Une préparation réalisée avec précision peut être dégradée lors des manipulations qui précèdent l'assemblage.
La mécanisation du déplacement ne doit pas servir à compenser des variations de géométrie non identifiées.
Lorsqu'une succession de pièces présente des différences dimensionnelles, il faut d'abord déterminer leur origine, puis vérifier leur compatibilité avec le domaine de validité du mode opératoire et les capacités des dispositifs de maintien.
Un programme mémorisé peut répéter exactement les mêmes commandes sans produire les mêmes résultats si les conditions initiales du joint ne sont pas identiques.
La répétabilité du soudage dépend donc également de la répétabilité de la préparation.
Pour ces opérations, notre dossier consacré à la préparation des joints de soudage détaille notamment les chanfreins, le jeu à la racine, le talon, le nettoyage et les principaux défauts associés.
4. Vérifier l'encombrement et l'accessibilité de l'installation
Le choix d'une tête de soudage ne repose pas uniquement sur la place disponible autour de la ligne de joint.
Il faut également disposer d'un espace suffisant pour installer, serrer, utiliser puis retirer l'équipement.
L'environnement immédiat doit être analysé : brides, raccords, supports, structures métalliques et autres obstacles.
Lorsque les plans ne permettent pas d'évaluer correctement l'accessibilité, il peut être nécessaire d'utiliser un assemblage représentatif ou une maquette dimensionnelle.
L'objectif est de vérifier toutes les phases d'intervention, et non simplement de constater qu'une tête peut être positionnée à proximité du joint.
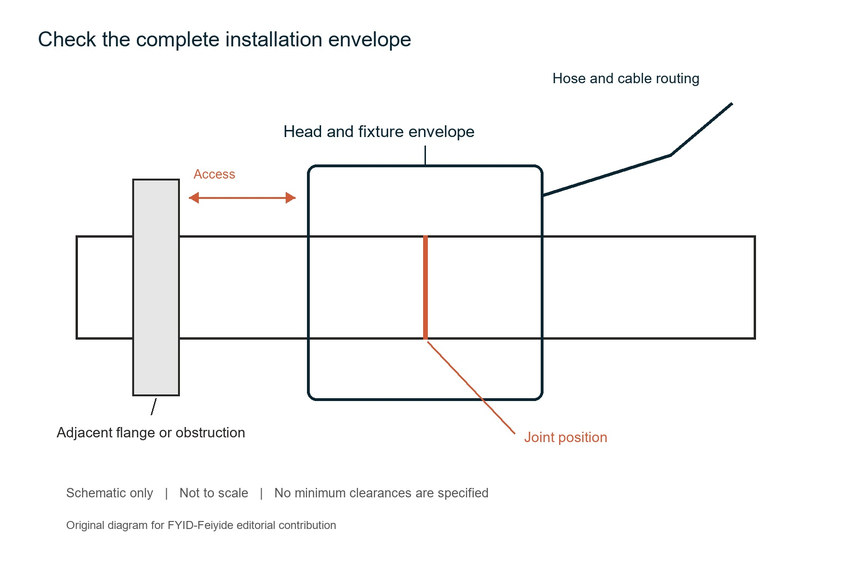
Le cheminement des éléments raccordés à la machine mérite une attention particulière.
Les câbles électriques, flexibles de refroidissement, conduites de gaz et dispositifs d'alimentation en fil doivent permettre l'exécution complète du mouvement prévu.
L'opérateur doit également accéder aux connexions, aux réglages et aux commandes nécessaires.
Une rotation effectuée avec une tête déconnectée ne démontre pas que le système fonctionnera correctement avec l'ensemble de ses accessoires.
L'ordre de fabrication peut parfois permettre de résoudre un problème d'accessibilité.
Un joint peut ainsi être soudé avant la mise en place d'un composant voisin qui empêcherait ensuite l'installation de la tête.
Cette organisation doit toutefois être validée par les responsables de production et intégrée aux instructions de fabrication.
Elle ne doit pas reposer sur une simple hypothèse formulée pendant une démonstration commerciale.
5. Vérifier les capacités de chaque tête de soudage
Les plages annoncées pour une gamme d'équipements correspondent généralement à plusieurs modèles.
Elles ne doivent pas être considérées comme les capacités d'une seule tête de soudage.
Il est donc indispensable d'identifier le modèle exact envisagé, puis de comparer ses limites dimensionnelles avec les caractéristiques du joint.
À titre d'exemple, la documentation du fabricant FYID-Feiyide présente les plages suivantes pour ses têtes orbitales ouvertes de série K :
| Tête | Diamètre extérieur | Épaisseur annoncée |
|---|---|---|
| K76 | 20 à 76 mm | 2 à 10 mm |
| K114 | 25 à 114 mm | 2 à 12 mm |
| K168 | 60 à 168 mm | 2 à 12 mm |
| K219 | 89 à 219 mm | 2 à 12 mm |
| K325 | 159 à 325 mm | 2 à 12 mm |
Ces données correspondent aux limites de sélection annoncées par le constructeur. Elles ne constituent pas des résultats d'essais indépendants et ne garantissent pas la faisabilité de toutes les combinaisons comprises dans ces plages.
Les conditions de préparation, la nuance du matériau, les moyens de bridage et l'accessibilité doivent toujours être vérifiés.
Une application extérieure aux limites standard nécessite une évaluation technique spécifique.
Il serait incorrect de considérer qu'une capacité obtenue avec une adaptation particulière s'applique automatiquement à tous les modèles de la gamme.
Inversement, le respect des dimensions annoncées ne démontre pas qu'un mode opératoire est qualifié.
Un dossier de sélection doit donc identifier la tête retenue, ses caractéristiques et les conditions d'utilisation encore à confirmer.
6. Ne pas confondre régulation de longueur d'arc et suivi du joint
Les fonctions de commande des équipements de soudage orbital doivent être examinées avec précision.
Certaines désignations commerciales peuvent recouvrir des fonctions techniques distinctes.
Le système AVC (Arc Voltage Control) repose sur une régulation liée à la tension d'arc afin d'agir sur la distance entre l'électrode et la pièce.
Il ne doit pas être confondu avec un dispositif de suivi automatique du joint, destiné à détecter et à corriger la position de la torche par rapport à la trajectoire de soudage.
La présence d'une régulation AVC ne signifie donc pas nécessairement que l'équipement peut compenser un défaut de positionnement du joint.
L'acheteur doit demander au fabricant de préciser les fonctions présentes et leurs conditions d'utilisation.
Dans le cas de l'équipement FXT40 Pro présenté par FYID-Feiyide, la documentation technique du FXT40 Pro et des têtes orbitales de série K mentionne notamment la régulation AVC et des fonctions d'oscillation.
La disponibilité d'un suivi automatique de joint indépendant doit être confirmée pour la configuration effectivement proposée.
Dans tous les cas, la position de la tête, la géométrie du joint et les conditions d'accostage demeurent des éléments essentiels de la préparation.
La même prudence s'applique aux programmes enregistrés dans la commande numérique.
Un programme mémorisé contient des réglages réutilisables. Il ne constitue pas automatiquement un mode opératoire valable pour un autre matériau, une autre épaisseur ou une autre préparation.
Chaque programme doit être associé à une procédure identifiable ainsi qu'à une configuration définie.
Il faut également préciser les personnes autorisées à modifier les réglages et la manière dont l'opérateur peut reconnaître la version approuvée pour la fabrication.
7. Vérifier les alimentations et les équipements auxiliaires
Les besoins électriques doivent être confirmés avant de retenir définitivement une installation de soudage orbital.
Pour l'équipement FXT40 Pro, le fabricant présente notamment deux configurations :
- Une version triphasée 380 V, avec une plage d'intensité annoncée de 10 à 400 A.
- Une version monophasée 220 V, avec une plage d'intensité annoncée de 10 à 300 A.
Ces différences doivent être prises en compte en fonction de l'alimentation disponible et des besoins de l'application.
L'intensité maximale d'une source de courant ne constitue toutefois pas un réglage de soudage. Elle ne permet pas, à elle seule, de déterminer les paramètres d'un mode opératoire.
Le refroidissement doit également être étudié élément par élément.
Selon les indications du constructeur, la source FXT40 Pro est refroidie par air, tandis que les têtes de soudage de série K nécessitent un refroidissement par eau.
Il convient donc de vérifier les dispositifs de refroidissement disponibles, leurs raccordements et leurs conditions de fonctionnement.
Décrire l'installation entière comme simplement « refroidie par air » ferait oublier les besoins des têtes de soudage.
À l'inverse, présenter l'ensemble comme intégralement refroidi par eau serait également imprécis.
Les autres équipements auxiliaires doivent être examinés : alimentation en gaz de protection, acheminement des câbles, emplacement de la source de courant, accès aux commandes et maintien des tuyauteries.
Les conditions particulières d'intervention doivent être communiquées au fabricant avant la commande.
Une description générale d'équipement industriel ne suffit pas à démontrer son adéquation à tous les environnements de travail.
8. Organiser une démonstration représentative des conditions réelles
Une démonstration technique ne devrait pas se limiter à produire un cordon de soudure d'apparence satisfaisante.
Elle doit répondre à des questions définies avant l'essai.
Les pièces retenues doivent représenter les conditions réelles de fabrication.
La démonstration peut notamment servir à vérifier l'installation de la tête, son serrage, l'exécution du déplacement complet, l'accessibilité du dévidoir, le cheminement des raccordements et les différentes étapes de mise en œuvre.
Il convient de distinguer les observations relatives à la compatibilité mécanique de celles concernant les caractéristiques de la soudure.
Ces deux catégories doivent être enregistrées séparément.
Lorsque plusieurs familles de joints sont envisagées, les essais doivent couvrir des configurations représentatives des difficultés attendues.
Il peut s'agir d'un assemblage à accessibilité réduite, d'une préparation différente ou d'une pièce située près des limites dimensionnelles annoncées.
Une démonstration réussie sur un seul assemblage ne permet pas de conclure automatiquement que toutes les autres configurations seront acceptables.
Le domaine couvert par l'essai doit être clairement identifié.
Il est également nécessaire d'enregistrer la configuration exacte utilisée :
- Référence de la tête de soudage.
- Version de la source de courant.
- Moyens de maintien et de bridage.
- Dispositif d'alimentation en fil.
- Référence du programme utilisé.
- Accessoires et raccordements associés.
Si l'installation livrée diffère de celle présentée pendant la démonstration, il faut déterminer quels essais ou vérifications doivent être répétés.
Cette traçabilité permet d'utiliser les résultats lors de la réception de l'équipement.
9. Distinguer réception de l'équipement et qualification du mode opératoire
La réception d'une installation vise à vérifier que l'équipement livré satisfait aux exigences techniques et contractuelles convenues.
La qualification d'un mode opératoire de soudage répond à une autre question : démontrer que la procédure envisagée est capable de produire des assemblages satisfaisant aux exigences applicables.
Ces deux démarches ne doivent pas être confondues.
Les responsables du projet doivent identifier les codes, normes, éditions et spécifications contractuelles applicables ainsi que les contrôles et essais nécessaires.
Pour certaines installations relevant des référentiels américains, le code ASME B31.3 concerne notamment les tuyauteries de procédé, tandis que l'ASME Section IX traite des qualifications de soudage dans son domaine d'application.
D'autres installations peuvent relever de référentiels différents selon leur nature et leur destination.
Dans le contexte européen, les séries ISO relatives aux modes opératoires apportent également des références importantes.
L'ISO 15609-1 traite notamment des informations à faire figurer dans un descriptif de mode opératoire de soudage à l'arc, tandis que l'ISO 15614-1 prévoit une méthode de qualification par épreuve pour les matériaux et procédés entrant dans son domaine d'application.
Le référentiel applicable doit toujours être déterminé pour chaque projet.
L'apparence régulière d'un cordon ne démontre pas nécessairement sa pénétration, son intégrité interne ou son aptitude au service.
Les méthodes d'examen, leur étendue et leurs critères d'acceptation doivent être définis avant la réalisation des essais.
Les résultats obtenus doivent être enregistrés et examinés par les personnes compétentes.
Une photographie, un programme enregistré ou un certificat d'équipement ne remplacent pas les contrôles effectivement prescrits.
La même distinction s'applique aux performances de production.
Une démonstration sur un assemblage donné ne permet pas de garantir un pourcentage d'amélioration de productivité pour une autre fabrication.
Lorsqu'un gain de production fait partie des critères d'achat, les méthodes de mesure doivent être définies à l'avance, en tenant compte notamment de la préparation, de la manutention et du contenu réel des opérations comparées.
10. Traiter les écarts avant d'autoriser la production
Un programme de réception doit prévoir la manière dont seront traitées les observations non conformes aux attentes.
Si une tête ne peut pas être installée, il faut documenter l'obstacle rencontré et la configuration concernée avant d'envisager une modification du bridage ou de la séquence d'assemblage.
Si le déplacement complet n'est pas possible, il convient d'identifier précisément à quel endroit l'accessibilité devient insuffisante.
Ces observations concernent la compatibilité mécanique. Elles ne doivent pas être automatiquement présentées comme des défauts de soudage.
Lorsqu'une soudure d'essai ne satisfait pas à une exigence définie, les informations disponibles doivent être conservées : identification du joint, paramètres employés, configuration de l'installation et résultats des examens.
L'analyse doit distinguer les différentes causes possibles : configuration inadaptée, préparation irrégulière, erreur de mise en place ou mode opératoire insuffisamment établi.
Les preuves disponibles ne permettent pas toujours de déterminer immédiatement la cause d'un écart.
Il est préférable de documenter cette incertitude plutôt que de modifier simultanément plusieurs paramètres et de considérer un nouvel échantillon visuellement satisfaisant comme une solution définitivement validée.
Chaque modification doit avoir un objectif et un domaine d'application clairement définis.
Une modification de bridage peut résoudre un problème d'installation sans démontrer la qualité de la soudure obtenue.
De même, une modification des paramètres peut améliorer un résultat métallurgique sans résoudre un problème d'interférence avec les flexibles.
Chaque écart doit donc être traité à partir de l'observation initiale et faire l'objet des vérifications nécessaires après correction.
Avant de démarrer la production, les points restant ouverts doivent être identifiés, attribués à un responsable et faire l'objet d'une décision documentée.
Lorsque les éléments disponibles ne permettent pas d'autoriser la fabrication, la famille de joints concernée doit rester en attente de validation.
Les autres opérations déjà acceptées peuvent, quant à elles, se poursuivre dans les conditions qui leur sont propres.
Cette méthode permet d'éviter qu'une difficulté non résolue devienne une hypothèse implicite de production.
11. Assurer la transmission des informations à la production
La sélection d'un équipement ne s'achève pas au moment de son achat ou de sa réception.
Les informations nécessaires doivent pouvoir être utilisées par les personnes chargées de préparer et d'exécuter les soudures.
Le dossier final doit permettre de relier les plans et matériaux aux équipements retenus, aux dispositifs de maintien, aux conditions d'alimentation, aux procédures applicables, aux versions des programmes et aux contrôles prévus.
Lorsque l'accessibilité dépend de l'ordre d'assemblage, cette séquence doit également apparaître dans les instructions de fabrication.
Les éléments validés doivent être distingués des questions techniques encore ouvertes.
Une hypothèse non vérifiée ne doit jamais pouvoir être confondue avec une instruction approuvée.
Lorsqu'une modification de fabrication intervient, les données concernées doivent être réexaminées.
Un nouveau raccord, une épaisseur différente, une modification du chanfrein ou le déplacement d'un support peuvent remettre en cause la compatibilité de l'installation.
Il appartient aux responsables techniques de déterminer les vérifications et éventuelles revalidations nécessaires.
Le simple fait d'utiliser la même tête de soudage ou le même numéro de programme ne garantit pas que les conditions initialement retenues restent applicables.
Cette démarche ne transforme pas le soudage orbital en une procédure purement administrative.
Elle permet au contraire de rendre les décisions techniques compréhensibles et vérifiables.
L'acheteur peut identifier les raisons du choix d'un équipement, les capacités réellement confirmées par le fournisseur, les résultats des démonstrations et les conditions de validation restant à la charge du projet.
Il s'agit d'une base plus solide pour organiser la production que de s'appuyer uniquement sur le diamètre maximal annoncé, l'intensité disponible ou l'apparence d'un cordon de démonstration.
Conclusion
La sélection d'un équipement TIG orbital à tête ouverte doit commencer par l'analyse du joint à réaliser et des conditions d'installation.
Le diamètre du tube et la puissance du matériel constituent des données importantes, mais ils ne suffisent pas à garantir la faisabilité du soudage.
La préparation des bords, la régularité de l'accostage, les dispositifs de bridage, l'accessibilité de la tête, les fonctions de commande et les équipements auxiliaires doivent être considérés comme un ensemble.
Les démonstrations doivent être représentatives des fabrications envisagées et leurs résultats correctement documentés.
Enfin, la réception de la machine ne doit jamais être confondue avec la qualification du mode opératoire ou l'acceptation des soudures réalisées.
Un équipement adapté est avant tout un équipement dont les capacités, les limites et les conditions d'utilisation ont été définies et vérifiées pour l'application concernée.
À retenir
- La sélection d’une tête orbitale TIG commence par les caractéristiques réelles du joint, et pas seulement par le diamètre annoncé.
- Les têtes ouvertes et fermées ne répondent pas aux mêmes contraintes d’accès et d’apport de métal.
- La préparation des bords, le jeu à la racine et l’alignement doivent rester maîtrisés et répétables.
- L’encombrement de la tête, du bridage, des flexibles et des câbles doit être vérifié sur l’assemblage réel.
- Une plage de diamètres indiquée dans un catalogue ne garantit pas la faisabilité de toutes les soudures correspondantes.
- La régulation AVC ne doit pas être assimilée à un dispositif de suivi automatique de joint.
- La démonstration doit représenter les contraintes réelles et conserver la trace de la configuration testée.
- La réception de l’équipement ne remplace pas la qualification du mode opératoire ni les contrôles de soudure.
À lire aussi
| ➤
Soudage automatisé et robotisé : tous les guides Le dossier de référence sur les procédés mécanisés, robots, cobots et systèmes orbitaux. |
| ➤
Soudage orbital automatisé : principes et équipements Découvrez les systèmes orbitaux et les principales configurations utilisées pour les tubes. |
| ➤
Préparation des tubes avant soudage Chanfreinage, alignement et conditions de préparation des assemblages tubulaires. |
| ➤
Suivi de joint en soudage robotisé Différences entre détection, correction de trajectoire et suivi pendant le soudage. |
| ➤
ISO 15614-1 : qualification des modes opératoires Comprendre les essais et la qualification d’une procédure de soudage dans son domaine applicable. |
FAQ : choix d’une tête de soudage orbital TIG ouverte
Quelle est la différence entre une tête orbitale TIG ouverte et une tête fermée ?
Une tête ouverte laisse accessible la zone de soudage et peut être associée à un système d’apport de fil selon la configuration. Les têtes fermées sont fréquemment employées pour des tubes de faible épaisseur, notamment avec un soudage autogène. Le choix dépend du joint et du procédé demandé.
Le diamètre maximal indiqué par un fabricant suffit-il pour choisir la tête ?
Non. Il faut vérifier pour le modèle précis le diamètre extérieur, l’épaisseur admissible, la préparation du joint, le bridage et l’espace disponible. La plage de catalogue ne garantit pas à elle seule la faisabilité.
Pourquoi faut-il contrôler la préparation des joints avant un soudage orbital ?
Parce qu’un programme répète ses commandes, pas les conditions initiales de chaque pièce. Un jeu variable, un mauvais alignement ou un chanfrein irrégulier peuvent modifier le résultat obtenu.
Une fonction AVC permet-elle automatiquement de suivre le joint ?
Non. L’AVC régule la distance électrode-pièce à partir d’un retour lié à la tension d’arc. Un suivi automatique de joint est une fonction différente, qui doit être explicitement prévue et vérifiée.
Quels contrôles prévoir lors d’une démonstration ?
Une démonstration représentative doit permettre de vérifier le montage, le serrage, l’accessibilité, la course complète, les raccordements et la configuration utilisée. Les contrôles des soudures réalisées sont ensuite définis selon les exigences du projet.
La réception d’une machine qualifie-t-elle le mode opératoire de soudage ?
Non. La réception vérifie la conformité de l’équipement livré à la commande. La qualification du mode opératoire fait l’objet d’exigences et d’essais distincts selon le référentiel applicable.
À propos de cette contribution
Cet article est une contribution technique d’April Pei, directrice marketing de Hubei Feiyide Intelligent Equipment Co., Ltd. (FYID-Feiyide), entreprise spécialisée dans les équipements de soudage orbital et de préparation des tuyauteries industrielles.
Le contenu a été traduit, adapté et enrichi par la rédaction de Steelsoudeur, dans le respect de sa ligne éditoriale indépendante.
Source : FYID-Feiyide.
Ressources techniques
- TWI — What is Orbital Welding? : introduction au procédé de soudage orbital.
- TWI — Tungsten Inert Gas Welding : informations sur le TIG et ses conditions de préparation.
- ASME — B31 Pressure Piping : présentation des référentiels américains de tuyauterie sous pression.
Les valeurs indiquées pour les équipements FYID-Feiyide proviennent de la documentation constructeur ; elles ne remplacent ni les vérifications d'application ni les essais de qualification nécessaires au projet.