

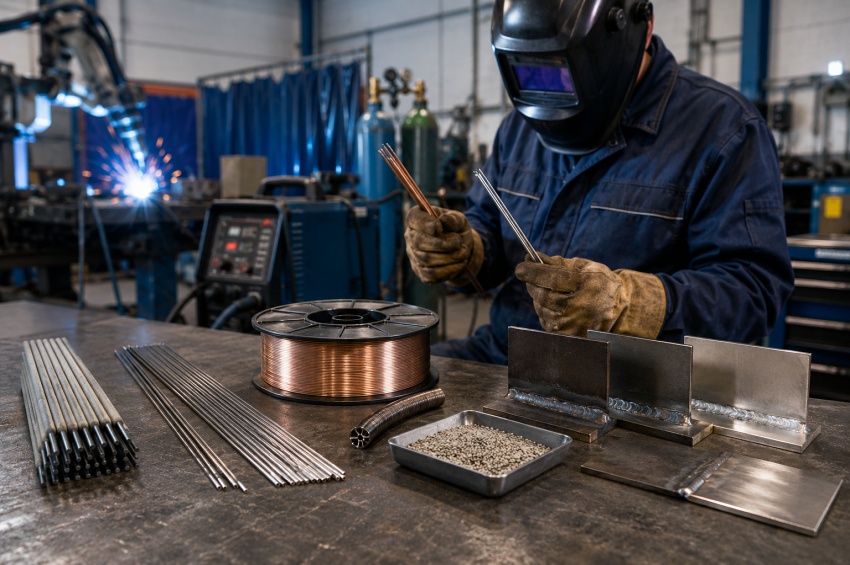
Le métal d'apport participe directement à la constitution du métal fondu et aux propriétés finales du joint soudé. Son choix doit donc être cohérent avec le matériau de base, le procédé utilisé, les caractéristiques mécaniques recherchées et les conditions auxquelles l'assemblage sera exposé en service.
Selon le procédé, le métal d'apport peut se présenter sous forme d'électrode enrobée, de fil plein, de fil fourré, de baguette TIG ou de fil-électrode associé à un flux. Une référence adaptée dans une configuration donnée ne constitue pas pour autant une solution universelle pour toutes les nuances, épaisseurs et applications.
Lorsqu'un DMOS/WPS est applicable, le choix réel du consommable doit rester conforme aux prescriptions de la procédure qualifiée et aux documents de fabrication. Les critères présentés ici permettent de comprendre la logique de sélection, mais ne remplacent jamais les exigences d'un projet ou les recommandations du fabricant.
Sommaire
- 1. Qu'est-ce qu'un métal d'apport en soudage ?
- 2. Quel rôle joue le métal d'apport dans le joint soudé ?
- 3. Le métal d'apport doit-il être identique au métal de base ?
- 4. Comment identifier le matériau à souder avant de choisir ?
- 5. Pourquoi la composition chimique est-elle importante ?
- 6. Quelles propriétés mécaniques faut-il comparer ?
- 7. Comment le procédé de soudage influence-t-il le choix ?
- 8. Quel rôle jouent les conditions de service ?
- 9. Comment raisonner pour les aciers inoxydables ?
- 10. Comment choisir pour un assemblage dissemblable ?
- 11. Pourquoi la dilution doit-elle être prise en compte ?
- 12. Le diamètre du métal d'apport influence-t-il le choix ?
- 13. Quel rôle joue le DMOS/WPS ?
- 14. Pourquoi le stockage et l'état du consommable comptent-ils ?
- 15. Peut-on remplacer un métal d'apport par une référence équivalente ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'un métal d'apport en soudage ?
Le métal d'apport est le matériau métallique ajouté au joint pendant le soudage afin de participer à la formation du métal fondu. Après solidification, il devient une partie intégrante de la soudure.
Selon le procédé, le métal d'apport peut être apporté de différentes manières. En MMA, l'âme métallique de l'électrode enrobée fond et alimente le bain. En MIG/MAG, un fil continu fusible assure à la fois le passage du courant et l'apport de métal. En TIG, l'électrode de tungstène est non fusible et l'apport peut être introduit séparément sous forme de baguette ou de fil.
Dans le soudage à l'arc submergé, le fil-électrode travaille en association avec un flux. Il faut alors considérer le comportement du couple fil-flux plutôt que la seule référence du fil.
2. Quel rôle joue le métal d'apport dans le joint soudé ?
Le métal d'apport ne sert pas uniquement à remplir un chanfrein. Il contribue à la composition chimique du métal fondu et participe donc aux propriétés mécaniques, à la résistance à la corrosion, au comportement à basse ou haute température et à d'autres caractéristiques du joint selon l'application.
Le métal fondu final résulte généralement du mélange entre le métal d'apport et une partie du métal de base fondue pendant l'opération. Les propriétés de la soudure dépendent donc à la fois du consommable choisi, de la dilution, du cycle thermique et des conditions réelles de mise en œuvre.
Un métal d'apport adapté doit permettre d'obtenir les propriétés prévues sans introduire une incompatibilité métallurgique ou une fragilité inutile dans la zone soudée.
3. Le métal d'apport doit-il être identique au métal de base ?
Pas nécessairement. Pour de nombreuses fabrications courantes, le métal d'apport est choisi de manière à produire un dépôt dont les propriétés sont compatibles avec celles du matériau de base. Cela ne signifie pas que sa composition doit être strictement identique.
Dans certains cas, le consommable peut être choisi pour fournir une résistance mécanique légèrement supérieure, améliorer certaines propriétés du dépôt ou compenser l'effet de la dilution. Les assemblages dissemblables constituent un exemple encore plus évident : il n'existe alors pas un seul métal de base auquel faire correspondre automatiquement le consommable.
La bonne approche consiste donc à raisonner en termes de compatibilité métallurgique et de propriétés attendues, plutôt qu'à rechercher une simple identité de désignation.
4. Comment identifier le matériau à souder avant de choisir ?
La sélection d'un métal d'apport commence par l'identification correcte du ou des matériaux de base. Une erreur de nuance peut conduire à choisir un consommable inadapté, même lorsque le procédé et les paramètres sont correctement maîtrisés.
Les documents matière, plans, certificats, marquages et spécifications de fabrication peuvent fournir les informations nécessaires. Dans une fabrication organisée, la traçabilité des matériaux permet justement de relier les pièces à leur nuance et à leurs documents de réception.
Acier non allié, acier faiblement allié, inox austénitique, duplex, aluminium, nickel ou autre alliage ne demandent pas la même logique de sélection. La page Quel consommable choisir selon le matériau à souder ? développe ce sujet plus spécifiquement.
5. Pourquoi la composition chimique est-elle importante ?
La composition chimique du métal d'apport influence celle du métal fondu après dilution avec le matériau de base. Certains éléments d'alliage sont nécessaires pour atteindre les propriétés recherchées, tandis qu'un excès ou un déficit peut modifier le comportement de la soudure.
Pour les aciers inoxydables, par exemple, la teneur en chrome, nickel, molybdène ou autres éléments participe au comportement du dépôt vis-à-vis de la corrosion et à sa structure métallurgique. Pour les aciers faiblement alliés, certains éléments permettent d'obtenir les caractéristiques mécaniques ou la tenue en température prévues.
Le choix ne doit donc pas se limiter au diamètre ou à la facilité d'amorçage : la classification du consommable apporte des informations essentielles sur la nature du métal déposé.
6. Quelles propriétés mécaniques faut-il comparer ?
La résistance à la traction et la limite d'élasticité font partie des propriétés fréquemment examinées, mais elles ne sont pas les seules. Selon l'application, l'allongement, la résilience à une température donnée ou le comportement après traitement thermique peuvent également devenir importants.
Choisir systématiquement le consommable affichant la résistance la plus élevée n'est pas une bonne méthode. Un dépôt très résistant mais moins ductile peut être moins adapté qu'un métal d'apport offrant un meilleur équilibre entre résistance, ténacité et compatibilité avec le matériau de base.
Les valeurs à respecter doivent provenir des exigences du projet, de la norme de construction, de la procédure qualifiée ou des spécifications applicables à l'équipement.
7. Comment le procédé de soudage influence-t-il le choix ?
Un métal d'apport doit être compatible avec le procédé utilisé. La forme physique du consommable, son comportement électrique et les conditions de transfert du métal diffèrent fortement entre MMA, TIG, MIG/MAG, fil fourré et SAW.
Une électrode enrobée destinée au MMA ne se sélectionne pas avec les mêmes critères pratiques qu'un fil MIG/MAG ou qu'une baguette TIG. En soudage semi-automatique, l'état de surface et la régularité du dévidage deviennent par exemple essentiels. En SAW, le fil doit être choisi avec le flux correspondant à la combinaison prévue.
Notre guide Quel consommable choisir selon le procédé de soudage ? compare ces grandes familles.
8. Quel rôle jouent les conditions de service ?
Deux assemblages réalisés dans le même matériau peuvent nécessiter des métaux d'apport différents si leurs conditions de service ne sont pas les mêmes. Température, pression, corrosion, sollicitations cycliques, abrasion ou contact avec un produit particulier peuvent modifier les critères de sélection.
Un équipement destiné à fonctionner à basse température peut par exemple imposer des exigences de résilience spécifiques. À l'inverse, une installation travaillant à température élevée peut demander une composition capable de conserver ses propriétés dans le temps.
Dans les environnements corrosifs, le choix doit également rester cohérent avec le matériau de base, le milieu rencontré et les exigences de durée de vie de l'installation.
9. Comment raisonner pour les aciers inoxydables ?
Le choix d'un métal d'apport pour l'inox ne consiste pas simplement à sélectionner une baguette portant le même numéro que la nuance du matériau. Il faut prendre en compte la composition des métaux de base, la dilution, le procédé, la résistance à la corrosion recherchée et le comportement métallurgique du métal fondu.
Les références couramment rencontrées comme ER308L, ER316L ou ER309L correspondent à des usages différents et ne doivent pas être considérées comme interchangeables. Le suffixe, la classification complète et les conditions d'utilisation ont leur importance.
Pour cette raison, les pages dédiées aux baguettes TIG, aux fils MIG/MAG et aux futures fiches de classifications développeront les références individuelles sans surcharger le présent guide général.
10. Comment choisir pour un assemblage dissemblable ?
Un assemblage dissemblable relie deux matériaux de compositions différentes. Le choix du métal d'apport devient alors plus complexe puisque le dépôt doit rester compatible avec les deux côtés du joint et avec les propriétés demandées en service.
Un exemple fréquent est l'assemblage d'un acier non allié avec un acier inoxydable. Le consommable peut être choisi de manière à tolérer la dilution provenant de l'acier carbone tout en conservant une composition satisfaisante dans le métal fondu.
La sélection dépend toutefois du couple réel de matériaux, de la géométrie, du taux de dilution, du procédé et des conditions de service. Les assemblages dissemblables demandent donc une vérification technique spécifique plutôt qu'une règle générale appliquée automatiquement.
11. Pourquoi la dilution doit-elle être prise en compte ?
La dilution correspond à la part du métal de base qui se retrouve fondue puis mélangée au métal d'apport dans le bain. Elle influence directement la composition finale du métal fondu.
Son importance varie avec le procédé, la préparation du joint, les paramètres, la pénétration et la proportion de métal d'apport déposée. Un procédé ou une configuration produisant une forte pénétration peut entraîner une dilution plus importante qu'une technique déposant davantage de métal avec une pénétration limitée.
Cette notion devient particulièrement importante en rechargement, en soudage d'alliages et dans les assemblages dissemblables, où la composition finale du dépôt peut évoluer sensiblement avec la dilution.
12. Le diamètre du métal d'apport influence-t-il le choix ?
Oui, mais le diamètre constitue surtout un paramètre de mise en œuvre et non le premier critère métallurgique. Il doit être adapté à l'épaisseur, au type de joint, à la position, à la plage de courant et au niveau de dépôt recherché.
Une baguette TIG trop grosse peut rendre le dosage du métal difficile sur une faible épaisseur, tandis qu'un fil ou une électrode de petit diamètre peut limiter la productivité sur une section importante. En MIG/MAG, le diamètre influence également les plages de vitesse de fil et d'intensité utilisables.
Le diamètre doit donc être choisi après avoir déterminé la bonne famille de métal d'apport, et en cohérence avec le procédé et les paramètres de soudage.
13. Quel rôle joue le DMOS/WPS ?
Lorsqu'un DMOS/WPS s'applique, le métal d'apport utilisé doit rester dans le cadre prévu par la procédure. Le soudeur ne doit pas remplacer librement le consommable par une autre référence simplement parce qu'elle lui paraît proche.
La procédure peut préciser la classification, la marque commerciale lorsqu'elle est imposée par le projet, le diamètre, le type de flux, le gaz de protection ou d'autres paramètres liés au consommable. Elle relie ainsi le choix du métal d'apport aux conditions qui ont permis de qualifier le mode opératoire.
Pour une fabrication soumise à exigences, la bonne question n'est donc pas seulement « quel métal d'apport conviendrait ? », mais aussi « quel consommable est autorisé par la procédure applicable ? ».
14. Pourquoi le stockage et l'état du consommable comptent-ils ?
Un métal d'apport correctement sélectionné peut perdre une partie de son intérêt s'il est mal conservé. Humidité, poussières, graisses, oxydation, emballage détérioré ou contamination peuvent modifier le comportement du consommable et augmenter le risque de défauts.
Les précautions varient selon les familles. Certaines électrodes enrobées exigent une gestion stricte de l'humidité, les baguettes TIG doivent rester propres, les fils doivent être protégés de la corrosion et de la contamination, et les flux SAW doivent être conservés et éventuellement remis en condition conformément aux instructions prévues.
La page Stockage et conservation des consommables de soudage détaille ces points.
15. Peut-on remplacer un métal d'apport par une référence équivalente ?
Deux consommables classés dans une famille voisine ne sont pas nécessairement interchangeables dans toutes les fabrications. Une classification peut donner des indications communes sur certaines propriétés, mais le comportement réel dépend également du produit, du procédé, de la position, du gaz, du flux et des exigences du projet.
Dans une fabrication sans procédure particulière, un remplacement peut parfois être techniquement envisageable après vérification des caractéristiques. Dans une fabrication soumise à un DMOS/WPS, à une spécification client ou à une exigence réglementaire, le remplacement doit rester conforme aux règles applicables et peut nécessiter une validation formelle.
La prudence consiste donc à comparer les documents techniques et à vérifier l'impact du changement plutôt qu'à conclure qu'une référence est « équivalente » sur la seule base de son apparence ou de quelques caractères communs dans sa désignation.
À retenir
- Le métal d'apport participe directement à la composition et aux propriétés du métal fondu.
- Son choix commence par l'identification correcte du ou des matériaux de base.
- La composition chimique et les propriétés mécaniques du dépôt doivent être compatibles avec les exigences du joint.
- Le métal d'apport n'a pas toujours une composition strictement identique à celle du matériau de base.
- Le procédé influence la forme, le fonctionnement et les conditions d'utilisation du consommable.
- Les conditions de service peuvent modifier fortement les critères de sélection.
- Les assemblages dissemblables demandent une attention particulière à la dilution et à la compatibilité des matériaux.
- Le diamètre est un paramètre important de mise en œuvre, mais il ne remplace pas le choix métallurgique du consommable.
- Lorsqu'un DMOS/WPS s'applique, le consommable doit rester conforme à la procédure qualifiée et aux documents de fabrication.
- Un consommable correctement choisi doit également être stocké, identifié et manipulé dans de bonnes conditions.
À lire aussi
|
➤
Électrodes enrobées MMA : comment les choisir ? Comprendre les critères spécifiques aux électrodes enrobées : matériau, enrobage, positions, courant, polarité et conservation. |
|
➤
Fils MIG/MAG : diamètre, matériau et choix du fil Choisir un fil continu en fonction du métal de base, du gaz, du diamètre et des conditions de soudage. |
|
➤
Baguettes TIG : quel métal d'apport utiliser ? Approfondir le choix des baguettes d'apport selon la nuance, l'assemblage et les propriétés recherchées. |
|
➤
Quel consommable choisir selon le matériau à souder ? Comparer la logique de sélection pour l'acier carbone, les aciers alliés, l'inox, l'aluminium et les assemblages dissemblables. |
|
➤
DMOS/WPS : rôle et contenu du mode opératoire de soudage Comprendre comment les paramètres et consommables sont encadrés par une procédure de soudage. |
FAQ : choisir un métal d'apport
Voici les réponses aux questions les plus fréquentes concernant la sélection des métaux d'apport en soudage.
Comment savoir quel métal d'apport utiliser ?
Il faut commencer par identifier le matériau de base, puis vérifier les propriétés demandées au joint, le procédé utilisé, les conditions de service et les exigences du DMOS/WPS lorsqu'une procédure s'applique.
Le métal d'apport doit-il être plus résistant que le métal de base ?
Pas systématiquement. L'objectif est d'obtenir un joint compatible avec les exigences mécaniques et métallurgiques de la fabrication. Une résistance supérieure n'est pas automatiquement synonyme de meilleur choix.
Peut-on souder deux métaux différents avec un seul métal d'apport ?
Oui dans de nombreux cas, mais le consommable doit être choisi spécifiquement pour l'assemblage dissemblable concerné. La dilution et les propriétés du métal fondu doivent être vérifiées.
Quel métal d'apport utiliser pour l'inox ?
Le choix dépend de la nuance d'inox, du procédé, du milieu de service et des propriétés recherchées. Des références comme ER308L, ER316L ou ER309L répondent à des situations différentes et ne sont pas interchangeables automatiquement.
Le diamètre de la baguette ou du fil change-t-il la résistance de la soudure ?
Le diamètre influence surtout la mise en œuvre, le taux de dépôt et les plages de paramètres. La résistance du métal déposé dépend d'abord de la classification du consommable, de sa composition et des conditions de soudage.
Peut-on remplacer une marque de fil ou d'électrode par une autre ?
Cela dépend des exigences de fabrication. Une classification comparable ne suffit pas toujours à autoriser le remplacement. Lorsqu'un DMOS/WPS ou une spécification client impose une référence, le changement doit être vérifié et éventuellement validé.
Pourquoi faut-il tenir compte de la dilution ?
Parce qu'une partie du métal de base se mélange au métal d'apport dans le bain. La composition finale du métal fondu dépend donc à la fois du consommable et de la proportion de métal de base fondue.
Un métal d'apport mal stocké peut-il provoquer des défauts ?
Oui. Humidité, contamination, oxydation ou détérioration peuvent modifier le comportement du consommable et favoriser certains défauts. Les conditions de stockage doivent respecter les recommandations adaptées à chaque famille.
Ressources sur les métaux d'apport et les consommables
Le choix d'un métal d'apport doit toujours être replacé dans le contexte réel de la fabrication. Les classifications commerciales et normatives donnent des repères utiles, mais les documents du projet et les instructions du fabricant restent déterminants.
- Consommables de soudage : dossier général consacré aux électrodes, fils, baguettes, flux, stockage et traçabilité.
- Choisir un consommable selon le matériau : acier carbone, acier allié, inox, aluminium et assemblages dissemblables.
- Choisir un consommable selon le procédé : MMA, TIG, MIG/MAG, fil fourré et SAW.
- DMOS/WPS : comprendre le rôle du mode opératoire et des variables de soudage.
- Traçabilité en soudage : matériaux, consommables, documents et enregistrements de fabrication.
Pour une fabrication réglementée ou soumise à une procédure qualifiée, la sélection définitive du consommable doit être vérifiée à partir des documents applicables au projet et des données techniques du fabricant.
