

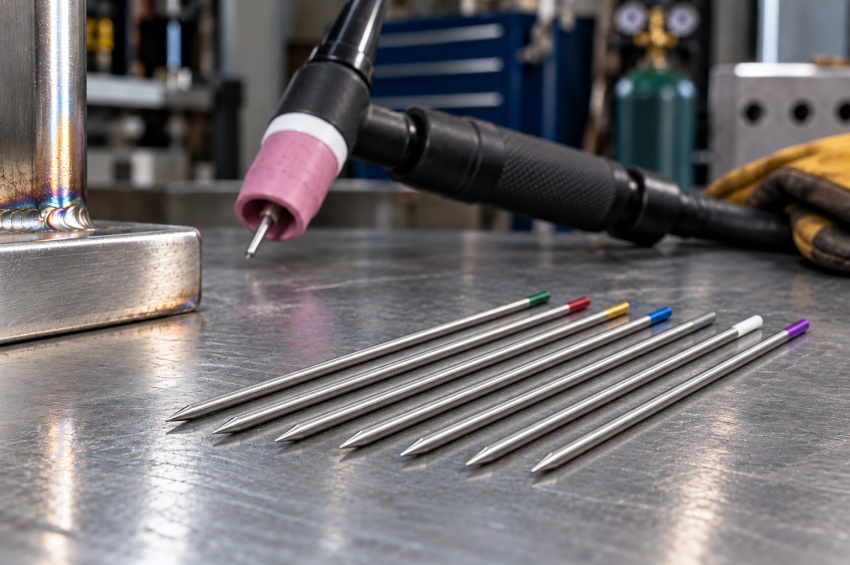
En soudage TIG, toutes les électrodes de tungstène ne se valent pas. Leurs extrémités peuvent être vertes, rouges, bleues, dorées, grises, blanches ou violettes. Cette couleur sert à identifier la composition de l'électrode, notamment la présence éventuelle d'oxydes de lanthane, de cérium, de zirconium ou de thorium.
Le choix influence l'amorçage, la stabilité de l'arc, la tenue de la pointe et le comportement à faible ou forte intensité. Un tungstène adapté à l'acier en courant continu n'est pas forcément le meilleur pour l'aluminium en courant alternatif, surtout si l'on compare un ancien générateur à transformateur et un poste TIG inverter moderne.
Ce guide présente les codes couleur, les principales classifications, les applications conseillées et les précautions d'utilisation. Il complète notre guide du soudage TIG et les articles consacrés aux réglages du procédé.
Sommaire
- 1. À quoi sert l'électrode de tungstène en TIG ?
- 2. Pourquoi les électrodes de tungstène ont-elles des couleurs ?
- 3. Tableau des couleurs et compositions
- 4. Tungstène vert : électrode pure WP
- 5. Tungstènes noir, or et bleu : électrodes lanthanées
- 6. Tungstène gris : électrode cériée
- 7. Tungstènes rouge et jaune : électrodes thoriées
- 8. Tungstènes blanc et marron : électrodes zirconiées
- 9. Tungstènes violet et turquoise : attention aux formulations
- 10. Quelle couleur choisir pour l'acier, l'inox ou l'aluminium ?
- 11. Quelle électrode choisir en AC ou en DC ?
- 12. Faut-il affûter ou arrondir le tungstène ?
- 13. Quel diamètre de tungstène choisir ?
- 14. Quelles erreurs provoquent un arc instable ?
- 15. Thorium, poussières et stockage : quelles précautions ?
- 16. Comment choisir une électrode TIG en pratique ?
- À retenir
- À lire aussi
- FAQ
- Ressources et références
1. À quoi sert l'électrode de tungstène en TIG ?
Dans le procédé TIG (Tungsten Inert Gas), l'arc électrique est établi entre une électrode de tungstène et la pièce à souder, sous une protection de gaz inerte, le plus souvent de l'argon. L'électrode est dite non fusible : elle n'a pas vocation à fondre pour constituer le métal du cordon, contrairement à une électrode enrobée MMA ou à un fil-électrode MIG/MAG.
Lorsque la soudure demande un ajout de métal, celui-ci est introduit séparément sous forme de baguette ou de fil d'apport TIG. Le tungstène assure principalement le maintien de l'arc. Une électrode inadaptée, surchauffée ou contaminée peut donc affecter directement la régularité du bain, même lorsque la baguette d'apport est correcte.
Le terme « non fusible » ne signifie pas indestructible : à température excessive, l'extrémité peut se déformer et des particules peuvent contaminer la soudure.
2. Pourquoi les électrodes de tungstène ont-elles des couleurs ?
Les couleurs appliquées à l'extrémité des électrodes servent au repérage de leur composition. Certaines sont constituées de tungstène essentiellement pur ; d'autres contiennent une faible proportion d'oxydes, qui modifient leur comportement électrique et thermique. Ces additifs peuvent améliorer l'amorçage, la stabilité de l'arc et la résistance à l'érosion.
La référence de classification est la norme ISO 6848:2015, consacrée aux électrodes non consommables en tungstène. On rencontre aussi des désignations selon l'AWS A5.12 et des références commerciales. Par exemple, la désignation WLa20 (souvent abrégée WL20 chez les fournisseurs) indique une électrode lanthanée, avec environ 2 % d'oxyde de lanthane.
Attention : la couleur seule n'est pas toujours suffisante. Le violet, notamment, peut identifier des compositions différentes selon la référence considérée. Avant d'acheter ou de remplacer une électrode, il faut lire sa désignation complète et consulter la documentation du fabricant.
3. Tableau des couleurs et compositions des électrodes TIG
Le tableau ci-dessous présente les familles les plus utiles à connaître. Les proportions sont des valeurs nominales ou des plages couramment associées aux désignations ; elles ne doivent pas être confondues avec la teneur en tungstène restant dans l'électrode.
| Couleur | Désignation | Composition principale | Utilisation habituelle |
|---|---|---|---|
| Vert | WP | Tungstène pur | AC traditionnel, aluminium et magnésium |
| Noir | WLa10 / WL10 | Lanthane ≈ 1 % | TIG DC, applications AC selon poste |
| Or | WLa15 / WL15 | Lanthane ≈ 1,5 % | Polyvalent AC/DC, bon amorçage |
| Bleu | WLa20 / WL20 | Lanthane ≈ 2 % | Polyvalent AC/DC, postes modernes |
| Gris | WCe20 / WC20 | Cérium ≈ 2 % | Faibles à moyennes intensités, AC/DC |
| Rouge | WTh20 / WT20 | Thorium ≈ 2 % | DC traditionnel ; présence de radioactivité |
| Jaune | WTh10 / WT10 | Thorium ≈ 1 % | DC ; présence de radioactivité |
| Blanc | WZr8 / WZ8 | Zirconium ≈ 0,8 % | AC, aluminium et magnésium |
| Marron | WZr3 / WZ3 | Zirconium ≈ 0,3 % | Applications AC plus spécifiques |
| Violet | WTh30 / WT30 | Thorium ≈ 3 % | Type thorié ; ne pas confondre avec E3 |
| Violet (E3) | E3® | Mélange d'oxydes, sans thorium | AC/DC selon fiche fabricant |
| Turquoise | WR2* | Mélange d'oxydes | AC/DC selon formulation et fabricant |
* WR2 est une désignation commerciale rencontrée dans certaines gammes ; il ne faut pas l'assimiler automatiquement à une classification ISO standardisée. D'autres couleurs et nuances moins courantes existent, notamment le bleu clair thorié WT4 et l'orange thorié WT40. Vérifier la référence imprimée sur l'emballage.
4. Tungstène vert : électrode pure WP
L'électrode verte, classée WP, est fabriquée en tungstène essentiellement pur, sans addition volontaire d'oxyde améliorant l'émission électronique. Elle a longtemps constitué un choix classique pour le TIG aluminium et magnésium en courant alternatif (AC), notamment avec des postes à transformateur.
En fonctionnement traditionnel, l'extrémité peut former une boule arrondie. Cette géométrie est associée à l'emploi de certaines sources AC anciennes, mais elle ne constitue plus une règle générale valable pour tous les générateurs. Le tungstène pur supporte aussi moins bien certains régimes de courant que les électrodes modernes alliées.
Sur un TIG inverter AC/DC récent, une électrode lanthanée ou cériée convient souvent mieux. Choisir le vert uniquement parce que l'on soude de l'aluminium serait donc une simplification trompeuse.
5. Tungstènes noir, or et bleu : électrodes lanthanées
Les électrodes lanthanées contiennent de l'oxyde de lanthane. Les plus connues sont le noir WLa10 (environ 1 %), l'or WLa15 (environ 1,5 %) et le bleu WLa20 (environ 2 %). Elles offrent généralement un amorçage facile et un arc stable, sans apport de thorium.
Le bleu 2 % est particulièrement polyvalent. Sur de nombreux postes modernes, il peut convenir à l'acier, à l'inox, à l'aluminium et à d'autres alliages, aussi bien en DC qu'en AC avec les réglages appropriés. L'or 1,5 % représente également un excellent choix général, notamment pour les soudeurs qui alternent les matériaux et les intensités.
Le noir 1 % reste une option intéressante, même s'il est moins souvent proposé dans les gammes courantes. Le choix entre or et bleu n'est pas une hiérarchie absolue : la plage de courant, la source, le diamètre et les indications du fabricant restent déterminants.
6. Tungstène gris : électrode cériée WC20
Le tungstène gris, WCe20 ou WC20, comporte environ 2 % d'oxyde de cérium. Il est apprécié pour ses propriétés d'amorçage et de réamorçage, particulièrement utiles lorsque l'on travaille à faible ou moyenne intensité, avec des tôles fines ou des assemblages délicats.
Il peut être utilisé en courant continu et, selon le générateur, en courant alternatif. Il constitue une alternative sans thorium pour de nombreuses applications traditionnellement réalisées avec des électrodes rouges. Comme toute électrode, il doit cependant être dimensionné correctement : une pointe très fine et une intensité trop importante peuvent conduire à une usure accélérée.
Pour un soudeur réalisant régulièrement de petits cordons TIG sur inox ou acier mince, le gris mérite donc d'être envisagé au même titre que les électrodes lanthanées.
7. Tungstènes rouge et jaune : électrodes thoriées
Les électrodes thoriées contiennent de l'oxyde de thorium. Le rouge WTh20 / WT20 est associé à environ 2 % d'oxyde de thorium ; le jaune WTh10 / WT10 à environ 1 %. Ces électrodes ont longtemps été utilisées en TIG courant continu, notamment pour leur bon amorçage et leur tenue de pointe.
Leur particularité est essentielle : le thorium est radioactif. Le principal risque d'exposition en atelier concerne l'inhalation de poussières lors du meulage ou de l'affûtage. Il est donc préférable, lorsque les exigences de fabrication le permettent, de choisir une alternative sans thorium, comme un tungstène lanthané ou cérié.
On trouve également des nuances thoriées plus rares : le violet WTh30 / WT30 et l'orange WTh40 / WT40. Il ne faut surtout pas confondre le jaune thorié avec le doré lanthané, ni le violet thorié avec certains tungstènes violets à oxydes mixtes sans thorium.
8. Tungstènes blanc et marron : électrodes zirconiées
Les électrodes zirconiées contiennent de l'oxyde de zirconium. Le type blanc WZr8 / WZ8, voisin de 0,8 %, est surtout associé au TIG en courant alternatif pour l'aluminium ou le magnésium. Il est apprécié dans des configurations où la pointe subit d'importantes sollicitations thermiques et où la résistance à la contamination par fusion de l'électrode est recherchée.
Le marron WZr3 / WZ3 contient environ 0,3 % d'oxyde de zirconium et reste plus spécialisé. Ces familles ne sont pas nécessairement les plus pratiques pour un atelier qui utilise surtout un poste inverter AC/DC récent : l'or et le bleu lanthanés peuvent offrir davantage de polyvalence.
Pour l'aluminium, le choix entre blanc zirconié, vert pur ou lanthané ne doit donc pas dépendre seulement du métal, mais aussi de la conception du poste et de sa forme d'onde AC.
9. Tungstènes violet et turquoise : attention aux formulations
Certaines électrodes utilisent un mélange de plusieurs oxydes de terres rares. Elles sont souvent commercialisées pour leur polyvalence AC/DC, leur capacité d'amorçage et leur tenue de pointe. La gamme E3® violette, par exemple, correspond à une formulation commerciale sans thorium, alors que l'ancienne désignation thoriée WT30 peut, elle aussi, être identifiée en violet.
De même, une électrode turquoise WR2 peut représenter un mélange d'oxydes propre à une gamme commerciale. Ces désignations ne doivent pas être généralisées à toutes les électrodes de la même teinte. Il faut toujours contrôler la fiche du fournisseur, la composition et l'éventuelle désignation ISO ou AWS.
Cette précaution est particulièrement importante lorsque plusieurs marques d'électrodes cohabitent dans un atelier : deux extrémités de même couleur ne garantissent pas, à elles seules, une composition identique.
10. Quelle couleur choisir pour l'acier, l'inox ou l'aluminium ?
Il n'existe pas une couleur unique imposée par matériau. Pour l'acier carbone et l'inox, couramment soudés en DCEN (torche au pôle négatif), les tungstènes bleus ou dorés lanthanés sont de bons points de départ. Le gris cérié convient également, notamment à faible intensité.
Pour l'aluminium et le magnésium, généralement soudés en AC, le choix dépend fortement du générateur. Avec un inverter AC/DC moderne, le bleu ou l'or peut être particulièrement efficace. Avec une ancienne source à transformateur, le vert pur ou le blanc zirconié peut rester adapté à la configuration de soudage.
| Matériau | Courant usuel | Choix de départ |
|---|---|---|
| Acier carbone | DCEN | Bleu WL20, or WL15 ; gris WC20 à faible courant |
| Inox | DCEN | Bleu WL20, or WL15 ou gris WC20 |
| Aluminium | AC, généralement | Bleu/or sur inverter ; blanc/vert selon ancien poste |
| Titane, nickel, cuivre | Souvent DCEN | Lanthané ou cérié selon procédé et procédure |
Ces indications sont des points de départ, pas des prescriptions universelles. Sur une fabrication soumise à un DMOS/WPS, les paramètres et électrodes doivent rester conformes à la procédure applicable.
11. Quelle électrode choisir en AC ou en DC ?
En DCEN, la torche est branchée au négatif et la pièce au positif : ce montage est courant pour les aciers et les inox. Les électrodes lanthanées et cériées sont bien adaptées à cet usage ; les thoriées y ont historiquement été utilisées, mais des solutions sans thorium sont aujourd'hui disponibles.
En AC, l'alternance de polarité permet notamment de combiner les effets utiles au soudage de l'aluminium. Les générateurs modernes offrent souvent un réglage de la balance AC et parfois de la fréquence, ce qui modifie l'échauffement de l'électrode et la forme de pointe la plus appropriée.
Une consigne ancienne du type « aluminium = tungstène vert avec boule » ne suffit donc plus. Le manuel de la source de courant et la documentation de l'électrode priment sur une règle de couleur isolée.
12. Faut-il affûter ou arrondir le tungstène ?
La géométrie de l'extrémité influe sur le comportement de l'arc. En TIG DCEN, les électrodes sont généralement affûtées dans le sens de leur longueur, avec des stries parallèles à l'axe. Une pointe symétrique, parfois légèrement tronquée, permet d'obtenir un comportement reproductible.
En TIG AC sur inverter, une électrode lanthanée peut souvent être utilisée avec une pointe préparée, adaptée à l'intensité et à la balance AC. La boule prononcée demeure plutôt associée à certaines électrodes et sources AC traditionnelles. Il ne faut donc ni affûter toutes les électrodes de manière identique ni chercher systématiquement à former une boule.
Pour la méthode d'affûtage, la longueur de cône et le sens des stries, consultez notre guide pratique pour affûter une électrode tungstène TIG. Une meule dédiée et une aspiration appropriée limitent la contamination et l'exposition aux poussières.
13. Quel diamètre de tungstène choisir ?
La couleur n'est qu'un critère parmi d'autres. Le diamètre doit correspondre à la plage d'intensité, au type de courant et à la préparation de pointe. Pour des travaux d'atelier courants, les diamètres de 1,6 mm, 2,4 mm et 3,2 mm couvrent déjà de nombreuses situations ; une électrode de 1 mm peut être intéressante à très faible intensité.
Un tungstène trop fin risque de surchauffer et de perdre sa pointe. Un diamètre excessif peut compliquer l'amorçage et le contrôle à très faible courant. Les limites varient cependant selon le type d'électrode, la source, la polarité et les conditions de soudage.
Pour les tableaux d'intensité et les exemples selon l'épaisseur, voir quel diamètre de tungstène choisir en soudage TIG ?. Cette page détaille le dimensionnement, complémentaire du présent guide sur les couleurs.
14. Quelles erreurs provoquent un arc instable ?
Une électrode de la bonne composition peut donner un mauvais résultat si elle est mal préparée ou mal utilisée. Le contact accidentel avec le bain de fusion ou avec la baguette d'apport peut contaminer la pointe ; poursuivre le cordon sans correction risque ensuite de provoquer un arc irrégulier et des défauts.
Un courant trop élevé, une polarité inadaptée ou une pointe trop aiguë pour les conditions de travail peuvent aussi accélérer l'érosion du tungstène. Enfin, un affûtage transversal, une meule souillée ou une mauvaise protection gazeuse peuvent dégrader la stabilité de l'arc.
Lorsque la pointe se déforme, commencez par contrôler la polarité, l'intensité, le diamètre, l'affûtage et la protection gazeuse avant de conclure que la couleur de l'électrode est mauvaise. En cas de contact avec le bain, arrêtez le soudage, retirez la partie contaminée et réaffûtez correctement.
15. Thorium, poussières et stockage : quelles précautions ?
Les électrodes thoriées rouges, jaunes et certaines autres nuances contiennent un composé radioactif. Le danger principal concerne l'inhalation de poussières générées lors de leur affûtage ou de leur tronçonnage. Les recommandations de radioprotection préconisent de réduire cette exposition, notamment par la substitution lorsque c'est possible, le captage des poussières à la source et les protections adaptées à l'évaluation des risques.
Les électrodes sans thorium ne dispensent pas de précautions : les poussières de meulage restent à éviter. Il convient d'utiliser une installation appropriée, un système d'aspiration efficace et les équipements de protection prévus pour l'opération, plutôt que de souffler la poussière ou de la disperser dans l'atelier.
Conservez les électrodes dans leurs boîtes identifiées, séparées par nuance et diamètre. Une pointe propre, protégée des chocs et de la contamination, évite de multiplier les réaffûtages. Pour les déchets et poussières issus d'électrodes thoriées, appliquez les consignes de radioprotection et de gestion des déchets de votre établissement.
16. Comment choisir une électrode TIG en pratique ?
Une méthode simple consiste à identifier d'abord le matériau et le type de courant : DCEN pour de nombreux aciers et inox, AC pour la plupart des applications TIG courantes sur aluminium. Vérifiez ensuite les possibilités du générateur, en particulier s'il s'agit d'un inverter moderne ou d'une source plus ancienne.
Choisissez une composition adaptée : l'or ou le bleu lanthané constitue souvent une bonne base polyvalente ; le gris cérié peut être pertinent à faible intensité ; le blanc zirconié ou le vert pur conserve des emplois spécifiques en AC traditionnel. Sélectionnez ensuite le diamètre à partir du courant réellement utilisé, préparez la pointe et contrôlez l'amorçage sur une chute représentative.
Si un DMOS/WPS, une spécification client ou une notice de poste impose une référence précise, cette exigence prévaut. Une couleur voisine ou une composition jugée « équivalente » ne suffit pas à autoriser une substitution dans une fabrication encadrée.
À retenir
- En TIG, le tungstène est une électrode non fusible : il ne remplace pas la baguette de métal d'apport.
- Le code couleur indique une composition, mais la désignation et la fiche du fabricant restent indispensables.
- Vert WP : tungstène pur, historiquement utilisé en AC sur aluminium avec certaines sources traditionnelles.
- Or WL15 et bleu WL20 : électrodes lanthanées polyvalentes, souvent adaptées à l'AC et au DC sur postes modernes.
- Gris WC20 : électrode cériée intéressante à faibles et moyennes intensités.
- Rouge WT20 et jaune WT10 : électrodes thoriées radioactives ; privilégier une alternative adaptée sans thorium lorsque possible.
- Blanc WZ8 : électrode zirconiée couramment associée à l'aluminium en AC.
- Violet : ne jamais conclure à une composition sans vérifier la référence (WT30 thorié ou E3 sans thorium, par exemple).
- Le matériau, le courant, le poste, le diamètre et l'affûtage doivent être choisis ensemble.
- La procédure de soudage applicable et les recommandations du fabricant priment sur les conseils généraux.
À lire aussi
| ➤Soudage TIG : principe, matériel et réglages Comprendre le procédé TIG et le rôle de l'électrode de tungstène dans l'arc. |
| ➤Quel diamètre de tungstène choisir en TIG ? Sélectionner 1,6, 2,4 ou 3,2 mm selon l'intensité, le métal et le générateur. |
| ➤Baguettes TIG : comment choisir le métal d'apport ? Distinguer le tungstène non fusible de la baguette qui alimente le bain de fusion. |
| ➤Comment affûter une électrode tungstène ? Méthode pratique, forme de la pointe, sens d'affûtage et contamination. |
FAQ : couleurs et types de tungstènes TIG
Voici les réponses aux questions les plus fréquentes concernant le choix et l'identification des électrodes de tungstène.
Quelle couleur de tungstène choisir pour souder l'inox ?
Pour l'inox généralement soudé en DCEN, les électrodes lanthanées bleues WL20 ou dorées WL15 sont des choix polyvalents. Le gris cérié WC20 convient également, notamment à faible intensité.
Quelle électrode tungstène utiliser pour l'aluminium ?
Avec un poste inverter TIG AC/DC moderne, une électrode lanthanée bleue ou dorée est souvent un bon choix. Sur une source AC traditionnelle, le vert pur ou le blanc zirconié peut rester approprié. La notice du poste est déterminante.
Le tungstène bleu convient-il pour l'acier et l'aluminium ?
Oui, le lanthané WL20 bleu peut être employé pour de nombreux métaux en DC ou AC avec un générateur adapté. Sa polyvalence ne dispense pas de choisir correctement le diamètre et la préparation de pointe.
Quelle différence entre le tungstène or et le bleu ?
Le doré WL15 contient environ 1,5 % d'oxyde de lanthane ; le bleu WL20 environ 2 %. Les deux sont polyvalents. Le meilleur choix dépend de l'intensité, du poste et des recommandations du fabricant.
Pourquoi le tungstène rouge demande-t-il des précautions ?
Le rouge WT20 contient environ 2 % d'oxyde de thorium, un composé radioactif. L'affûtage peut produire des poussières dangereuses à inhaler : la substitution par un tungstène sans thorium et la prévention de l'exposition sont à privilégier.
Les électrodes violettes contiennent-elles toutes du thorium ?
Non. Le code violet a notamment été utilisé pour le WT30 thorié, tandis que certaines gammes E3 violettes contiennent un mélange d'oxydes sans thorium. Il faut lire la désignation et la fiche technique.
Faut-il former une boule au bout du tungstène pour l'aluminium ?
Pas systématiquement. Une boule est associée à certains usages AC traditionnels, alors que les postes inverter modernes permettent souvent de conserver une pointe affûtée et adaptée au courant. Suivre les préconisations de la machine.
Peut-on remplacer un tungstène rouge par un bleu ?
Souvent, une électrode lanthanée bleue constitue une alternative sans thorium adaptée à de nombreuses applications. En revanche, toute substitution doit être compatible avec la source, les conditions de soudage et le DMOS/WPS lorsque celui-ci s'applique.
Ressources et références sur les électrodes tungstène TIG
Les codes couleur et les applications présentés dans ce guide ont été recoupés avec la classification internationale et la documentation de fabricants de matériel ou d'électrodes. Certaines désignations commerciales peuvent évoluer : vérifiez les caractéristiques du produit utilisé.
- ISO 6848:2015 : norme internationale sur la classification des électrodes non consommables en tungstène, confirmée en 2026.
- EWM – Code couleur des électrodes de tungstène : tableau des familles WP, WT, WL, WC, WZ et de certaines formulations mixtes.
- Miller – All About Tungsten in TIG Welding : repères de choix, comportement AC/DC et électrodes lanthanées, cériées ou zirconiées.
- AIEA – Sécurité des électrodes thoriées : précautions liées aux poussières et à la radioprotection.
- Consommables de soudage : retrouver les principaux consommables, leur rôle et leurs critères de sélection.
Pour les assemblages réglementés ou soumis à un mode opératoire qualifié, le choix définitif doit être vérifié à partir de la documentation technique du fabricant, des documents du projet et de la procédure applicable.
