

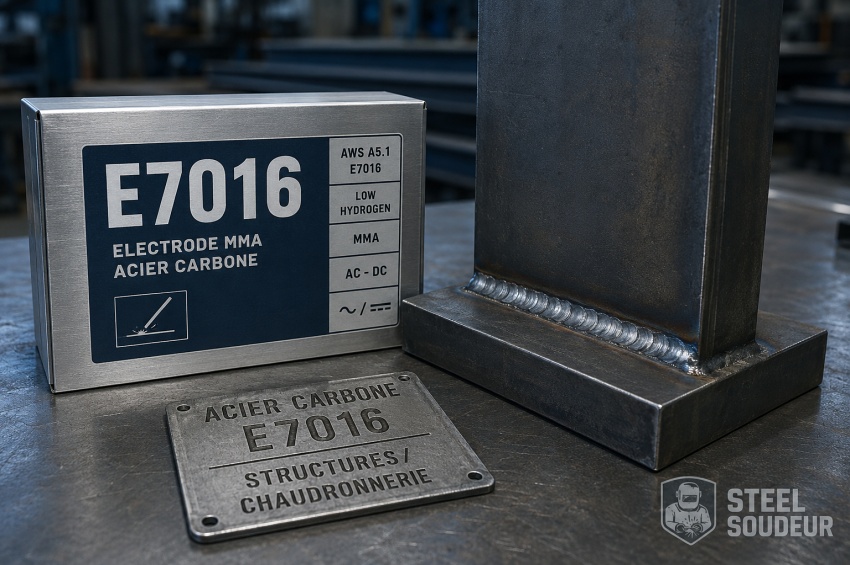
L'électrode E7016 est une électrode enrobée bas hydrogène pour le soudage MMA des aciers carbone. Elle offre une classe de résistance mécanique comparable à celle de la E7018 tout en présentant une formulation d'enrobage et un comportement opératoire différents.
La E7016 est classiquement associée à un enrobage bas hydrogène potassium, à une utilisation en courant alternatif ou en courant continu électrode positive et à une bonne aptitude au soudage en position. Elle est utilisée en construction métallique, chaudronnerie, tuyauterie et dans certaines applications où le contrôle du bain est privilégié.
Cette fiche détaille la signification de E7016, ses propriétés mécaniques, le rôle de l'enrobage bas hydrogène, les positions, les courants, les diamètres, des plages d'ampérage constructeur, le stockage et les différences techniques avec la E7018.
Sommaire
- 1. Qu'est-ce qu'une électrode E7016 ?
- 2. Que signifie la désignation E7016 ?
- 3. Quel est le type d'enrobage de la E7016 ?
- 4. Pourquoi la E7016 est-elle une électrode bas hydrogène ?
- 5. Quelles propriétés mécaniques offre une E7016 ?
- 6. À quels travaux la E7016 est-elle adaptée ?
- 7. Dans quelles positions peut-on souder avec une E7016 ?
- 8. Quel courant et quelle polarité utiliser avec une E7016 ?
- 9. Quel diamètre d'électrode E7016 choisir ?
- 10. Quel ampérage utiliser avec une E7016 ?
- 11. Comment utiliser correctement une E7016 ?
- 12. Comment stocker et ressécher les électrodes E7016 ?
- 13. La E7016 dépose-t-elle moins de métal qu'une E7018 ?
- 14. Quelle différence entre E7016 et E7018 ?
- 15. Quelles erreurs éviter avec une E7016 ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'une électrode E7016 ?
La E7016 est une électrode enrobée bas hydrogène destinée au soudage MMA des aciers carbone. Elle est utilisée lorsque l'on recherche de bonnes caractéristiques mécaniques du métal déposé tout en limitant l'apport d'hydrogène diffusible.
Cette famille se rencontre dans les structures, la chaudronnerie, certaines tuyauteries et les fabrications mécaniques. KOBELCO classe par exemple son LB-26 en E7016 et le propose pour des soudures nécessitant un métal déposé tenace et un comportement adapté aux différentes positions.
La E7016 appartient à la même grande famille bas hydrogène que la E7018, mais les deux classifications ne doivent pas être confondues. Le type d'enrobage, le rendement et le comportement du bain ne sont pas identiques.
2. Que signifie la désignation E7016 ?
Dans la désignation E7016, la lettre E indique une électrode. Les chiffres 70 correspondent à une classe de résistance minimale à la traction de 70 ksi, soit 70 000 psi et environ 490 MPa.
Le chiffre 1 indique une électrode destinée aux différentes positions prévues par la classification. Le dernier chiffre, 6, correspond à une famille d'enrobage bas hydrogène potassium et aux caractéristiques électriques associées.
Cette désignation donne des exigences de classification mais ne fixe pas à elle seule le réglage, l'hydrogène diffusible réel ou les propriétés typiques d'un produit particulier. Ces données doivent être prises dans la fiche du fabricant.
3. Quel est le type d'enrobage de la E7016 ?
La E7016 est classée dans la famille des électrodes à enrobage bas hydrogène potassium. Cet enrobage est de nature basique et sa formulation vise notamment à produire un métal déposé présentant un faible niveau d'hydrogène diffusible lorsque les électrodes sont correctement conservées.
La E7018 se distingue par une formulation de la famille bas hydrogène à poudre de fer permettant généralement un rendement de dépôt supérieur. Il faut cependant éviter de résumer la E7016 à une électrode « sans aucune poudre de fer » : la formulation détaillée reste propre au fabricant et certains produits E7016 sont eux-mêmes décrits avec des constituants ferreux dans leur enrobage.
La différence pertinente reste donc la classification de l'enrobage, son comportement et les performances de dépôt du produit réel, plutôt qu'une règle simpliste basée sur un seul ingrédient.
4. Pourquoi la E7016 est-elle une électrode bas hydrogène ?
L'hydrogène diffusible peut contribuer au risque de fissuration à froid lorsque plusieurs facteurs sont réunis : matériau sensible, contraintes élevées, hydrogène disponible et conditions thermiques défavorables. Les électrodes bas hydrogène sont conçues pour limiter l'une de ces composantes.
Cette performance dépend directement de l'état de l'enrobage. Une électrode ayant repris de l'humidité peut présenter un comportement différent de celui attendu et augmenter la quantité d'hydrogène apportée au métal soudé.
La mention E7016 ne signifie pas automatiquement H4 ou H5. Les niveaux d'hydrogène et les suffixes éventuels doivent être vérifiés sur le produit réellement utilisé et dans les exigences du projet.
5. Quelles propriétés mécaniques offre une E7016 ?
La classification E7016 impose une classe minimale de résistance à la traction de 70 ksi. Les valeurs typiques d'un fabricant peuvent être supérieures et inclure également une limite d'élasticité, un allongement et des valeurs de résilience.
À titre d'exemple, KOBELCO indique pour son LB-26 soudé en courant alternatif une limite d'élasticité typique d'environ 480 MPa, une résistance à la traction d'environ 550 MPa et un allongement d'environ 33 %.
Le même fabricant publie également une résilience typique d'environ 100 J à -29 °C pour ce produit. Ces chiffres illustrent le niveau de performance d'une E7016 réelle mais ne doivent pas être attribués automatiquement à toutes les marques.
6. À quels travaux la E7016 est-elle adaptée ?
La E7016 est utilisée dans des structures soudées, travaux de chaudronnerie, tuyauteries et équipements industriels lorsque de bonnes propriétés mécaniques et une faible teneur en hydrogène sont recherchées.
Welding Alloys propose par exemple une E7016 pour les aciers de construction, les aciers pour tubes, les tôles de chaudières et appareils sous pression, les aciers à grains fins et certains aciers de construction navale.
Le domaine réellement autorisé dépend néanmoins du matériau de base, de l'épaisseur et de la procédure. Une E7016 adaptée à un acier de construction courant n'est pas automatiquement appropriée à tous les aciers à haute résistance ou à toutes les températures de service.
7. Dans quelles positions peut-on souder avec une E7016 ?
Le chiffre 1 indique que la E7016 appartient aux électrodes prévues pour les différentes positions de soudage. Elle peut notamment être utilisée à plat, en angle, en verticale montante et au plafond selon la fiche du produit.
KOBELCO fournit par exemple pour son LB-26 des plages distinctes pour les positions 1F, 1G, 2F et 2G d'une part, puis pour la verticale montante et le plafond d'autre part. Cela montre que le réglage doit être adapté à la position réelle.
La position influence le diamètre, l'intensité et la manipulation. Une électrode de gros diamètre très productive à plat peut devenir difficile à contrôler en verticale ou au plafond.
8. Quel courant et quelle polarité utiliser avec une E7016 ?
La E7016 est classiquement compatible avec le courant alternatif (AC) et le courant continu électrode positive (DCEP ou DC+). Le potassium contenu dans le système d'enrobage contribue notamment à cette aptitude au courant alternatif.
KOBELCO indique AC et DCEP pour son LB-26. Welding Alloys donne également AC ou polarité positive pour sa SPEEDARC 7016-E.
La source doit cependant posséder des caractéristiques adaptées, notamment en AC. La tension à vide minimale recommandée peut être précisée par le fabricant et doit être vérifiée avant utilisation.
9. Quel diamètre d'électrode E7016 choisir ?
Le diamètre dépend de l'épaisseur, du joint, de la position et du taux de dépôt recherché. Le LB-26 de KOBELCO est par exemple proposé en 2,6, 3,2, 4,0, 5,0 et 6,0 mm.
Les diamètres de 2,5 à 3,2 mm sont pratiques pour les soudures en position et les joints demandant un contrôle précis du bain. Les diamètres de 4,0 mm et plus conviennent davantage aux remplissages et aux travaux à plat lorsque le courant disponible le permet.
Le choix du diamètre doit rester cohérent avec le DMOS/WPS. Sur une fabrication qualifiée, changer de diamètre ou de plage de courant peut modifier les conditions prévues par la procédure.
10. Quel ampérage utiliser avec une E7016 ?
L'intensité dépend du diamètre et de la position. Le tableau suivant reprend les plages publiées par KOBELCO pour son LB-26 E7016. Elles constituent un exemple constructeur et ne doivent pas être appliquées automatiquement à une autre électrode.
| Diamètre | Plat / horizontal | Verticale montante / plafond |
|---|---|---|
| 2,6 mm | 55 à 85 A | 50 à 80 A |
| 3,2 mm | 100 à 140 A | 90 à 130 A |
| 4,0 mm | 140 à 190 A | 120 à 180 A |
| 5,0 mm | 190 à 250 A | 160 à 210 A |
| 6,0 mm | 260 à 320 A | Non indiqué |
Les valeurs plus faibles en verticale et au plafond permettent de conserver un bain mieux contrôlé. La position, le type de joint et la longueur d'arc doivent ensuite être pris en compte pour ajuster le réglage dans la plage autorisée.
11. Comment utiliser correctement une E7016 ?
La E7016 se travaille généralement avec un arc court. Un arc trop long peut dégrader la protection du bain, augmenter les projections et favoriser des défauts de forme ou des inclusions.
En verticale montante, le mouvement doit rester suffisamment contrôlé pour laisser au bain le temps de se solidifier sans créer une largeur excessive. Certains produits E7016 sont particulièrement appréciés pour leur comportement en passes de racine ou sur des joints présentant un ajustage imparfait.
Entre les passes, le laitier doit être totalement éliminé. La préparation du joint, le préchauffage éventuel et la température entre passes doivent rester conformes au mode opératoire applicable.
12. Comment stocker et ressécher les électrodes E7016 ?
Comme toute électrode bas hydrogène, la E7016 doit être protégée de l'humidité. Les emballages doivent rester fermés jusqu'à l'utilisation et les produits ouverts doivent être gérés conformément aux recommandations du fabricant.
KOBELCO indique pour son LB-26 un resséchage de 300 à 350 °C pendant 30 à 60 minutes. D'autres fabricants peuvent prescrire une température, une durée ou un maintien en étuve différents.
Il faut donc éviter toute règle unique. Les guides de stockage des électrodes basiques donnent des principes généraux, mais la fiche technique du produit et la procédure qualité de l'atelier restent prioritaires.
13. La E7016 dépose-t-elle moins de métal qu'une E7018 ?
À classification comparable, la E7018 est généralement conçue pour offrir un rendement de dépôt plus élevé grâce à son système d'enrobage à poudre de fer. C'est l'une des raisons de son utilisation fréquente pour les passes de remplissage et de finition structurelles.
La E7016 privilégie davantage le contrôle opératoire et peut être intéressante pour certaines passes en position ou certains joints de racine. Cela ne signifie pas qu'elle soit systématiquement plus lente : le taux de dépôt réel dépend du produit, du diamètre, du courant et de la technique.
Les formulations commerciales évoluent également. Il faut donc comparer les données de rendement et de dépôt publiées pour les produits réels plutôt que déduire toute la productivité du seul numéro de classification.
14. Quelle différence entre E7016 et E7018 ?
La E7016 et la E7018 sont toutes deux des électrodes bas hydrogène de classe 70 ksi et destinées au soudage dans plusieurs positions. Elles offrent donc des propriétés générales proches, mais leur système d'enrobage et leur comportement diffèrent.
La E7016 appartient à la famille bas hydrogène potassium. La E7018 appartient à la famille bas hydrogène à poudre de fer, généralement associée à un rendement supérieur et à un cordon plus rempli. La E7016 peut offrir un bain apprécié pour certaines passes contrôlées ou en position.
Aucune des deux n'est automatiquement « meilleure ». Le choix doit être fondé sur le joint, la position, la productivité recherchée et la procédure. Consultez notre fiche sur l'électrode E7018 pour comparer ses caractéristiques en détail.
15. Quelles erreurs éviter avec une E7016 ?
Une première erreur consiste à traiter une E7016 comme une électrode rutile peu sensible au stockage. Son caractère bas hydrogène n'a de valeur que si l'enrobage reste protégé de l'humidité et correctement géré.
Il faut également éviter d'affirmer qu'une E7016 ne contient jamais aucune poudre de fer ou qu'une E7018 est seulement une E7016 enrichie en poudre. Les classifications décrivent des familles d'enrobage, mais la formulation détaillée d'un produit reste celle du fabricant.
Enfin, la similitude de résistance avec une E7018 n'autorise pas une substitution automatique. Sur une fabrication encadrée, le consommable utilisé doit rester compatible avec le DMOS/WPS, les spécifications du projet et les propriétés mécaniques exigées.
À retenir
- La E7016 est une électrode bas hydrogène de classe 70 ksi pour soudage MMA des aciers carbone.
- Le chiffre 1 indique une électrode destinée aux différentes positions prévues par la classification.
- Le chiffre 6 correspond à une famille d'enrobage bas hydrogène potassium.
- La E7016 est couramment compatible avec AC et DCEP selon le produit.
- Elle est utilisée en structures, chaudronnerie, tuyauterie et certaines passes en position.
- Les propriétés mécaniques exactes et le niveau d'hydrogène diffusible doivent être vérifiés sur la fiche du fabricant.
- Les plages d'intensité diminuent généralement en verticale et au plafond par rapport au soudage à plat.
- Le stockage au sec et le resséchage éventuel sont essentiels pour conserver les performances bas hydrogène.
- La E7018 est généralement plus orientée vers un rendement de dépôt élevé.
- E7016 et E7018 ne doivent pas être substituées sans vérifier la procédure et les exigences de fabrication.
À lire aussi
|
➤
Électrode E7018 : bas hydrogène, propriétés et utilisation Comparer deux électrodes bas hydrogène de classe 70 ksi dont l'enrobage et le rendement de dépôt diffèrent. |
|
➤
Électrode E6010 : pénétration, polarité et applications Voir la différence entre une électrode bas hydrogène et une cellulosique utilisée dans certaines passes de racine. |
|
➤
Stockage et conservation des consommables de soudage Approfondir la gestion de l'humidité, des emballages et des étuves pour les électrodes sensibles. |
|
➤
DMOS / WPS : paramètres et domaine d'application Comprendre pourquoi la classification, le diamètre et les paramètres du consommable doivent respecter la procédure. |
FAQ : électrode E7016
Voici les réponses aux questions les plus fréquentes concernant l'utilisation, le stockage et les différences entre les électrodes E7016 et E7018.
La E7016 est-elle une électrode bas hydrogène ?
Oui. Elle appartient à la famille des électrodes bas hydrogène potassium. Ses performances dépendent toutefois d'un stockage et d'une gestion de l'humidité adaptés.
Peut-on souder une E7016 en courant alternatif ?
Oui, la classification E7016 est couramment compatible avec AC et DCEP. Il faut néanmoins vérifier les recommandations du produit utilisé et les caractéristiques de la source.
Quel ampérage utiliser avec une E7016 de 3,2 mm ?
À titre d'exemple, KOBELCO indique 100 à 140 A à plat ou en horizontal pour son LB-26 de 3,2 mm, et 90 à 130 A en verticale montante ou au plafond.
Quel ampérage utiliser avec une E7016 de 4,0 mm ?
Pour le LB-26 de 4,0 mm, KOBELCO indique 140 à 190 A à plat ou en horizontal et 120 à 180 A en verticale montante ou au plafond.
Quelle est la principale différence entre E7016 et E7018 ?
Les deux sont bas hydrogène et de classe 70 ksi. La E7018 appartient à une famille d'enrobage à poudre de fer généralement plus productive, tandis que la E7016 possède un système d'enrobage et un comportement opératoire différents.
Une E7016 est-elle toujours sans poudre de fer ?
Il vaut mieux éviter cette affirmation absolue. La classification E7016 correspond à un enrobage bas hydrogène potassium, mais la formulation commerciale exacte appartient au fabricant et certains produits peuvent contenir des constituants ferreux.
Faut-il étuver une E7016 ?
Selon son conditionnement et son exposition, un resséchage peut être nécessaire. KOBELCO indique par exemple 300 à 350 °C pendant 30 à 60 minutes pour son LB-26. Une autre marque peut prescrire autre chose.
Peut-on remplacer une E7018 par une E7016 ?
Pas automatiquement. Même si les deux classifications partagent une classe de résistance et appartiennent aux bas hydrogène, le remplacement doit être compatible avec le DMOS/WPS, les exigences mécaniques et les spécifications du projet.
Ressources sur l'électrode E7016
Les caractéristiques d'une E7016 doivent être vérifiées à partir de la documentation du produit réellement utilisé. Les propriétés mécaniques, les conditions de stockage et les plages de courant peuvent varier sensiblement d'un fabricant à l'autre.
- KOBELCO – LB-26 E7016 : polarité AC/DCEP, diamètres, plages d'intensité, propriétés mécaniques et conditions de resséchage.
- Welding Alloys – SPEEDARC 7016-E : exemple E7016 pour aciers de construction, tubes, appareils sous pression et soudures en position.
- voestalpine Böhler Welding – électrodes basiques : principes de stockage, maintien et resséchage des électrodes bas hydrogène.
Pour une fabrication soumise à une procédure qualifiée, les prescriptions du DMOS/WPS, les certificats du consommable et les exigences du projet restent prioritaires sur les données générales présentées dans cette fiche.
