

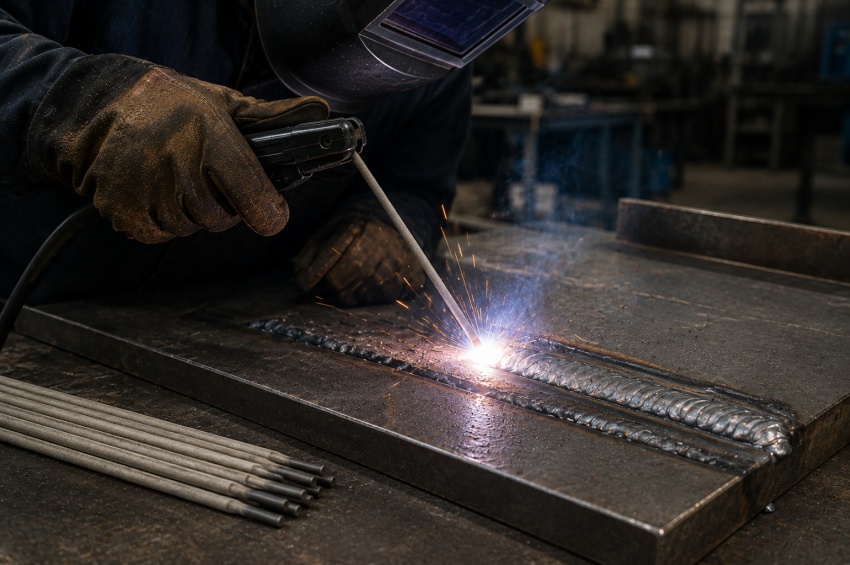
L'électrode E7024 est une électrode enrobée pour soudage MMA caractérisée par une forte teneur en poudre de fer et un taux de dépôt élevé. Elle est recherchée lorsque la productivité devient prioritaire et que la position du joint permet de travailler avec un bain de fusion relativement volumineux.
Contrairement aux électrodes toutes positions comme E6013, E6010 ou E7018, la E7024 est principalement destinée au soudage à plat et aux soudures d'angle horizontales. Son enrobage épais, son rendement de dépôt et son comportement opératoire en font un consommable assez spécialisé plutôt qu'une électrode universelle d'atelier.
Cette fiche détaille la signification de E7024, la présence de poudre de fer, le taux de dépôt, la pénétration, les positions autorisées, les courants, les diamètres, des plages d'intensité constructeur, la technique de traînage et les principales différences avec une E7014.
Sommaire
- 1. Qu'est-ce qu'une électrode E7024 ?
- 2. Que signifie la désignation E7024 ?
- 3. Quel est le type d'enrobage de la E7024 ?
- 4. Pourquoi la E7024 offre-t-elle un taux de dépôt élevé ?
- 5. Quelle pénétration obtient-on avec une E7024 ?
- 6. À quels travaux la E7024 est-elle adaptée ?
- 7. Dans quelles positions peut-on souder avec une E7024 ?
- 8. Quel courant et quelle polarité utiliser avec une E7024 ?
- 9. Quel diamètre d'électrode E7024 choisir ?
- 10. Quel ampérage utiliser avec une E7024 ?
- 11. Comment utiliser correctement une E7024 ?
- 12. Dans quels cas la E7024 améliore-t-elle réellement la productivité ?
- 13. Comment stocker les électrodes E7024 ?
- 14. Quelle différence entre E7024 et E7014 ?
- 15. Quelles erreurs éviter avec une E7024 ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'une électrode E7024 ?
La E7024 est une électrode enrobée à haut rendement classée selon AWS A5.1 pour le soudage MMA des aciers carbone. Elle possède un enrobage épais contenant notamment une quantité importante de poudre de fer, qui participe directement à la masse de métal déposée pendant le soudage.
Cette conception permet d'obtenir un taux de dépôt nettement supérieur à celui d'une électrode rutile plus polyvalente. Elle est donc intéressante lorsque l'on doit réaliser des cordons volumineux, des soudures d'angle ou des remplissages dans des positions où le bain peut être correctement soutenu.
La E7024 n'est cependant pas destinée à remplacer une électrode toutes positions. Son intérêt apparaît surtout lorsque la géométrie de l'assemblage permet d'exploiter son rendement sans être pénalisé par les limitations de position.
2. Que signifie la désignation E7024 ?
Dans la classification AWS, la lettre E désigne une électrode. Les chiffres 70 correspondent à une classe de résistance minimale à la traction de 70 ksi, soit 70 000 psi et environ 490 MPa. Le chiffre 2 indique une utilisation limitée aux positions prévues pour cette classe, principalement à plat et en soudure d'angle horizontale.
Le dernier chiffre, 4, correspond à une famille d'enrobage riche en poudre de fer de type titania ainsi qu'aux caractéristiques électriques associées. Cette combinaison explique le fort rendement de dépôt et la possibilité d'utiliser, selon le produit, aussi bien le courant alternatif que le courant continu.
Des suffixes peuvent compléter la classification. Par exemple, une E7024-1 appartient à la même famille générale mais répond à des exigences supplémentaires, notamment de résilience. Il faut donc distinguer la classification exacte indiquée sur le paquet.
3. Quel est le type d'enrobage de la E7024 ?
La E7024 possède un enrobage épais de type poudre de fer - titania. Une partie importante du métal déposé ne provient donc pas seulement de l'âme de l'électrode : la poudre de fer incorporée dans l'enrobage rejoint également le bain de fusion.
Cette formulation donne une électrode volumineuse par rapport au diamètre de son âme et produit un laitier abondant qui recouvre le cordon pendant son refroidissement. Lorsque le réglage est correct, l'aspect du cordon peut être très régulier et le dépôt important.
Cette forte teneur en poudre de fer constitue l'une des différences essentielles avec des électrodes rutiles plus polyvalentes. Elle explique à la fois le rendement élevé et la limitation à des positions où le bain peut être supporté efficacement.
4. Pourquoi la E7024 offre-t-elle un taux de dépôt élevé ?
Le taux de dépôt élevé de la E7024 provient principalement de la poudre de fer contenue dans son enrobage. Pendant le soudage, cette poudre fond en même temps que l'âme métallique et augmente la quantité totale de métal transférée dans le joint pour une longueur donnée d'électrode consommée.
Les fabricants utilisent ainsi la E7024 pour des applications dites « high deposition ». Lincoln Electric présente par exemple sa famille Jetweld E7024/E7024-1 pour les soudures importantes, les assemblages multipasses et les travaux où une vitesse de remplissage élevée est recherchée.
Le rendement ne doit toutefois pas être confondu avec la vitesse d'avance seule. La productivité réelle dépend également du diamètre, de l'intensité, de la longueur du cordon, du temps de changement des électrodes et du nombre de passes nécessaires pour remplir le joint.
5. Quelle pénétration obtient-on avec une E7024 ?
Malgré les intensités élevées utilisées, la E7024 est généralement associée à une pénétration relativement faible à modérée par rapport à une électrode cellulosique comme la E6010. Lincoln Electric décrit par exemple son Jetweld 1 E7024-1 comme une électrode à pénétration peu profonde.
Cette caractéristique est cohérente avec son rôle : la E7024 est surtout destinée à déposer rapidement beaucoup de métal plutôt qu'à produire un arc fortement creusant. Elle convient donc particulièrement aux cordons d'angle et aux remplissages lorsque la préparation et la fusion du joint sont déjà correctement maîtrisées.
Il faut éviter de supposer qu'une forte intensité garantit automatiquement une pénétration profonde. La formulation de l'enrobage, l'angle de l'électrode, la technique de traînage et la géométrie du joint influencent également le profil de fusion.
6. À quels travaux la E7024 est-elle adaptée ?
La E7024 est surtout intéressante pour les soudures volumineuses à plat ou en position horizontale, les soudures d'angle, les joints à recouvrement, certains joints bout à bout et les remplissages multipasses sur des pièces suffisamment épaisses.
Les procédures Lincoln consacrées aux électrodes Jetweld citent notamment les soudures d'angle, les soudures à recouvrement, les assemblages d'angle et les joints rainurés sur des tôles maintenues à plat ou légèrement descendantes.
Dans une fabrication où le joint peut être positionné favorablement, cette électrode peut réduire le temps nécessaire pour déposer une grande quantité de métal. Lorsque la pièce ne peut pas être retournée ou que des soudures verticales et plafond sont nécessaires, une classification plus polyvalente devient généralement préférable.
7. Dans quelles positions peut-on souder avec une E7024 ?
Le chiffre 2 de E7024 indique une limitation de position. Cette électrode est principalement destinée au soudage à plat et aux soudures d'angle horizontales. Elle n'est donc pas classée comme une électrode toutes positions.
Certains produits autorisent également une légère pente descendante. Lincoln Electric indique par exemple jusqu'à 15° de descente pour son Jetweld 1 E7024-1, ce qui reste très différent d'une véritable capacité de soudage vertical descendant.
Cette limitation doit être intégrée dès la préparation du travail. Pour revoir les principales configurations et comprendre pourquoi la gravité influence autant le bain, consultez notre guide des positions de soudage.
8. Quel courant et quelle polarité utiliser avec une E7024 ?
Les électrodes E7024 sont généralement compatibles avec le courant alternatif (AC) et le courant continu selon les indications du fabricant. Certaines gammes acceptent les deux polarités en courant continu.
Pour le Jetweld 1 E7024-1, Lincoln Electric publie des plages en AC et en DC±. Le constructeur recommande par ailleurs l'AC dans ses procédures Jetweld lorsque l'on recherche une vitesse de soudage élevée, un fort taux de dépôt et un comportement d'arc favorable.
Le choix de la source ne doit pas être improvisé : les intensités utilisées avec les gros diamètres peuvent être élevées. Le poste, les câbles, le porte-électrode et le facteur de marche doivent être dimensionnés pour supporter durablement le courant demandé.
9. Quel diamètre d'électrode E7024 choisir ?
Les E7024 sont souvent proposées dans des diamètres plus importants que les électrodes utilisées pour les petits travaux courants. Le Jetweld 1 E7024-1 existe par exemple en 3,2, 4,0, 4,8, 5,6 et 6,4 mm.
Le choix du diamètre dépend principalement de la taille du cordon, de l'épaisseur des pièces, du courant disponible et du taux de dépôt recherché. Plus le diamètre augmente, plus l'intensité nécessaire devient importante et plus le bain de fusion est volumineux.
Un gros diamètre n'est donc intéressant que si la configuration permet réellement d'exploiter ce dépôt. Pour un petit cordon ou une pièce de faible épaisseur, une électrode plus petite et plus polyvalente peut être beaucoup plus efficace en pratique.
10. Quel ampérage utiliser avec une E7024 ?
L'intensité varie fortement avec le diamètre et la polarité. Le tableau suivant reprend les plages publiées par Lincoln Electric pour son Jetweld 1 E7024-1, produit de la même famille à haut rendement avec suffixe -1. Ces valeurs sont un exemple constructeur et ne doivent pas être appliquées automatiquement à toutes les E7024.
| Diamètre | AC | DC± |
|---|---|---|
| 3,2 mm | 115 à 175 A | 100 à 160 A |
| 4,0 mm | 180 à 240 A | 160 à 215 A |
| 4,8 mm | 240 à 300 A | 220 à 280 A |
| 5,6 mm | 300 à 380 A | 270 à 340 A |
| 6,4 mm | 340 à 440 A | 320 à 400 A |
Ces valeurs illustrent l'une des particularités de la famille : les gros diamètres demandent des intensités très importantes. Il faut donc vérifier non seulement la capacité maximale du poste, mais aussi son facteur de marche et l'ensemble du circuit de soudage.
11. Comment utiliser correctement une E7024 ?
La E7024 se prête bien à une technique de traînage. Dans ses recommandations Jetweld, Lincoln Electric conseille d'incliner l'électrode d'environ 10 à 30° dans le sens d'avance et de réaliser des cordons rectilignes en laissant légèrement l'extrémité de l'électrode prendre appui sur la pièce.
Cette façon de travailler aide à maintenir un arc régulier sous l'enrobage épais et à déplacer correctement le métal liquide. Les gros cordons obtenus peuvent présenter un aspect très lisse lorsque l'intensité, l'angle et la vitesse d'avance sont bien adaptés.
Une oscillation excessive est généralement moins intéressante qu'une progression régulière pour exploiter le rendement de cette famille. Comme toujours, la technique exacte doit rester cohérente avec le joint, la position et les recommandations du produit utilisé.
12. Dans quels cas la E7024 améliore-t-elle réellement la productivité ?
La E7024 devient particulièrement productive lorsque la pièce peut rester à plat, que le joint demande beaucoup de métal et que l'équipement fournit l'intensité nécessaire. Dans ces conditions, son enrobage riche en poudre de fer permet de réduire le temps consacré au remplissage.
Cette performance peut être intéressante pour des soudures longues et répétitives, des assemblages lourds et des fabrications où le positionnement des pièces est maîtrisé. Le gain est moins évident si chaque cordon impose de repositionner fréquemment l'assemblage ou si les dimensions des soudures sont faibles.
Le choix d'un consommable doit donc être raisonné à l'échelle de la fabrication complète. Pour replacer la E7024 dans le choix général des produits d'apport, consultez notre page sur le choix des consommables selon le matériau.
13. Comment stocker les électrodes E7024 ?
Les E7024 doivent être conservées dans un environnement propre et sec, avec des emballages protégés des infiltrations d'eau et des contaminations. Un enrobage détérioré, fissuré ou fortement humide peut modifier le comportement de l'arc et du laitier.
Les règles exactes de stockage et de resséchage éventuel dépendent du produit. Il ne faut pas transposer automatiquement les températures utilisées pour une E7018 bas hydrogène à une E7024 à haut rendement.
Lorsque la fabrication impose une traçabilité des consommables, le type d'électrode, le lot et les conditions de conservation peuvent également devoir être enregistrés. Notre page sur la traçabilité en soudage présente les principes généraux de cette organisation.
14. Quelle différence entre E7024 et E7014 ?
La E7024 et la E7014 contiennent toutes deux de la poudre de fer, mais elles ne répondent pas au même objectif. La E7024 est beaucoup plus orientée vers le haut rendement et les fortes vitesses de dépôt dans des positions limitées.
La E7014 est plus polyvalente en position et se rapproche davantage d'une électrode rutile facile d'emploi enrichie en poudre de fer. Elle peut être préférable lorsque l'assemblage impose plusieurs orientations ou lorsque l'on ne recherche pas un dépôt aussi important.
Le choix dépend donc davantage de la configuration du travail que d'une simple comparaison de résistance. Pour approfondir cette autre famille, consultez notre fiche consacrée à l'électrode E7014.
15. Quelles erreurs éviter avec une E7024 ?
La première erreur consiste à choisir une E7024 uniquement parce qu'elle dépose beaucoup de métal. Si la pièce impose des positions verticales ou plafond, sa limitation de position annule rapidement l'avantage de productivité recherché.
Il faut également éviter de travailler avec un poste sous-dimensionné. Les diamètres importants peuvent demander plusieurs centaines d'ampères ; un équipement insuffisant risque de fonctionner hors de son facteur de marche ou de ne pas maintenir les conditions d'arc nécessaires.
Enfin, la forte quantité de métal déposée ne dispense ni de préparation ni de contrôle. Sur une fabrication soumise à un DMOS/WPS, la classification, le diamètre, le courant et les positions doivent respecter les prescriptions applicables.
À retenir
- La E7024 est une électrode à forte teneur en poudre de fer destinée au soudage MMA des aciers carbone.
- Le « 70 » correspond à la classe de résistance minimale à la traction, le « 2 » aux positions limitées et le « 4 » à la famille d'enrobage et aux caractéristiques électriques.
- Elle offre un taux de dépôt élevé et convient particulièrement aux cordons volumineux.
- La E7024 est principalement utilisée à plat et en soudure d'angle horizontale.
- Sa pénétration est généralement plus faible que celle d'une électrode cellulosique.
- Selon le produit, elle peut fonctionner en AC et en courant continu avec différentes polarités.
- Les gros diamètres demandent des intensités importantes et un poste correctement dimensionné.
- La technique de traînage permet d'exploiter efficacement son enrobage épais et son fort rendement.
- La productivité n'est réellement intéressante que si le joint peut être maintenu dans une position favorable.
- La E7024 ne doit pas être confondue avec une électrode toutes positions comme la E7014.
À lire aussi
|
➤
Électrode E7014 : caractéristiques, positions et applications Comparer deux électrodes contenant de la poudre de fer mais offrant des niveaux de polyvalence et de rendement différents. |
|
➤
Positions de soudage : à plat, verticale, plafond et tube Comprendre pourquoi la limitation à plat et à l'horizontale conditionne directement l'emploi d'une E7024. |
|
➤
Quel consommable choisir selon le matériau à souder ? Replacer le rendement dans l'ensemble des critères de choix du consommable et de compatibilité du métal déposé. |
|
➤
Traçabilité en soudage : matériaux, consommables et documents Voir comment identifier les consommables et leurs lots lorsqu'une fabrication impose un suivi documentaire. |
FAQ : électrode E7024
Voici les réponses aux questions les plus fréquentes concernant le haut rendement, les positions, le courant et les réglages d'une électrode E7024.
À quoi sert principalement une électrode E7024 ?
Elle sert surtout à déposer rapidement une grande quantité de métal sur des joints placés à plat ou en position horizontale. Elle est particulièrement intéressante pour les soudures volumineuses et certains remplissages multipasses.
Peut-on souder en verticale avec une E7024 ?
La E7024 n'est pas une électrode toutes positions. Elle est principalement classée pour le soudage à plat et les soudures d'angle horizontales. Certains produits acceptent seulement une légère pente descendante.
Quel ampérage utiliser avec une E7024 de 4,0 mm ?
À titre d'exemple, Lincoln Electric indique pour son Jetweld 1 E7024-1 de 4,0 mm une plage de 180 à 240 A en AC et de 160 à 215 A en DC±. Une autre E7024 peut demander des valeurs différentes.
Quel ampérage utiliser avec une E7024 de 4,8 mm ?
Pour le même produit en 4,8 mm, Lincoln Electric indique 240 à 300 A en AC et 220 à 280 A en courant continu. Il faut toujours contrôler la fiche du produit réellement utilisé.
La E7024 pénètre-t-elle beaucoup ?
Non, son intérêt principal n'est pas une forte pénétration mais un taux de dépôt élevé. Certains fabricants décrivent les produits de cette famille comme ayant une pénétration peu profonde.
Peut-on utiliser une E7024 en courant alternatif ?
Oui, de nombreux produits E7024 sont conçus pour l'AC et certains acceptent également le courant continu avec plusieurs polarités. Les données exactes doivent être vérifiées dans la fiche technique.
Pourquoi l'enrobage d'une E7024 est-il aussi épais ?
Parce qu'il contient une quantité importante de poudre de fer. Cette poudre fond pendant le soudage et augmente la quantité de métal déposée, ce qui explique le haut rendement de l'électrode.
Quelle différence entre E7024 et E7014 ?
Les deux peuvent contenir de la poudre de fer, mais la E7024 est davantage orientée vers le haut rendement dans des positions limitées. La E7014 est plus polyvalente et peut être utilisée dans davantage de positions.
Ressources sur l'électrode E7024
La classification, les positions et les paramètres d'une E7024 doivent être vérifiés à partir de la norme applicable et de la fiche du produit utilisé. Les plages d'intensité d'un fabricant restent propres à sa formulation et à ses diamètres.
- AWS A5.1/A5.1M:2025 : spécification de classification des électrodes enrobées destinées au soudage MMA des aciers carbone.
- Lincoln Electric – Jetweld 1 E7024-1 : exemple d'électrode de la famille E7024 à haut rendement avec positions, diamètres et plages de courant.
- Dossier Électrodes de soudage : retrouver les autres classifications MMA développées sur SteelSoudeur.
Pour une fabrication soumise à un DMOS/WPS, à une norme de construction ou à une exigence contractuelle, les documents du projet restent prioritaires sur les indications générales présentées dans cette fiche.
