

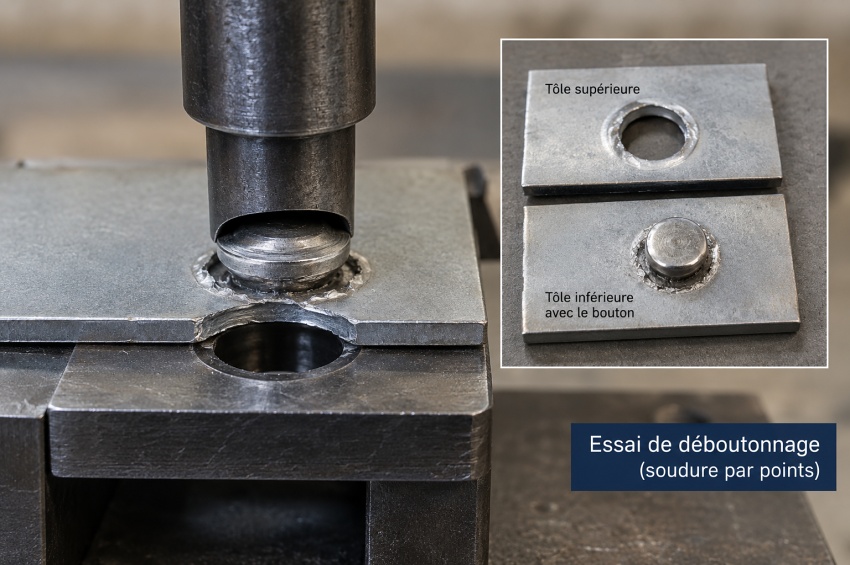
L'essai de déboutonnage des soudures par points permet d'examiner des assemblages réalisés par résistance par points ou par bossages. Selon la méthode, les tôles sont séparées par pelage ou à l'aide d'un outil afin d'observer le mode de rupture et d'évaluer les dimensions de la soudure après essai.
Lorsqu'une soudure par points rompt en arrachant un bouton de métal dans l'une des tôles, on parle couramment de rupture par déboutonnage ou arrachement du bouton. Une rupture peut également se produire à l'interface entre les tôles. L'observation du mode de rupture apporte alors une information complémentaire sur le comportement du point soudé.
Ces essais appartiennent à la famille des essais destructifs en soudage lorsqu'ils conduisent à la séparation irréversible des tôles. Leur principe est particulièrement lié au soudage par points par résistance, dans lequel un noyau soudé est formé localement entre des tôles sous l'action combinée du courant électrique et de la pression.
Sommaire
- 1. Qu'est-ce qu'un essai de déboutonnage ?
- 2. Quel est l'objectif de cet essai ?
- 3. Quel est le principe du déboutonnage ?
- 4. Quelle différence entre pelage et essai au burin ?
- 5. Qu'appelle-t-on le bouton soudé ?
- 6. Quels modes de rupture peut-on observer ?
- 7. Comment mesure-t-on la taille de la soudure ?
- 8. Pourquoi cet essai est-il adapté aux soudures par points ?
- 9. Peut-on l'utiliser sur des soudures par bossages ?
- 10. Que peut révéler un déboutonnage sur la qualité du point ?
- 11. Comment l'essai peut-il être utilisé en production ?
- 12. Existe-t-il une variante non destructive au burin ?
- 13. Que prévoit la norme ISO 10447:2022 ?
- 14. Quelles sont les limites et précautions de l'essai ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'un essai de déboutonnage ?
Le déboutonnage est un essai appliqué principalement aux assemblages de tôles soudées par résistance. Les tôles sont séparées volontairement afin d'examiner la façon dont le point soudé résiste à l'ouverture et la manière dont la rupture se produit.
Lorsque l'arrachement entraîne avec lui une portion de la tôle autour de la soudure, la zone extraite forme un bouton de métal. Cette observation se distingue d'une rupture purement interfaciale, où la séparation se produit davantage dans le plan de contact entre les tôles.
Le terme « déboutonnage » décrit donc surtout l'aspect obtenu après séparation. La méthode de test peut quant à elle prendre la forme d'un essai de pelage ou d'un essai au burin selon la configuration et le référentiel appliqué.
2. Quel est l'objectif de cet essai ?
L'objectif est de recueillir des informations simples et directes sur la taille de la soudure et le mode de rupture. La séparation des tôles permet d'observer une zone qui n'était pas accessible avant l'essai.
Sur une soudure par points, le diamètre apparent extérieur de l'empreinte des électrodes ne correspond pas nécessairement à la dimension réelle de la zone soudée entre les tôles. Le test destructif permet donc d'examiner plus directement le résultat obtenu à l'interface.
Dans un contexte industriel, cette information peut servir à vérifier un réglage, comparer plusieurs conditions de soudage ou suivre la stabilité d'un procédé lorsque le plan de contrôle prévoit ce type d'essai.
3. Quel est le principe du déboutonnage ?
L'assemblage est sollicité de manière à séparer les tôles autour du point soudé. La déformation se concentre progressivement au voisinage de la soudure jusqu'à produire une rupture.
Après séparation, l'opérateur examine les deux faces. Il observe si le métal a été arraché autour du noyau soudé, si la rupture s'est produite dans le plan de l'interface ou si un autre comportement est apparu.
Lorsque le programme d'essai le demande, la taille de la zone soudée ou du bouton est ensuite mesurée selon la méthode définie. Le résultat doit rester associé à l'identification du point et aux conditions de soudage correspondantes.
4. Quelle différence entre pelage et essai au burin ?
L'essai de pelage consiste à ouvrir les tôles l'une par rapport à l'autre afin de forcer la rupture au voisinage du point soudé. Le principe peut nécessiter de plier préalablement les parties de tôle de manière à permettre l'application de l'effort de séparation.
L'essai au burin utilise un outil introduit entre les tôles près de la soudure. L'outil exerce progressivement un effort d'ouverture permettant de solliciter le point et d'en vérifier le comportement.
Les deux méthodes ne sont pas interchangeables sans précaution. Le choix de l'outil, sa position, la géométrie de l'éprouvette et l'objectif de l'essai doivent suivre la procédure ou la norme applicable.
5. Qu'appelle-t-on le bouton soudé ?
Lorsqu'un point soudé est suffisamment lié à l'une des tôles pour provoquer l'arrachement du métal environnant, une partie circulaire ou approximativement circulaire peut rester attachée à l'autre tôle après rupture. Cette partie est couramment appelée bouton.
Le bouton ne doit pas être confondu avec la simple marque laissée en surface par les électrodes de soudage. Il correspond au résultat de la rupture de l'assemblage et renseigne sur la zone effectivement impliquée dans la liaison.
Sa forme n'est pas toujours parfaitement circulaire. Selon les matériaux, les épaisseurs, la géométrie du point et le mode de rupture, le contour peut être irrégulier.
6. Quels modes de rupture peut-on observer ?
Deux comportements généraux sont fréquemment distingués : la rupture interfaciale et la rupture avec arrachement d'un bouton. D'autres formes intermédiaires ou irrégulières peuvent également être observées.
| Mode observé | Aspect général après séparation |
|---|---|
| Rupture interfaciale | La séparation se produit principalement au niveau de l'interface entre les tôles. |
| Déboutonnage / arrachement | Une portion de tôle est arrachée et reste attachée autour de la zone soudée. |
| Rupture mixte | La rupture combine localement plusieurs mécanismes ou présente un contour irrégulier. |
Le mode de rupture apporte une information utile, mais il ne doit pas être transformé en critère universel. L'acceptation dépend du matériau, de l'épaisseur, de la taille mesurée et des exigences du document applicable.
7. Comment mesure-t-on la taille de la soudure ?
Après un essai destructif, la zone soudée ou le bouton peut être mesuré afin de caractériser sa dimension. Lorsque la forme n'est pas parfaitement circulaire, plusieurs mesures peuvent être nécessaires suivant la méthode prescrite.
La mesure doit être réalisée sur la zone réellement définie par le référentiel, et non sur la marque extérieure de l'électrode. Les instruments utilisés doivent permettre une lecture adaptée aux dimensions recherchées.
Le résultat doit être associé au mode de rupture observé. Une dimension isolée, sans indication sur la manière dont la soudure s'est séparée, fournit moins d'informations qu'un relevé complet et correctement identifié.
8. Pourquoi cet essai est-il adapté aux soudures par points ?
Le soudage par résistance par points crée une liaison très localisée entre deux ou plusieurs tôles. Le noyau est formé à l'interface sous l'effet de la chaleur générée par la résistance électrique, pendant que les électrodes exercent une pression.
Une grande partie de la soudure est donc cachée entre les tôles. L'aspect extérieur renseigne sur les empreintes, les projections ou certaines anomalies visibles, mais ne montre pas directement toute la zone fondue à l'interface.
Le déboutonnage permet précisément d'ouvrir cet assemblage et d'observer le comportement du point. C'est pourquoi ce type d'essai est particulièrement adapté aux contrôles de réglage et aux vérifications destructives de soudures par résistance.
9. Peut-on l'utiliser sur des soudures par bossages ?
Oui. ISO 10447 couvre également les essais appliqués aux soudures par bossages, lorsque des reliefs ou projections localisent le courant et la pression pendant le cycle de soudage.
Après séparation, le mode de rupture et la zone soudée peuvent être examinés suivant la méthode prévue. La géométrie du bossage et de la pièce peut toutefois rendre le comportement différent de celui d'un simple point réalisé entre deux tôles planes.
L'interprétation doit donc tenir compte du type exact d'assemblage et ne pas appliquer automatiquement à une soudure par bossage les critères utilisés pour un autre produit.
10. Que peut révéler un déboutonnage sur la qualité du point ?
Un point de très petite dimension, une rupture interfaciale inhabituelle ou une forte irrégularité entre plusieurs essais peut attirer l'attention sur la stabilité du procédé. Ces observations peuvent conduire à examiner les paramètres de soudage et les conditions de fabrication.
Le courant, le temps de passage, l'effort des électrodes, l'état des surfaces et l'usure des électrodes influencent la formation du point. Une dérive de l'un de ces paramètres peut modifier la taille du noyau ou le comportement lors de l'arrachement.
L'essai ne permet toutefois pas, à lui seul, d'identifier automatiquement la cause d'une anomalie. Un résultat inattendu doit être rapproché des réglages, de l'état de la machine, des matériaux et des autres contrôles disponibles.
11. Comment l'essai peut-il être utilisé en production ?
Dans une production utilisant de nombreux points de soudure, il peut être prévu de tester périodiquement des éprouvettes, des coupons ou des pièces représentatives afin de vérifier que le procédé reste stable.
La fréquence et le nombre de points testés dépendent du plan qualité, du produit et des exigences du client ou du référentiel. L'objectif est d'obtenir une information régulière sans devoir détruire toutes les pièces fabriquées.
Les résultats peuvent être consignés sous forme de dimensions de soudure, de modes de rupture ou d'autres critères définis par le système de contrôle. Une dérive répétée peut alors déclencher une vérification du réglage ou de l'état des électrodes.
12. Existe-t-il une variante non destructive au burin ?
Oui. ISO 10447 prévoit également l'utilisation d'un essai au burin non destructif destiné à vérifier des soudures sans nécessairement provoquer leur rupture complète.
Dans cette configuration, l'objectif n'est pas de mesurer un bouton après arrachement mais de vérifier le comportement de la soudure selon la procédure prescrite. L'outil, l'effort appliqué et l'interprétation doivent rester maîtrisés pour éviter de détériorer inutilement la pièce.
Il est donc important de distinguer le déboutonnage destructif, qui conduit volontairement à séparer les tôles, d'un contrôle au burin utilisé comme vérification non destructive dans le domaine prévu par la norme.
13. Que prévoit la norme ISO 10447:2022 ?
ISO 10447:2022 concerne le soudage par résistance et spécifie les procédures ainsi que les outillages recommandés pour les essais de pelage et au burin des soudures par points et des soudures par bossages.
La norme s'applique aux assemblages constitués de deux tôles ou plus dans une plage d'épaisseurs de 0,5 mm à 3,0 mm. Pour les essais destructifs, elle vise notamment à déterminer la taille de la soudure et le mode de rupture.
Elle prévoit aussi la vérification de soudures par des essais au burin non destructifs. Les essais de pelage mécanisés de soudures par couture relèvent, eux, d'une autre référence spécifique.
14. Quelles sont les limites et précautions de l'essai ?
Le déboutonnage destructif rend l'assemblage testé inutilisable. Il doit donc être prévu sur une éprouvette, un coupon, une pièce sacrifiée ou une zone destinée au contrôle.
La seconde limite est la représentativité. Tester un seul point ne démontre pas que tous les points d'une série sont identiques. L'échantillonnage et la fréquence d'essai doivent être définis selon le niveau de maîtrise recherché.
Enfin, l'opération peut créer des arêtes vives, des fragments ou des déformations importantes lors de la séparation. L'outillage, le maintien des pièces et les protections doivent être adaptés pour éviter les blessures pendant l'essai.
À retenir
- Le déboutonnage est principalement utilisé sur les soudures par résistance par points ou par bossages.
- L'essai destructif sépare les tôles afin d'observer la taille de la soudure et son mode de rupture.
- Un arrachement peut produire un bouton de métal restant attaché à l'une des tôles.
- Une rupture peut aussi se produire à l'interface entre les tôles ou présenter un comportement mixte.
- Le pelage et l'essai au burin constituent deux approches distinctes prévues pour ce type de contrôle.
- La marque extérieure de l'électrode ne doit pas être confondue avec la dimension réelle de la zone soudée.
- Le résultat doit être interprété avec les critères du produit, du matériau et du référentiel applicable.
- Un seul point testé ne suffit pas à caractériser automatiquement toute une production.
- ISO 10447:2022 couvre les essais de pelage et au burin des soudures par points et par bossages.
- ISO 10447 prévoit également une utilisation non destructive de l'essai au burin pour certaines vérifications.
À lire aussi
|
➤
Soudage par points par résistance Comprendre la formation du noyau soudé, le rôle du courant, de la pression et des électrodes. |
|
➤
Essais destructifs en soudage Replacer le déboutonnage parmi les autres méthodes destructives utilisées pour évaluer les assemblages soudés. |
|
➤
Contrôle des soudures par ultrasons Découvrir le principe d'un contrôle non destructif utilisant des ondes acoustiques pour rechercher des indications internes. |
FAQ : déboutonnage des soudures par points
Voici les réponses aux questions fréquentes concernant les essais de pelage, d'arrachement et de déboutonnage appliqués aux soudures par résistance.
Qu'est-ce qu'un bouton de soudure par points ?
Après séparation destructive des tôles, une portion de métal peut être arrachée autour du point et rester attachée à l'autre tôle. Cette partie est couramment appelée bouton de soudure ou bouton arraché.
Quelle différence entre déboutonnage et rupture interfaciale ?
Lors d'un déboutonnage, la rupture entraîne l'arrachement du métal autour de la zone soudée. Lors d'une rupture interfaciale, la séparation se produit principalement dans le plan de contact entre les tôles.
À quoi sert l'essai de pelage ?
Il sert à séparer volontairement les tôles afin d'observer la taille de la soudure et le mode de rupture. Il est particulièrement adapté aux soudures par points et par bossages.
Peut-on mesurer le diamètre du point après l'essai ?
Oui, lorsque la méthode applicable prévoit une mesure de la taille de la soudure. La mesure doit porter sur la zone définie par le référentiel et non simplement sur l'empreinte extérieure de l'électrode.
Le déboutonnage est-il toujours destructif ?
Le déboutonnage proprement dit implique une séparation et est destructif. ISO 10447 prévoit cependant aussi un essai au burin pouvant être utilisé comme vérification non destructive dans les conditions prévues par la norme.
L'essai convient-il aux soudures par bossages ?
Oui. ISO 10447:2022 couvre les soudures par points ainsi que les soudures par bossages réalisées sur des assemblages de tôles relevant de son domaine d'application.
Quelle norme concerne le déboutonnage des soudures par points ?
ISO 10447:2022 concerne les essais de pelage et au burin des soudures par résistance par points et par bossages. Elle spécifie les procédures et les outillages recommandés.
Un bouton plus gros signifie-t-il toujours une meilleure soudure ?
Pas automatiquement. La taille de la soudure est une information importante, mais elle doit être comparée aux exigences prévues pour le matériau, l'épaisseur et l'application. Le mode de rupture et la stabilité du procédé doivent également être pris en compte.
Ressources sur le déboutonnage des soudures par points
Les essais de pelage et au burin doivent être réalisés avec une procédure et un outillage adaptés à la géométrie de l'assemblage. ISO 10447 constitue la référence internationale spécifique aux soudures par résistance par points et par bossages dans son domaine d'application.
- ISO 10447:2022 : soudage par résistance — essais des soudures — essais de pelage et au burin des soudures par points et par bossages.
ISO 10447:2022 est l'édition internationale publiée au moment de la rédaction de cette fiche. Elle s'applique aux soudures réalisées sur deux tôles ou plus dans une plage d'épaisseurs de 0,5 à 3,0 mm. Pour une production soumise à des exigences particulières, le plan de contrôle et les critères du projet restent prioritaires.
