

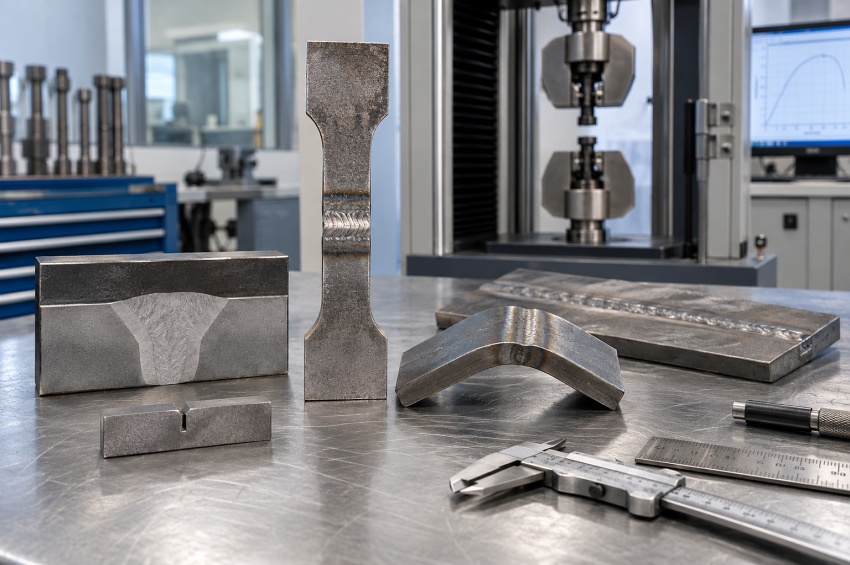
Les essais destructifs en soudage consistent à solliciter, déformer, découper, usiner ou préparer une éprouvette de manière à mesurer les propriétés du joint ou à mettre en évidence son comportement. Contrairement à un contrôle destiné à conserver la pièce intacte, l'échantillon utilisé pour l'essai est généralement modifié de façon irréversible ou conduit jusqu'à la rupture.
Cette famille regroupe notamment les essais de traction, de pliage, de résilience Charpy, de dureté ainsi que les examens macrographiques et micrographiques. D'autres essais, comme la fatigue ou le déboutonnage de soudures par résistance, répondent à des besoins plus spécifiques.
Les essais destructifs ne remplacent pas les contrôles non destructifs (CND). Les deux approches sont complémentaires : les CND recherchent principalement des indications ou imperfections sans rendre la pièce inutilisable, tandis que les essais destructifs permettent de mesurer ou d'observer directement certaines caractéristiques mécaniques et métallurgiques du joint.
Sommaire
- 1. Qu'est-ce qu'un essai destructif en soudage ?
- 2. Pourquoi réaliser des essais destructifs sur une soudure ?
- 3. Quels sont les principaux essais destructifs en soudage ?
- 4. Que mesure l'essai de traction ?
- 5. À quoi sert l'essai de pliage ?
- 6. Que mesure l'essai de résilience Charpy ?
- 7. Pourquoi mesurer la dureté d'un assemblage soudé ?
- 8. Quel est le rôle de la macrographie et de la micrographie ?
- 9. Quels autres essais destructifs peut-on rencontrer ?
- 10. Comment sont prélevées et préparées les éprouvettes ?
- 11. Quel rôle jouent ces essais dans une QMOS / WPQR ?
- 12. Quelle différence avec les contrôles non destructifs ?
- 13. Comment interpréter les résultats d'un essai destructif ?
- 14. Quelles sont les limites et précautions à connaître ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'un essai destructif en soudage ?
Un essai destructif est une méthode d'évaluation dans laquelle l'éprouvette est soumise à une action qui entraîne une modification irréversible. Selon la méthode, elle peut être rompue, fortement déformée, sectionnée, polie, attaquée chimiquement ou préparée pour un examen métallographique.
Dans le domaine du soudage, l'éprouvette provient généralement d'un assemblage d'essai, d'un coupon de qualification, d'une maquette ou, dans certains cas, d'un prélèvement réalisé sur une fabrication. Sa géométrie et sa position par rapport au joint sont définies afin que le résultat représente la caractéristique recherchée.
Le mot « destructif » ne signifie donc pas que tous les essais provoquent nécessairement une rupture spectaculaire. Une macrographie, par exemple, nécessite de découper et de préparer une section du joint ; cette préparation suffit à rendre l'échantillon impropre à son usage initial.
2. Pourquoi réaliser des essais destructifs sur une soudure ?
L'aspect extérieur d'un cordon ne permet pas de connaître à lui seul la résistance, la ductilité, la ténacité ou la structure du joint. Les essais destructifs apportent des informations qui ne peuvent pas toujours être obtenues par un simple examen visuel ou par un CND.
Ils peuvent servir à déterminer une résistance mécanique, à vérifier l'aptitude du joint à subir une forte déformation, à mesurer l'énergie absorbée lors d'un choc, à suivre des variations de dureté dans la zone affectée thermiquement ou à observer la géométrie et la structure métallurgique de la soudure.
Le choix de l'essai dépend du matériau, du procédé de soudage, de l'épaisseur, du type de joint, des conditions de service et du référentiel applicable. Un assemblage destiné à travailler à basse température, sous chargements cycliques ou sur un acier sensible au durcissement peut nécessiter des évaluations différentes d'une fabrication courante.
3. Quels sont les principaux essais destructifs en soudage ?
Les méthodes les plus couramment rencontrées n'évaluent pas toutes la même propriété. Il est donc préférable de les considérer comme complémentaires plutôt que comme des essais interchangeables.
| Essai | Action sur l'éprouvette | Information principale |
|---|---|---|
| Traction | Effort croissant jusqu'à rupture | Résistance à la traction et lieu de rupture |
| Pliage | Déformation importante autour d'un mandrin ou dispositif adapté | Ductilité et imperfections révélées en surface tendue |
| Charpy | Rupture par choc d'une éprouvette entaillée | Énergie absorbée lors de la rupture |
| Dureté | Empreintes réalisées sur une section préparée | Variations locales de dureté dans le joint |
| Macrographie | Découpe, polissage et attaque d'une section | Géométrie, pénétration, fusion, passes et zones du joint |
| Micrographie | Préparation métallographique et observation microscopique | Microstructure du métal de base, de la ZAT et du métal fondu |
À ces méthodes s'ajoutent, selon les applications, les essais de fatigue, les essais de déboutonnage ou de pelage des soudures par résistance, ainsi que d'autres essais mécaniques prévus par les codes, normes ou spécifications du projet.
4. Que mesure l'essai de traction ?
L'essai de traction d'un joint soudé consiste à appliquer à une éprouvette un effort axial croissant jusqu'à sa rupture. Pour une éprouvette transversale prélevée dans une soudure bout à bout, il permet notamment de déterminer la résistance à la traction de l'assemblage et de relever l'emplacement de la rupture.
La rupture peut se produire dans le métal de base, dans le métal fondu ou dans une zone voisine du joint. Son emplacement doit être consigné avec la valeur obtenue, car il contribue à l'interprétation du comportement global de l'éprouvette.
La norme ISO 4136:2022 définit notamment les dimensions des éprouvettes et la méthode d'essai pour la traction transversale des assemblages soudés bout à bout. Les critères d'acceptation ne doivent cependant pas être déduits de l'essai seul : ils proviennent du référentiel de qualification ou de fabrication applicable.
5. À quoi sert l'essai de pliage ?
L'essai de pliage impose à l'éprouvette une déformation importante afin d'évaluer sa ductilité et de faire apparaître certaines imperfections sur ou près de la surface mise en extension. Il peut être réalisé selon différentes orientations en fonction de la géométrie du joint et de ce que l'on cherche à examiner.
On rencontre notamment des pliages endroit, envers et de côté. La zone soudée est amenée à suivre une courbure imposée ; après l'essai, la surface tendue est examinée pour rechercher les discontinuités qui se seraient ouvertes pendant la déformation.
ISO 5173:2023 décrit les essais de pliage sur assemblages soudés et les dimensions des éprouvettes correspondantes. Là encore, les dimensions du dispositif, le diamètre de pliage et l'interprétation finale doivent suivre le référentiel applicable au matériau et à la qualification considérée.
6. Que mesure l'essai de résilience Charpy ?
L'essai de résilience Charpy mesure l'énergie absorbée par une éprouvette entaillée lorsqu'elle est rompue sous l'effet d'un choc. Il permet d'étudier le comportement d'un matériau ou d'une zone de l'assemblage face à une sollicitation dynamique rapide.
Dans un joint soudé, la position de l'éprouvette et celle de l'entaille sont essentielles. L'entaille peut être placée dans le métal fondu ou dans une zone déterminée à proximité de la ligne de fusion afin d'examiner précisément la partie visée par le programme d'essai.
La température d'essai a également une importance majeure lorsque la ténacité à basse température fait partie des exigences. ISO 9016:2022 définit notamment la désignation de l'emplacement des éprouvettes et l'orientation de l'entaille pour les essais de choc sur assemblages soudés, en complément des méthodes générales de la série ISO 148.
7. Pourquoi mesurer la dureté d'un assemblage soudé ?
Le cycle thermique du soudage peut provoquer des transformations différentes dans le métal fondu, la zone affectée thermiquement (ZAT) et le métal de base. Une cartographie ou une ligne de mesures de dureté permet de suivre ces variations à travers une section du joint.
La méthode Vickers est particulièrement utilisée sur les assemblages soudés. Les empreintes sont réalisées suivant des positions définies afin de rechercher les niveaux les plus élevés ou les plus faibles dans les différentes zones du joint.
ISO 9015-1:2001, toujours en vigueur, concerne les essais de dureté sur les sections transversales d'assemblages soudés à l'arc. Elle traite principalement de la méthode Vickers et permet également, dans certaines conditions, l'application des principes à d'autres méthodes de dureté.
Une valeur de dureté n'est pas bonne ou mauvaise en elle-même. Son interprétation dépend du matériau, du traitement thermique, du procédé, de l'énergie de soudage et des limites fixées par le référentiel utilisé.
8. Quel est le rôle de la macrographie et de la micrographie ?
La macrographie d'une soudure repose sur la préparation d'une coupe transversale du joint. Après découpe, dressage, polissage et attaque adaptée, la section peut révéler la géométrie du cordon, la pénétration, la fusion, la succession des passes et l'étendue générale de certaines zones métallurgiques.
La micrographie utilise une préparation plus poussée et un grossissement supérieur pour observer la microstructure. Elle peut servir à caractériser les structures présentes dans le métal de base, la ZAT et le métal fondu ou à étudier des transformations associées au cycle thermique de soudage.
ISO 17639:2022 donne les recommandations relatives à la préparation des éprouvettes et aux examens macroscopiques et microscopiques des assemblages soudés. Les deux techniques sont complémentaires : la macrographie fournit une vision globale du joint, tandis que la micrographie examine sa structure à une échelle beaucoup plus fine.
9. Quels autres essais destructifs peut-on rencontrer ?
Les essais de fatigue des assemblages soudés étudient le comportement sous chargements répétés. Une pièce peut présenter une résistance statique satisfaisante tout en restant sensible à l'amorçage et à la propagation progressive d'une fissure sous l'effet de cycles de contrainte.
La fatigue dépend fortement de la géométrie du détail soudé, des concentrations de contraintes, de l'état de surface, des contraintes résiduelles et des imperfections éventuelles. Ces essais ne font pas partie de toutes les qualifications de mode opératoire et sont surtout employés lorsque le comportement cyclique doit être caractérisé pour une application particulière.
Pour les soudures réalisées par résistance par points ou par bossages, l'essai de déboutonnage ou de pelage permet d'observer le mode de rupture après séparation des tôles et, selon la méthode, d'évaluer les dimensions du bouton soudé.
10. Comment sont prélevées et préparées les éprouvettes ?
Un résultat d'essai n'est exploitable que si l'éprouvette représente correctement la zone recherchée. Le prélèvement et la préparation des éprouvettes sont donc des étapes à part entière du contrôle.
La position dans le coupon, l'orientation par rapport à l'axe de la soudure, les dimensions, l'épaisseur, l'usinage, l'état de surface et l'identification doivent être maîtrisés. Une découpe ou un usinage mal réalisé peut introduire un échauffement, une entaille ou une déformation susceptible d'influencer le résultat.
Dans une qualification de mode opératoire, un plan de prélèvement peut répartir plusieurs types d'éprouvettes dans un même assemblage. Une plaque ou un tube d'essai peut ainsi fournir des éprouvettes destinées à la traction, au pliage, au choc, à la dureté ou à la métallographie.
11. Quel rôle jouent ces essais dans une QMOS / WPQR ?
Lorsqu'un mode opératoire doit être qualifié, un assemblage d'essai est réalisé selon des paramètres définis puis soumis aux examens et essais exigés par le référentiel applicable. Les résultats obtenus servent à démontrer que la procédure peut produire un assemblage présentant les caractéristiques demandées dans un domaine de validité donné.
La QMOS / WPQR ne repose donc pas uniquement sur l'aspect du coupon. Selon le matériau, le type de joint et les exigences de la norme de qualification, elle peut associer contrôle visuel, autres CND, traction, pliage, résilience, dureté et examen macrographique.
Pour les aciers et certains alliages de nickel soudés à l'arc ou aux gaz, la norme ISO 15614-1 constitue une référence majeure pour la qualification d'un mode opératoire de soudage. Le programme réel d'essais doit toujours être déterminé à partir de l'édition applicable, du matériau et des exigences du projet.
12. Quelle différence avec les contrôles non destructifs ?
Les contrôles non destructifs sont conçus pour examiner une pièce sans la rendre inutilisable. Le contrôle visuel, le ressuage, la magnétoscopie, les ultrasons ou la radiographie permettent de rechercher des indications de surface ou internes selon les capacités et les limites de chaque méthode.
Les essais destructifs répondent à une autre question. Ils évaluent directement une propriété mécanique ou métallurgique au moyen d'une éprouvette. Un essai de traction ne remplace donc pas une radiographie, pas plus qu'une radiographie ne mesure la résistance à la traction du joint.
Dans une démarche qualité, les deux familles sont souvent associées. Les CND permettent de rechercher certaines imperfections dans l'assemblage, tandis que les essais destructifs contribuent à vérifier le comportement ou les propriétés obtenues avec le mode opératoire de soudage.
13. Comment interpréter les résultats d'un essai destructif ?
Chaque essai produit un résultat différent : valeur de résistance, énergie absorbée, dureté, apparition d'indications après pliage, localisation de rupture ou observation métallographique. Ces résultats doivent être comparés aux critères d'acceptation du référentiel applicable.
Il faut également tenir compte de la traçabilité. Le rapport d'essai doit permettre d'identifier l'éprouvette, son origine, son orientation, les conditions d'essai, les équipements utilisés et les résultats observés. Pour un essai Charpy, par exemple, la température et la position de l'entaille sont des informations essentielles ; pour une traction, la valeur mesurée et le lieu de rupture doivent être enregistrés.
Une valeur isolée sortie de son contexte peut être trompeuse. L'interprétation correcte consiste à relier le résultat au matériau, à la géométrie de l'éprouvette, au mode opératoire, aux exigences contractuelles et aux critères de la norme utilisée.
14. Quelles sont les limites et précautions à connaître ?
La première limite est évidente : l'éprouvette est consommée ou modifiée par l'essai. Il faut donc disposer d'un coupon, d'une maquette ou d'une zone autorisée pour le prélèvement. Sur une pièce finie, le recours systématique à des essais destructifs n'est pas possible sans prévoir cette démarche dès la fabrication.
La seconde limite concerne la représentativité. Une éprouvette mal positionnée ou mal préparée peut ne pas caractériser la zone que l'on voulait réellement étudier. Les conditions de prélèvement, d'usinage, de température et de chargement doivent donc être maîtrisées.
Enfin, aucun essai ne fournit à lui seul une image complète de la qualité d'un assemblage. La traction renseigne sur la résistance globale, le pliage sur la ductilité et certaines imperfections, Charpy sur le comportement au choc, la dureté sur des variations locales et la métallographie sur la structure. C'est l'ensemble du programme d'examens et d'essais qui permet d'évaluer correctement un joint soudé.
À retenir
- Un essai destructif modifie irréversiblement, déforme, prépare ou rompt l'éprouvette examinée.
- La traction mesure notamment la résistance à la traction et permet d'identifier le lieu de rupture.
- Le pliage évalue la ductilité et peut révéler certaines imperfections sur la surface mise en extension.
- L'essai Charpy mesure l'énergie absorbée lors de la rupture par choc d'une éprouvette entaillée.
- Les mesures de dureté permettent de comparer localement le métal de base, la ZAT et le métal fondu.
- La macrographie montre la géométrie générale du joint, tandis que la micrographie étudie sa microstructure.
- Le prélèvement, l'orientation et la préparation des éprouvettes influencent directement la fiabilité des résultats.
- Les essais destructifs jouent un rôle important dans de nombreuses qualifications de modes opératoires de soudage.
- Ils complètent les CND mais ne les remplacent pas.
- Les critères d'acceptation doivent toujours provenir du référentiel, de la procédure ou de la spécification applicable.
À lire aussi
|
➤
Essais de soudage : toutes les méthodes Retrouver l'ensemble du dossier consacré aux essais mécaniques, métallographiques et aux éprouvettes. |
|
➤
QMOS / WPQR : qualification d'un mode opératoire Comprendre comment les essais s'intègrent dans la qualification d'un mode opératoire de soudage. |
|
➤
Contrôles non destructifs des soudures Comparer les essais destructifs aux principales méthodes CND utilisées sur les assemblages soudés. |
FAQ : essais destructifs en soudage
Voici les réponses aux questions fréquentes concernant les essais destructifs appliqués aux assemblages soudés.
Un essai de dureté est-il considéré comme destructif ?
Dans le cadre des essais sur soudures, les mesures de dureté sont souvent réalisées sur une section prélevée et préparée dans l'assemblage. ISO 9015-1 classe d'ailleurs cette méthode parmi les essais destructifs des soudures sur matériaux métalliques. L'éprouvette ou la section utilisée n'est généralement plus destinée à son usage initial.
Quelle est la différence entre essai destructif et CND ?
Un essai destructif modifie ou détruit l'éprouvette afin de mesurer une propriété ou d'observer son comportement. Un CND examine la pièce sans la rendre inutilisable et recherche principalement des indications ou imperfections par des méthodes comme le ressuage, la magnétoscopie, les ultrasons ou la radiographie.
Quels essais destructifs sont utilisés pour qualifier une soudure ?
Selon le référentiel, le matériau et le type de joint, une qualification peut prévoir notamment des essais de traction, de pliage, de résilience, de dureté et des examens macrographiques. Il n'existe pas une combinaison universelle applicable à toutes les qualifications.
Pourquoi réaliser une traction si la soudure a déjà passé les CND ?
Parce que les deux examens ne répondent pas à la même question. Un CND peut rechercher certaines imperfections sans mesurer la résistance mécanique du joint. La traction permet d'obtenir une valeur de résistance et d'observer l'emplacement de la rupture sur l'éprouvette.
Une macrographie détruit-elle forcément la pièce ?
La macrographie nécessite une coupe préparée dans l'assemblage. La section est découpée, polie puis généralement attaquée pour faire apparaître les différentes zones du joint. L'échantillon est donc modifié de manière irréversible.
À quoi sert l'essai Charpy sur une soudure ?
Il sert à mesurer l'énergie absorbée lors de la rupture par choc d'une éprouvette entaillée. Sur une soudure, l'entaille peut être positionnée dans le métal fondu ou dans une zone déterminée de la ZAT afin d'évaluer localement le comportement au choc.
Peut-on prélever plusieurs éprouvettes dans le même coupon de soudage ?
Oui. Lors d'une qualification, le plan de prélèvement peut répartir dans un même coupon plusieurs éprouvettes destinées à des essais différents. Leur position, leur orientation et leurs dimensions doivent toutefois respecter le référentiel applicable.
Qui définit si un résultat d'essai est acceptable ?
Les critères d'acceptation sont définis par la norme, le code, la spécification contractuelle ou la procédure applicable au projet. La méthode d'essai décrit la façon de produire le résultat, mais elle ne fournit pas nécessairement à elle seule les critères permettant de déclarer l'assemblage conforme.
Ressources sur les essais destructifs en soudage
Les méthodes d'essai, la préparation des éprouvettes et l'interprétation des résultats doivent être établies à partir du référentiel applicable à la fabrication ou à la qualification. Les normes suivantes constituent des références importantes pour plusieurs essais couramment utilisés sur les assemblages soudés.
- ISO 4136:2022 : essai de traction transversale des assemblages soudés sur matériaux métalliques.
- ISO 5173:2023 : essais de pliage sur les assemblages soudés.
- ISO 9016:2022 : emplacement des éprouvettes, orientation de l'entaille et examen pour les essais de flexion par choc sur assemblages soudés.
- ISO 9015-1:2001 : essais de dureté sur les assemblages soudés à l'arc.
- ISO 17639:2022 : examens macroscopique et microscopique des assemblages soudés.
Les normes d'essai ne doivent pas être utilisées isolément lorsqu'une fabrication est soumise à une qualification, à un code de construction ou à une spécification contractuelle. Les documents applicables au projet déterminent les essais à réaliser, le nombre d'éprouvettes et les critères d'acceptation à respecter.
