

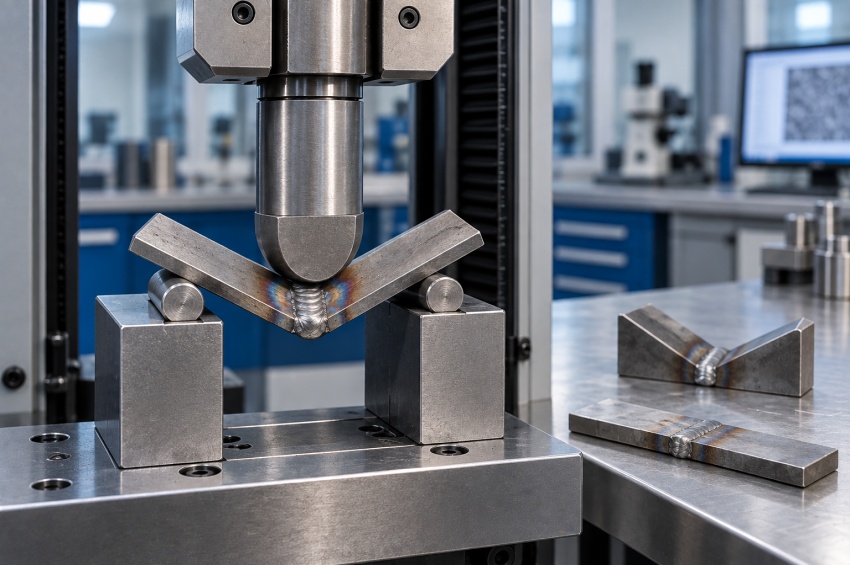
L'essai de pliage d'une soudure déforme fortement une éprouvette prélevée dans le joint afin d'évaluer sa ductilité et de révéler certaines imperfections susceptibles d'apparaître sur la surface mise en extension. L'éprouvette est pliée suivant des conditions définies jusqu'à atteindre l'angle ou la géométrie prévus par la méthode d'essai.
Selon la configuration, le pliage peut concerner l'endroit, l'envers ou le côté de l'éprouvette. L'orientation choisie détermine la partie de la soudure qui sera placée en extension pendant l'essai et donc la surface examinée après déformation.
Le pliage fait partie des principaux essais destructifs en soudage. Il ne mesure pas directement une résistance en MPa : il sert surtout à observer l'aptitude du joint à subir une déformation importante sans faire apparaître de discontinuités dépassant les critères applicables.
Sommaire
- 1. Qu'est-ce qu'un essai de pliage sur une soudure ?
- 2. Quel est l'objectif de l'essai de pliage ?
- 3. Quel est le principe de l'essai ?
- 4. Comment est préparée l'éprouvette ?
- 5. Qu'est-ce qu'un pliage endroit ?
- 6. Qu'est-ce qu'un pliage envers ?
- 7. Qu'est-ce qu'un pliage de côté ?
- 8. Quel rôle jouent le poinçon, le mandrin et le rayon de pliage ?
- 9. Que recherche-t-on sur la surface mise en extension ?
- 10. Que renseigne l'essai sur la ductilité du joint ?
- 11. Quelle différence avec le pliage d'une tôle en fabrication ?
- 12. Comment interpréter le résultat de l'essai ?
- 13. Que prévoit la norme ISO 5173:2023 ?
- 14. Quelles erreurs et précautions faut-il connaître ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'un essai de pliage sur une soudure ?
L'essai de pliage est un essai mécanique destructif dans lequel une éprouvette contenant tout ou partie d'un joint soudé est soumise à une déformation importante. La face située à l'extérieur de la courbure est mise en extension tandis que la face intérieure est comprimée.
L'essai permet d'observer le comportement du métal de base, de la zone affectée thermiquement et du métal fondu lorsqu'ils doivent accompagner cette déformation. Une soudure peut présenter un aspect extérieur satisfaisant et révéler, au pliage, une discontinuité qui s'ouvre sous l'effet de l'extension.
Le résultat est donc principalement basé sur l'examen de l'éprouvette après pliage et sur les critères d'acceptation prévus par le référentiel applicable.
2. Quel est l'objectif de l'essai de pliage ?
L'essai vise principalement à évaluer la ductilité de l'assemblage et à mettre en évidence certaines imperfections sur ou près de la surface mise en extension. La forte déformation imposée peut ouvrir une discontinuité qui était peu visible avant l'essai.
Il permet ainsi d'apprécier la capacité de l'ensemble soudé à supporter une déformation plastique sans rupture prématurée. Le comportement observé dépend à la fois du métal de base, de la ZAT, du métal fondu et de la qualité du joint.
L'essai ne constitue toutefois pas un contrôle universel de toutes les imperfections. Certaines discontinuités peuvent ne pas être orientées ou situées de manière à s'ouvrir pendant le pliage.
3. Quel est le principe de l'essai ?
L'éprouvette est placée dans un dispositif de pliage puis déformée à l'aide d'un poinçon, d'un mandrin ou d'un système équivalent. Le mouvement impose progressivement la courbure jusqu'à atteindre l'angle et la géométrie spécifiés.
La face choisie comme surface d'examen est positionnée à l'extérieur du rayon afin qu'elle soit soumise à la plus forte extension. Après le pliage, cette surface est examinée pour rechercher les discontinuités apparues ou agrandies pendant la déformation.
La sévérité de l'essai dépend notamment de l'épaisseur de l'éprouvette, du diamètre du poinçon ou du mandrin, de l'espacement des appuis et de l'angle final demandé.
4. Comment est préparée l'éprouvette ?
L'éprouvette est prélevée dans le joint à une position définie puis préparée suivant les dimensions prévues par la méthode d'essai. Selon le type de pliage, la soudure peut être orientée transversalement ou longitudinalement par rapport à l'éprouvette.
Les surfaces doivent être préparées avec soin. Les irrégularités susceptibles de créer artificiellement une concentration de contraintes peuvent influencer le résultat. Les arêtes peuvent également devoir être arrondies selon les conditions prévues par la norme.
La surépaisseur de soudure peut être éliminée dans certains essais afin d'obtenir une éprouvette de géométrie régulière. Cette préparation doit rester contrôlée afin de ne pas entamer le métal au-delà de ce qui est autorisé.
5. Qu'est-ce qu'un pliage endroit ?
Dans un pliage endroit, la face endroit de la soudure est placée du côté extérieur de la courbure et se trouve donc mise en extension pendant l'essai.
Cette orientation permet d'examiner principalement le comportement de la face endroit du joint et des zones voisines sous une forte déformation. Les éventuelles discontinuités qui s'ouvrent sur cette surface deviennent alors visibles après pliage.
La dénomination exacte et la préparation de l'éprouvette doivent suivre le référentiel utilisé, en particulier lorsque la géométrie du joint ou le type de produit diffère d'une plaque soudée bout à bout classique.
6. Qu'est-ce qu'un pliage envers ?
Dans un pliage envers, c'est la face correspondant à l'envers ou à la racine de la soudure qui est placée à l'extérieur de la courbure et mise en extension.
L'essai sollicite ainsi fortement la zone de racine. Il peut notamment faire apparaître certaines discontinuités situées au voisinage de cette partie du joint lorsqu'elles s'ouvrent sous l'effet de la déformation.
Comme pour le pliage endroit, l'observation finale ne doit pas être interprétée à partir d'une règle improvisée : la taille et la nature des indications doivent être comparées aux critères du référentiel applicable.
7. Qu'est-ce qu'un pliage de côté ?
Le pliage de côté place une face latérale de l'éprouvette à l'extérieur de la courbure. Il permet donc de soumettre à l'extension une section à travers l'épaisseur du joint.
Cette configuration est particulièrement utile lorsque l'épaisseur de l'assemblage rend moins représentatif un simple pliage endroit ou envers sur toute la section. Elle permet d'examiner le comportement du joint suivant une autre orientation.
Le choix entre pliage endroit, envers ou de côté dépend de l'épaisseur, de la géométrie du joint, des matériaux et du programme d'essai prévu.
8. Quel rôle jouent le poinçon, le mandrin et le rayon de pliage ?
Le diamètre du poinçon ou du mandrin détermine en grande partie le rayon de courbure imposé à l'éprouvette. Plus le rayon est faible par rapport à l'épaisseur, plus la déformation de la surface extérieure est importante.
Le diamètre ne doit donc pas être choisi arbitrairement. Il est défini en fonction du matériau, de l'épaisseur et du référentiel applicable afin d'obtenir une sollicitation reproductible et adaptée à l'objectif de l'essai.
Lorsque les propriétés du métal de base, de la ZAT et du métal fondu diffèrent fortement, ISO 5173 prévoit également des méthodes alternatives aux pliages transversaux classiques avec poinçon afin d'obtenir un examen pertinent du joint.
9. Que recherche-t-on sur la surface mise en extension ?
Après l'essai, la surface extérieure du pli est examinée afin de rechercher les discontinuités apparues pendant la déformation. Une imperfection interne proche de la surface peut s'ouvrir sous l'effet de l'extension et devenir visible.
Des fissures, ouvertures ou autres indications peuvent être observées selon le comportement de l'éprouvette. Leur présence ne signifie pas automatiquement que le résultat est refusé : le référentiel applicable fixe généralement des critères concernant leur nature, leur position et leurs dimensions.
Il faut également distinguer une discontinuité provenant réellement du joint d'une fissuration provoquée par une préparation incorrecte, un défaut d'arête ou un comportement particulier du métal de base.
10. Que renseigne l'essai sur la ductilité du joint ?
La ductilité correspond à l'aptitude d'un matériau à subir une déformation plastique avant rupture. L'essai de pliage impose précisément une déformation importante afin d'observer si les différentes zones de l'assemblage peuvent suivre la courbure demandée.
Un joint présentant des zones très dures ou peu ductiles peut avoir davantage de difficulté à supporter cette sollicitation. Inversement, une éprouvette capable d'atteindre la géométrie prévue sans indication dépassant les critères montre un comportement satisfaisant dans les conditions de l'essai.
Le pliage ne donne cependant pas une valeur quantitative universelle de ductilité comparable à un allongement mesuré lors d'un essai de traction. Il s'agit surtout d'une évaluation du comportement sous une déformation imposée.
11. Quelle différence avec le pliage d'une tôle en fabrication ?
L'essai de pliage d'une soudure ne doit pas être confondu avec le pliage d'une tôle en chaudronnerie. En fabrication, le pliage sert à donner à une pièce sa géométrie définitive ou intermédiaire avant assemblage. Dans un essai destructif, la déformation est volontairement imposée à une éprouvette afin d'évaluer son comportement.
Le mécanisme physique comporte néanmoins un point commun : les fibres situées à l'extérieur du rayon sont mises en extension tandis que celles situées vers l'intérieur sont comprimées. Le rayon, l'épaisseur et les propriétés du matériau influencent donc la déformation dans les deux cas.
Il faut aussi tenir compte de l'état initial de la matière. Un formage à froid important avant soudage peut modifier localement la dureté, la résistance et la ductilité du matériau par écrouissage. Cette situation doit être distinguée de la déformation réalisée volontairement pendant l'essai de pliage.
12. Comment interpréter le résultat de l'essai ?
Le résultat est évalué après avoir atteint la géométrie ou l'angle de pliage prévu. La surface mise en extension est examinée et les indications éventuelles sont relevées.
L'interprétation repose ensuite sur les critères d'acceptation du référentiel applicable. La méthode d'essai décrit comment préparer et plier l'éprouvette, tandis que les dimensions admissibles des imperfections peuvent être définies par une norme de qualification, un code ou une spécification particulière.
Le rapport doit permettre d'identifier l'éprouvette, son orientation, le type de pliage réalisé, les paramètres pertinents du dispositif et le résultat de l'examen après déformation.
13. Que prévoit la norme ISO 5173:2023 ?
ISO 5173:2023 concerne les essais destructifs des soudures sur matériaux métalliques et spécifie des méthodes de pliage appliquées aux assemblages soudés. Elle traite notamment des pliages transversaux envers, endroit et de côté sur des éprouvettes prélevées dans des soudures bout à bout.
Son objectif est de révéler des imperfections sur ou près de la surface mise en extension pendant l'essai et/ou d'évaluer la ductilité. Elle donne également les dimensions des éprouvettes et prévoit des méthodes adaptées à certaines situations où les différentes zones de l'assemblage présentent des propriétés physiques ou mécaniques sensiblement différentes.
La norme s'applique aux matériaux métalliques sous différentes formes de produit et aux joints réalisés par les différents procédés de soudage couverts par son domaine d'application.
14. Quelles erreurs et précautions faut-il connaître ?
Une éprouvette mal préparée peut créer des amorces de rupture artificielles. Les arêtes, les traces d'usinage, les irrégularités de surface ou une réduction excessive de l'épaisseur peuvent influencer le résultat.
Le montage doit également respecter l'orientation prévue. Inverser la face endroit et la face envers ou utiliser un diamètre de poinçon incorrect transforme les conditions de l'essai et peut rendre le résultat inexploitable.
Enfin, une indication observée après pliage doit être mesurée et interprétée suivant les règles applicables. Déclarer automatiquement toute fissure « non conforme », sans tenir compte de sa position, de son origine et des critères du référentiel, serait incorrect.
À retenir
- L'essai de pliage est un essai destructif qui impose une forte déformation à une éprouvette soudée.
- Il sert principalement à évaluer la ductilité et à révéler certaines imperfections sur la surface mise en extension.
- Le pliage endroit met la face endroit de la soudure en extension.
- Le pliage envers met principalement la zone de racine en extension.
- Le pliage de côté sollicite une face latérale de l'éprouvette à travers l'épaisseur du joint.
- Le diamètre du poinçon ou du mandrin influence directement la sévérité de la déformation.
- La préparation des surfaces et des arêtes de l'éprouvette doit éviter les amorces artificielles.
- L'essai de pliage d'une soudure ne doit pas être confondu avec le pliage d'une tôle réalisé comme opération de fabrication.
- ISO 5173:2023 est la référence internationale spécifique aux essais de pliage sur assemblages soudés.
- Les critères d'acceptation doivent toujours être pris dans le référentiel applicable au projet ou à la qualification.
À lire aussi
|
➤
Essais destructifs en soudage Replacer le pliage parmi les principaux essais mécaniques et métallographiques appliqués aux assemblages soudés. |
|
➤
Prélèvement et préparation des éprouvettes Comprendre comment l'orientation, les dimensions et la préparation influencent la validité d'un essai. |
|
➤
Pliage, roulage et cintrage en chaudronnerie Distinguer l'essai destructif de pliage des opérations de mise en forme réalisées pendant la fabrication d'une pièce. |
FAQ : essai de pliage d'une soudure
Voici les réponses aux questions fréquentes concernant les essais de pliage réalisés sur les assemblages soudés.
Que vérifie un essai de pliage sur une soudure ?
Il évalue principalement l'aptitude du joint à supporter une forte déformation et permet de révéler certaines imperfections sur ou près de la surface mise en extension.
Quelle différence entre pliage endroit et pliage envers ?
Le pliage endroit place la face endroit de la soudure à l'extérieur de la courbure. Le pliage envers place la face de racine à l'extérieur. La surface mise en extension n'est donc pas la même.
À quoi sert un pliage de côté ?
Il met en extension une face latérale de l'éprouvette et permet d'examiner le comportement du joint à travers son épaisseur. Cette orientation peut être particulièrement utile sur certains assemblages épais.
Pourquoi le diamètre du mandrin est-il important ?
Le diamètre du mandrin ou du poinçon détermine le rayon de courbure. Un petit rayon impose une déformation plus importante à la surface extérieure. Le diamètre doit donc respecter la méthode applicable.
Une fissure après pliage signifie-t-elle toujours que la soudure est refusée ?
Non. L'indication doit être examinée, mesurée et comparée aux critères du référentiel applicable. Son origine et sa position doivent également être prises en compte.
L'essai de pliage mesure-t-il une résistance en MPa ?
Non. Contrairement à l'essai de traction, le résultat principal n'est pas une résistance maximale exprimée en MPa. L'essai de pliage évalue surtout le comportement de l'éprouvette sous forte déformation.
Quelle norme concerne le pliage des assemblages soudés ?
ISO 5173:2023 est la norme internationale spécifique aux essais de pliage sur les soudures de matériaux métalliques. Elle traite notamment des pliages endroit, envers et de côté.
Le pliage d'essai est-il la même chose que le pliage d'une tôle sur presse ?
Non. Le pliage sur presse est une opération de fabrication destinée à donner une forme à la pièce. L'essai de pliage est une opération destructive réalisée sur une éprouvette pour évaluer le comportement du joint soudé.
Ressources sur l'essai de pliage des soudures
La préparation de l'éprouvette, le dispositif de pliage et l'interprétation doivent suivre la norme ou la spécification applicable. Pour les assemblages soudés, ISO 5173 constitue la référence spécifique.
- ISO 5173:2023 : essais destructifs des soudures sur matériaux métalliques — essais de pliage.
- ISO 7438:2020 : méthode générale d'essai de pliage des matériaux métalliques. Cette norme précise qu'elle n'est pas applicable aux assemblages soudés lorsqu'une norme spécifique existe.
ISO 5173:2023 reste l'édition internationale publiée au moment de la rédaction de cette fiche. Pour une fabrication contractuelle ou réglementée, les critères d'acceptation et l'édition exigée par les documents du projet restent prioritaires.
