

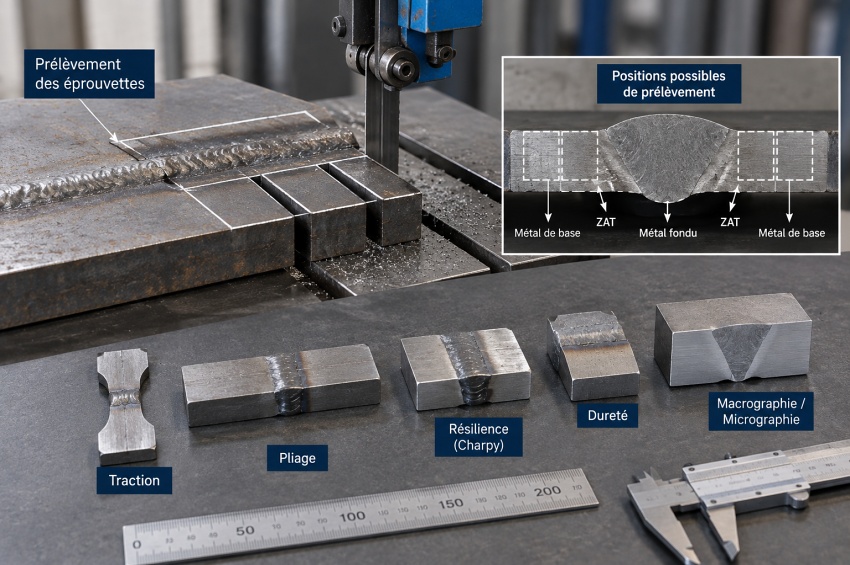
Avant de réaliser un essai, les éprouvettes de soudage doivent être repérées, prélevées et préparées en fonction de la méthode prévue. Leur orientation, leur position dans l'assemblage, leurs dimensions et leur état de surface peuvent influencer directement la validité et l'interprétation des résultats.
Une éprouvette de traction, de pliage ou de résilience Charpy ne possède pas la même géométrie qu'une section destinée à une mesure de dureté ou à un examen métallographique. La préparation doit donc suivre la norme ou la procédure correspondant à l'essai réellement réalisé.
Cette étape constitue une partie essentielle des essais destructifs en soudage. Une éprouvette correctement testée mais mal prélevée, mal orientée ou altérée pendant sa préparation peut conduire à un résultat non représentatif de l'assemblage que l'on souhaitait caractériser.
Sommaire
- 1. Qu'est-ce qu'une éprouvette de soudage ?
- 2. Pourquoi le prélèvement est-il déterminant ?
- 3. Comment repérer les éprouvettes dans un assemblage ?
- 4. Pourquoi l'orientation de l'éprouvette est-elle importante ?
- 5. Comment découper une éprouvette sans altérer le résultat ?
- 6. Pourquoi certaines éprouvettes doivent-elles être usinées ?
- 7. Quel état de surface faut-il obtenir ?
- 8. Comment préparer une éprouvette de traction ?
- 9. Comment préparer une éprouvette de pliage ?
- 10. Comment préparer une éprouvette Charpy ?
- 11. Comment préparer une éprouvette pour dureté ou métallographie ?
- 12. Comment assurer la traçabilité des éprouvettes ?
- 13. Comment organiser un plan de prélèvement ?
- 14. Quelles erreurs de préparation faut-il éviter ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'une éprouvette de soudage ?
Une éprouvette est un échantillon préparé selon une géométrie et des dimensions définies afin de réaliser un essai mécanique, métallographique ou de dureté. Dans le domaine du soudage, elle est généralement prélevée dans un coupon ou un assemblage comprenant le joint à examiner.
La forme de l'éprouvette dépend de l'objectif. Une traction transversale doit traverser le joint ; une éprouvette Charpy doit comporter une entaille positionnée dans la zone recherchée ; une macrographie nécessite une section préparée qui montre la géométrie du cordon.
Il n'existe donc pas une seule forme d'éprouvette valable pour tous les essais. Chaque méthode définit les caractéristiques nécessaires pour que le résultat soit reproductible et comparable.
2. Pourquoi le prélèvement est-il déterminant ?
Un essai ne caractérise directement que l'échantillon réellement testé. Si l'éprouvette est prélevée dans une zone qui ne représente pas la partie recherchée du joint, le résultat peut être techniquement correct mais répondre à la mauvaise question.
Dans un assemblage soudé, les propriétés peuvent varier suivant la position : métal de base, zone affectée thermiquement, métal fondu, racine, remplissage ou zones proches des extrémités du coupon. Le plan de prélèvement doit donc tenir compte de cette hétérogénéité.
La représentativité dépend également du maintien de l'état initial de la matière. Une préparation qui chauffe excessivement, écrouit ou endommage l'éprouvette peut modifier localement son comportement avant même que l'essai commence.
3. Comment repérer les éprouvettes dans un assemblage ?
Avant la découpe, les emplacements sont repérés sur le coupon ou la pièce en fonction du programme d'essais. Chaque future éprouvette doit pouvoir être rattachée sans ambiguïté à l'assemblage dont elle provient.
Le repérage peut indiquer le numéro de coupon, le type d'essai, la position dans la largeur ou la circonférence, l'orientation par rapport à l'axe de la soudure et, lorsque cela est utile, la face endroit ou la racine.
Les marques ne doivent pas être placées de manière à endommager la partie utile de l'éprouvette. Lorsqu'une identification doit rester visible après usinage, son emplacement doit être choisi en conséquence.
4. Pourquoi l'orientation de l'éprouvette est-elle importante ?
L'orientation détermine les zones traversées par la sollicitation ou par l'observation. Dans une traction transversale, l'axe longitudinal de l'éprouvette traverse le joint. Dans certains autres essais, l'éprouvette peut être prélevée longitudinalement par rapport à la soudure.
Pour un Charpy, l'orientation de l'entaille et sa position par rapport à la ligne de fusion sont particulièrement importantes. Quelques millimètres d'écart peuvent conduire à tester le métal fondu au lieu d'une zone précise de la ZAT.
Sur des produits laminés, forgés ou présentant une anisotropie, l'orientation par rapport au sens de fabrication du matériau peut également avoir une influence. Elle doit donc être conservée dans la traçabilité lorsque le référentiel l'exige.
5. Comment découper une éprouvette sans altérer le résultat ?
Le prélèvement peut faire appel à une scie, un usinage mécanique ou, lorsque le référentiel et le matériau le permettent, à un procédé de découpe thermique suivi d'une reprise suffisante. L'objectif est de préserver la partie utile qui sera finalement testée.
Une découpe thermique peut créer localement une zone chauffée, des oxydes, des stries ou une modification superficielle. Le principe est proche de celui décrit dans notre page sur l'influence de la découpe thermique sur un bord : la zone obtenue peut nécessiter une reprise par usinage ou meulage avant utilisation.
Lorsque le prélèvement est effectué avec une marge autour de l'éprouvette finale, cette matière supplémentaire permet d'éliminer les zones affectées par la coupe pendant l'usinage. La largeur de cette marge et la méthode autorisée doivent suivre les exigences applicables.
6. Pourquoi certaines éprouvettes doivent-elles être usinées ?
L'usinage permet d'obtenir la géométrie, les dimensions et les surfaces requises par la méthode d'essai. Les éprouvettes de traction nécessitent par exemple une section utile précisément définie afin que la résistance puisse être calculée à partir de dimensions connues.
La préparation doit éviter les entailles accidentelles, rayures profondes, amorces de fissure ou échauffements excessifs. Une arête ou une marque d'outil située dans une zone fortement sollicitée peut provoquer une rupture prématurée sans rapport avec le comportement réel de la soudure.
L'usinage ne doit pas davantage modifier la position de la soudure par rapport à la partie utile. Les cotes finales doivent être contrôlées avant l'essai et enregistrées lorsqu'elles interviennent dans le calcul du résultat.
7. Quel état de surface faut-il obtenir ?
L'état de surface nécessaire dépend fortement de la méthode. Une éprouvette de traction doit présenter une géométrie régulière et exempte d'amorces parasites importantes, tandis qu'une coupe micrographique exige un polissage beaucoup plus fin.
Pour le pliage, les arêtes et surfaces doivent être préparées selon la norme afin d'éviter qu'un défaut de préparation crée artificiellement une fissure pendant la déformation. Pour Charpy, la géométrie et la qualité de l'entaille sont particulièrement critiques.
Il ne faut donc pas rechercher un niveau de finition identique pour toutes les éprouvettes. La bonne préparation est celle exigée par l'essai, ni insuffisante ni inutilement poussée.
8. Comment préparer une éprouvette de traction ?
Pour un essai de traction transversale, l'éprouvette est prélevée de façon que la soudure traverse la partie sollicitée. Sa largeur, son épaisseur, ses zones de raccordement et ses parties de serrage sont préparées selon la géométrie prévue par la méthode.
Les dimensions initiales nécessaires au calcul doivent être mesurées avant l'essai. La section de référence doit représenter correctement l'éprouvette et ne pas contenir de défaut géométrique créé par l'usinage.
ISO 4136:2022 spécifie notamment les dimensions des éprouvettes et la procédure applicable à la traction transversale des assemblages soudés bout à bout.
9. Comment préparer une éprouvette de pliage ?
Une éprouvette de pliage doit être préparée de manière à placer la zone recherchée en extension pendant l'essai. Selon le cas, il peut s'agir d'un pliage endroit, envers ou de côté.
La surépaisseur de soudure peut devoir être arasée selon la configuration prévue, et les arêtes sont préparées conformément à la méthode. Il faut éviter toute entaille ou réduction locale excessive qui pourrait déclencher une fissuration artificielle.
ISO 5173:2023 définit les méthodes de pliage des assemblages soudés ainsi que les dimensions des éprouvettes correspondantes.
10. Comment préparer une éprouvette Charpy ?
L'éprouvette Charpy possède une géométrie normalisée et une entaille dont la position constitue un élément central de l'essai. Dans un joint soudé, cette entaille peut être placée dans le métal fondu ou à une position déterminée par rapport à la ligne de fusion.
Le prélèvement doit conserver l'orientation prévue et permettre de positionner l'entaille avec précision. Une erreur de localisation peut conduire à tester une autre microstructure que celle recherchée.
ISO 9016:2022 définit notamment la désignation de la position des éprouvettes et l'orientation de l'entaille pour les essais de choc sur assemblages soudés, en complément de la série ISO 148.
11. Comment préparer une éprouvette pour dureté ou métallographie ?
Les mesures de dureté sur soudure sont généralement réalisées sur une section transversale suffisamment plane et préparée pour permettre des empreintes régulières et correctement localisées dans le métal de base, la ZAT et le métal fondu.
Pour une macrographie ou une micrographie, la préparation devient progressivement plus fine : découpe, dressage, ponçage, polissage puis attaque adaptée au matériau et à l'objectif de l'examen.
Dans ces méthodes, la géométrie finale de l'échantillon est moins destinée à subir un effort mécanique qu'à présenter une surface représentative et correctement révélée. ISO 9015 traite des essais de dureté sur soudures, tandis qu'ISO 17639 couvre la préparation et les examens macrographiques et micrographiques.
12. Comment assurer la traçabilité des éprouvettes ?
La traçabilité doit permettre de relier chaque résultat au coupon ou à la pièce dont l'éprouvette provient. Cette continuité commence avant la découpe et se poursuit pendant l'usinage, le stockage, l'essai et l'enregistrement des résultats.
Une identification peut notamment comprendre le numéro du coupon, le numéro d'éprouvette, le type d'essai, la position de prélèvement et l'orientation. Lorsque plusieurs matériaux ou plusieurs conditions de soudage sont comparés, cette identification devient indispensable.
Une éprouvette dont l'origine n'est plus certaine perd une grande partie de sa valeur documentaire. Même un résultat parfaitement mesuré devient difficile à exploiter s'il ne peut pas être rattaché sans ambiguïté à l'assemblage correspondant.
13. Comment organiser un plan de prélèvement ?
Lorsqu'un même coupon doit fournir plusieurs essais, leur position doit être organisée avant la découpe. Le plan tient compte du nombre d'éprouvettes nécessaires, de leurs dimensions, des zones à éviter et des éventuelles répétitions demandées.
| Essai | Point clé de préparation |
|---|---|
| Traction | Orientation du joint et section utile contrôlée. |
| Pliage | Face à mettre en extension et préparation des arêtes. |
| Charpy | Position très précise de l'entaille. |
| Dureté | Section plane permettant de localiser les empreintes. |
| Macro / micro | Surface polie puis attaque adaptée. |
Un plan bien conçu évite de découvrir après la découpe qu'une zone nécessaire a été supprimée ou qu'il manque suffisamment de matière pour préparer une éprouvette conforme.
14. Quelles erreurs de préparation faut-il éviter ?
Une erreur fréquente consiste à commencer la découpe avant d'avoir défini précisément l'emplacement et l'orientation de chaque éprouvette. Une fois le coupon fragmenté, certaines informations deviennent difficiles ou impossibles à reconstituer.
Il faut également éviter l'échauffement excessif, l'écrouissage, les entailles d'usinage, les cotes hors tolérance et les surfaces mal préparées. Ces défauts peuvent influencer le comportement mécanique ou rendre une observation métallographique difficile à interpréter.
Enfin, les dimensions ne doivent pas être choisies « à peu près » à partir d'une éprouvette déjà vue en atelier. Chaque essai possède ses propres règles. La norme d'essai et les documents applicables au projet doivent être consultés avant le prélèvement, et non une fois les éprouvettes terminées.
À retenir
- Une éprouvette doit représenter la zone de l'assemblage que l'essai cherche réellement à caractériser.
- La position, l'orientation et l'identification doivent être définies avant la découpe du coupon.
- Il n'existe pas une géométrie universelle : chaque méthode d'essai possède ses propres éprouvettes.
- La découpe et l'usinage doivent éviter d'altérer la partie utile par échauffement, écrouissage ou entailles.
- Une marge de matière peut être nécessaire pour éliminer les zones affectées par le procédé de prélèvement.
- La traction exige une section utile précisément définie et mesurée.
- Le pliage demande une préparation adaptée aux surfaces et aux arêtes qui seront fortement déformées.
- Pour Charpy, la position de l'entaille dans le métal fondu ou la ZAT est déterminante.
- La dureté et la métallographie nécessitent des surfaces planes et préparées avec un niveau de finition adapté.
- Une éprouvette sans traçabilité fiable peut rendre le résultat difficile ou impossible à exploiter.
À lire aussi
|
➤
Essai de traction d'un joint soudé Voir comment une éprouvette transversale est utilisée pour déterminer la résistance du joint et l'emplacement de la rupture. |
|
➤
Essai de résilience Charpy d'une soudure Comprendre pourquoi la position de prélèvement et de l'entaille est essentielle lors d'un essai de choc sur soudure. |
|
➤
Macrographie d'une soudure Voir comment une coupe est préparée, polie puis attaquée afin de révéler la géométrie et les principales zones du joint. |
FAQ : prélèvement et préparation des éprouvettes
Voici les réponses aux questions fréquentes concernant le prélèvement, l'usinage et la préparation des éprouvettes utilisées pour les essais de soudage.
Pourquoi faut-il repérer les éprouvettes avant de découper le coupon ?
Parce que leur position et leur orientation font partie de l'information associée au résultat. Une fois le coupon découpé, il peut devenir impossible de retrouver avec certitude l'origine d'une éprouvette mal identifiée.
Peut-on découper une éprouvette au plasma ou par oxycoupage ?
Cela peut être possible selon le matériau, l'essai et le référentiel, généralement en conservant suffisamment de matière pour éliminer ensuite la zone affectée par la coupe. La méthode applicable doit être vérifiée avant le prélèvement.
Pourquoi usine-t-on les éprouvettes de traction ?
L'usinage permet d'obtenir une géométrie et une section utile définies. La résistance à la traction est calculée à partir de la force mesurée et de la section initiale de l'éprouvette, ce qui impose des dimensions maîtrisées.
Pourquoi l'orientation est-elle importante pour Charpy ?
Parce que l'entaille doit solliciter une zone précise, par exemple le métal fondu ou une position déterminée dans la ZAT. Une erreur de position peut conduire à tester une microstructure différente de celle prévue.
Faut-il polir toutes les éprouvettes ?
Non. Le niveau de finition dépend de l'essai. Une micrographie demande une préparation métallographique très fine, tandis qu'une éprouvette de traction ou de pliage suit d'autres exigences de surface.
Une rayure peut-elle fausser un essai ?
Oui si elle se situe dans une zone fortement sollicitée et agit comme une amorce de contrainte. L'importance dépend du type d'essai, de sa profondeur, de son orientation et des exigences de préparation.
Peut-on utiliser la même éprouvette pour plusieurs essais ?
Généralement non pour des essais destructifs différents, car chaque méthode impose sa propre géométrie et modifie l'échantillon. Un même coupon peut en revanche fournir plusieurs éprouvettes destinées à différents essais.
Quelle norme définit la préparation des éprouvettes de soudage ?
Il n'existe pas une norme unique couvrant toutes les éprouvettes. ISO 4136 traite de la traction transversale, ISO 5173 du pliage, ISO 9016 de la position des éprouvettes Charpy, ISO 9015 de la dureté et ISO 17639 des examens macrographiques et micrographiques.
Ressources sur les éprouvettes de soudage
La préparation doit être définie à partir de l'essai réellement prévu. Les références suivantes couvrent les principales éprouvettes développées dans ce dossier.
- ISO 4136:2022 : dimensions et méthode pour les éprouvettes de traction transversale sur assemblages soudés bout à bout.
- ISO 5173:2023 : essais de pliage et dimensions des éprouvettes correspondantes.
- ISO 9016:2022 : position des éprouvettes et orientation de l'entaille pour les essais de choc sur assemblages soudés.
- ISO 9015-1:2001 : essais de dureté sur les sections transversales d'assemblages soudés à l'arc.
- ISO 17639:2022 : préparation des éprouvettes et examens macroscopiques et microscopiques des assemblages soudés.
Les éditions ci-dessus sont publiées et actuelles au moment de la rédaction de cette fiche. Pour un essai contractuel ou réglementé, la norme, l'édition et les instructions expressément imposées par le projet restent prioritaires.
