

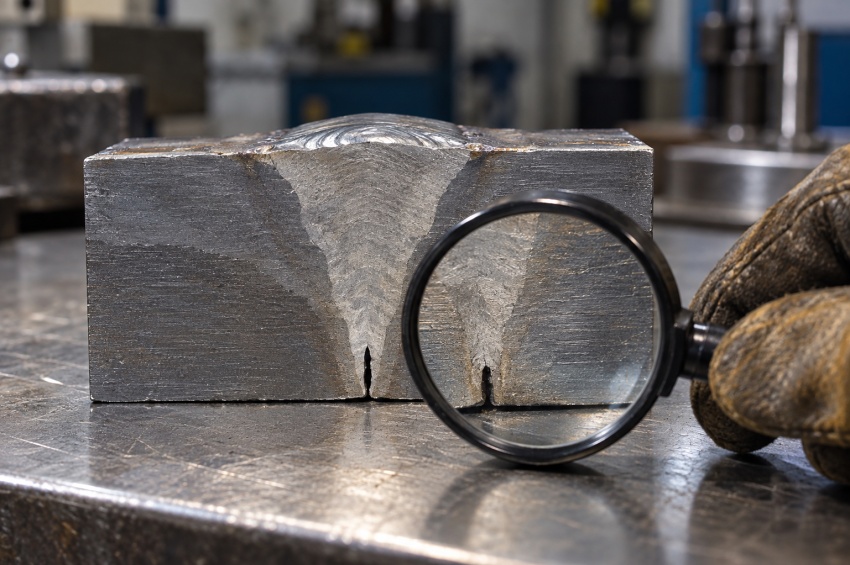
Une ouverture insuffisante, un talon excessif, un jeu irrégulier ou des contaminants peuvent contribuer à des imperfections de soudage.
Cette fiche relie les écarts de préparation aux risques de manque de fusion, de pénétration incorrecte ou de porosité.
Elle présente les points à vérifier avant soudage et la démarche à suivre lorsqu'une imperfection est observée. Le diagnostic doit examiner la préparation avec les paramètres, le procédé et les conditions réelles d'exécution.
Sommaire
Retrouvez les principaux écarts de préparation, leurs risques possibles et les étapes de vérification et de correction.
- 1. Quelle différence entre écart de préparation et défaut de soudure ?
- 2. Quels écarts de préparation peuvent contribuer aux imperfections ?
- 3. Pourquoi une ouverture insuffisante peut-elle gêner la fusion ?
- 4. Quel risque présente un talon trop important ou irrégulier ?
- 5. Comment un jeu irrégulier influence-t-il la racine ?
- 6. Pourquoi vérifier le désalignement et l'ajustage ?
- 7. Comment les contaminants peuvent-ils favoriser les porosités ?
- 8. Que vérifier sur les faces après découpe ou meulage ?
- 9. Quel lien entre préparation, nettoyage et inclusions ?
- 10. Peut-on compenser une mauvaise préparation par les réglages ?
- 11. Quelles vérifications effectuer avant de commencer à souder ?
- 12. Comment rechercher une imperfection liée à la préparation ?
- 13. Comment établir la cause sans conclure trop vite ?
- 14. Comment corriger l'écart ou traiter la soudure concernée ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Quelle différence entre écart de préparation et défaut de soudure ?
Un écart de préparation concerne l'état du joint avant soudage : dimensions, alignement, profil des faces ou propreté. Une imperfection de soudage concerne le résultat obtenu, par exemple une porosité ou une zone non fusionnée.
Les deux peuvent être liés, mais une préparation non conforme ne permet pas de prédire exactement l'imperfection qui apparaîtra. Inversement, une soudure présentant une indication peut avoir plusieurs causes, dont certaines sont indépendantes de la préparation.
Le terme défaut désigne ici une imperfection jugée inacceptable selon les critères applicables. Une observation doit être caractérisée et évaluée avant de conclure à l'acceptation, au rejet ou à la nécessité d'une réparation.
2. Quels écarts de préparation peuvent contribuer aux imperfections ?
L'accès à la racine, la quantité de matière à fusionner et l'état des surfaces influencent la mise en œuvre du soudage. Des variations sur la longueur du joint peuvent aussi modifier les conditions rencontrées pendant une même passe.
Le tableau relie des écarts possibles à des risques et à des vérifications. Il sert à orienter l'examen du joint ; il ne constitue ni un diagnostic automatique ni une liste de valeurs d'acceptation.
Comparer chaque observation à la préparation prévue pour le matériau, l'épaisseur et le procédé. Une géométrie acceptable dans une configuration peut être inadaptée dans une autre.
| Écart observé | Risque possible | Point à vérifier |
|---|---|---|
| Ouverture trop fermée | Accès insuffisant et manque de fusion | Fond, flancs et passage de la torche ou de l'électrode |
| Talon excessif | Difficulté de fusion de la racine et pénétration insuffisante | Épaisseur du talon par rapport au jeu et au procédé prévus |
| Jeu trop faible localement | Conditions de fusion défavorables à la racine | Écartement réel après montage et pointage |
| Jeu trop important ou variable | Maintien du bain difficile, pénétration excessive ou perçage selon la configuration | Régularité et conformité à la préparation définie |
| Désalignement des bords | Modification de l'accès et de la géométrie du joint | Décalage mesuré et critères applicables |
| Contaminants sur les surfaces | Porosités, inclusions ou perturbation de la fusion selon leur nature | Faces, surfaces voisines, outils et métal d'apport |
| Résidus ou profil difficile à nettoyer | Emprisonnement de laitier ou d'autres matières étrangères | État du joint et nettoyage entre passes |
3. Pourquoi une ouverture insuffisante peut-elle gêner la fusion ?
Une préparation trop fermée peut limiter l'accès de l'arc au fond du joint ou à ses flancs. L'encombrement de la torche, de l'électrode et de la buse doit être considéré avec la profondeur de la préparation.
Le manque de fusion correspond à une absence de liaison par fusion entre le métal déposé et le métal de base, ou entre des passes. Un accès défavorable peut y contribuer, avec les paramètres et la conduite du soudage.
Vérifier l'ouverture réelle après montage, et pas seulement l'angle d'un bord isolé. Une correction doit conserver les dimensions prévues et permettre le nettoyage ainsi que le passage des différentes passes.
4. Quel risque présente un talon trop important ou irrégulier ?
Le talon est la partie non chanfreinée du bord à la racine. S'il est trop important pour la configuration retenue, la première passe peut avoir davantage de difficulté à fusionner la zone prévue.
Un manque de pénétration se considère par rapport à la pénétration exigée pour le joint. Il ne faut pas qualifier de défaut toute soudure ne traversant pas l'épaisseur lorsque la conception prévoit une pénétration partielle.
Un talon irrégulier change les conditions sur la longueur assemblée. Sa correction ne consiste pas à le supprimer systématiquement : l'épaisseur à conserver dépend du jeu, du procédé et du mode opératoire.
5. Comment un jeu irrégulier influence-t-il la racine ?
Un jeu localement trop faible peut restreindre l'accès ou modifier les conditions de fusion de la racine. Un jeu trop important peut rendre plus difficile le maintien du bain et favoriser une pénétration excessive ou un perçage dans certaines configurations.
Une alternance de zones serrées et ouvertes oblige à travailler dans des conditions variables. Elle doit être repérée avant le soudage plutôt que compensée au fil de la passe sans évaluation.
Contrôler l'écartement dans la configuration assemblée, notamment après pointage et bridage. L'absence de jeu n'est pas toujours un écart : certaines préparations sont conçues ainsi, selon le procédé et l'assemblage.
6. Pourquoi vérifier le désalignement et l'ajustage ?
Le décalage entre les bords peut modifier l'accès à la racine et la géométrie de la liaison. Son acceptabilité dépend notamment de la conception, de l'épaisseur et des exigences de l'assemblage.
Les difficultés d'ajustage avant soudage se traitent avant de déposer un cordon destiné à masquer le décalage. Un remplissage supplémentaire ne rétablit pas automatiquement une géométrie conforme.
Examiner l'alignement, les positions relatives des pièces et les zones qui deviennent moins accessibles après montage. Ne pas attribuer tous les défauts de forme au réglage du poste sans vérifier l'état initial du joint.
7. Comment les contaminants peuvent-ils favoriser les porosités ?
Les porosités sont des cavités liées à des gaz piégés pendant la solidification du métal fondu. Huiles, graisses, humidité et certains revêtements peuvent contribuer à leur formation selon le matériau et les conditions de soudage.
Les contaminants ne proviennent pas uniquement de la pièce. Le métal d'apport, les outils ou les produits employés pendant la préparation peuvent aussi intervenir ; sur l'aluminium, les lubrifiants et les résidus abrasifs demandent notamment une attention adaptée.
Une recherche de l'origine des porosités doit examiner la propreté avec la protection gazeuse et les autres conditions d'exécution. Des pores ne démontrent pas, à eux seuls, un mauvais nettoyage.
8. Que vérifier sur les faces après découpe ou meulage ?
Une face coupée peut présenter des scories, des oxydes, des bavures ou des irrégularités à traiter avant soudage. L'état attendu dépend du matériau, de la méthode de préparation et des prescriptions de fabrication.
Le meulage de finition doit permettre d'obtenir le profil prévu sans enlever une quantité de matière excessive. Une retouche qui modifie fortement le talon ou l'ouverture peut créer un nouvel écart en corrigeant le premier.
Examiner également les entailles et les marques laissées par les outils. Leur traitement et leur acceptabilité se déterminent selon les exigences ; une surface brillante ne suffit pas à démontrer que les dimensions et la propreté sont correctes.
9. Quel lien entre préparation, nettoyage et inclusions ?
Une inclusion est une matière étrangère emprisonnée dans la soudure. Avec un procédé produisant du laitier, un nettoyage incomplet entre passes peut laisser des résidus que le dépôt suivant recouvre.
Le profil du joint et des passes déjà déposées peut rendre ce nettoyage difficile. Des zones étroites ou des creux mal accessibles doivent être pris en compte avant de poursuivre le remplissage.
Distinguer la préparation initiale du nettoyage entre passes. Un joint propre avant soudage ne dispense pas d'éliminer le laitier et les résidus aux étapes prévues pour le procédé utilisé.
10. Peut-on compenser une mauvaise préparation par les réglages ?
La préparation et les paramètres de soudage doivent être cohérents. Les réglages, la vitesse d'avance, l'orientation de la torche et la position de l'arc influencent la fusion, même lorsque le joint a été correctement préparé.
Augmenter l'intensité ou l'apport de chaleur ne constitue pas une correction générale d'une gorge inaccessible, d'un jeu irrégulier ou d'une surface contaminée. Cela peut créer d'autres difficultés et sortir des conditions prévues.
Si la préparation ne correspond pas au mode opératoire, faire évaluer l'écart et sa correction. Les ajustements autorisés pendant l'exécution ne doivent pas remplacer une modification technique nécessaire du joint.
11. Quelles vérifications effectuer avant de commencer à souder ?
Vérifier le joint dans son état réel de fabrication : pièces assemblées, points réalisés et maintien en place. Les dimensions d'un bord contrôlé avant montage ne décrivent pas toujours la configuration finale.
Le contrôle visuel des soudures comprend des vérifications avant et pendant l'exécution. L'accès, l'éclairage et les moyens de mesure doivent permettre d'examiner les zones concernées.
Revoir la préparation après une retouche, une manutention ou une attente susceptible d'avoir modifié le jeu ou la propreté. Les points et leurs raccordements doivent également répondre aux conditions prévues lorsqu'ils sont incorporés à la soudure.
- Identifier les dimensions, l'état de surface et les conditions de préparation prescrits.
- Examiner l'ouverture, le talon, le jeu et l'alignement dans l'assemblage réel.
- Vérifier les points, les raccordements et l'accès au soudage comme au nettoyage.
- Retirer les contaminants avec une méthode adaptée au matériau.
- Corriger ou faire évaluer les écarts, puis vérifier le résultat avant soudage.
12. Comment rechercher une imperfection liée à la préparation ?
L'examen de la surface et, si accessible, de l'envers apporte des informations sur l'aspect et la géométrie. Il ne permet pas de garantir l'absence de manque de fusion ou d'autre discontinuité interne.
Les examens complémentaires se choisissent selon le matériau, l'épaisseur, l'accès et les imperfections recherchées. Leur sensibilité dépend notamment de la géométrie et de l'orientation des discontinuités ; aucune méthode ne détecte tout dans toutes les configurations.
Une coupe d'essai peut aussi aider à observer la pénétration et les liaisons entre passes lorsque cette démarche est prévue. Elle constitue un examen destructif et ne remplace pas automatiquement les contrôles prescrits sur la pièce de production.
13. Comment établir la cause sans conclure trop vite ?
Repérer la nature et la localisation des indications, puis les rapprocher des observations faites sur la préparation. Une correspondance avec une zone de jeu variable ou un changement de profil peut orienter la recherche sans suffire à prouver la cause.
Comparer les conditions de soudage : paramètres appliqués, position, consommables, protection gazeuse, nettoyage entre passes et événements survenus pendant l'exécution. Rechercher notamment ce qui a changé lorsque l'imperfection apparaît localement.
Le diagnostic doit distinguer les faits constatés des hypothèses. Une action de correction doit viser les causes retenues et être vérifiée, afin d'éviter que la même imperfection réapparaisse sur les joints suivants.
14. Comment corriger l'écart ou traiter la soudure concernée ?
Avant soudage, corriger la géométrie ou la propreté selon les prescriptions, puis vérifier de nouveau le joint. Si la correction envisagée dépasse les conditions prévues, faire définir la conduite à tenir avant de poursuivre.
Après soudage, une indication se caractérise et s'évalue selon les critères applicables. Lorsqu'une réparation est nécessaire, l'enlèvement de matière, la nouvelle préparation, le ressoudage et les contrôles doivent être organisés pour la zone concernée.
Déposer un cordon supplémentaire au-dessus d'une imperfection ne démontre pas son élimination. Conserver les observations et les décisions demandées, puis utiliser le retour d'expérience pour améliorer la préparation des assemblages suivants.
À retenir sur les défauts liés à la préparation du joint
Une préparation maîtrisée réduit les risques ; le diagnostic d'une imperfection reste à établir dans son contexte.
- Les dimensions et la propreté se vérifient sur le joint réellement assemblé.
- Une ouverture insuffisante peut gêner l'accès au fond et aux flancs.
- Le talon et le jeu doivent être adaptés à la configuration prévue et réguliers.
- Les contaminants et les résidus peuvent contribuer aux porosités ou aux inclusions.
- Les paramètres, les consommables et la protection gazeuse doivent aussi être examinés.
- Une indication se caractérise et s'évalue avant de décider de la correction ou de la réparation.
À lire aussi
Approfondissez l'observation de la soudure, la recherche des discontinuités internes et la vérification après réparation.
| ➤Macrographie d'une soudure Observer sur une coupe d'essai la pénétration, les liaisons et certaines imperfections. |
| ➤Contrôle ultrasonore des soudures Comprendre la recherche des discontinuités internes et les limites liées au joint. |
| ➤Contrôle après réparation par soudage Vérifier la zone traitée et rattacher les résultats aux exigences de la réparation. |
FAQ — Défauts liés à une mauvaise préparation du joint
Voici les réponses aux questions fréquentes sur les causes possibles, la géométrie du joint et les limites du contrôle visuel.
Un manque de fusion vient-il toujours d'une mauvaise préparation ?
Non. L'accès au joint et la propreté peuvent intervenir, mais aussi les paramètres, la vitesse, l'orientation de la torche ou la position de l'arc. La cause doit être examinée dans les conditions réelles d'exécution.
Un talon important est-il forcément un défaut de préparation ?
Non. Il faut le comparer à la préparation prévue pour le jeu, le procédé et l'épaisseur. C'est un talon excessif ou irrégulier par rapport à ces conditions qui doit être évalué.
Faut-il toujours laisser un jeu à la racine ?
Non. Certaines configurations sont prévues sans jeu. Lorsque le mode opératoire impose un écartement, sa valeur et sa régularité doivent être respectées dans l'assemblage réel.
Les porosités prouvent-elles que la pièce était sale ?
Non. Une contamination peut contribuer à leur formation, mais la protection gazeuse, les consommables et d'autres conditions de soudage sont aussi à examiner.
Peut-on détecter tous les défauts par contrôle visuel ?
Non. Le visuel renseigne sur les zones accessibles et l'aspect de la soudure. Les discontinuités internes peuvent nécessiter d'autres examens, selon les prescriptions et la configuration du joint.
Faut-il augmenter l'intensité si l'ouverture est trop petite ?
Ce n'est pas une solution générale. Vérifier d'abord la conformité de la préparation et l'accès réel au fond et aux flancs. Les réglages doivent rester dans les conditions prévues.
Une imperfection impose-t-elle toujours une réparation ?
Son acceptabilité dépend des critères applicables. Après caractérisation et évaluation, une réparation peut être demandée. Dans ce cas, elle doit traiter la zone concernée et être contrôlée selon les prescriptions.
Ressources sur la préparation et l'analyse des imperfections
Ces ressources abordent la vérification du joint, les causes possibles d'imperfections et le rôle du nettoyage comme de la protection gazeuse.
- ESAB — Inspection visuelle des assemblages soudés : vérifications avant soudage, préparation du joint et observations pendant l'exécution.
- Miller — Rechercher les causes des imperfections en MIG : porosités, manque de fusion et influence des conditions de soudage.
- Hobart Brothers — Laitier et prévention des inclusions : nettoyage entre passes, profil des dépôts et conditions d'emploi des fils fourrés.
- Fronius — Maîtriser la protection gazeuse : rôle de la couverture du bain et conséquences d'un débit insuffisant ou excessif.
Les exemples de causes et de corrections dépendent du procédé et du matériau. Les dimensions admissibles, les conditions d'exécution et les critères d'acceptation doivent être ceux définis pour l'assemblage concerné.
