

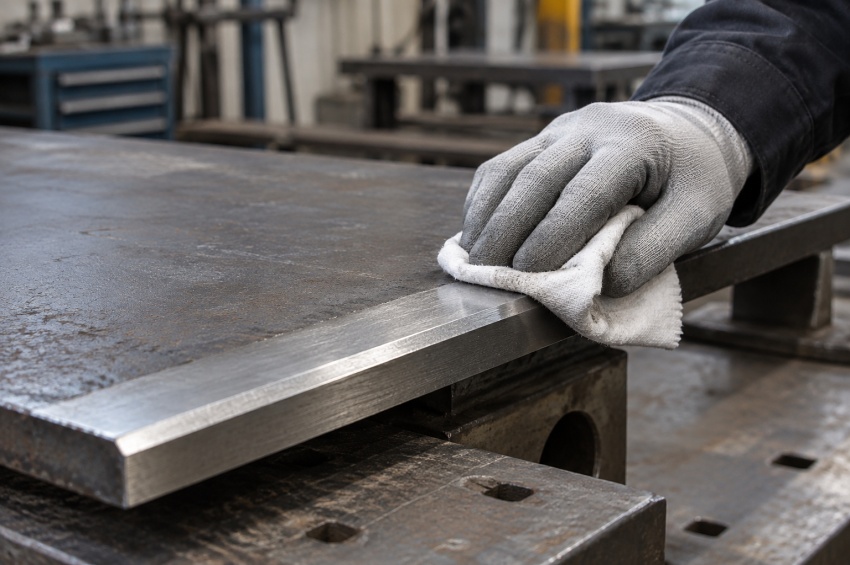
Huiles, graisses, humidité, peintures et oxydes peuvent compromettre la qualité de la soudure. Le nettoyage avant soudage concerne les faces du joint et les surfaces voisines.
Sa méthode doit être adaptée au matériau et éviter toute nouvelle contamination. Après nettoyage, les pièces doivent être manipulées avec des outils propres, puis protégées des salissures et de l’humidité.
Cette fiche distingue les méthodes de nettoyage, les précautions propres aux matériaux et les vérifications nécessaires pour conserver un joint propre jusqu'au soudage.
Sommaire
Retrouvez les contaminants à traiter, les méthodes de préparation et les précautions après nettoyage.
- 1. Pourquoi nettoyer le joint avant soudage ?
- 2. Quelles surfaces faut-il nettoyer ?
- 3. Comment identifier ce qui doit être retiré ?
- 4. Pourquoi distinguer dégraissage et retrait des oxydes ?
- 5. Comment choisir un produit de nettoyage ?
- 6. Quand employer une méthode mécanique ?
- 7. Que vérifier sur les aciers au carbone ?
- 8. Quelles précautions prendre pour l'inox ?
- 9. Dans quel ordre préparer l'aluminium ?
- 10. Comment traiter peintures et revêtements ?
- 11. Que faire en présence d'humidité ou de condensation ?
- 12. Comment éviter de recontaminer la pièce pendant le nettoyage ?
- 13. Comment vérifier l'état du joint après nettoyage ?
- 14. Comment conserver les pièces propres jusqu'au soudage ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Pourquoi nettoyer le joint avant soudage ?
Le nettoyage avant soudage retire les contaminants susceptibles de perturber la fusion ou de modifier l'état du bain. Huiles, graisses, humidité, peintures et certains dépôts doivent être pris en compte dans la préparation.
Une contamination peut contribuer à des porosités, des inclusions ou d'autres imperfections. Sous l'effet de la chaleur, des produits présents sur la pièce peuvent aussi participer aux émissions de fumées.
La recherche des porosités liées au gaz ou à une contamination rappelle qu'un défaut ne se diagnostique pas seulement par son aspect. La propreté de la pièce se vérifie avec les autres conditions de soudage.
2. Quelles surfaces faut-il nettoyer ?
Le nettoyage concerne les faces à assembler et les surfaces voisines susceptibles d'être chauffées ou de contaminer le bain. Le fond d'une préparation et les zones de contact entre pièces sont aussi à considérer.
Ne pas examiner uniquement la face visible depuis l'extérieur. L'envers, les interstices et les surfaces devenant inaccessibles après montage peuvent porter des dépôts ou de l'humidité.
Dans la préparation des tubes avant soudage, l'accès aux faces internes doit notamment être anticipé. L'étendue à nettoyer dépend du joint, du matériau et des prescriptions de fabrication.
3. Comment identifier ce qui doit être retiré ?
Examiner la pièce et son historique : stockage, usinage, découpe, manutention, traitement de surface ou utilisation antérieure. Plusieurs contaminants peuvent être présents sur une même zone.
Une trace grasse, une couche d'oxyde et une peinture ne répondent pas à la même méthode. L'objectif est de retirer le contaminant sans le déplacer vers le joint ni l'incruster dans la surface.
Le tableau donne des repères pour choisir la démarche. Il ne remplace pas la vérification de la compatibilité du produit ou de l'outil avec le matériau.
| État rencontré | Démarche à envisager | Point à vérifier |
|---|---|---|
| Huile ou graisse | Dégraissage adapté au matériau et au contaminant | Retrait des corps gras et absence de résidu incompatible |
| Rouille, calamine ou oxydes | Traitement mécanique ou chimique défini pour la couche présente | État de surface demandé et géométrie conservée |
| Peinture ou revêtement | Identification de la couche, puis préparation suivant les prescriptions | Zone à traiter, émissions et protection après fabrication |
| Humidité ou condensation | Séchage adapté et maîtrise des conditions de stockage | Faces opposées et interstices également secs |
| Poussières ou débris | Retrait par une méthode qui ne recontamine pas le joint | Fond de préparation, zones de contact et outils propres |
| Contamination par un autre métal | Évaluation et traitement adaptés au matériau | Origine du transfert et séparation des outils concernés |
4. Pourquoi distinguer dégraissage et retrait des oxydes ?
Le dégraissage vise les huiles, les graisses et les autres contaminants compatibles avec la méthode retenue. Il n'élimine pas automatiquement une rouille adhérente, une calamine ou une couche d'oxyde.
Une action mécanique sur une surface encore grasse peut répartir les contaminants et salir l'outil. Lorsque les deux opérations sont nécessaires, préparer une séquence qui traite les corps gras avant l'enlèvement des oxydes.
Le nettoyage chimique et la préparation mécanique peuvent donc se compléter. Après chaque opération, vérifier que les résidus produits ou détachés ne restent pas dans le joint.
5. Comment choisir un produit de nettoyage ?
Vérifier son usage prévu, sa compatibilité avec le matériau et son comportement après application. Un produit efficace contre une graisse n'est pas nécessairement adapté à une face destinée au soudage.
La fiche technique et la fiche de données de sécurité précisent les conditions d'emploi, les incompatibilités et les mesures de prévention. Si un rinçage ou un séchage est requis, il fait partie de l'opération.
Ne pas employer de solvants chlorés dans la zone de soudage : leur exposition à l'arc peut former des gaz toxiques. Les produits inflammables demandent également une organisation séparant le nettoyage des sources d'inflammation et permettant l'élimination des vapeurs avant les travaux à chaud.
6. Quand employer une méthode mécanique ?
Le brossage, le grattage ou une préparation abrasive peuvent retirer certains dépôts et couches superficielles. La méthode dépend de leur adhérence, du matériau et de l'état final demandé.
Une brosse n'a pas le même effet qu'un outil qui enlève du métal. Une reprise abrasive peut modifier une arête, le talon ou les dimensions du bord.
Conserver le profil prévu et vérifier les zones travaillées. Le nettoyage ne justifie pas un enlèvement indéfini de matière pour obtenir uniquement une surface plus brillante.
7. Que vérifier sur les aciers au carbone ?
Rechercher les huiles de protection, les fluides d'usinage, la rouille, la calamine et les revêtements éventuels. Leur présence et leur adhérence déterminent les opérations nécessaires.
La préparation doit donner l'état de surface demandé par la fabrication et le procédé de soudage. Une couche adhérente ne doit pas être considérée comme acceptable simplement parce qu'elle ne se détache pas au brossage.
Après traitement, retirer les poussières et les débris sans apporter un nouveau film gras. Vérifier aussi les faces cachées ou opposées qui peuvent rester contaminées.
8. Quelles précautions prendre pour l'inox ?
Éviter les contaminations par des particules d'acier carbone, notamment celles provenant d'une brosse, d'un abrasif ou d'un support déjà utilisé sur un autre matériau.
Employer des outils adaptés et réservés à l'inox lorsque cette séparation est nécessaire. Leur identification ne dispense pas de les maintenir propres et de vérifier les surfaces de contact.
Le nettoyage avant soudage se distingue du traitement après fabrication destiné à retirer les oxydes de soudage ou à rétablir un état de surface demandé. Ces étapes répondent à des objectifs différents et doivent être organisées séparément.
9. Dans quel ordre préparer l'aluminium ?
Sur l'aluminium, le dégraissage et le traitement de la couche d'oxyde sont deux opérations distinctes. Lorsque la méthode prévoit les deux, retirer les corps gras avant le brossage ou la préparation mécanique.
Une brosse en acier inoxydable réservée à l'aluminium peut être employée selon la préparation prévue. La méthode doit éviter l'incrustation de contaminants ou l'étalement de la matière sur le bord.
Maintenir ensuite la zone sèche et propre. Le nettoyage ne supprime pas durablement la formation naturelle de la couche d'oxyde ; les conditions de stockage et le délai avant soudage doivent rester compatibles avec la préparation demandée.
10. Comment traiter peintures et revêtements ?
Identifier le revêtement avant de choisir une méthode : peinture, protection temporaire, zinc ou autre couche de surface. Le traitement doit tenir compte de la procédure de soudage et des émissions possibles pendant la préparation.
Le cas de l'acier galvanisé demande des précautions particulières. Retirer localement une couche ne dispense pas de maîtriser les poussières et les fumées liées à l'intervention.
Il n'existe pas de largeur de décapage unique pour toutes les pièces. Définir la zone selon le joint et les exigences, en prenant aussi en compte le traitement de protection à rétablir après fabrication.
11. Que faire en présence d'humidité ou de condensation ?
L'humidité doit être traitée avant le soudage, y compris dans les interstices et sur les faces opposées. Une surface froide peut se couvrir de condensation lorsqu'elle est introduite dans une ambiance plus chaude et humide.
Prévoir des conditions de stockage et de mise à disposition qui évitent cette condensation. Le séchage éventuel doit suivre une méthode compatible avec le matériau et les produits présents.
Ne pas utiliser l'arc ou une flamme pour brûler des salissures ou sécher une surface portant un produit inflammable. Le préchauffage prescrit pour le soudage a une fonction distincte et ne remplace pas le nettoyage.
12. Comment éviter de recontaminer la pièce pendant le nettoyage ?
Utiliser des chiffons ou des supports d'essuyage propres, adaptés et qui ne laissent pas de résidus gênants. Les renouveler lorsqu'ils se chargent de salissures plutôt que de répartir celles-ci sur la pièce.
Vérifier la propreté des brosses, des outils de finition, des pinces et des supports de manutention. Un outil réservé à un matériau peut néanmoins devenir contaminant s'il est gras ou chargé de débris.
Les mains et les gants ne doivent pas transférer d'huile sur les zones préparées. Choisir les protections pour l'opération réelle : un gant de soudage n'est pas automatiquement adapté au contact avec un produit de nettoyage.
13. Comment vérifier l'état du joint après nettoyage ?
Examiner les faces et les surfaces voisines avec un accès et un éclairage suffisants. Rechercher les dépôts restants, les poussières, les traces de produit et l'humidité.
Une surface brillante ou un chiffon apparemment propre ne prouve pas à lui seul l'absence de tout contaminant. Les vérifications complémentaires éventuelles sont définies par les exigences de fabrication.
Si une action mécanique a modifié le bord, contrôler les cotes concernées. La propreté et la géométrie sont deux conditions à vérifier avant montage et soudage.
14. Comment conserver les pièces propres jusqu'au soudage ?
Après nettoyage, manipuler les pièces avec des outils propres et les protéger des salissures et de l'humidité. Éviter le contact direct des faces préparées avec un établi gras ou des supports contaminés.
Organiser le stockage et les opérations voisines pour limiter les dépôts de poussières ou de projections. Les protections temporaires utilisées ne doivent pas introduire de résidus incompatibles avec le joint.
Vérifier de nouveau les zones utiles après manutention, montage et pointage, ou lorsqu'une attente a pu modifier leur état. Le nettoyage est repris si les conditions de propreté demandées ne sont plus satisfaites.
- Identifier le matériau, les contaminants et les surfaces à préparer.
- Choisir une méthode compatible et prévoir les mesures de prévention.
- Retirer les corps gras, puis traiter les couches ou dépôts selon la séquence définie.
- Éliminer les résidus et réaliser le rinçage ou le séchage lorsque la méthode le demande.
- Vérifier l'état des surfaces et les dimensions affectées par une préparation mécanique.
- Protéger les pièces et vérifier de nouveau leur propreté avant soudage.
À retenir sur le nettoyage avant soudage
La propreté se prépare avant montage et se conserve jusqu'au moment de souder.
- Les faces du joint et les surfaces voisines sont concernées, y compris les zones cachées.
- Le dégraissage, le retrait des oxydes et la correction du profil sont des opérations distinctes.
- La méthode et les produits doivent être compatibles avec le matériau et le soudage prévu.
- Pour l'inox et l'aluminium, éviter les transferts de particules et de salissures par les outils.
- Le nettoyage ne doit pas laisser d'humidité ni de résidu incompatible avec le joint.
- Après manutention ou attente, vérifier que les conditions de propreté sont toujours satisfaites.
À lire aussi
Complétez le nettoyage par l'examen de la préparation, les conditions du procédé et les protections de l'opérateur.
| ➤Contrôle visuel des soudures Situer l'examen des faces et de l'assemblage dans les contrôles avant soudage. |
| ➤Soudage TIG Relier la préparation des surfaces à la maîtrise de l'arc et du bain de fusion. |
| ➤Équipements de protection du soudeur Repérer les protections à prévoir pour les opérations de soudage après la préparation. |
FAQ — Nettoyage avant soudage
Voici les réponses aux questions fréquentes sur les produits, les outils et la conservation des surfaces propres.
Une pièce brillante est-elle suffisamment propre pour souder ?
Pas nécessairement. Un film gras ou un résidu de produit peut être peu visible. La propreté se vérifie selon les exigences, avec le profil et l'état des faces.
Peut-on retirer la graisse uniquement au meulage ?
Ce n'est pas une méthode générale de dégraissage. Une action abrasive sur une surface grasse peut répartir ou incruster des contaminants et salir l'outil.
Tous les dégraissants conviennent-ils avant soudage ?
Non. Vérifier la compatibilité avec le matériau, les résidus éventuels et les instructions du produit. Les solvants chlorés ne doivent pas être utilisés dans la zone de soudage.
Peut-on utiliser la même brosse pour l'acier, l'inox et l'aluminium ?
Le transfert de particules ou de salissures doit être évité. Des brosses adaptées et réservées au matériau sont nécessaires lorsque la préparation l'exige.
Faut-il dégraisser l'aluminium avant de le brosser ?
Oui lorsque ces deux opérations sont prévues : retirer d'abord les corps gras pour éviter de les incruster et de contaminer la brosse, puis traiter les oxydes selon la méthode retenue.
Combien de temps peut-on attendre après nettoyage ?
Il n'existe pas de délai unique pour tous les joints. Le matériau, l'environnement et les prescriptions de fabrication déterminent les conditions d'attente et la nécessité d'une nouvelle vérification.
Le nettoyage remplace-t-il la protection gazeuse ou le préchauffage ?
Non. Ces opérations ont des fonctions différentes. Les faces doivent être propres et sèches, tandis que les autres conditions prévues pour le soudage restent à respecter.
Ressources sur le nettoyage et la prévention des contaminations
Ces ressources présentent des repères de préparation pour l'aluminium et l'inox, ainsi que les précautions liées aux produits et aux émissions.
- Miller — Nettoyer et préparer l'aluminium avant soudage : dégraissage, traitement des oxydes, propreté des outils et conservation des matériaux.
- Outokumpu — Préserver la surface des aciers inoxydables : précautions de manutention et de stockage, prévention des contaminations et rôle du nettoyage.
- INRS — Prévenir les risques liés aux solvants : choix des méthodes, information sur les produits et organisation des protections.
- INRS — Fumées de soudage : influence des matériaux, des revêtements et des contaminants sur les émissions.
Les méthodes se choisissent pour le matériau et l'état rencontré. Respecter les instructions du produit et de l'outil, ainsi que les prescriptions de préparation et de vérification de la fabrication.
