

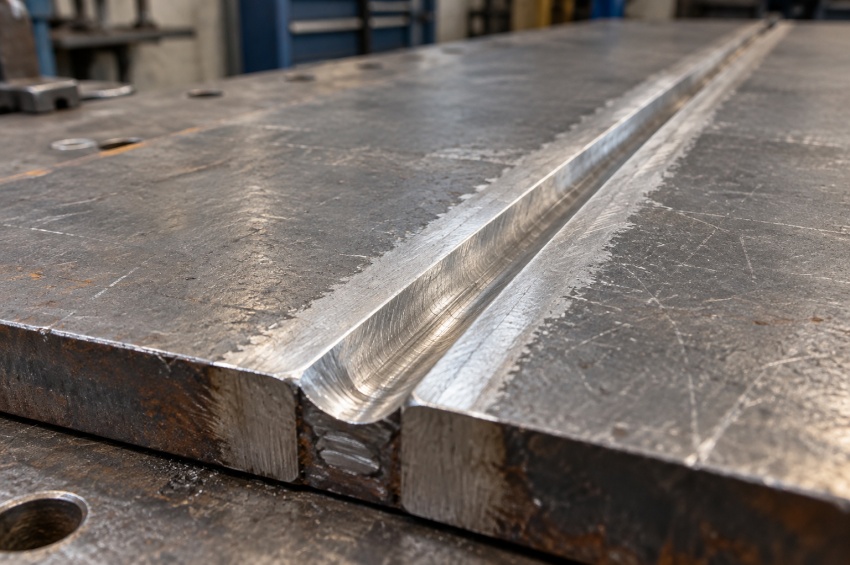
Lorsqu'une reprise à l'envers est prévue, la racine est préparée depuis la face opposée jusqu'au métal sain avant nouveau soudage.
Meulage, usinage ou gougeage permettent de réaliser cette opération, suivie du nettoyage et des contrôles prescrits. La gorge obtenue doit permettre un accès correct au soudage.
Cette fiche explique l'objectif de la préparation de l'envers, le choix de la méthode et les vérifications à effectuer avant de souder la face opposée. Elle distingue cette étape prévue en fabrication d'une réparation après découverte d'un défaut.
Sommaire
Retrouvez les étapes de préparation de l'envers, les conditions d'accès et les vérifications avant reprise.
- 1. Pourquoi préparer l'envers avant la reprise de soudure ?
- 2. Une reprise à l'envers est-elle nécessaire sur tous les joints ?
- 3. Comment anticiper l'accès et l'ordre des opérations ?
- 4. Que signifie préparer la racine jusqu'au métal sain ?
- 5. Comment choisir entre meulage, usinage et gougeage ?
- 6. Quelle forme de gorge permet un accès correct au soudage ?
- 7. Jusqu'à quelle profondeur faut-il enlever la matière ?
- 8. Pourquoi contrôler la continuité de la gorge ?
- 9. Que retirer après la préparation de l'envers ?
- 10. Quels contrôles réaliser avant le soudage de reprise ?
- 11. Quelles conditions liées au matériau et à la température respecter ?
- 12. Comment aborder le soudage de la face opposée ?
- 13. Que faire si la préparation révèle un écart inattendu ?
- 14. Quelle séquence retenir et comment vérifier le joint terminé ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Pourquoi préparer l'envers avant la reprise de soudure ?
La préparation de l'envers enlève de la matière du côté opposé aux premières passes afin d'exposer une zone permettant leur liaison avec le soudage de reprise. Elle concerne la racine du joint déjà partiellement soudé.
Cette opération peut faire partie de la séquence normale de fabrication. Elle ne signifie donc pas, à elle seule, que la soudure réalisée sur la première face est une réparation ou a été déclarée non conforme.
Le résultat attendu est une gorge préparée, propre et examinable. Le dépôt suivant doit pouvoir se raccorder au métal existant dans les conditions prévues pour l'assemblage.
2. Une reprise à l'envers est-elle nécessaire sur tous les joints ?
Non. La nécessité d'une reprise dépend de la conception du joint et du mode opératoire retenu. Certaines configurations sont soudées depuis une seule face, tandis que d'autres prévoient une préparation puis un soudage depuis l'envers.
L'exigence de pénétration en soudage ne suffit pas, à elle seule, à déterminer la méthode de fabrication. Il faut aussi connaître la préparation initiale, le procédé et l'accès disponible.
Un support à l'envers sert à soutenir la racine pendant le soudage. Il ne constitue pas une préparation de reprise. Son maintien ou son retrait dépend des exigences du joint ; un retrait éventuel ne remplace pas les autres opérations prescrites.
3. Comment anticiper l'accès et l'ordre des opérations ?
L'accès à la face opposée doit être prévu avant de refermer un ensemble, d'installer une pièce voisine ou de rendre la zone inaccessible. Le retournement éventuel et la position de travail font partie de cette organisation.
Vérifier que les outils de préparation, le matériel de contrôle et l'équipement de soudage peuvent atteindre toute la longueur concernée. Un passage suffisant pour une meule ne garantit pas l'accès nécessaire à la torche.
Respecter la séquence prévue entre les passes de la première face, la préparation de l'envers et la reprise. Le maintien de l'assemblage et la manutention doivent être adaptés à son état à ce stade de fabrication.
4. Que signifie préparer la racine jusqu'au métal sain ?
Préparer jusqu'au métal sain consiste à enlever la zone de racine à éliminer, notamment les parties non fusionnées ou les inclusions rencontrées, afin de dégager la matière sur laquelle le soudage de reprise doit se raccorder.
Cette recherche s'effectue selon les prescriptions et les contrôles retenus pour le joint. Le seul aspect brillant d'un fond de gorge ne démontre ni l'absence de discontinuité ni la conformité de la préparation.
Si une indication reste présente, son évaluation et la poursuite éventuelle de l'enlèvement doivent être définies. Il ne faut pas la masquer par un dépôt avant que la situation ait été traitée.
5. Comment choisir entre meulage, usinage et gougeage ?
Le choix dépend du matériau, du volume à retirer, de l'accessibilité et des prescriptions de fabrication. Une méthode d'enlèvement peut être suivie d'une finition différente pour obtenir le profil et l'état de surface attendus.
Le gougeage arc-air utilise une électrode de carbone et de l'air comprimé pour enlever le métal fondu. La préparation obtenue doit ensuite être nettoyée et, selon son état et les exigences, meulée.
Le tableau compare les fonctions des méthodes. Il ne permet pas de choisir un procédé thermique sans vérifier sa compatibilité avec le matériau et les conditions de reprise.
| Méthode | Fonction dans la préparation | Point à vérifier |
|---|---|---|
| Meulage | Enlèvement mécanique et correction locale du profil | Accès au fond, maîtrise de l'enlèvement et état de surface |
| Usinage | Enlèvement mécanique avec un outil de coupe adapté | Possibilité de mise en position, parcours de l'outil et dimensions obtenues |
| Gougeage arc-air | Enlèvement thermique par arc et expulsion du métal par l'air | Compatibilité avec le matériau, résidus et finition nécessaire |
| Gougeage plasma | Enlèvement thermique avec un équipement et des consommables adaptés | Profil, état des surfaces et préparation complémentaire prescrite |
| Finition complémentaire | Nettoyage et correction après l'enlèvement principal | Métal exposé, raccordements et possibilité de contrôle avant soudage |
6. Quelle forme de gorge permet un accès correct au soudage ?
La gorge doit permettre d'atteindre son fond et ses flancs avec le procédé prévu. Son ouverture, sa profondeur et ses raccordements se considèrent ensemble, avec l'encombrement de la torche ou de l'électrode.
Une gorge étroite ou des changements brusques de profil peuvent gêner le positionnement et le nettoyage entre passes. Avec un procédé produisant du laitier, son retrait doit également rester possible.
Le profil ne se choisit pas uniquement pour réduire le volume de métal à déposer. La préparation doit rester compatible avec la fusion recherchée et avec la progression des passes de reprise.
7. Jusqu'à quelle profondeur faut-il enlever la matière ?
Il n'existe pas de profondeur universelle valable pour toutes les reprises à l'envers. L'enlèvement doit répondre à l'objectif de mise au métal sain et aux dimensions de préparation définies pour le joint.
La profondeur ne se fixe pas automatiquement à la moitié de l'épaisseur de la pièce. La géométrie initiale, la zone effectivement soudée et les observations pendant la préparation sont à prendre en compte.
Procéder de manière contrôlée et vérifier le résultat avant de poursuivre évite de transformer une reprise prévue en excavation excessive. Toute différence importante avec la préparation attendue doit être examinée avant ressoudage.
8. Pourquoi contrôler la continuité de la gorge ?
Examiner la gorge sur toute la longueur prévue, y compris les extrémités, les arrêts et les raccordements entre zones préparées. Une partie oubliée ne devient pas accessible simplement parce que les zones voisines ont été ouvertes.
Les raccordements doivent permettre la mise en œuvre du soudage et les vérifications demandées. Des marches, des entailles ou des changements de largeur peuvent nécessiter une correction du profil.
La régularité ne signifie pas retirer partout la même quantité de métal sans observation. Elle consiste à conserver une préparation maîtrisée, compatible avec les variations constatées et avec les exigences du joint.
9. Que retirer après la préparation de l'envers ?
Avant soudage, éliminer les débris, poussières, scories, oxydes et autres résidus incompatibles présents dans la gorge et sur les surfaces voisines. Le fond et les raccordements demandent la même attention que les parties facilement visibles.
Après une méthode thermique, vérifier l'état de la surface obtenue et réaliser la finition prescrite. Un meulage complémentaire peut être nécessaire, notamment pour retirer des résidus ou corriger le profil.
Employer des outils adaptés au matériau et propres. Si un contrôle utilise des produits pénétrants ou un autre produit de surface, effectuer ensuite le nettoyage prévu avant le soudage de reprise.
10. Quels contrôles réaliser avant le soudage de reprise ?
Vérifier le profil, les dimensions accessibles, l'état de surface et la propreté. Rechercher les indications visibles dans le fond et sur les flancs, puis les traiter selon les critères applicables.
Un examen complémentaire peut être prescrit à ce stade. Le ressuage des soudures recherche des discontinuités débouchant en surface ; sa pertinence dépend notamment du matériau et de l'état de la zone examinée.
Le choix de la méthode, son étendue et la décision d'acceptation sont définis par les exigences de fabrication. Un examen de surface ne démontre pas, à lui seul, l'absence de défaut à l'intérieur de l'ensemble du joint.
11. Quelles conditions liées au matériau et à la température respecter ?
La préparation et la reprise doivent rester compatibles avec la nuance soudée. Une méthode acceptable pour un acier donné ne se transpose pas automatiquement à un inox, un aluminium ou un autre alliage.
Respecter les conditions thermiques prescrites pour l'enlèvement de matière et le soudage, lorsqu'elles existent : préchauffage, températures entre passes et conditions de refroidissement. La chaleur laissée par le gougeage ne remplace pas leur vérification.
Aucune température unique ne peut être recommandée pour tous les joints. Après une interruption, vérifier de nouveau les conditions nécessaires avant de reprendre les opérations.
12. Comment aborder le soudage de la face opposée ?
La reprise commence sur une gorge préparée et acceptée au stade prévu. Appliquer le procédé, les consommables et les conditions de soudage définis pour l'assemblage, en tenant compte de la position réelle de travail.
Les premières passes depuis l'envers doivent assurer la liaison recherchée avec le métal déjà déposé et les faces de la préparation. Nettoyer entre passes lorsque le procédé et les prescriptions le demandent.
Le remplissage de la gorge ne prouve pas à lui seul la qualité de cette liaison. La préparation préalable, l'exécution des passes et les contrôles du joint achevé contribuent ensemble à son évaluation.
13. Que faire si la préparation révèle un écart inattendu ?
Une indication persistante, une profondeur inhabituelle ou une perte de matière excessive doit être signalée avant de déposer du métal. Repérer la zone et comparer le résultat aux prescriptions de préparation.
Une reprise prévue à l'envers et une réparation après découverte d'un défaut n'ont pas nécessairement les mêmes modalités d'acceptation. La seconde peut nécessiter une décision technique, une procédure adaptée et des contrôles complémentaires.
Éviter de poursuivre l'enlèvement ou de modifier le profil sans évaluer les conséquences sur l'assemblage. Une gorge plus large ou plus profonde change le volume à souder et peut affecter les conditions de fabrication.
14. Quelle séquence retenir et comment vérifier le joint terminé ?
La préparation de l'envers s'intègre entre les opérations de soudage sur les deux faces. Les vérifications de la gorge interviennent avant que son fond soit de nouveau recouvert par le métal déposé.
Après la reprise et l'achèvement du joint, effectuer les examens prévus pour la soudure terminée. Leur méthode et leur étendue dépendent du produit et des exigences applicables ; elles ne se déduisent pas uniquement de la présence d'une reprise à l'envers.
Lorsque des enregistrements sont demandés, distinguer le contrôle de la préparation et celui du joint achevé. Le repère du joint permet de conserver le lien entre les observations, les décisions et les opérations réalisées.
- Vérifier la séquence de fabrication et l'accès à la face opposée.
- Réaliser les premières passes selon les prescriptions du joint.
- Préparer la racine depuis l'envers avec la méthode retenue.
- Nettoyer, finir la gorge et effectuer les contrôles prescrits avant reprise.
- Traiter les écarts éventuels et vérifier les conditions de soudage.
- Souder la face opposée, puis effectuer les contrôles du joint achevé.
À retenir sur la préparation de l'envers
La reprise se prépare avant de recouvrir de nouveau le fond du joint.
- Une reprise à l'envers peut faire partie de la fabrication normale du joint.
- La nécessité de l'opération et sa séquence dépendent de la conception et du mode opératoire.
- La préparation doit exposer le métal sain et permettre l'accès au fond comme aux flancs.
- Aucune profondeur ou température unique ne convient à toutes les configurations.
- La gorge doit être nettoyée, finie si nécessaire et contrôlée selon les prescriptions.
- Les écarts inattendus se traitent avant ressoudage, puis le joint achevé reçoit les contrôles prévus.
À lire aussi
Complétez la préparation de l'envers par l'observation de la liaison soudée, l'ajustage initial et le suivi des contrôles.
| ➤Macrographie d'une soudure Observer sur une coupe d'essai la pénétration et la liaison entre les passes. |
| ➤Ajustage et qualité de la soudure Relier la géométrie initiale de l'assemblage à sa mise en œuvre au soudage. |
| ➤Traçabilité du soudage Rattacher les opérations, les contrôles et les décisions au repère du joint. |
FAQ — Préparation de l'envers et reprise de soudure
Voici les réponses aux questions fréquentes sur la nécessité de la reprise, l'enlèvement de matière et les examens avant soudage.
Faut-il toujours reprendre à l'envers pour obtenir une pénétration complète ?
Non. Certaines configurations permettent un soudage depuis une seule face. La conception du joint et le mode opératoire déterminent si une préparation puis un soudage depuis l'envers sont nécessaires.
La préparation de l'envers doit-elle obligatoirement se faire par gougeage arc-air ?
Non. Meulage, usinage ou une méthode de gougeage compatible peuvent être retenus. Le choix dépend de l'accès, du matériau, de la quantité à retirer et des prescriptions.
Quelle profondeur faut-il atteindre dans la racine ?
La profondeur doit permettre la mise au métal sain et respecter la préparation prévue. Elle ne correspond pas à une fraction fixe de l'épaisseur valable pour tous les assemblages.
Un fond de gorge brillant prouve-t-il que la préparation est correcte ?
Non. L'aspect ne suffit pas à établir l'absence de discontinuités. Vérifier aussi le profil, la propreté et les résultats des examens prescrits.
Un ressuage est-il obligatoire après chaque préparation à l'envers ?
Non, pas de manière générale. La méthode d'examen et son étendue dépendent des exigences applicables et de la zone à contrôler. Lorsqu'un contrôle est prescrit, le réaliser au stade demandé.
Un support à l'envers remplace-t-il une reprise de soudure ?
Ces éléments ont des fonctions différentes. Le support soutient la racine pendant le soudage ; la reprise implique un soudage depuis la face opposée, avec la préparation prévue. Leur utilisation dépend de la conception du joint.
Peut-on souder immédiatement après le gougeage ?
La gorge doit d'abord satisfaire aux exigences de profil, de propreté et de contrôle. Réaliser la finition nécessaire et vérifier les conditions thermiques prescrites avant de souder.
Ressources sur la préparation de l'envers et le soudage de reprise
Ces ressources abordent l'ouverture de la racine, les méthodes de gougeage, l'accès au joint et la fonction des supports à l'envers.
- Hypertherm — Préparation de la racine depuis l'envers : objectif du back gouging, mise au métal sain et importance du profil pour l'accès au soudage.
- ESAB — Repères pour le gougeage plasma : applications à la préparation de l'envers, maîtrise de la gorge et vérifications avant ressoudage.
- Lincoln Electric — Guide de soudage Innershield : exemples montrant l'importance de l'ouverture du joint et de l'évacuation du laitier avec un fil fourré autoprotégé, notamment au chapitre sur le manque de fusion.
- CWB Group — Supports à l'envers des joints soudés : fonction du support de racine, maintien ou retrait éventuel et choix liés à la conception du joint.
Les exemples de procédés et de supports ne se transposent pas automatiquement à tous les assemblages. La préparation, les conditions de reprise et les examens doivent correspondre aux prescriptions applicables à la fabrication concernée.
