

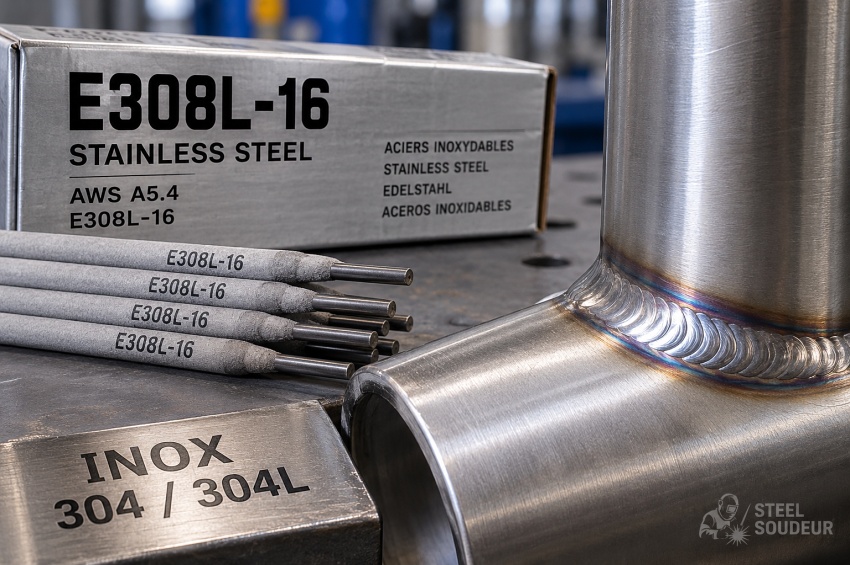
L'électrode E308L-16 est une électrode inoxydable enrobée couramment associée au soudage MMA des aciers austénitiques de la famille 18 % chrome - 8 % nickel, notamment les nuances 304 et 304L. Elle permet d'obtenir un métal déposé inoxydable dont la composition est adaptée à de nombreuses fabrications courantes réalisées avec ces matériaux.
La lettre L indique une variante à faible teneur en carbone. Cette caractéristique contribue à réduire la tendance à la précipitation de carbures de chrome dans le métal déposé et à limiter les risques de sensibilisation dans les conditions où ce phénomène peut devenir critique. Le suffixe -16 renseigne quant à lui sur le type d'enrobage et les caractéristiques électriques de l'électrode.
Cette fiche détaille la signification de E308L-16, ses usages avec les inox 304/304L, les questions de corrosion et de ferrite, les positions, la polarité, les diamètres, des plages d'ampérage constructeur, les précautions de nettoyage et les cas où une E309L-16 ou une E316L-16 peut être plus adaptée.
Sommaire
- 1. Qu'est-ce qu'une électrode E308L-16 ?
- 2. Que signifie la désignation E308L-16 ?
- 3. Pourquoi la lettre L indique-t-elle une faible teneur en carbone ?
- 4. Quels inox peut-on souder avec une E308L-16 ?
- 5. Quel est l'intérêt métallurgique du faible carbone ?
- 6. Quel rôle joue la ferrite dans le métal déposé ?
- 7. Dans quelles positions peut-on souder avec une E308L-16 ?
- 8. Quel courant et quelle polarité utiliser avec une E308L-16 ?
- 9. Quel diamètre d'électrode E308L-16 choisir ?
- 10. Quel ampérage utiliser avec une E308L-16 ?
- 11. Comment souder correctement avec une E308L-16 ?
- 12. Pourquoi le nettoyage est-il essentiel sur l'inox ?
- 13. Comment stocker les électrodes E308L-16 ?
- 14. Quand préférer E309L-16 ou E316L-16 ?
- 15. Quelles erreurs éviter avec une E308L-16 ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'une électrode E308L-16 ?
La E308L-16 est une électrode enrobée inoxydable utilisée avec le procédé MMA. Elle appartient à une famille de consommables dont le métal déposé est principalement allié au chrome et au nickel afin de rester compatible avec de nombreux aciers inoxydables austénitiques de la série 300.
Elle est notamment couramment employée pour assembler des inox 304 et 304L ou pour effectuer certaines réparations sur ces nuances. Des fabricants comme Hobart présentent leurs E308L-16 comme adaptées aux aciers de type 18Cr-8Ni et aux applications où un dépôt à faible teneur en carbone est recherché.
Comme toujours en soudage inox, le choix du consommable doit prendre en compte la nuance exacte du matériau de base, les conditions de corrosion, la température de service et les éventuelles exigences de la procédure de soudage.
2. Que signifie la désignation E308L-16 ?
Dans la désignation E308L-16, la lettre E indique une électrode. Le nombre 308 identifie une famille de composition du métal déposé riche en chrome et en nickel, destinée notamment aux inox austénitiques correspondants.
La lettre L, pour « low carbon », indique une teneur en carbone limitée par rapport à la variante E308 standard. Le suffixe -16 correspond au type d'enrobage et aux caractéristiques électriques définies pour cette classification ; les produits E308L-16 sont couramment conçus pour fonctionner en courant alternatif et en courant continu électrode positive.
Cette logique est différente du décodage utilisé pour une E6013 ou une E7018. Il ne faut donc pas interpréter les chiffres « 308 » comme une résistance mécanique ou le « 1 » et le « 6 » séparément comme dans une classification d'électrode acier carbone.
3. Pourquoi la lettre L indique-t-elle une faible teneur en carbone ?
La lettre L désigne une version à faible teneur en carbone. Dans les aciers inoxydables austénitiques et leurs métaux d'apport, la réduction du carbone diminue la quantité disponible pour former des carbures de chrome lors de certaines expositions thermiques.
Le Nickel Institute rappelle que les nuances « L » ont été développées pour limiter la sensibilisation pendant les opérations de fabrication soudée. Moins de carbone signifie moins de possibilité de précipitation de carbures de chrome aux joints de grains dans les conditions favorables à ce mécanisme.
Il faut toutefois distinguer le métal déposé du matériau de base. Employer une E308L-16 ne rend pas automatiquement un acier 304 à plus forte teneur en carbone insensible à la sensibilisation dans sa zone affectée thermiquement.
4. Quels inox peut-on souder avec une E308L-16 ?
La E308L-16 est principalement associée aux inox austénitiques 304 et 304L ainsi qu'à des matériaux de composition voisine lorsque les conditions de service sont compatibles. Elle est donc très courante en fabrication générale inox, équipements, tôlerie, tuyauterie légère et maintenance.
Le fait qu'un acier appartienne à la série 300 ne signifie cependant pas que la E308L-16 soit systématiquement le meilleur choix. Un inox contenant du molybdène, comme un 316L, demande généralement un métal d'apport adapté afin de conserver le niveau de résistance à la corrosion recherché.
Pour les assemblages entre matériaux différents, il faut également tenir compte de la dilution. Une E309L-16 est par exemple souvent privilégiée pour certains assemblages inox-acier carbone. Notre guide sur le choix du consommable selon le matériau permet de replacer cette décision dans une logique plus générale.
5. Quel est l'intérêt métallurgique du faible carbone ?
Lorsqu'un inox austénitique reste suffisamment longtemps dans une plage de température favorable, le carbone peut se combiner au chrome et former des carbures de chrome aux joints de grains. Les zones voisines peuvent alors s'appauvrir localement en chrome et devenir plus sensibles à certaines formes de corrosion intergranulaire.
Une teneur en carbone plus faible réduit cette tendance. C'est l'une des raisons pour lesquelles les variantes 304L, 316L et les consommables portant le suffixe L sont largement utilisés dans les constructions soudées exposées à des environnements où la résistance à la corrosion doit être préservée.
Le faible carbone ne dispense toutefois pas de maîtriser l'apport thermique, les températures entre passes et les opérations de nettoyage. La résistance à la corrosion d'un assemblage inox dépend de l'ensemble de la fabrication, pas uniquement de la lettre L figurant sur l'électrode.
6. Quel rôle joue la ferrite dans le métal déposé ?
Les métaux déposés austénitiques de type 308L sont généralement formulés pour conserver une certaine quantité de ferrite delta. Cette phase peut contribuer à réduire la sensibilité à la fissuration à chaud pendant la solidification du cordon.
La quantité réelle de ferrite dépend de la composition du produit, de la dilution avec le métal de base et des conditions de soudage. La fiche Hobart Sterling 308/308L AP donne par exemple une plage typique de nombre de ferrite de 4 à 12 pour son métal déposé.
Cette valeur est propre au produit et ne doit pas être attribuée à toutes les E308L-16. Dans les applications où la ferrite est limitée ou spécifiée, notamment pour certaines conditions de service particulières, les documents du projet et les certificats du consommable doivent être vérifiés.
7. Dans quelles positions peut-on souder avec une E308L-16 ?
De nombreuses électrodes E308L-16 sont conçues pour une utilisation toutes positions. La Sterling 308/308L AP de Hobart est par exemple donnée pour le soudage à plat, horizontal, vertical montant et plafond, tandis que la verticale descendante n'est pas recommandée.
En verticale montante, le soudeur doit réduire l'intensité par rapport à un réglage à plat et adapter la manipulation afin de contrôler le bain. Au plafond, un léger mouvement d'oscillation peut être utilisé selon les recommandations du produit.
La position autorisée doit rester celle indiquée sur la fiche technique et dans la procédure. La qualification générale d'une famille ne remplace pas les limitations propres au diamètre ou au produit réellement utilisé.
8. Quel courant et quelle polarité utiliser avec une E308L-16 ?
Les électrodes E308L-16 sont couramment prévues pour le courant continu électrode positive (DCEP ou DC+) et le courant alternatif (AC). Cette compatibilité fait partie des caractéristiques associées au suffixe -16.
Hobart indique par exemple DCEP ou AC pour sa Sterling 308/308L AP. Une autre marque peut proposer des recommandations légèrement différentes concernant la source, la tension à vide ou la plage de fonctionnement.
La polarité ne doit donc pas être choisie uniquement par habitude. Le fabricant et, lorsqu'il existe, le DMOS/WPS doivent confirmer le type de courant et les paramètres applicables à l'assemblage.
9. Quel diamètre d'électrode E308L-16 choisir ?
Le diamètre dépend de l'épaisseur, du joint, de la position et de l'intensité disponible. Les diamètres de 2,5 mm, 3,2 mm et 4,0 mm sont couramment rencontrés, tandis que certains fabricants proposent également du 5,0 mm pour les travaux à plus fort dépôt.
Un petit diamètre facilite le contrôle sur des tôles fines ou dans les positions difficiles. Un diamètre supérieur augmente le taux de dépôt mais demande davantage de courant et produit un bain plus volumineux.
Sur inox, il faut aussi veiller à ne pas apporter inutilement trop de chaleur. Le diamètre doit donc être choisi en fonction du besoin réel plutôt que dans l'objectif de souder systématiquement avec l'électrode la plus grosse disponible.
10. Quel ampérage utiliser avec une E308L-16 ?
L'intensité dépend du diamètre, de la position et de la formulation du produit. Le tableau suivant reprend les plages publiées par Hobart Filler Metals pour sa Sterling 308/308L AP E308L-16 en position à plat ou horizontale. Il s'agit d'un exemple constructeur et non de valeurs universelles.
| Diamètre | Longueur | Plage indicative |
|---|---|---|
| 2,5 mm | 300 mm | 60 à 80 A |
| 3,2 mm | 350 mm | 80 à 100 A |
| 4,0 mm | 350 mm | 100 à 140 A |
| 5,0 mm | 350 mm | 140 à 220 A |
En verticale ou au plafond, le réglage peut être inférieur à celui utilisé à plat afin de conserver un bain maîtrisable. La fiche du produit doit toujours être vérifiée avant de transposer ces valeurs à une autre marque ou à une autre position.
11. Comment souder correctement avec une E308L-16 ?
Une E308L-16 se travaille généralement avec un arc court. Hobart recommande par exemple une longueur d'arc inférieure à environ la moitié du diamètre de l'électrode pour sa Sterling 308/308L AP. Un arc trop long augmente les projections et peut dégrader la protection du bain.
À plat et en horizontal, un angle modéré dans le sens d'avance permet de guider le bain. En verticale montante, une petite oscillation ou une progression en V inversé peut être utilisée selon le produit et la taille du cordon.
Il faut également limiter les surchauffes inutiles. Les inox austénitiques conduisent moins bien la chaleur que les aciers carbone et peuvent accumuler rapidement de la température dans la zone soudée, avec des conséquences sur la déformation et l'état de surface.
12. Pourquoi le nettoyage est-il essentiel sur l'inox ?
La propreté joue un rôle majeur dans le soudage des inox. Les surfaces doivent être débarrassées des huiles, peintures, salissures et oxydes gênants avant soudage. Les outils ayant servi sur l'acier carbone peuvent également déposer des particules ferreuses susceptibles de contaminer la surface inoxydable.
Il est donc préférable d'utiliser des brosses, abrasifs et outils réservés à l'inox. Après soudage, les colorations thermiques et contaminations éventuelles peuvent nécessiter un traitement approprié afin de restaurer un état de surface compatible avec le niveau de résistance à la corrosion recherché.
Cette précaution est particulièrement importante dans les environnements alimentaires, chimiques ou humides où la qualité de la surface participe directement au comportement en service.
13. Comment stocker les électrodes E308L-16 ?
Les E308L-16 doivent être conservées dans un environnement sec, propre et protégé. Même lorsqu'un produit possède une bonne résistance à la reprise d'humidité, son emballage doit rester fermé autant que possible et les électrodes ouvertes doivent suivre les recommandations du fabricant.
Pour sa Sterling 308/308L AP, Hobart recommande par exemple, pour les applications critiques, un maintien après ouverture entre environ 102 et 149 °C. Le fabricant prévoit également une procédure de reconditionnement spécifique après exposition prolongée à l'atmosphère.
Ces températures ne constituent pas une règle universelle pour toutes les E308L-16. Une procédure de stockage ou de resséchage doit toujours être basée sur la fiche du produit réellement utilisé et sur les exigences qualité de la fabrication.
14. Quand préférer E309L-16 ou E316L-16 ?
La E308L-16 est particulièrement adaptée aux inox de type 304/304L. Lorsque l'on doit assembler un inox à un acier carbone ou réaliser certaines couches de transition, une E309L-16 peut être plus appropriée grâce à sa teneur plus élevée en éléments d'alliage et à sa capacité à mieux supporter la dilution.
Pour des inox de type 316/316L ou des environnements où la présence de molybdène est nécessaire pour améliorer la résistance à certaines corrosions localisées, une E316L-16 constitue généralement une famille plus cohérente.
Ces correspondances restent générales. Consultez également nos fiches sur l'électrode E309L-16 et l'électrode E316L-16 pour comparer leurs domaines d'emploi.
15. Quelles erreurs éviter avec une E308L-16 ?
Une première erreur consiste à considérer la E308L-16 comme une électrode « inox universelle ». Elle convient à de nombreuses nuances austénitiques de type 304/304L, mais d'autres inox ou assemblages dissemblables peuvent demander une composition différente.
Il faut également éviter de contaminer les pièces avec des outils utilisés sur acier carbone. Une brosse métallique ou un disque abrasif contaminé peut déposer du fer libre sur la surface et compromettre la tenue à la corrosion.
Enfin, le suffixe L ne dispense pas de maîtriser l'apport thermique, la température entre passes, le nettoyage et la procédure de soudage. Sur une fabrication encadrée, la nuance du consommable, le diamètre, la polarité et les paramètres doivent respecter le DMOS/WPS et les exigences du projet.
À retenir
- La E308L-16 est une électrode inoxydable enrobée couramment utilisée pour les inox austénitiques 304 et 304L.
- La lettre L indique une variante à faible teneur en carbone.
- Le faible carbone contribue à limiter la précipitation de carbures de chrome et le risque de sensibilisation du métal déposé.
- Le suffixe -16 renseigne sur le type d'enrobage et les caractéristiques électriques de la classification.
- Les produits E308L-16 sont couramment compatibles avec DCEP et AC.
- De nombreuses références sont utilisables à plat, en horizontal, en verticale montante et au plafond.
- Les diamètres courants incluent notamment 2,5, 3,2 et 4,0 mm selon les fabricants.
- Les plages d'ampérage doivent être vérifiées sur la fiche du produit réellement utilisé.
- Les outils de nettoyage doivent être réservés à l'inox afin de limiter les contaminations ferreuses.
- Pour un assemblage dissemblable ou un inox 316L, une E309L-16 ou E316L-16 peut être plus adaptée.
À lire aussi
|
➤
Électrode E309L-16 : inox et assemblages dissemblables Comprendre pourquoi une composition plus riche est souvent utilisée lorsqu'un inox doit être assemblé à un acier non allié. |
|
➤
Électrode E316L-16 : soudage des inox 316 et 316L Voir l'intérêt du molybdène lorsque le matériau et l'environnement de service demandent une autre famille de métal déposé. |
|
➤
Quel consommable choisir selon le matériau à souder ? Replacer la nuance du métal d'apport dans la compatibilité métallurgique et les conditions réelles de service. |
|
➤
Traçabilité en soudage : matériaux, consommables et lots Identifier précisément la nuance et le lot des électrodes lorsqu'une fabrication inox impose un suivi documentaire. |
FAQ : électrode E308L-16
Voici les réponses aux questions les plus fréquentes concernant les inox compatibles, la polarité, les réglages et l'utilisation d'une électrode E308L-16.
Peut-on souder de l'inox 304 avec une E308L-16 ?
Oui. La E308L-16 est couramment utilisée pour le soudage des inox austénitiques de type 304 et 304L lorsque les conditions de service et la procédure de fabrication sont compatibles avec cette composition.
Que signifie le L dans E308L-16 ?
Le L signifie « low carbon ». Il indique une variante à faible teneur en carbone, recherchée pour réduire la tendance à la précipitation de carbures de chrome et à la sensibilisation du métal déposé.
Peut-on utiliser une E308L-16 en courant alternatif ?
Oui, les électrodes portant le suffixe -16 sont couramment conçues pour fonctionner en AC ainsi qu'en courant continu électrode positive. Il faut néanmoins vérifier la fiche du produit utilisé.
Quel ampérage utiliser avec une E308L-16 de 2,5 mm ?
À titre d'exemple, Hobart indique 60 à 80 A pour sa Sterling 308/308L AP de 2,5 mm en position à plat ou horizontale. Une autre référence peut avoir une plage différente.
Quel ampérage utiliser avec une E308L-16 de 3,2 mm ?
Pour la même électrode Hobart en 3,2 mm, la plage publiée est de 80 à 100 A à plat ou en horizontal. La position et le produit doivent être pris en compte avant de retenir le réglage.
Peut-on souder du 316L avec une E308L-16 ?
Ce n'est généralement pas la famille privilégiée lorsque l'on veut conserver la composition et la résistance à la corrosion attendues d'un 316L. Une E316L-16 est habituellement plus cohérente, sous réserve des exigences du projet.
Peut-on souder de l'inox sur de l'acier carbone avec une E308L-16 ?
Pour de nombreux assemblages inox-acier carbone, une E309L-16 est généralement préférée afin de mieux tenir compte de la dilution. La nuance exacte et les conditions de service doivent néanmoins être vérifiées.
Faut-il une brosse spéciale pour nettoyer un cordon inox ?
Il est recommandé d'utiliser une brosse ou des outils réservés à l'inox. Un outil contaminé par de l'acier carbone peut transférer des particules ferreuses sur la surface et favoriser ensuite des traces de corrosion.
Ressources sur l'électrode E308L-16
Les caractéristiques exactes d'une E308L-16 doivent être vérifiées dans la fiche technique du produit utilisé et dans les documents applicables à la fabrication. Les valeurs de courant, de ferrite ou de stockage d'une marque ne doivent pas être généralisées automatiquement à l'ensemble de la classification.
- Hobart Filler Metals – 308/308L Sterling AP : fiche E308L-16 avec positions, courant, diamètres, plages d'intensité, propriétés typiques et recommandations de stockage.
- Nickel Institute – Welding of Stainless Steels : guide technique sur le soudage des aciers inoxydables et leurs particularités métallurgiques.
- Nickel Institute – Design Guidelines for Stainless Steels : informations sur les nuances à faible carbone, la sensibilisation et la corrosion intergranulaire.
Pour une fabrication soumise à un DMOS/WPS, à une norme de construction ou à des exigences de corrosion particulières, la sélection du métal d'apport doit rester conforme aux documents du projet.
