

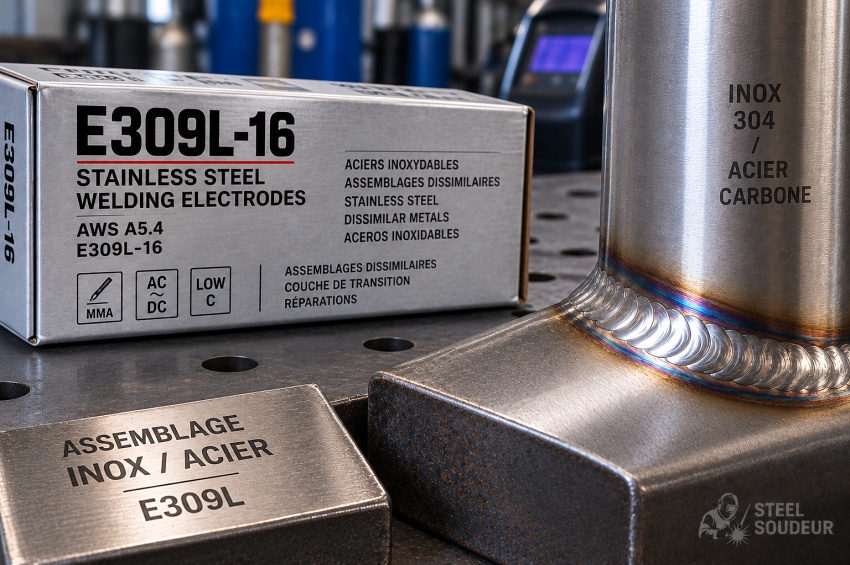
L'électrode E309L-16 est une électrode inoxydable enrobée riche en chrome et en nickel. Elle est particulièrement connue pour certains assemblages dissemblables, notamment lorsqu'un acier inoxydable austénitique doit être soudé à un acier carbone ou faiblement allié compatible avec ce choix de métal d'apport.
Sa composition plus fortement alliée que celle d'une E308L-16 permet de mieux absorber les effets de la dilution avec un métal de base moins allié. Elle est également utilisée pour certaines premières couches de rechargement, de placage ou de transition avant le dépôt d'un autre métal inoxydable.
Cette fiche détaille la signification de E309L-16, son intérêt métallurgique, les assemblages concernés, la dilution, les positions, la polarité, les diamètres, des plages d'ampérage constructeur et les précautions à respecter pour ne pas transformer cette électrode polyvalente en solution « universelle » à tous les assemblages inox-acier.
Sommaire
- 1. Qu'est-ce qu'une électrode E309L-16 ?
- 2. Que signifie la désignation E309L-16 ?
- 3. Pourquoi la E309L-16 contient-elle davantage de chrome et de nickel ?
- 4. Qu'est-ce que la dilution en soudage dissemblable ?
- 5. Quels matériaux peut-on assembler avec une E309L-16 ?
- 6. À quoi sert la E309L-16 en couche de transition ?
- 7. Dans quelles positions peut-on souder avec une E309L-16 ?
- 8. Quel courant et quelle polarité utiliser avec une E309L-16 ?
- 9. Quel diamètre d'électrode E309L-16 choisir ?
- 10. Quel ampérage utiliser avec une E309L-16 ?
- 11. Comment souder correctement avec une E309L-16 ?
- 12. Que faut-il vérifier concernant la corrosion et le service ?
- 13. Comment stocker les électrodes E309L-16 ?
- 14. Quelle différence entre E309L-16, E308L-16 et E316L-16 ?
- 15. Quelles erreurs éviter avec une E309L-16 ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'une électrode E309L-16 ?
La E309L-16 est une électrode enrobée inoxydable utilisée avec le procédé MMA. Son métal déposé possède une teneur en chrome et en nickel supérieure à celle d'une électrode de type 308L, ce qui lui permet de conserver une composition favorable après dilution avec certains aciers moins alliés.
Cette particularité explique son utilisation fréquente pour souder certains aciers inoxydables à des aciers carbone ou faiblement alliés. ESAB indique par exemple pour sa Sureweld 309L-16 une utilisation pour le soudage de l'acier carbone à l'acier inoxydable ainsi que pour la première couche de certains placages.
La E309L-16 peut également être employée pour des réparations ou des couches intermédiaires lorsque la procédure prévoit un métal de transition fortement allié. Le choix doit néanmoins rester compatible avec les nuances exactes et les conditions de service.
2. Que signifie la désignation E309L-16 ?
Dans la désignation E309L-16, la lettre E indique une électrode. Le nombre 309 identifie une famille de composition fortement alliée en chrome et nickel. Il ne correspond pas à une résistance mécanique comme les chiffres d'une E6013 ou d'une E7018.
La lettre L signifie « low carbon » et indique une faible teneur en carbone du métal déposé. Cette caractéristique limite la quantité de carbone disponible pour former des carbures de chrome dans les conditions favorables à la sensibilisation.
Le suffixe -16 définit le type d'enrobage et les caractéristiques électriques associées à la classification. Les électrodes E309L-16 sont couramment prévues pour fonctionner en courant alternatif et en courant continu électrode positive.
3. Pourquoi la E309L-16 contient-elle davantage de chrome et de nickel ?
Le métal déposé de type 309L est volontairement sur-allié par rapport aux inox courants de type 304/304L. À titre d'exemple, ESAB indique pour son Arcaloy 309L-16 une analyse typique d'environ 23,5 % de chrome et 13,5 % de nickel.
Cette réserve d'éléments d'alliage est particulièrement utile lorsque le bain de fusion incorpore une partie d'un acier carbone ou faiblement allié. La dilution tend alors à réduire la concentration globale en chrome et nickel du métal soudé.
Le but n'est pas simplement d'obtenir « plus d'inox », mais de conserver après dilution une microstructure et des propriétés suffisamment adaptées au joint prévu. C'est pour cette raison que le choix d'une E309L-16 doit être raisonné avec les deux matériaux de base et non uniquement avec le côté inox.
4. Qu'est-ce que la dilution en soudage dissemblable ?
La dilution correspond à la part des matériaux de base qui fond et se mélange au métal d'apport dans le bain de fusion. Lorsqu'un inox est soudé à un acier carbone, le métal déposé final n'a donc pas exactement la composition de l'électrode sortie de son emballage.
Le fer et les autres éléments provenant de l'acier carbone modifient la composition globale du cordon. Une électrode de type 309L apporte davantage de chrome et de nickel afin de conserver une marge métallurgique après ce mélange.
Le niveau de dilution dépend du procédé, de la préparation du joint, de l'intensité, de la pénétration, du nombre de passes et de la proportion de chaque matériau fondue. Deux assemblages utilisant la même E309L-16 peuvent donc produire des métaux soudés sensiblement différents.
5. Quels matériaux peut-on assembler avec une E309L-16 ?
La E309L-16 est principalement utilisée pour certains assemblages entre inox austénitique et acier carbone ou faiblement allié. Elle peut également être utilisée pour joindre certains inox entre eux lorsque sa composition correspond aux exigences de la fabrication.
TWI indique que des consommables austénitiques de type 309L sont couramment utilisés pour certains aciers ferritiques, précisément afin que la dilution ne conduise pas à une structure de métal soudé insuffisamment ductile.
Cette capacité ne rend pas la E309L-16 compatible avec n'importe quelle association de métaux. Les aciers fortement alliés, les inox duplex, certains aciers trempants ou les applications à température élevée peuvent nécessiter une analyse spécifique et un autre métal d'apport.
6. À quoi sert la E309L-16 en couche de transition ?
Une E309L-16 peut être utilisée comme première couche de transition sur un acier carbone avant de déposer ensuite un métal inoxydable correspondant au revêtement final. Cette méthode permet de créer une zone intermédiaire suffisamment alliée malgré la dilution importante de la première couche.
ESAB cite explicitement la Sureweld 309L-16 pour la première couche lors de certains travaux de cladding. Les couches suivantes sont alors choisies selon la composition finale et les performances recherchées.
Le même principe peut se rencontrer dans certaines réparations ou préparations avant rechargement. Il ne faut toutefois pas confondre une couche de transition avec un simple cordon décoratif : son épaisseur, sa composition et sa séquence peuvent faire partie intégrante d'un mode opératoire qualifié.
7. Dans quelles positions peut-on souder avec une E309L-16 ?
Les E309L-16 sont généralement proposées comme électrodes utilisables dans plusieurs positions de soudage. Selon le produit, cela peut inclure le soudage à plat, horizontal, vertical montant et plafond.
La position influence fortement le réglage. En verticale ou au plafond, un diamètre plus faible et une intensité réduite facilitent généralement le contrôle du bain. Le métal inoxydable reste suffisamment fluide pour devenir difficile à retenir si l'apport thermique est excessif.
La fiche du produit et le DMOS/WPS restent prioritaires pour connaître les positions réellement autorisées. Une classification ne doit jamais être utilisée pour extrapoler sans contrôle les conditions d'un fabricant à un autre.
8. Quel courant et quelle polarité utiliser avec une E309L-16 ?
Les électrodes portant le suffixe -16 sont couramment adaptées au courant alternatif (AC) et au courant continu électrode positive (DCEP ou DC+). Cette souplesse facilite leur emploi avec de nombreux postes MMA.
La polarité influence néanmoins le comportement de l'arc et du bain. Le courant continu électrode positive est une configuration fréquemment recommandée pour obtenir un fonctionnement stable, tandis que l'AC peut être utile lorsque l'installation ou les conditions du chantier le nécessitent.
Le choix exact doit être confirmé dans la documentation du produit. Il faut également vérifier que le poste fournit une tension à vide et des caractéristiques d'arc compatibles avec l'électrode utilisée.
9. Quel diamètre d'électrode E309L-16 choisir ?
Le diamètre doit être adapté à l'épaisseur, au type de joint, à la position et au taux de dépôt recherché. Les diamètres de 2,4 ou 2,5 mm, 3,2 mm et 4,0 mm sont couramment proposés pour les E309L-16.
Un petit diamètre facilite le contrôle des premières couches, des faibles épaisseurs et des soudures en position. Un diamètre supérieur permet d'augmenter le dépôt mais apporte davantage de chaleur et exige plus de courant.
Lors d'un assemblage dissemblable, le diamètre doit également être choisi de façon à ne pas provoquer une pénétration et une dilution inutilement élevées. Le consommable doit déposer suffisamment de métal allié pour remplir sa fonction métallurgique.
10. Quel ampérage utiliser avec une E309L-16 ?
L'intensité varie selon le diamètre, le joint, la position et le produit. Le tableau suivant reprend les plages publiées par ESAB pour sa Sureweld 309L-16. Il s'agit d'un exemple constructeur et non de valeurs universelles applicables à toutes les E309L-16.
| Diamètre | Équivalent pouces | Plage indicative |
|---|---|---|
| 2,4 mm | 3/32" | 55 à 80 A |
| 3,2 mm | 1/8" | 70 à 100 A |
| 4,0 mm | 5/32" | 95 à 130 A |
Ces valeurs sont relativement modérées par rapport à certaines électrodes acier de même diamètre. Sur inox, l'objectif est généralement d'obtenir une fusion correcte sans apporter inutilement trop de chaleur ni augmenter la dilution au-delà de ce qui est nécessaire.
11. Comment souder correctement avec une E309L-16 ?
Une E309L-16 se travaille généralement avec un arc court et une vitesse d'avance régulière. Le bain doit rester sous contrôle afin de limiter les surchauffes et de conserver une géométrie de cordon correcte.
Pour un assemblage inox-acier, la préparation doit être propre des deux côtés du joint. Il faut toutefois éviter d'utiliser sur l'inox des outils contaminés par de l'acier carbone, car des particules ferreuses peuvent être déposées sur la surface inoxydable.
Lorsque l'objectif métallurgique repose sur la sur-alliation du métal d'apport, une pénétration excessive peut augmenter la dilution et modifier inutilement la composition du cordon. Intensité, préparation et manipulation doivent donc rester cohérentes avec la procédure.
12. Que faut-il vérifier concernant la corrosion et le service ?
La E309L-16 permet de réaliser de nombreux assemblages dissemblables, mais la résistance à la corrosion du joint ne dépend pas uniquement de l'électrode. Le matériau de base, la dilution, l'environnement, la température, l'état de surface et les traitements après soudage jouent également un rôle.
Outokumpu rappelle que la microstructure et les propriétés d'un joint inoxydable sont fortement influencées par la composition chimique et l'histoire thermique du soudage. Une mauvaise sélection du métal d'apport ou un apport thermique inadapté peut donc modifier les performances attendues.
Les assemblages destinés à fonctionner à haute température ou dans des milieux corrosifs sévères nécessitent une vérification spécifique. Une recommandation valable pour une fabrication générale à température modérée ne doit pas être transposée automatiquement à un équipement de procédé critique.
13. Comment stocker les électrodes E309L-16 ?
Les E309L-16 doivent être conservées dans un environnement sec, propre et protégé afin de préserver l'intégrité de leur enrobage. Les emballages doivent rester fermés aussi longtemps que possible et les électrodes ouvertes doivent être gérées selon les indications du fabricant.
Les conditions de maintien ou de resséchage éventuel varient selon les produits. Il ne faut pas reprendre automatiquement les températures prévues pour une E7018 ou une autre électrode inoxydable sans consulter la documentation correspondante.
Sur une fabrication soumise à la traçabilité, le lot du consommable et son historique de stockage peuvent également devoir être enregistrés. Ces informations permettent de relier précisément le produit utilisé au joint réalisé.
14. Quelle différence entre E309L-16, E308L-16 et E316L-16 ?
La E308L-16 est principalement associée aux inox de type 304/304L. La E309L-16 possède davantage de chrome et de nickel et est notamment recherchée pour certains assemblages dissemblables ou comme couche de transition.
La E316L-16 contient du molybdène et correspond davantage aux inox de type 316/316L lorsque l'on recherche les propriétés associées à cette famille, notamment dans certains environnements corrosifs.
Il ne s'agit donc pas de trois niveaux de qualité croissante, mais de trois compositions destinées à des besoins métallurgiques différents. Consultez notre fiche sur l'électrode E308L-16 et celle consacrée à l'électrode E316L-16.
15. Quelles erreurs éviter avec une E309L-16 ?
La première erreur consiste à utiliser la E309L-16 comme une électrode inox universelle. Sa forte teneur en chrome et nickel répond à une logique de dilution et de compatibilité précise ; elle n'est pas automatiquement optimale pour tous les inox ni pour toutes les conditions de service.
Il faut également éviter une pénétration excessive dans un assemblage dissemblable lorsque celle-ci augmente inutilement la proportion d'acier carbone fondue dans le bain. Une dilution trop importante peut déplacer la composition du métal soudé loin de l'objectif recherché.
Enfin, un assemblage inox-acier peut réunir deux matériaux aux propriétés thermiques et métallurgiques très différentes. La sélection du consommable, le préchauffage éventuel, l'apport thermique et les traitements ultérieurs doivent rester conformes au DMOS/WPS et aux exigences du projet.
À retenir
- La E309L-16 est une électrode inoxydable fortement alliée en chrome et nickel.
- Elle est notamment utilisée pour certains assemblages entre inox et acier carbone ou faiblement allié.
- La sur-alliation permet de mieux conserver la composition recherchée après dilution avec un métal de base moins allié.
- La lettre L indique une faible teneur en carbone du métal déposé.
- Le suffixe -16 correspond au type d'enrobage et aux caractéristiques électriques de la classification.
- Les E309L-16 sont couramment compatibles avec AC et DCEP selon le produit.
- Elle peut être utilisée comme première couche dans certains travaux de placage ou de transition.
- Le contrôle de la pénétration permet aussi de maîtriser la dilution lors des assemblages dissemblables.
- La E309L-16 ne remplace pas automatiquement une E308L-16 ou une E316L-16.
- La nuance des deux matériaux, la corrosion, la température et le DMOS/WPS doivent être vérifiés avant utilisation.
À lire aussi
|
➤
Électrode E308L-16 : soudage des inox 304 et 304L Comparer une électrode destinée aux inox 304/304L à la composition plus fortement alliée de la E309L-16. |
|
➤
Électrode E316L-16 : soudage des inox 316 et 316L Comprendre dans quels cas le molybdène du métal déposé devient préférable à la logique de sur-alliation d'une 309L. |
|
➤
Quel consommable choisir selon le matériau à souder ? Replacer les assemblages dissemblables dans la logique générale de compatibilité et de dilution du métal d'apport. |
|
➤
DMOS / WPS : paramètres et domaine d'application Voir comment le métal d'apport, l'apport thermique et les paramètres sont encadrés dans une procédure qualifiée. |
FAQ : électrode E309L-16
Voici les réponses aux questions les plus fréquentes concernant les assemblages dissemblables, la dilution, la polarité et les réglages d'une électrode E309L-16.
Peut-on souder de l'inox sur de l'acier carbone avec une E309L-16 ?
Oui, c'est l'un de ses domaines d'emploi courants lorsque les nuances et les conditions de service sont compatibles. Sa teneur élevée en chrome et nickel aide à compenser la dilution avec l'acier carbone.
Pourquoi utiliser une E309L-16 plutôt qu'une E308L-16 pour un assemblage inox-acier ?
La E309L-16 apporte davantage de chrome et de nickel. Après mélange avec l'acier carbone fondu, cette sur-alliation permet généralement de conserver une composition de métal soudé plus adaptée qu'avec une E308L-16.
Quel ampérage utiliser avec une E309L-16 de 2,4 mm ?
À titre d'exemple, ESAB indique 55 à 80 A pour sa Sureweld 309L-16 de 2,4 mm. Une autre électrode de même classification peut demander une plage différente.
Quel ampérage utiliser avec une E309L-16 de 3,2 mm ?
Pour la Sureweld 309L-16 de 3,2 mm, ESAB publie une plage de 70 à 100 A. Le réglage réel doit rester adapté au joint, à la position et à la dilution recherchée.
Peut-on utiliser une E309L-16 en courant alternatif ?
Oui, les électrodes E309L-16 sont couramment prévues pour AC et DCEP. Il faut néanmoins contrôler les indications du fabricant du produit utilisé.
Que signifie la dilution lors d'un soudage inox-acier ?
La dilution correspond au mélange du métal d'apport avec les portions des deux matériaux de base qui fondent pendant le soudage. Elle modifie donc la composition réelle du métal solidifié dans le cordon.
Une E309L-16 convient-elle au soudage d'un inox 316L ?
Elle peut convenir dans certains assemblages particuliers, mais lorsqu'il s'agit d'assembler du 316L à lui-même en conservant la composition et la résistance à la corrosion attendues, une E316L-16 est généralement plus cohérente.
Peut-on utiliser une E309L-16 pour une première couche de rechargement inox ?
Oui, certains produits E309L-16 sont explicitement prévus pour une première couche de cladding ou de transition sur acier carbone. Les couches suivantes et l'épaisseur finale doivent cependant suivre la procédure de rechargement prévue.
Ressources sur l'électrode E309L-16
Le choix d'une E309L-16 doit être fondé sur les nuances réellement assemblées, la dilution attendue et les conditions de service. Les plages de courant et propriétés indiquées par un fabricant restent propres à son produit.
- ESAB – Sureweld 309L-16 : applications inox-acier, première couche de cladding, diamètres et plages de courant.
- Outokumpu – Welding Guide : guide sur la soudabilité des inox, la sélection du métal d'apport et l'influence de la composition et de l'histoire thermique.
- TWI – Welding of Ferritic / Martensitic Stainless Steels : éléments techniques sur l'emploi de consommables austénitiques de type 309L et l'importance de la dilution.
Pour un assemblage dissemblable critique, une fabrication à haute température ou un équipement soumis à un environnement corrosif sévère, la sélection du consommable doit être confirmée par les documents de conception et le DMOS/WPS applicable.
