

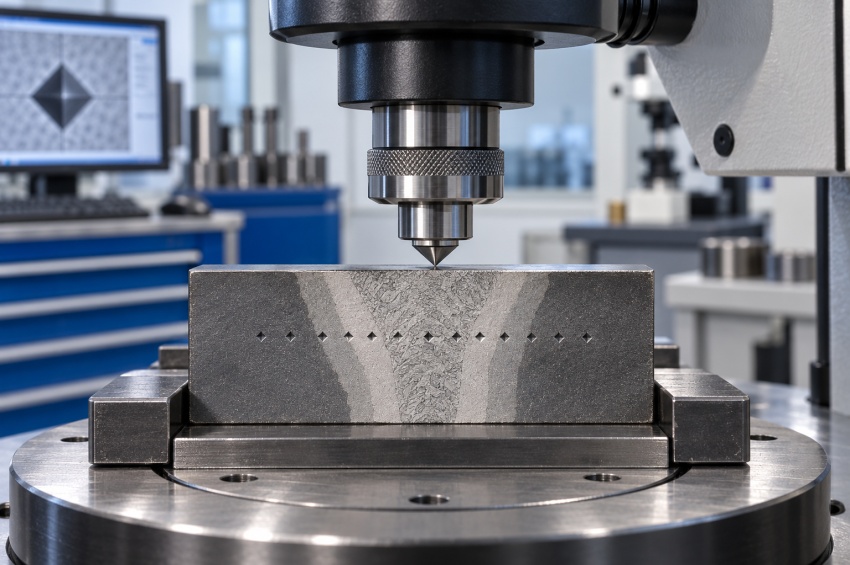
Les essais de dureté d'une soudure servent à comparer localement le métal de base, la zone affectée thermiquement et le métal fondu. Ils permettent de mettre en évidence les variations de comportement produites par le cycle thermique du soudage, notamment dans les zones où la microstructure a été transformée.
La méthode Vickers est particulièrement utilisée sur les assemblages soudés, avec des empreintes disposées suivant des lignes ou des zones définies à travers le joint. Les méthodes Brinell et Rockwell reposent sur d'autres principes de mesure et peuvent être utiles dans certains contextes, mais elles ne présentent pas la même aptitude à cartographier finement une soudure.
Les essais de dureté font partie des principaux essais destructifs en soudage lorsqu'ils sont réalisés sur une section prélevée et préparée. La valeur obtenue doit toujours être interprétée en fonction du matériau, de la zone mesurée, de la charge appliquée et du référentiel utilisé.
Sommaire
- 1. Qu'est-ce qu'un essai de dureté sur une soudure ?
- 2. Pourquoi mesurer la dureté d'un assemblage soudé ?
- 3. Quelles zones du joint sont mesurées ?
- 4. Comment fonctionne l'essai de dureté Vickers ?
- 5. Comment fonctionne l'essai Brinell ?
- 6. Comment fonctionne l'essai Rockwell ?
- 7. Vickers, Brinell ou Rockwell : quelles différences ?
- 8. Comment sont disposées les lignes de dureté sur une soudure ?
- 9. Pourquoi surveiller la dureté dans la ZAT ?
- 10. Que signifient HV5, HV10 et les essais de microdureté ?
- 11. Comment préparer l'éprouvette avant mesure ?
- 12. Comment interpréter les valeurs de dureté ?
- 13. Quelles normes encadrent les essais de dureté des soudures ?
- 14. Quelles erreurs et précautions faut-il connaître ?
- À retenir
- À lire aussi
- FAQ
- Ressources
1. Qu'est-ce qu'un essai de dureté sur une soudure ?
Un essai de dureté mesure la résistance locale d'un matériau à la pénétration d'un indenteur de forme et de matériau définis. Une charge contrôlée est appliquée sur la surface préparée, puis la dureté est déterminée à partir de la taille ou de la profondeur de l'empreinte selon la méthode utilisée.
Sur un assemblage soudé, les mesures sont généralement réalisées sur une coupe transversale préparée afin de traverser successivement le métal de base, la zone affectée thermiquement et le métal fondu. Une série d'empreintes permet alors de suivre l'évolution locale de la dureté à travers le joint.
La dureté n'est pas une propriété identique à la résistance à la traction ou à la ténacité. Elle constitue une information locale particulièrement utile pour repérer des zones durcies ou, au contraire, adoucies par le cycle thermique de soudage.
2. Pourquoi mesurer la dureté d'un assemblage soudé ?
Le soudage chauffe puis refroidit très rapidement une zone limitée du matériau. Ce cycle thermique peut provoquer des transformations métallurgiques et modifier localement la dureté, surtout dans la zone affectée thermiquement.
Les mesures permettent notamment de rechercher une dureté excessive susceptible d'être associée à des structures fragiles dans certains aciers, ou une zone anormalement adoucie pouvant présenter des propriétés différentes de celles attendues.
L'objectif exact dépend toutefois du matériau et du référentiel. Une valeur élevée peut être critique pour une application donnée et parfaitement normale pour une autre. Il ne faut donc jamais appliquer une limite universelle de dureté à tous les assemblages soudés.
3. Quelles zones du joint sont mesurées ?
Un profil de dureté traverse plusieurs régions métallurgiques. Le métal de base fournit un repère avant l'influence directe du soudage. La zone affectée thermiquement (ZAT) correspond au métal qui n'a pas fondu mais dont la structure a été modifiée par la chaleur. Le métal fondu correspond au métal solidifié constituant la soudure.
| Zone | Ce que la mesure peut montrer |
|---|---|
| Métal de base | Niveau de référence du matériau hors influence thermique directe. |
| ZAT | Durcissement ou adoucissement lié au cycle thermique. |
| Métal fondu | Dureté locale du métal de soudure après solidification. |
Sur des assemblages dissemblables, les deux métaux de base peuvent présenter des niveaux de dureté différents. Le plan de mesure doit donc permettre d'identifier correctement chaque côté du joint et les différentes zones traversées.
4. Comment fonctionne l'essai de dureté Vickers ?
L'essai Vickers utilise un pénétrateur en diamant ayant la forme d'une pyramide à base carrée. Une force définie est appliquée pendant la durée prévue, puis les deux diagonales de l'empreinte résiduelle sont mesurées optiquement.
La valeur de dureté Vickers est calculée à partir de la force d'essai et de la surface de l'empreinte déduite de ses diagonales. Le résultat est exprimé sous la forme HV, complétée par l'indication de la force utilisée lorsque cela est nécessaire, par exemple HV5 ou HV10.
Cette méthode convient particulièrement bien aux assemblages soudés parce qu'elle permet de réaliser des empreintes relativement localisées et de construire des lignes de mesure traversant successivement les différentes zones du joint. ISO 9015-1 prévoit principalement l'utilisation de Vickers pour ce type d'examen.
5. Comment fonctionne l'essai Brinell ?
L'essai Brinell utilise une bille, généralement en carbure de tungstène, appliquée sur la surface sous une force définie. Après retrait de la charge, le diamètre de l'empreinte est mesuré et utilisé pour déterminer la dureté Brinell, exprimée sous la forme HBW.
L'empreinte Brinell est généralement plus grande que celle produite lors d'un essai Vickers réalisé pour une cartographie locale. Cette caractéristique permet de moyenner le comportement d'une zone plus importante, ce qui peut être utile sur certains matériaux hétérogènes, mais rend la méthode moins adaptée aux zones étroites d'une soudure.
ISO 9015-1 indique que ses principes peuvent être appliqués aux essais Brinell avec des charges appropriées. La méthode générale Brinell est définie par la série ISO 6506.
6. Comment fonctionne l'essai Rockwell ?
L'essai Rockwell détermine la dureté à partir de la profondeur de pénétration résiduelle d'un indenteur sous des charges définies. Selon l'échelle utilisée, l'indenteur peut être un cône en diamant ou une bille en carbure de tungstène.
Contrairement aux méthodes Vickers et Brinell, il n'est pas nécessaire de mesurer optiquement la taille de l'empreinte pour obtenir la valeur : la machine détermine directement la dureté à partir de la profondeur de pénétration.
Rockwell est une méthode générale très répandue pour les matériaux métalliques, mais elle n'est pas la méthode principale définie par ISO 9015 pour tracer des profils de dureté à travers les zones étroites d'un assemblage soudé. Elle convient davantage lorsque l'échelle choisie, l'épaisseur et la taille de la zone permettent une mesure représentative.
7. Vickers, Brinell ou Rockwell : quelles différences ?
| Méthode | Principe de lecture | Intérêt sur une soudure |
|---|---|---|
| Vickers | Mesure optique des diagonales d'une empreinte pyramidale. | Très adaptée aux profils locaux métal de base / ZAT / métal fondu. |
| Brinell | Mesure optique du diamètre d'une empreinte produite par une bille. | Mesure sur une zone plus large ; localisation moins fine. |
| Rockwell | Mesure de la profondeur de pénétration. | Méthode rapide sur zones adaptées, mais moins utilisée pour cartographier finement une ZAT. |
Il n'existe pas de conversion universelle parfaitement exacte entre toutes les échelles de dureté. Des tables de conversion peuvent être utilisées dans certains domaines, mais une valeur obtenue directement avec la méthode prescrite reste préférable lorsque le référentiel impose une échelle précise.
8. Comment sont disposées les lignes de dureté sur une soudure ?
Sur une coupe transversale, les empreintes sont disposées suivant une ou plusieurs lignes de mesure traversant le métal de base, la ZAT et le métal fondu. Leur position par rapport aux surfaces, à la ligne de fusion et aux différentes zones dépend du type d'assemblage et du référentiel appliqué.
Les empreintes doivent être suffisamment espacées pour que les déformations créées par une mesure n'influencent pas la suivante. Elles doivent aussi rester à une distance appropriée des bords ou des interfaces afin que la valeur corresponde réellement à la zone visée.
Dans certains cas, plusieurs lignes sont nécessaires pour examiner des zones différentes à travers l'épaisseur. L'objectif est de repérer les niveaux de dureté les plus élevés ou les plus faibles plutôt que d'obtenir une simple moyenne de l'ensemble du joint.
9. Pourquoi surveiller la dureté dans la ZAT ?
La ZAT subit un cycle de chauffage et de refroidissement sans atteindre la fusion. Selon la composition de l'acier, l'énergie de soudage, l'épaisseur, la température initiale et la vitesse de refroidissement, sa microstructure peut être profondément modifiée.
Sur certains aciers, un refroidissement rapide peut produire des structures très dures et potentiellement plus sensibles à certains mécanismes de fissuration. À l'inverse, certains matériaux peuvent présenter une zone localement adoucie après soudage.
La mesure de dureté permet donc de détecter ces variations. Elle doit toutefois être interprétée avec les connaissances métallurgiques et les limites imposées par le référentiel : une valeur élevée n'a pas la même signification pour tous les matériaux.
10. Que signifient HV5, HV10 et les essais de microdureté ?
Dans une désignation Vickers, le nombre associé à HV indique la force d'essai exprimée conventionnellement en kilogramme-force. Ainsi, HV5 correspond à une force nominale d'environ 49 N et HV10 à environ 98 N.
ISO 9015-1 couvre normalement les essais Vickers sur soudures avec des charges de 49,03 N ou 98,07 N, soit HV5 et HV10. Ces charges permettent d'obtenir des empreintes adaptées à de nombreux profils de dureté sur assemblages soudés.
Pour des gradients de dureté importants ou des zones très étroites, la microdureté peut utiliser des forces plus faibles. ISO 9015-2:2016 couvre les essais Vickers de microdureté sur sections transversales de soudures, normalement de HV0,1 jusqu'à des charges inférieures à HV5.
11. Comment préparer l'éprouvette avant mesure ?
Une mesure de dureté fiable exige une surface suffisamment plane, propre et préparée pour permettre une empreinte régulière et une lecture correcte. La section est généralement découpée, dressée et polie en évitant autant que possible d'altérer la dureté du matériau par échauffement ou écrouissage.
La préparation ressemble sur plusieurs points à celle utilisée pour une macrographie de soudure, puisque l'opérateur doit identifier précisément le métal fondu, la ligne de fusion et la ZAT avant de positionner les empreintes.
Une surface trop rugueuse, inclinée ou contaminée peut perturber la pénétration de l'indenteur ou la lecture optique. L'épaisseur de l'éprouvette doit également être suffisante pour que l'empreinte ne soit pas influencée par la face opposée.
12. Comment interpréter les valeurs de dureté ?
L'interprétation commence par la localisation de chaque empreinte. Une valeur de 300 HV n'a pas la même signification si elle provient du métal de base, du métal fondu ou d'une bande très étroite de la ZAT.
Il faut ensuite comparer les résultats aux critères applicables au matériau et au projet. Certaines normes ou spécifications imposent une dureté maximale ou, plus rarement, une plage de valeurs. Ces limites peuvent varier selon la famille d'acier, le procédé de soudage, le traitement thermique et les conditions de service.
Une courbe ou un tableau regroupant les valeurs dans l'ordre des empreintes permet souvent de visualiser plus clairement les variations à travers le joint et de repérer une zone présentant un pic ou une chute de dureté.
13. Quelles normes encadrent les essais de dureté des soudures ?
ISO 9015-1:2001 concerne les essais de dureté sur les sections transversales d'assemblages soudés à l'arc de matériaux métalliques. Cette édition a été confirmée lors de son dernier examen systématique et reste actuelle. Elle couvre principalement Vickers selon ISO 6507-1 et indique que ses principes peuvent également être appliqués à Brinell.
ISO 9015-2:2016 traite plus spécifiquement de la microdureté des assemblages soudés présentant de forts gradients de dureté. Elle couvre les essais Vickers avec des charges inférieures à celles visées par ISO 9015-1.
Les méthodes générales sont définies par ISO 6507-1:2023 pour Vickers, ISO 6506-1:2014 pour Brinell et ISO 6508-1:2023 pour Rockwell. Le choix final de la méthode et des charges doit suivre le document applicable à la fabrication ou à l'essai.
14. Quelles erreurs et précautions faut-il connaître ?
Une surface mal préparée constitue une source fréquente d'incertitude. Une empreinte déformée, un mauvais état de surface ou une lecture optique imprécise peut modifier le résultat, particulièrement lorsque les empreintes sont petites.
Le positionnement est tout aussi important sur une soudure. Une empreinte destinée à la ZAT peut se retrouver dans le métal de base ou le métal fondu si les zones n'ont pas été correctement repérées. Des espacements insuffisants entre empreintes peuvent également entraîner des interactions.
Enfin, il faut éviter de comparer directement des valeurs issues de méthodes ou de charges différentes sans vérifier la validité de la comparaison. Une valeur HV, HBW ou HRC représente un résultat obtenu selon une procédure spécifique et doit conserver sa désignation complète dans le rapport d'essai.
À retenir
- Les essais de dureté mesurent la résistance locale du matériau à la pénétration d'un indenteur.
- Sur une soudure, les mesures comparent principalement le métal de base, la ZAT et le métal fondu.
- Vickers est la méthode de référence la plus adaptée aux profils locaux sur sections d'assemblages soudés.
- Brinell produit une empreinte plus large et peut être utilisé dans certaines conditions.
- Rockwell mesure la profondeur de pénétration et n'est pas la méthode principale d'ISO 9015 pour cartographier une soudure.
- Les lignes d'empreintes doivent traverser les zones recherchées avec un espacement suffisant.
- HV5 et HV10 sont des charges couramment utilisées dans le cadre d'ISO 9015-1.
- ISO 9015-2 couvre la microdureté Vickers lorsque des charges plus faibles sont nécessaires.
- La préparation de la section et le repérage précis de la ZAT influencent directement la fiabilité du résultat.
- Une limite de dureté doit toujours provenir du référentiel applicable : il n'existe pas de valeur maximale universelle pour toutes les soudures.
À lire aussi
|
➤
Essais destructifs en soudage Replacer les mesures de dureté parmi les principaux essais mécaniques et métallographiques appliqués aux soudures. |
|
➤
Macrographie d'une soudure Identifier la géométrie du joint, le métal fondu et la ZAT sur une section préparée. |
|
➤
Prélèvement et préparation des éprouvettes Comprendre pourquoi le prélèvement, le polissage et l'identification influencent les résultats d'essai. |
FAQ : dureté des soudures
Voici les réponses aux questions fréquentes concernant les mesures de dureté sur les assemblages soudés.
Pourquoi utilise-t-on souvent Vickers sur une soudure ?
Vickers permet de réaliser des empreintes relativement localisées et de disposer une série de mesures à travers le métal de base, la ZAT et le métal fondu. Cette aptitude à cartographier les variations locales explique son utilisation fréquente sur les sections soudées.
Quelle différence entre HV5 et HV10 ?
La différence correspond principalement à la force appliquée pendant l'essai. HV5 utilise une force nominale d'environ 49 N et HV10 une force d'environ 98 N. Le choix dépend de la méthode et du programme d'essai.
Pourquoi la ZAT peut-elle être plus dure que le métal de base ?
Le cycle thermique et la vitesse de refroidissement peuvent transformer la microstructure de certains aciers dans la ZAT. Selon la composition et les conditions de soudage, ces transformations peuvent produire localement une dureté plus élevée.
Existe-t-il une dureté maximale universelle pour une soudure ?
Non. Les limites éventuelles dépendent du matériau, du procédé, du traitement thermique, de l'application et du référentiel utilisé. Une valeur ne doit jamais être déclarée conforme ou non conforme sans connaître les critères applicables.
Peut-on convertir directement une valeur Vickers en Rockwell ?
Des tables de conversion existent pour certains matériaux et domaines, mais une conversion reste une approximation dépendante des conditions prévues par la norme de conversion. Lorsque le projet impose une méthode précise, il est préférable de mesurer directement dans l'échelle demandée.
Brinell peut-il être utilisé sur une soudure ?
Oui dans certains cas. ISO 9015-1 indique que ses principes peuvent être appliqués à la méthode Brinell avec des charges appropriées. L'empreinte étant relativement grande, la méthode est toutefois moins adaptée aux zones très étroites qu'une mesure Vickers.
Rockwell est-il adapté à la ZAT ?
Rockwell est une méthode générale de dureté, mais elle n'est pas la méthode principale retenue par ISO 9015 pour les profils de dureté à travers une soudure. Vickers est généralement plus adaptée lorsqu'il faut localiser précisément les variations dans une ZAT étroite.
La mesure de dureté est-elle destructive ?
Dans le cadre d'ISO 9015, elle est réalisée sur une section transversale prélevée et préparée dans l'assemblage. Le prélèvement et la préparation rendent donc l'échantillon impropre à son usage initial, ce qui classe cette démarche parmi les essais destructifs.
Ressources sur les essais de dureté des soudures
Les essais doivent être réalisés suivant la méthode prescrite pour la soudure, le matériau et l'échelle de dureté choisie. Les principales références internationales sont les suivantes.
- ISO 9015-1:2001 : essais de dureté sur les sections transversales d'assemblages soudés à l'arc.
- ISO 9015-2:2016 : essais de microdureté des assemblages soudés.
- ISO 6507-1:2023 : méthode d'essai de dureté Vickers sur matériaux métalliques.
- ISO 6506-1:2014 : méthode d'essai de dureté Brinell sur matériaux métalliques.
- ISO 6508-1:2023 : méthode d'essai de dureté Rockwell sur matériaux métalliques.
ISO 9015-1:2001 et ISO 9015-2:2016 restent toutes deux des éditions actuelles au moment de la rédaction de cette fiche. Pour une fabrication contractuelle ou réglementée, l'édition et les critères imposés par les documents du projet restent prioritaires.
